
Visualizações: 0 Autor: Editor do site Horário de publicação: 17/10/2026 Origem: Site


A transição de nitrogênio ou oxigênio engarrafado para ar comprimido para gás auxiliar de corte a laser oferece enormes reduções de custos. No entanto, você só conseguirá essas economias se a pureza do ar permanecer impecável. Usar ar de oficina padrão inevitavelmente leva a lentes queimadas, bordas de corte inconsistentes e gastos excessivos com consumíveis. O ar não filtrado transporta água microscópica, óleo e poeira diretamente para a delicada cabeça do laser. Você deve especificar a qualidade exata do ar e a arquitetura do sistema de compressor para proteger as lentes do laser de fibra. Isso maximiza as velocidades de corte e garante um retorno agressivo do investimento sem tempo de inatividade operacional. Descreveremos exatamente como avaliar sua configuração, garantir o fornecimento de ar puro e manter sua produção funcionando perfeitamente. Você aprenderá as principais métricas de pureza, pressão e fluxo. Armado com esse conhecimento, você pode eliminar gargalos de equipamentos e elevar permanentemente a qualidade de sua fabricação.
As cabeças de corte a laser de fibra operam concentrando imensa energia térmica através de lentes de vidro de precisão. Quando você introduz ar comprimido neste ambiente como gás auxiliar, ele passa diretamente sobre essas ópticas sensíveis. Mesmo aerossóis microscópicos de óleo ou pequenas gotículas de umidade vaporizam instantaneamente sob o intenso feixe de laser. Essa vaporização deposita uma película turva e endurecida no vidro protetor e na lente focal. Uma vez contaminada, a lente absorve o calor do laser em vez de transmiti-lo. Esse acúmulo térmico inevitavelmente faz com que a lente deforme, quebre ou quebre completamente no meio da operação.
A contaminação por partículas e a umidade fazem mais do que apenas ameaçar sua óptica; eles destroem ativamente o acabamento da borda. O ar comprimido limpo deve ejetar agressivamente o metal fundido do corte. Quando gotículas de água ou óleo se misturam ao fluxo de ar, elas perturbam a dinâmica do fluxo de gás e reagem termicamente com o metal quente. Esta reação causa graves problemas de oxidação, especialmente em aço-carbono e alumínio. Você notará um aumento no acúmulo de escória ao longo da borda inferior dos cortes. Os operadores devem então passar horas retificando e rebarbando peças manualmente antes de soldar ou pintar, eliminando quaisquer vantagens de velocidade que o laser de fibra proporcionou originalmente.
Muitos fabricantes tentam economizar capital antecipadamente instalando uma configuração de compressor barata. Eles rapidamente descobrem que os custos recorrentes da má qualidade do ar superam as economias iniciais. Substituir uma lente focal destruída custa entre US$ 500 e mais de US$ 2.000 cada vez. Se o ar contaminado causar uma falha catastrófica durante uma execução crítica de produção, você também perderá valiosas horas de fabricação. A máquina fica ociosa enquanto os técnicos solucionam problemas no cabeçote, limpam as passagens internas e recalibram a profundidade focal. Investir antecipadamente no tratamento adequado do ar evita esse ciclo dispendioso e repetitivo de tempo de inatividade.
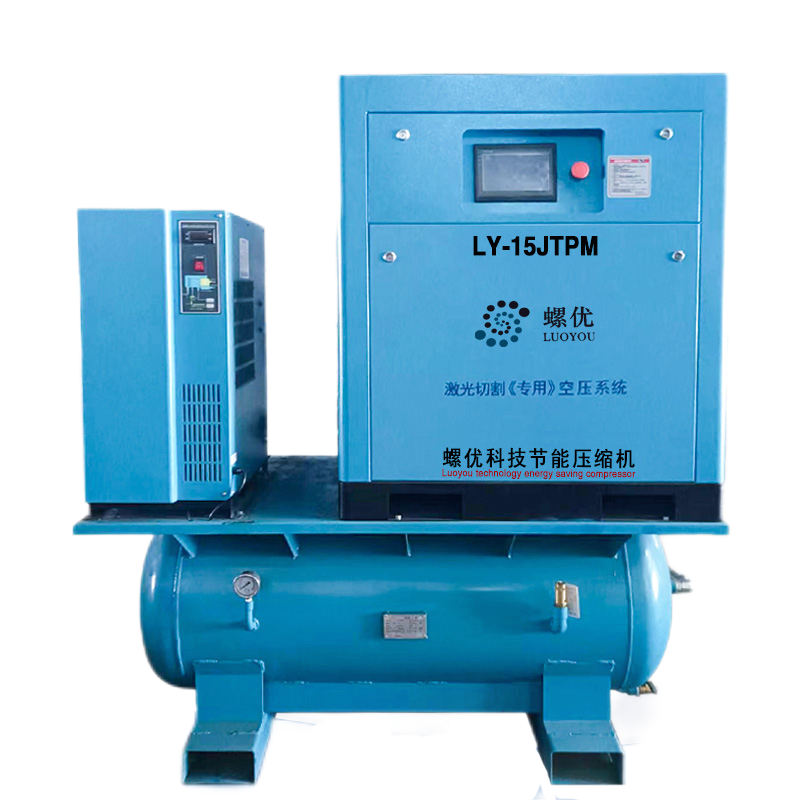
Compreendendo sua linha de base Os requisitos do compressor de ar para corte a laser começam com a correspondência do fornecimento de alta pressão à espessura do material. Ferramentas pneumáticas padrão funcionam bem em 90 a 100 PSI. O corte a laser, entretanto, requer uma força significativamente maior para soprar o metal fundido viscoso para fora da zona de corte. A maioria dos lasers de fibra exige pressões que variam de 16 a 20 bar (230 a 290 PSI). Se a pressão cair abaixo do limite do fabricante, o gás auxiliar não consegue limpar o corte com rapidez suficiente. O metal solidifica, preenchendo a lacuna e estragando a peça.
A pressão dita a força, mas a vazão determina a sustentabilidade. Você precisa de um volume contínuo de fornecimento de ar livre (FAD) na pressão alvo. A vazão necessária depende inteiramente de duas variáveis: o diâmetro do bico e a espessura do material. Bicos maiores liberam o ar muito mais rápido que os pequenos. Se o seu compressor não puder gerar CFM (pés cúbicos por minuto) ou m³/h suficientes para acompanhar a saída do bico, a pressão da linha entrará em colapso constante durante um corte longo. Você deve dimensionar o compressor para exceder a demanda máxima de fluxo do laser em pelo menos 20% para acomodar o desgaste do sistema e pequenos vazamentos.
O corte a laser funciona como uma aplicação de demanda 100% contínua. Assim que a cabeça de corte começa a mover-se através de uma chapa inteira de aço, o gás auxiliar flui continuamente durante minutos ou mesmo horas. Receptores subdimensionados ou compressores de serviço intermitente causarão sérios gargalos em sua produção. Os compressores de pistão normalmente requerem períodos de descanso para esfriar; se você os operar continuamente, eles superaquecerão e emperrarão. Você precisa de um compressor industrial projetado para um ciclo de trabalho de 100% para garantir o fornecimento ininterrupto de gás auxiliar.
Para proteger o seu equipamento, a indústria confia na norma internacional ISO 8573-1 para pureza do ar comprimido. Esta estrutura categoriza a qualidade do ar com base em partículas sólidas, água e óleo. Para corte a laser, você geralmente busca a Classe 1.4.1 ou Classe 1.2.1.
Tabela: Classes ISO 8573-1 recomendadas para corte a laser
| Categoria de contaminantes | Classe recomendada | Nível máximo permitido |
|---|---|---|
| Partículas Sólidas | Classe 1 | ≤ 20.000 partículas em 0,01 - 0,5 mícrons |
| Água (umidade) | Classe 4 (ou Classe 2) | Ponto de orvalho de pressão de +3°C (ou -40°C) |
| Óleo (líquido e aerossol) | Classe 1 | ≤ 0,01 mg/m³ concentração de óleo residual |
Atender à Classe 1 para partículas sólidas requer filtragem mecânica agressiva. Seu sistema deve capturar poeira microscópica, incrustações de tubos e detritos ambientais de até 0,01 mícron. Mesmo partículas minúsculas que se movem em altas velocidades podem arranhar o vidro protetor do laser. Filtros de partículas de ar de alta eficiência, organizados sequencialmente, capturam detritos maiores primeiro, antes de polir o ar através de um fino meio de microvidro.
O controle de umidade gira em torno do Ponto de Orvalho de Pressão (PDP). O requisito mínimo absoluto é a Classe 4, que determina um PDP de +3°C (38°F). Normalmente, você pode conseguir isso usando um secador de ar refrigerado de tamanho adequado. No entanto, muitos fabricantes de laser premium recomendam enfaticamente a utilização da Classe 2, que requer um PDP de -40°C (-40°F). Você deve usar um secador dessecante de torre dupla para atingir esse nível extremo de secura. Os sistemas dessecantes oferecem segurança óptica incomparável, eliminando completamente o risco de microcondensação.
O petróleo é a maneira mais rápida de destruir uma lente de laser de fibra. Os compressores padrão usam óleo para lubrificação e resfriamento, e uma pequena quantidade escapa inerentemente pelo separador para o fluxo de ar. Para atingir o padrão Classe 1 de sub-0,01 mg/m³ óleo residual, você precisa de filtros coalescentes de vários estágios seguidos por uma torre de carvão ativado. O leito de carbono adsorve quimicamente os vapores de óleo, garantindo que nenhum hidrocarboneto desça pelo tubo até a cabeça de corte.
Ao selecionar o gerador de ar central, um O compressor de parafuso de corte a laser supera dramaticamente os modelos de pistão tradicionais. Os compressores de pistão geram calor excessivo e vibram fortemente, levando a um significativo transporte de óleo e geração de umidade. Eles também não conseguem sustentar um ciclo de trabalho de 100% sem sofrer falhas mecânicas. Os compressores de parafuso rotativos usam rotores duplos interligados para comprimir o ar de maneira suave e contínua. Eles funcionam mais frios, produzem drasticamente menos vapor de óleo e lidam confortavelmente com as demandas de fluxo contínuo, turno após turno, sem descanso.
As oficinas de fabricação muitas vezes enfrentam restrições de espaço. Os fabricantes de equipamentos agora oferecem pacotes de skid “tudo em um” projetados especificamente para lasers de fibra. Um pacote montado em tanque empilha o compressor de parafuso rotativo, o secador refrigerado ou dessecante, a filtragem de vários estágios e um tanque receptor de alta pressão em um único espaço. Essa integração minimiza as complexidades de instalação. As configurações de montagem em base separam os componentes, o que proporciona flexibilidade no layout, mas requer tubulação rígida e espaço físico mais extensos.
As oficinas de fabricação raramente cortam peças idênticas o dia todo. A espessura do material e os tamanhos dos bicos mudam com base nos pedidos do cliente, o que significa que a demanda de fluxo de ar flutua constantemente. Um compressor de parafuso com acionamento de velocidade variável (VSD) ajusta automaticamente a velocidade do motor para atender à sua demanda exata de ar em tempo real. Em vez de funcionar constantemente com capacidade total e desperdiçar eletricidade, o VSD desacelera durante cortes de luz ou tempos de configuração da máquina. Esta correspondência precisa proporciona poupanças substanciais de energia ao longo da vida útil do equipamento.
Seu ar puro se torna inútil se você empurrá-lo através de encanamentos sujos. Nunca use tubulação de PVC padrão; o ar de alta pressão torna o PVC quebradiço, criando um grave risco de explosão. Da mesma forma, o tubo de ferro preto introduz enormes riscos a jusante. Mesmo com um bom secador, vestígios de umidade eventualmente fazem com que o ferro preto enferruje internamente. O ar de alta velocidade remove essa incrustação de ferrugem e a dispara diretamente nas caras caixas de filtro. É altamente recomendável usar tubulação de alumínio extrudado ou aço inoxidável. O alumínio apresenta um furo interno liso que evita quedas de pressão, resiste totalmente à corrosão e garante uma entrega limpa ao cabeçote do laser.
Os filtros não duram para sempre. À medida que capturam sujeira e óleo, seus meios internos saturam. Muitos operadores ignoram os manômetros diferenciais montados nas carcaças dos filtros. Quando um filtro fica obstruído, força o compressor a trabalhar mais, causando uma enorme queda de pressão na linha. Pior ainda, um filtro coalescente totalmente saturado não consegue reter fisicamente mais óleo. O excesso de óleo simplesmente desvia da mídia e segue diretamente para o cabeçote do laser. Você deve tratar os elementos filtrantes como consumíveis estritos e substituí-los dentro do prazo.
As oficinas de fabricação ficam quentes, especialmente durante os meses de verão. As altas temperaturas ambientes degradam gravemente a eficiência dos secadores refrigerados e dos compressores refrigerados a ar. Se sua loja atingir 38°C (100°F), sua secadora refrigerada pode não atingir o ponto de orvalho necessário de +3°C, permitindo a passagem de umidade.
Siga estas etapas para otimizar seu ambiente de instalação:
Ao avaliar as propostas, instrua os compradores a observar os dados de desempenho de todo o skid, não apenas do compressor base. Cada secador e filtro adicionado à linha cria uma queda de pressão natural. Se você precisar de 230 PSI no cabeçote do laser, um compressor classificado para exatamente 230 PSI será insuficiente quando o ar passar por um secador dessecante e quatro estágios de microfiltração. Certifique-se de que o fornecedor dimensione a bomba para superar essas restrições internas do sistema e, ao mesmo tempo, fornecer a pressão de linha de base necessária para a máquina.
Um compressor de gás auxiliar desligado interrompe imediatamente toda a operação de corte a laser. Sem ar, o laser não consegue cortar. Enfatize a disponibilidade do técnico local ao escolher uma marca. Você precisa de um fornecedor que armazene kits de manutenção, filtros coalescentes e sensores sobressalentes em uma instalação próxima à sua oficina. Tempos de resposta rápidos são mais importantes do que descontos marginais em equipamentos quando seu cronograma de produção está em jogo.
Não aceite promessas verbais relativas à qualidade do ar. Procure fornecedores especializados de ar comprimido que garantam por escrito as classes de pureza do ar ISO 8573-1. Revise atentamente os documentos de garantia para ver o que acontece se a contaminação do óleo atingir a óptica do laser. Um fornecedor confiável fornecerá cronogramas de manutenção transparentes detalhando exatamente quando você deve substituir o óleo, os grânulos dessecantes e os elementos do filtro para manter a garantia ativa.
Especificar o sistema de ar comprimido correto para o seu cortador a laser não é uma compra casual. O compressor atua como um componente crítico de produção diretamente ligado à qualidade do produto, à vida útil dos consumíveis e ao tempo de atividade geral da máquina. A seleção de um compressor de parafuso rotativo de serviço contínuo, o dimensionamento correto da pressão e da vazão e a aplicação rigorosa dos padrões de pureza ISO 8573-1 evitam falhas ópticas catastróficas e eliminam o dispendioso retrabalho de acabamento de bordas.
A próxima etapa é auditar sua configuração de ar atual em relação às especificações exatas fornecidas pelo fabricante do laser. Observe as demandas PSI e CFM máximas necessárias com base nos materiais mais espessos. Contate um fornecedor especializado de ar comprimido para solicitar uma avaliação abrangente do local. Eles podem ajudá-lo a projetar um layout de tubulação livre de umidade e óleo que protege seu investimento e mantém o corte a laser em velocidades máximas.
R: Normalmente, você não pode usar ar padrão para um laser de fibra. Os compressores padrão atingem no máximo cerca de 100 PSI, o que fica aquém dos 230 a 290 PSI necessários para soprar o metal fundido para fora do corte. Além disso, o ar típico de uma oficina não possui a filtragem e a secagem extremas necessárias para proteger a óptica do laser sensível. Usá-lo irá contaminar e arruinar rapidamente suas lentes focais.
R: Os secadores refrigerados resfriam o ar para diminuir seu teor de umidade, atingindo um ponto de orvalho de pressão em torno de 38°F (+3°C). Os secadores dessecantes usam materiais absorventes para retirar a umidade quimicamente, atingindo um ponto de orvalho muito mais seco -40°F (-40°C). Os secadores dessecantes oferecem proteção superior contra microcondensação em lentes de laser, especialmente se você direcionar a tubulação através de ambientes frios.
R: Normalmente, você deve substituir os filtros de ar a cada 2.000 a 4.000 horas. No entanto, isso depende muito do ambiente da sua loja. Oficinas de fabricação empoeiradas carregam filtros muito mais rápido. Sempre monitore o indicador diferencial de pressão na carcaça do filtro. Assim que mostrar uma queda de pressão significativa, substitua o elemento do filtro imediatamente para evitar que óleo e partículas passem pelo meio.
R: Sim, muitas vezes você precisa de um compressor booster ao processar chapas grossas. Se o seu compressor de parafuso rotativo básico atingir o máximo de 150 PSI, um booster se conecta a jusante para aumentar a pressão na faixa de 230 a 300 PSI. A alta pressão é obrigatória para remover com eficácia a escória fundida pesada dos cortes profundos, garantindo um acabamento de borda limpo e sem escória.


