
المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 17-10-2026 المنشأ: موقع


يوفر التحول من النيتروجين أو الأكسجين المعبأ في زجاجات إلى الهواء المضغوط للغاز المساعد للقطع بالليزر تخفيضات هائلة في التكلفة. ومع ذلك، لن تتمكن من تحقيق هذه التوفيرات إلا إذا ظل نقاء الهواء خاليًا من العيوب. يؤدي استخدام هواء المتجر القياسي حتمًا إلى نفخ البصريات، وحواف القطع غير المتناسقة، والإنفاق المفرط على المواد الاستهلاكية. يحمل الهواء غير المفلتر الماء والزيت والغبار المجهري مباشرةً إلى رأس الليزر الدقيق. يجب عليك تحديد نوعية الهواء الدقيقة وبنية نظام الضاغط لحماية عدسات الليزر الليفية. يؤدي القيام بذلك إلى زيادة سرعات القطع إلى الحد الأقصى ويضمن عائدًا قويًا على الاستثمار دون توقف التشغيل. سوف نقوم بتفصيل كيفية تقييم الإعداد الخاص بك، وتأمين توصيل الهواء النقي، والحفاظ على سير الإنتاج بسلاسة. سوف تتعلم المقاييس الأساسية للنقاء والضغط والتدفق. ومن خلال تسلحك بهذه المعرفة، يمكنك التخلص من اختناقات المعدات ورفع جودة التصنيع لديك بشكل دائم.
تعمل رؤوس القطع بليزر الألياف من خلال تركيز الطاقة الحرارية الهائلة من خلال عدسة زجاجية دقيقة. عند إدخال الهواء المضغوط إلى هذه البيئة كغاز مساعد، فإنه ينتقل مباشرة عبر هذه البصريات الحساسة. حتى رذاذ الزيت المجهري أو قطرات الرطوبة الصغيرة تتبخر على الفور تحت شعاع الليزر المكثف. يؤدي هذا التبخير إلى ترسب طبقة ضبابية مخبأة عبر الزجاج الواقي والعدسة البؤرية. وبمجرد تلوثها، تمتص العدسة حرارة الليزر بدلاً من نقلها. يؤدي هذا التراكم الحراري حتمًا إلى تشوه العدسة أو تشققها أو تحطمها تمامًا في منتصف التشغيل.
التلوث بالجسيمات والرطوبة يفعل أكثر من مجرد تهديد بصرياتك؛ إنهم يدمرون بشكل فعال اللمسات النهائية الخاصة بك. يجب أن يقوم الهواء المضغوط النظيف بإخراج المعدن المنصهر بقوة من الشق. عندما تمتزج قطرات الماء أو الزيت في تيار الهواء، فإنها تعطل ديناميكيات تدفق الغاز وتتفاعل حراريًا مع المعدن الساخن. يسبب هذا التفاعل مشاكل أكسدة حادة، خاصة في الفولاذ الطري والألومنيوم. ستلاحظ تراكمًا متزايدًا للنفايات على طول الحافة السفلية لقطعك. يجب على المشغلين بعد ذلك قضاء ساعات في طحن الأجزاء وإزالة حوافها يدويًا قبل اللحام أو الطلاء، مما يؤدي إلى محو أي مزايا سرعة يوفرها ليزر الألياف في الأصل.
يحاول العديد من المصنعين توفير رأس المال مقدمًا عن طريق تثبيت إعداد ضاغط رخيص الثمن. وسرعان ما يكتشفون أن التكاليف المتكررة الناجمة عن سوء نوعية الهواء تجعل تلك المدخرات الأولية تبدو ضئيلة للغاية. يتكلف استبدال العدسة البؤرية المدمرة ما بين 500 دولار إلى أكثر من 2000 دولار في كل مرة. إذا تسبب الهواء الملوث في حدوث عطل فادح أثناء عملية الإنتاج الحرجة، فإنك تفقد أيضًا ساعات تصنيع قيمة. تظل الآلة في وضع الخمول بينما يقوم الفنيون باستكشاف أخطاء الرأس وإصلاحها وتنظيف الممرات الداخلية وإعادة معايرة العمق البؤري. إن الاستثمار في معالجة الهواء المناسبة مقدمًا يمنع هذه الدورة المتكررة والمكلفة من التوقف عن العمل.
فهم خط الأساس الخاص بك تبدأ متطلبات ضاغط الهواء المقطوع بالليزر بمطابقة توصيل الضغط العالي مع سمك المادة لديك. تعمل الأدوات الهوائية القياسية بشكل جيد عند 90 إلى 100 رطل لكل بوصة مربعة. ومع ذلك، فإن القطع بالليزر يتطلب قوة أعلى بكثير لنفخ المعدن المنصهر اللزج خارج منطقة القطع. تتطلب معظم أجهزة ليزر الألياف ضغوطًا تتراوح من 16 إلى 20 بارًا (230 إلى 290 رطل لكل بوصة مربعة). إذا انخفض الضغط إلى ما دون عتبة الشركة المصنعة، يفشل الغاز المساعد في إزالة الشق بالسرعة الكافية. يتماسك المعدن مرة أخرى، مما يؤدي إلى سد الفجوة وإتلاف الجزء.
الضغط يملي القوة، ولكن معدل التدفق يحدد الاستدامة. أنت بحاجة إلى حجم توصيل هواء مجاني مستمر (FAD) عند الضغط المستهدف. يعتمد معدل التدفق المطلوب بشكل كامل على متغيرين: قطر الفوهة وسمك المادة. تقوم الفوهات الأكبر حجمًا بتهوية الهواء بشكل أسرع بكثير من الفوهات الصغيرة. إذا لم يتمكن الضاغط الخاص بك من توليد ما يكفي من CFM (قدم مكعب في الدقيقة) أو m³/h لمواكبة مخرج الفوهة، فسوف ينهار ضغط الخط بشكل مطرد أثناء القطع الطويل. يجب عليك تحديد حجم الضاغط ليتجاوز الحد الأقصى لتدفق الليزر الخاص بك بنسبة 20% على الأقل لاستيعاب تآكل النظام والتسريبات البسيطة.
يعمل القطع بالليزر كتطبيق طلب مستمر بنسبة 100%. بمجرد أن يبدأ رأس القطع في التحرك عبر لوح كامل من الفولاذ، يتدفق الغاز المساعد بشكل مستمر لمدة دقائق أو حتى ساعات. إن أجهزة الاستقبال الصغيرة الحجم أو الضواغط ذات الخدمة المتقطعة ستؤدي إلى اختناق إنتاجك بشدة. تتطلب الضواغط المكبسية عادةً فترات راحة حتى تبرد؛ إذا قمت بتشغيلها بشكل مستمر، فإنها ترتفع درجة حرارتها وتتوقف. أنت بحاجة إلى ضاغط صناعي مصمم لدورة عمل بنسبة 100% لضمان توصيل الغاز المساعد دون انقطاع.
لحماية أجهزتك، تعتمد الصناعة على المعيار الدولي ISO 8573-1 لنقاء الهواء المضغوط. يصنف هذا الإطار جودة الهواء على أساس الجسيمات الصلبة والماء والزيت. بالنسبة للقطع بالليزر، فإنك تستهدف عمومًا الفئة 1.4.1 أو الفئة 1.2.1.
الجدول: فئات ISO 8573-1 الموصى بها للقطع بالليزر
| فئة الملوثات | الفئة الموصى بها | الحد الأقصى للمستوى المسموح به |
|---|---|---|
| الجسيمات الصلبة | الفئة 1 | ≥ 20,000 جسيم عند 0.01 - 0.5 ميكرون |
| الماء (الرطوبة) | الفئة 4 (أو الفئة 2) | نقطة تكاثف الضغط +3 درجة مئوية (أو -40 درجة مئوية) |
| الزيت (السائل والهباء الجوي) | الفئة 1 | ≥ 0.01 ملجم/م⊃3؛ تركيز الزيت المتبقي |
يتطلب اجتماع الفئة 1 للجسيمات الصلبة ترشيحًا ميكانيكيًا قويًا. يجب أن يلتقط نظامك الغبار المجهري، ومقياس الأنابيب، والحطام المحيط بقطر يصل إلى 0.01 ميكرون. حتى الجزيئات الصغيرة التي تتحرك بسرعات عالية يمكن أن تخدش الزجاج الواقي لليزر. تقوم مرشحات هواء الجسيمات عالية الكفاءة، التي يتم تنظيمها بشكل تسلسلي، بالتقاط الحطام الأكبر حجمًا أولاً قبل تلميع الهواء من خلال وسائط زجاجية دقيقة دقيقة.
يتم التحكم في الرطوبة حول نقطة ندى الضغط (PDP). الحد الأدنى المطلق للمتطلبات هو الفئة 4، والتي تفرض PDP بقيمة +3 درجات مئوية (38 درجة فهرنهايت). يمكنك عادةً تحقيق ذلك باستخدام مجفف هواء مبرد بحجم مناسب. ومع ذلك، يوصي العديد من مصنعي الليزر المتميزين بشدة باستهداف الفئة 2، التي تتطلب PDP بقيمة -40 درجة مئوية (-40 درجة فهرنهايت). يجب عليك استخدام مجفف مجفف مزدوج البرج للوصول إلى هذا المستوى الشديد من الجفاف. توفر أنظمة التجفيف أمانًا بصريًا لا مثيل له، مما يزيل تمامًا خطر التكثيف الجزئي.
الزيت هو أسرع طريقة لتدمير عدسة ليزر الألياف. تستخدم الضواغط القياسية الزيت للتشحيم والتبريد، وتتسرب كمية صغيرة منه عبر الفاصل إلى تيار الهواء. للوصول إلى معيار الفئة 1 وهو أقل من 0.01 ملجم/م⊃3؛ النفط المتبقي، تحتاج إلى مرشحات اندماج متعددة المراحل يتبعها برج الكربون المنشط. تمتص الطبقة الكربونية أبخرة الزيت كيميائيًا، مما يضمن عدم انتقال الهيدروكربونات عبر الأنبوب إلى رأس القطع.
عند اختيار مولد الهواء الأساسي، أ يتفوق الضاغط اللولبي للقطع بالليزر بشكل كبير على نماذج المكبس التقليدية. تولد الضواغط المكبسية حرارة زائدة وتهتز بشكل كبير، مما يؤدي إلى ترحيل الزيت بشكل كبير وتوليد الرطوبة. كما أنها لا تستطيع الحفاظ على دورة عمل بنسبة 100% دون التعرض لعطل ميكانيكي. تستخدم الضواغط اللولبية الدوارة دوارات متشابكة مزدوجة لضغط الهواء بسلاسة وبشكل مستمر. فهي تعمل بشكل أكثر برودة، وتنتج كمية أقل من بخار الزيت بشكل كبير، وتتعامل بشكل مريح مع متطلبات التدفق المستمر بعد التحول دون راحة.
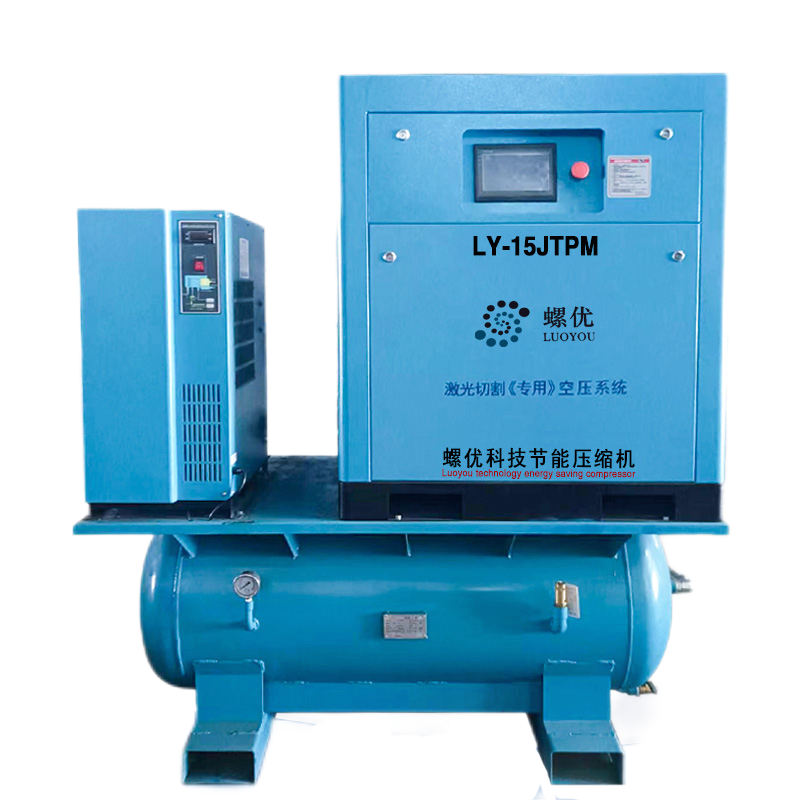
غالبًا ما تواجه محلات التصنيع قيودًا على المساحة الأرضية. تقدم الشركات المصنعة للمعدات الآن حزم انزلاقية 'الكل في واحد' مصممة خصيصًا لأجهزة ليزر الألياف. تعمل الحزمة المثبتة على الخزان على تكديس الضاغط اللولبي الدوار، والمجفف المبرد أو المجفف، والترشيح متعدد المراحل، وخزان استقبال الضغط العالي على مساحة واحدة. هذا التكامل يقلل من تعقيدات التثبيت. تعمل إعدادات التثبيت الأساسي على فصل المكونات، مما يوفر المرونة في التخطيط ولكنه يتطلب المزيد من الأنابيب الصلبة ومساحة الأرضية.
نادرًا ما تقوم محلات التصنيع بقطع أجزاء متطابقة طوال اليوم. تتغير سماكة المادة وأحجام الفوهة بناءً على طلبات العميل، مما يعني أن الطلب على تدفق الهواء لديك يتقلب باستمرار. يقوم الضاغط اللولبي ذو محرك السرعة المتغير (VSD) تلقائيًا بضبط سرعة محركه ليتناسب مع طلبك الدقيق للهواء في الوقت الفعلي. بدلاً من العمل بكامل طاقته باستمرار وإهدار الكهرباء، يتباطأ VSD أثناء انقطاع الضوء أو أوقات إعداد الماكينة. تؤدي هذه المطابقة الدقيقة إلى توفير كبير في الطاقة طوال عمر الجهاز.
يصبح الهواء النقي عديم الفائدة إذا دفعته عبر السباكة القذرة. لا تستخدم أبدًا الأنابيب البلاستيكية القياسية؛ الهواء ذو الضغط العالي يجعل مادة PVC هشة، مما يخلق خطر انفجار شديد. وبالمثل، فإن أنابيب الحديد الأسود تنطوي على مخاطر هائلة في اتجاه مجرى النهر. حتى مع وجود مجفف جيد، فإن بقايا الرطوبة تؤدي في النهاية إلى صدأ الحديد الأسود داخليًا. يعمل الهواء عالي السرعة على إزالة مقياس الصدأ هذا وإطلاقه مباشرة في علب الفلتر باهظة الثمن. نوصي بشدة باستخدام أنابيب الألمنيوم المبثوق أو الفولاذ المقاوم للصدأ. يتميز الألومنيوم بتجويف داخلي أملس يمنع انخفاض الضغط، ويقاوم التآكل تمامًا، ويضمن التوصيل النظيف لرأس الليزر.
المرشحات لا تدوم إلى الأبد. عندما تلتقط الأوساخ والزيوت، تتشبع الوسائط الداخلية الخاصة بها. يتجاهل العديد من المشغلين مقاييس الضغط التفاضلي المثبتة على علب المرشح. عندما ينسد أحد الفلتر، فإنه يجبر الضاغط على العمل بجهد أكبر، مما يتسبب في انخفاض هائل في الضغط عبر الخط. والأسوأ من ذلك هو أن مرشح الاندماج المشبع بالكامل لا يستطيع فعليًا الاحتفاظ بمزيد من الزيت. يتجاوز الزيت الزائد الوسائط وينتقل مباشرة إلى رأس الليزر. يجب عليك التعامل مع عناصر التصفية كمواد استهلاكية صارمة واستبدالها في الموعد المحدد.
ترتفع حرارة محلات التصنيع، خاصة خلال أشهر الصيف. تؤدي درجات الحرارة المحيطة المرتفعة إلى تدهور شديد في كفاءة المجففات المبردة والضواغط المبردة بالهواء. إذا وصلت درجة حرارة متجرك إلى 100 درجة فهرنهايت (38 درجة مئوية)، فقد يفشل مجففك المبرد في الوصول إلى نقطة الندى المطلوبة +3 درجة مئوية، مما يسمح للرطوبة بالمرور.
اتبع هذه الخطوات لتحسين بيئة التثبيت لديك:
عند تقييم العروض، اطلب من المشترين الاطلاع على بيانات الأداء الخاصة بالجرافة بأكملها، وليس فقط الضاغط الأساسي. كل مجفف وفلتر تضيفه إلى الخط يخلق انخفاضًا طبيعيًا في الضغط. إذا كنت بحاجة إلى 230 رطل لكل بوصة مربعة عند رأس الليزر، فإن الضاغط المقدر بـ 230 رطل لكل بوصة مربعة بالضبط سوف يتعطل بمجرد دفع الهواء عبر المجفف المجفف وأربع مراحل من الترشيح الدقيق. تأكد من أن البائع يحدد حجم المضخة للتغلب على قيود النظام الداخلي هذه مع الاستمرار في توصيل الضغط الأساسي المطلوب إلى الماكينة.
يعمل ضاغط الغاز المساعد المسقط على إيقاف عملية القطع بالليزر بالكامل على الفور. بدون الهواء، لا يمكن لليزر أن يقطع. أكد على توفر الفني المحلي عند اختيار العلامة التجارية. أنت بحاجة إلى بائع يقوم بتخزين مجموعات الصيانة ومرشحات التجميع وأجهزة الاستشعار الاحتياطية في منشأة قريبة من متجرك. تعد أوقات الاستجابة السريعة أكثر أهمية من الخصومات الهامشية على المعدات عندما يكون جدول الإنتاج الخاص بك على المحك.
لا تقبل الوعود الشفهية فيما يتعلق بجودة الهواء. ابحث عن موفري الهواء المضغوط المتخصصين الذين يضمنون الحصول على فئات نقاء الهواء وفقًا لمعايير ISO 8573-1 كتابيًا. قم بمراجعة وثائق الضمان الخاصة بهم عن كثب لمعرفة ما يحدث إذا وصل التلوث الزيتي إلى بصريات الليزر الخاصة بك. سيقدم البائع ذو السمعة الطيبة جداول صيانة شفافة توضح بالتفصيل بالضبط متى يجب عليك استبدال الزيت والحبيبات المجففة وعناصر التصفية للحفاظ على الضمان نشطًا.
إن تحديد نظام الهواء المضغوط الصحيح لجهاز القطع بالليزر الخاص بك ليس عملية شراء غير رسمية. يعمل الضاغط كعنصر إنتاج مهم يرتبط بشكل مباشر بجودة منتجك وعمر المواد الاستهلاكية ووقت تشغيل الماكينة بشكل عام. إن اختيار ضاغط لولبي دوار للخدمة المستمرة، وتحديد حجم الضغط والتدفق بشكل صحيح، والتطبيق الصارم لمعايير النقاء ISO 8573-1 يمنع حدوث أعطال بصرية كارثية ويزيل إعادة العمل المكلفة لتشطيب الحواف.
خطوتك التالية هي مراجعة إعدادات الهواء الحالية لديك مقابل المواصفات الدقيقة التي تقدمها الشركة المصنعة لجهاز الليزر. لاحظ PSI المطلوب والحد الأقصى لمتطلبات CFM بناءً على أكثر المواد سمكًا لديك. اتصل بموفر هواء مضغوط متخصص لطلب تقييم شامل للموقع. يمكنهم مساعدتك في تصميم مخطط أنابيب خالٍ من الرطوبة والزيت، مما يحمي استثمارك ويحافظ على سرعة القطع بالليزر بأقصى سرعة.
ج: عادةً، لا يمكنك استخدام هواء المتجر القياسي لليزر الألياف. يصل الحد الأقصى للضواغط القياسية إلى حوالي 100 رطل لكل بوصة مربعة، وهو أقل من 230 إلى 290 رطل لكل بوصة مربعة اللازمة لنفخ المعدن المنصهر خارج القطع. علاوة على ذلك، يفتقر هواء المتجر النموذجي إلى الترشيح والتجفيف الشديدين المطلوبين لحماية بصريات الليزر الحساسة. سيؤدي استخدامه إلى تلويث عدساتك البؤرية وتدميرها بسرعة.
ج: تعمل المجففات المبردة على تبريد الهواء لتقليل محتواه من الرطوبة، مما يحقق نقطة ندى ضغط تبلغ حوالي 38 درجة فهرنهايت (+3 درجة مئوية). تستخدم المجففات المجففة مواد ماصة لسحب الرطوبة كيميائيًا، لتصل إلى نقطة تكاثف أكثر جفافًا تبلغ -40 درجة فهرنهايت (-40 درجة مئوية). توفر المجففات المجففة حماية فائقة ضد التكثيف الجزئي على عدسات الليزر، خاصة إذا قمت بتوجيه الأنابيب عبر البيئات الباردة.
ج: يجب عليك عادةً استبدال مرشحات الهواء كل 2000 إلى 4000 ساعة. ومع ذلك، يعتمد هذا بشكل كبير على البيئة المحيطة بمتجرك. تقوم محلات التصنيع المتربة بتحميل المرشحات بشكل أسرع بكثير. قم دائمًا بمراقبة مؤشر فرق الضغط الموجود على غلاف الفلتر. بمجرد ظهور انخفاض كبير في الضغط، استبدل عنصر الفلتر على الفور لمنع الزيت والجسيمات من تجاوز الوسائط.
ج: نعم، غالبًا ما تحتاج إلى ضاغط معزز عند معالجة الألواح السميكة. إذا كان الضاغط اللولبي الدوار الأساسي لديك يبلغ الحد الأقصى عند 150 رطل لكل بوصة مربعة، فسيتم توصيل معزز في اتجاه مجرى النهر لزيادة الضغط إلى نطاق 230 إلى 300 رطل لكل بوصة مربعة. يعد الضغط العالي أمرًا إلزاميًا لطرد الخبث الثقيل المنصهر بشكل فعال من الشقوق العميقة، مما يضمن تشطيبًا نظيفًا وخاليًا من الخبث.


