


レーザー切断補助ガスをボトル入りの窒素または酸素から圧縮空気に切り替えることで、大幅なコスト削減が実現します。ただし、これらの節約を実現できるのは、空気の純度が完璧な状態を維持している場合のみです。標準的な工場エアを使用すると、必然的に光学部品の破損、切断エッジの一貫性の欠如、および過剰な消耗品の出費につながります。ろ過されていない空気は、微細な水、油、ほこりを繊細なレーザーヘッドに直接運びます。ファイバーレーザーレンズを保護するには、正確な空気の質とコンプレッサーシステムのアーキテクチャを指定する必要があります。そうすることで、切断速度が最大化され、運用上のダウンタイムを発生させることなく、積極的な投資収益率が保証されます。お客様のセットアップを評価し、安全な空気供給を確保し、生産をスムーズに実行し続ける方法を正確に説明します。純度、圧力、流量に関する中心的な指標を学びます。この知識を活用すれば、装置のボトルネックを解消し、製造品質を永続的に向上させることができます。
ファイバーレーザー切断ヘッドは、精密ガラスレンズを通して膨大な熱エネルギーを集中させることによって動作します。圧縮空気をアシスト ガスとしてこの環境に導入すると、圧縮空気はこれらの敏感な光学部品の上を直接通過します。微細な油エアロゾルや小さな水滴でさえ、強力なレーザー光線の下では瞬時に蒸発します。この蒸発により、保護ガラスと焦点レンズ全体に曇った焼き付け膜が堆積します。汚染されると、レンズはレーザーの熱を透過せずに吸収します。この熱の蓄積により、動作中にレンズが歪んだり、亀裂が入ったり、完全に粉々になったりすることは避けられません。
粒子状の汚染や湿気は、単に光学部品を脅かすだけではありません。エッジの仕上げを積極的に破壊します。きれいな圧縮空気は、溶融金属をカーフから積極的に排出します。水滴または油が空気流に混ざると、ガスの流れのダイナミクスが乱され、熱い金属と熱反応します。この反応は、特に軟鋼やアルミニウムに深刻な酸化の問題を引き起こします。切り込みの下端に沿ってドロスの蓄積が増加していることに気づくでしょう。その後、オペレータは溶接や塗装の前に何時間もかけて部品を手作業で研磨したりバリ取りしたりする必要があり、ファイバー レーザーが当初提供していた速度の利点が失われます。
多くの製造業者は、安価なコンプレッサーのセットアップを設置することで、初期資金を節約しようとしています。彼らはすぐに、空気の質の低下による定期的なコストが、当初の節約額に比べて微々たるものであることに気づきました。破損した焦点レンズの交換には、毎回 500 ドルから 2,000 ドル以上の費用がかかります。汚染された空気が重要な生産実行中に致命的な故障を引き起こした場合、貴重な製造時間も失われます。技術者がヘッドのトラブルシューティングを行い、内部通路を清掃し、焦点深度を再調整している間、機械はアイドル状態にあります。適切な空気処理に事前に投資することで、このような高価なダウンタイムの繰り返しサイクルを防ぐことができます。
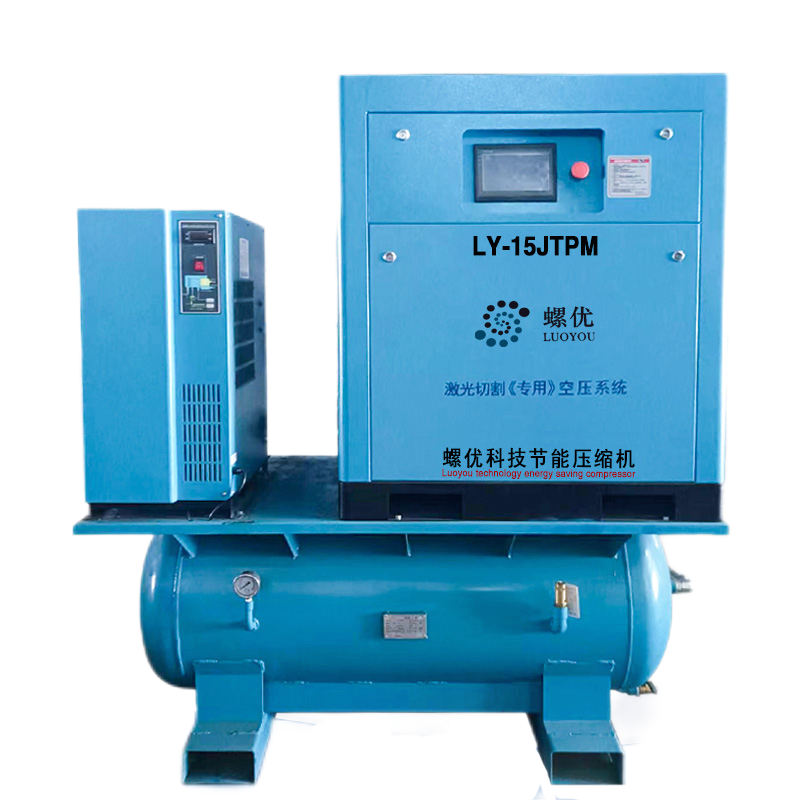
自分のベースラインを理解する レーザー切断エアコンプレッサーの要件は、 高圧供給を材料の厚さに適合させることから始まります。標準の空気圧ツールは 90 ~ 100 PSI で正常に動作します。ただし、レーザー切断では、粘性のある溶融金属を切断領域から吹き出すために非常に大きな力が必要です。ほとんどのファイバー レーザーは、16 ~ 20 bar (230 ~ 290 PSI) の範囲の圧力を必要とします。圧力がメーカーのしきい値を下回ると、アシストガスが十分な速さで切り口を通過できなくなります。金属が再凝固して隙間を埋め、部品を破損します。
圧力は力を決定しますが、流量は持続可能性を決定します。目標圧力での継続的な自由空気供給 (FAD) 量が必要です。必要な流量は、ノズルの直径と材料の厚さという 2 つの変数に完全に依存します。大きなノズルは、小さなノズルよりもはるかに速く空気を排出します。コンプレッサーがノズル出力に追いつくのに十分な CFM (立方フィート/分) または m3/h を生成できない場合、長いカット中にライン圧力が確実に低下します。システムの磨耗や軽度の漏れに対応するために、レーザーの最大流量要求を少なくとも 20% 超えるようにコンプレッサーのサイズを設定する必要があります。
レーザー切断は、100% 継続的な需要のアプリケーションとして動作します。カッティングヘッドが鋼板全体を横切って移動し始めると、アシストガスは数分間、場合によっては数時間にわたって継続的に流れます。過小なレシーバーや断続的に動作するコンプレッサーは、生産に深刻なボトルネックを引き起こします。ピストン コンプレッサーは通常、冷却するために休憩時間が必要です。連続運転すると過熱して焼き付きます。中断のないアシストガス供給を保証するには、100% のデューティ サイクル向けに設計された産業用コンプレッサーが必要です。
機器を保護するために、業界は圧縮空気の純度に関する国際規格 ISO 8573-1 に依存しています。この枠組みは、固体微粒子、水、油に基づいて大気の質を分類します。レーザー切断の場合、通常はクラス 1.4.1 またはクラス 1.2.1 を目指します。
表: レーザー切断用の ISO 8573-1 推奨クラス
| 汚染物質カテゴリ | 推奨クラス | 最大許容レベル |
|---|---|---|
| 固体微粒子 | クラス1 | 0.01 ~ 0.5 ミクロンの粒子が 20,000 個以下 |
| 水(水分) | クラス4(またはクラス2) | 圧力露点+3℃(または-40℃) |
| オイル(液体およびエアゾール) | クラス1 | ≤ 0.01 mg/m3 残留油濃度 |
固体粒子のクラス 1 を満たすには、積極的な機械濾過が必要です。システムは、微細な塵、パイプスケール、周囲のゴミを 0.01 ミクロンまで捕捉する必要があります。高速で移動する小さな粒子でも、レーザーの保護ガラスに傷を付ける可能性があります。段階的に配置された高効率微粒子エアフィルターは、まず大きな破片を捕らえてから、微細なマイクロガラス媒体を通して空気を磨きます。
水分制御は圧力露点 (PDP) を中心に行われます。絶対的な最小要件はクラス 4 で、PDP が +3°C (38°F) であることが求められます。通常、これは適切なサイズの冷凍式エアドライヤーを使用することで実現できます。ただし、多くの高級レーザー メーカーは、-40°C (-40°F) の PDP を必要とするクラス 2 を目指すことを強く推奨しています。この極端な乾燥レベルに達するには、ツインタワー乾燥剤乾燥機を使用する必要があります。乾燥剤システムは比類のない光学的安全性を提供し、微小結露のリスクを完全に排除します。
オイルはファイバーレーザーレンズを最も早く破壊する方法です。標準的なコンプレッサーは潤滑と冷却にオイルを使用しており、本質的に少量がセパレーターを通過して空気流に漏れます。残留油が 0.01 mg/m3 以下のクラス 1 基準に達するには、多段階の凝集フィルターとそれに続く活性炭塔が必要です。カーボンベッドは油蒸気を化学的に吸着し、炭化水素がパイプを通ってカッティングヘッドに到達しないようにします。
炉心空気発生装置を選択する際には、 レーザー切断スクリューコンプレッサーは、 従来のピストンモデルを劇的に上回ります。ピストン コンプレッサーは過剰な熱を発生し、激しく振動するため、オイルのキャリーオーバーや水分の発生が顕著になります。また、機械的故障を起こさずに 100% のデューティ サイクルを維持することはできません。ロータリー スクリュー コンプレッサーは、ツイン インターロック ローターを使用して、空気をスムーズかつ連続的に圧縮します。より低温で動作し、発生する油蒸気が大幅に減少し、シフト後の連続流の要求を休むことなく快適に処理します。
製造工場は床面積の制約に直面することがよくあります。機器メーカーは現在、ファイバー レーザー専用に設計された「オールインワン」スキッド パッケージを提供しています。タンク取り付け型パッケージでは、ロータリー スクリュー コンプレッサー、冷凍式または乾燥剤式ドライヤー、多段階ろ過、高圧レシーバー タンクが 1 つの設置面積に積み重ねられます。この統合により、インストールの複雑さが最小限に抑えられます。ベースマウントセットアップではコンポーネントが分離されているため、レイアウトに柔軟性が得られますが、より広範なハードパイプと床スペースが必要になります。
製造工場では、一日中同じ部品を切断することはほとんどありません。材料の厚さとノズルのサイズはクライアントの注文に基づいて変化します。これは、空気流の需要が常に変動することを意味します。可変速度ドライブ (VSD) スクリュー コンプレッサーは、リアルタイムで正確な空気需要に合わせてモーター速度を自動的に調整します。 VSD は、常時フル稼働で動作して電力を無駄にするのではなく、光の遮断中や機械のセットアップ時間中に速度が低下します。この正確なマッチングにより、機器の寿命全体にわたって大幅なエネルギー節約がもたらされます。
汚れた配管に空気を押し込むと、きれいな空気が役に立たなくなります。標準の PVC 配管は決して使用しないでください。高圧空気は PVC を脆くさせ、重大な爆発の危険を引き起こします。同様に、黒い鉄パイプは下流に多大なリスクをもたらします。優れた乾燥機を使用したとしても、微量の湿気により黒鉄の内部が錆びてしまいます。高速エアがこの錆スケールを取り除き、高価なフィルターハウジングに直接吹き込みます。押出アルミニウムパイプまたはステンレス鋼の使用を強くお勧めします。アルミニウムは滑らかな内部ボアを備えており、圧力降下を防ぎ、腐食に完全に耐え、レーザー ヘッドへのクリーンな供給を保証します。
フィルターは永久に使えるわけではありません。汚れや油を捕捉すると、内部媒体が飽和します。多くのオペレータはフィルタハウジングに取り付けられた差圧計を無視しています。フィルターが詰まると、コンプレッサーの負担が大きくなり、ライン全体で大きな圧力降下が発生します。さらに悪いことに、完全に飽和した合体フィルターは物理的にそれ以上のオイルを保持できません。余分なオイルはメディアを迂回し、レーザー ヘッドに直接移動します。フィルターエレメントは厳密な消耗品として扱い、スケジュールどおりに交換する必要があります。
製造工場は、特に夏の間、高温になります。周囲温度が高いと、冷凍式ドライヤーや空冷式コンプレッサーの効率が大幅に低下します。店舗の気温が 100°F (38°C) に達すると、冷凍式乾燥機が必要な +3°C の露点に達せず、湿気が通過してしまう可能性があります。
インストール環境を最適化するには、次の手順に従ってください。
提案を評価するときは、ベースコンプレッサーだけでなく、スキッド全体のパフォーマンスデータを確認するように購入者に指示してください。ラインにドライヤーやフィルターを追加するたびに、自然な圧力降下が生じます。レーザーヘッドで 230 PSI が必要な場合、空気が乾燥剤乾燥機と 4 段階の精密ろ過を通過すると、正確に 230 PSI 定格のコンプレッサーでは不十分になります。ベンダーは、必要なベースライン圧力をマシンに供給しながら、これらの内部システム制限を克服できるポンプのサイズを選択していることを確認してください。
アシストガスコンプレッサーが停止すると、レーザー切断作業全体が即座に停止します。空気がなければレーザーは切断できません。ブランドを選択するときは、地元の技術者がいるかどうかを重視してください。メンテナンス キット、合体フィルター、予備のセンサーを販売店の近くの施設に保管しているベンダーが必要です。生産スケジュールが順調に進んでいる場合、機器の限界割引よりも迅速な応答時間が重要です。
空気の質に関する口約束は受け入れないでください。 ISO 8573-1 空気純度クラスを書面で保証する専門の圧縮空気プロバイダーを探してください。保証文書をよく読んで、油汚れがレーザー光学系に到達した場合に何が起こるかを確認してください。信頼できるベンダーは、保証を有効に保つためにオイル、乾燥剤ビーズ、およびフィルターエレメントを交換する必要がある時期を正確に詳述した透明性の高いメンテナンススケジュールを提供します。
レーザー カッターに適切な圧縮空気システムを指定することは、ユーティリティを気軽に購入する必要はありません。コンプレッサーは、製品の品質、消耗品の寿命、機械全体の稼働時間に直接関係する重要な生産コンポーネントとして機能します。連続稼働ロータリー スクリュー コンプレッサーを選択し、圧力と流量を正しく設定し、ISO 8573-1 純度基準を厳密に実施することで、壊滅的な光学系の故障を防ぎ、コストのかかるエッジ仕上げのやり直しを排除できます。
次のステップは、レーザーの製造元が提供する正確な仕様に照らして現在の空気セットアップを監査することです。最も厚い材料に基づいて、必要な PSI と最大 CFM 要求に注意してください。専門の圧縮空気プロバイダーに問い合わせて、包括的な現場評価を依頼してください。これらは、投資を保護し、レーザー切断をピーク速度で維持する、湿気や油のない配管レイアウトの設計に役立ちます。
A: 通常、ファイバー レーザーには標準的なショップ エアを使用できません。標準的なコンプレッサーの最大出力は約 100 PSI ですが、溶融金属を切断部から吹き出すのに必要な 230 ~ 290 PSI には達しません。さらに、一般的な工場の空気には、敏感なレーザー光学系を保護するために必要な高度な濾過と乾燥が行われていません。それを使用すると、焦点レンズがすぐに汚れて破損します。
A: 冷凍式乾燥機は空気を冷却して水分含有量を下げ、圧力露点を約 38°F (+3°C) に達します。乾燥剤乾燥機は、吸収性材料を使用して湿気を化学的に取り除き、より乾燥した -40°F (-40°C) の露点に達します。乾燥剤ドライヤは、特に寒い環境に配管を通す場合に、レーザー レンズ上の微小結露に対する優れた保護を提供します。
A: 通常、エア フィルターは 2,000 ~ 4,000 時間ごとに交換する必要があります。ただし、これは店舗の周囲環境に大きく依存します。ほこりの多い製造工場では、フィルターの読み込みがはるかに速くなります。フィルターハウジング上の差圧インジケーターを常に監視してください。大幅な圧力低下が見られた場合は、オイルや微粒子が媒体を迂回するのを防ぐために、フィルターエレメントを直ちに交換してください。
A: はい、厚いプレートを加工する場合はブースターコンプレッサーが必要になることがよくあります。ベースのロータリー スクリュー コンプレッサーの最大出力が 150 PSI の場合、ブースターを下流に接続して圧力を 230 ~ 300 PSI の範囲に上げます。深い切り口から重い溶融スラグを効果的に洗い流し、きれいでドロスのないエッジ仕上げを保証するには、高圧が必須です。


