
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-17 Origen: Sitio


La transición de nitrógeno u oxígeno embotellado a aire comprimido para el gas auxiliar de corte por láser ofrece enormes reducciones de costos. Sin embargo, estos ahorros sólo se obtienen si la pureza del aire sigue siendo impecable. El uso de aire de taller estándar conduce inevitablemente a ópticas rotas, bordes de corte inconsistentes y gasto excesivo en consumibles. El aire sin filtrar transporta agua, aceite y polvo microscópicos directamente al delicado cabezal láser. Debe especificar la calidad exacta del aire y la arquitectura del sistema del compresor para proteger las lentes láser de fibra. Al hacerlo, se maximizan las velocidades de corte y se garantiza un retorno de la inversión agresivo sin tiempo de inactividad operativa. Explicaremos exactamente cómo evaluar su configuración, garantizar un suministro de aire impecable y mantener su producción funcionando sin problemas. Aprenderá las métricas básicas de pureza, presión y flujo. Con este conocimiento, podrá eliminar los cuellos de botella en los equipos y elevar la calidad de su fabricación de forma permanente.
Los cabezales de corte por láser de fibra funcionan enfocando una inmensa energía térmica a través de una lente de vidrio de precisión. Cuando se introduce aire comprimido en este entorno como gas auxiliar, viaja directamente sobre estas ópticas sensibles. Incluso los aerosoles de aceite microscópicos o las pequeñas gotas de humedad se vaporizan instantáneamente bajo el intenso rayo láser. Esta vaporización deposita una película borrosa horneada sobre el cristal protector y la lente focal. Una vez contaminada, la lente absorbe el calor del láser en lugar de transmitirlo. Esta acumulación térmica inevitablemente hace que la lente se deforme, agriete o se rompa por completo en mitad de la operación.
La contaminación por partículas y la humedad hacen más que solo amenazar su óptica; Destruyen activamente el acabado de sus bordes. El aire comprimido limpio debería expulsar agresivamente el metal fundido del corte. Cuando las gotas de agua o el aceite se mezclan con la corriente de aire, interrumpen la dinámica del flujo de gas y reaccionan térmicamente con el metal caliente. Esta reacción provoca graves problemas de oxidación, especialmente en acero dulce y aluminio. Notará una mayor acumulación de escoria a lo largo del borde inferior de sus cortes. Luego, los operadores deben pasar horas rectificando y desbarbando piezas manualmente antes de soldarlas o pintarlas, borrando cualquier ventaja de velocidad que proporcionaba originalmente el láser de fibra.
Muchos fabricantes intentan ahorrar capital por adelantado instalando un compresor económico. Rápidamente descubren que los costos recurrentes de la mala calidad del aire eclipsan esos ahorros iniciales. Reemplazar una lente focal destruida cuesta entre $500 y más de $2000 cada vez. Si el aire contaminado provoca una falla catastrófica durante una producción crítica, también se pierden valiosas horas de fabricación. La máquina permanece inactiva mientras los técnicos solucionan problemas en el cabezal, limpian los conductos internos y recalibran la profundidad focal. Invertir por adelantado en un tratamiento de aire adecuado evita este ciclo costoso y repetitivo de tiempo de inactividad.
Comprender su línea de base Los requisitos del compresor de aire para corte por láser comienzan con la adaptación del suministro de alta presión al espesor del material. Las herramientas neumáticas estándar funcionan bien entre 90 y 100 PSI. Sin embargo, el corte por láser requiere una fuerza significativamente mayor para expulsar el metal fundido viscoso de la zona de corte. La mayoría de los láseres de fibra exigen presiones que oscilan entre 16 y 20 bar (230 a 290 PSI). Si la presión cae por debajo del umbral del fabricante, el gas auxiliar no logra limpiar el corte lo suficientemente rápido. El metal se vuelve a solidificar, cerrando la brecha y arruinando la pieza.
La presión dicta la fuerza, pero el caudal determina la sostenibilidad. Necesita un volumen continuo de suministro de aire libre (FAD) a su presión objetivo. El caudal requerido depende completamente de dos variables: el diámetro de la boquilla y el espesor del material. Las boquillas más grandes expulsan el aire mucho más rápido que las pequeñas. Si su compresor no puede generar suficientes CFM (pies cúbicos por minuto) o m³/h para mantener el ritmo de la salida de la boquilla, la presión de la línea colapsará constantemente durante un corte largo. Debe dimensionar el compresor para exceder la demanda máxima de flujo de su láser en al menos un 20 % para adaptarse al desgaste del sistema y las fugas menores.
El corte por láser opera como una aplicación de demanda 100% continua. Una vez que el cabezal de corte comienza a moverse a través de una hoja de acero completa, el gas auxiliar fluye continuamente durante minutos o incluso horas. Los receptores de tamaño insuficiente o los compresores de servicio intermitente obstaculizarán gravemente su producción. Los compresores de pistón normalmente requieren períodos de descanso para enfriarse; Si los hace funcionar continuamente, se sobrecalientan y se atascan. Necesita un compresor industrial diseñado para un ciclo de trabajo del 100% para garantizar un suministro ininterrumpido de gas de asistencia.
Para proteger sus equipos, la industria confía en la norma internacional ISO 8573-1 para la pureza del aire comprimido. Este marco clasifica la calidad del aire en función de las partículas sólidas, el agua y el aceite. Para el corte por láser, generalmente se busca la Clase 1.4.1 o la Clase 1.2.1.
Tabla: Clases ISO 8573-1 recomendadas para corte por láser
| Categoría de contaminante | Clase recomendada | Nivel máximo permitido |
|---|---|---|
| Partículas sólidas | Clase 1 | ≤ 20.000 partículas de 0,01 a 0,5 micras |
| Agua (humedad) | Clase 4 (o Clase 2) | Punto de rocío a presión de +3°C (o -40°C) |
| Aceite (líquido y aerosol) | Clase 1 | ≤ 0,01 mg/m³ concentración de aceite residual |
Cumplir con la Clase 1 para partículas sólidas requiere una filtración mecánica agresiva. Su sistema debe capturar polvo microscópico, incrustaciones de tuberías y desechos ambientales de hasta 0,01 micrones. Incluso las partículas más pequeñas que se mueven a alta velocidad pueden rayar el cristal protector del láser. Los filtros de aire de partículas de alta eficiencia, organizados secuencialmente, atrapan primero los desechos más grandes antes de pulir el aire a través de un fino medio de microvidrio.
El control de la humedad gira en torno al punto de rocío a presión (PDP). El requisito mínimo absoluto es la Clase 4, que dicta un PDP de +3°C (38°F). Normalmente, esto se puede lograr utilizando un secador de aire refrigerado del tamaño adecuado. Sin embargo, muchos fabricantes de láseres premium recomiendan encarecidamente apuntar a la Clase 2, que requiere un PDP de -40°C (-40°F). Debe utilizar un secador desecante de doble torre para alcanzar este nivel extremo de sequedad. Los sistemas desecantes ofrecen una seguridad óptica incomparable, eliminando por completo el riesgo de microcondensación.
El aceite es la forma más rápida de destruir una lente láser de fibra. Los compresores estándar utilizan aceite para lubricación y refrigeración, y una pequeña cantidad escapa inherentemente más allá del separador hacia la corriente de aire. Alcanzar el estándar de Clase 1 de menos de 0,01 mg/m³ aceite residual, necesita filtros coalescentes de múltiples etapas seguidos de una torre de carbón activado. El lecho de carbón absorbe químicamente los vapores de aceite, lo que garantiza que ningún hidrocarburo descienda por la tubería hasta el cabezal de corte.
Al seleccionar el generador de aire central, un El compresor de tornillo de corte por láser supera drásticamente a los modelos de pistón tradicionales. Los compresores de pistón generan calor excesivo y vibran fuertemente, lo que provoca un importante arrastre de aceite y generación de humedad. Tampoco pueden mantener un ciclo de trabajo del 100% sin sufrir fallas mecánicas. Los compresores de tornillo rotativo utilizan rotores gemelos entrelazados para comprimir el aire de manera suave y continua. Funcionan a menor temperatura, producen muchísimo menos vapor de aceite y manejan cómodamente las demandas de flujo continuo turno tras turno sin descansar.
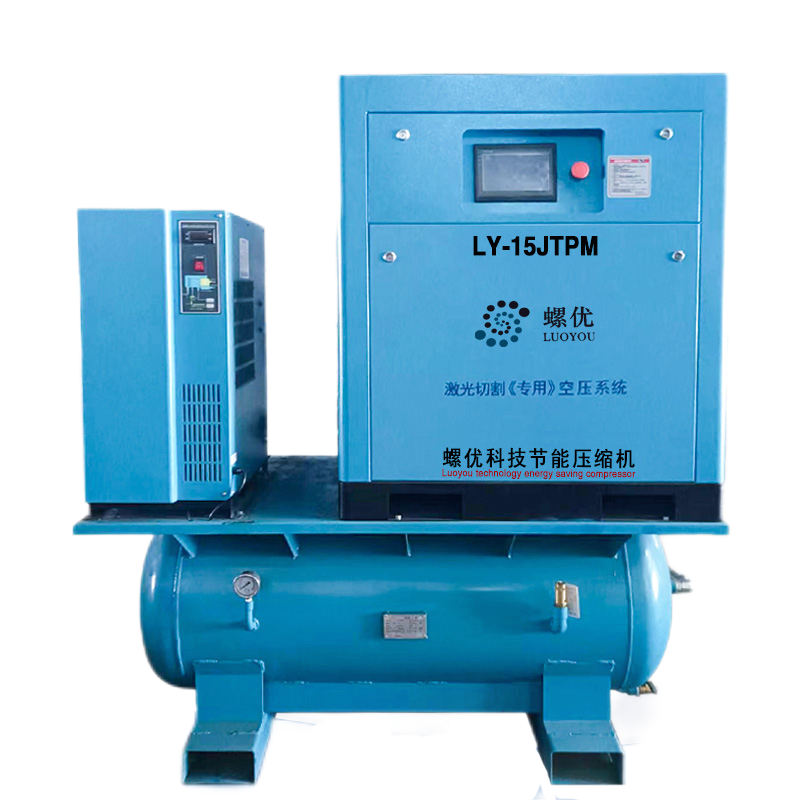
Los talleres de fabricación a menudo enfrentan limitaciones de espacio. Los fabricantes de equipos ofrecen ahora paquetes de patines 'todo en uno' diseñados específicamente para láseres de fibra. Un paquete montado en tanque apila el compresor de tornillo rotativo, el secador desecante o refrigerado, la filtración de etapas múltiples y un tanque receptor de alta presión en un solo espacio. Esta integración minimiza las complejidades de la instalación. Las configuraciones de montaje en base separan los componentes, lo que proporciona flexibilidad en el diseño pero requiere más espacio de piso y tuberías rígidas.
Los talleres de fabricación rara vez cortan piezas idénticas en todo el día. El espesor del material y el tamaño de las boquillas cambian según los pedidos de los clientes, lo que significa que la demanda de flujo de aire fluctúa constantemente. Un compresor de tornillo con accionamiento de velocidad variable (VSD) ajusta automáticamente la velocidad de su motor para satisfacer su demanda de aire exacta en tiempo real. En lugar de funcionar a plena capacidad constantemente y desperdiciar electricidad, el VSD se ralentiza durante los cortes de luz o los tiempos de configuración de la máquina. Esta combinación precisa produce ahorros de energía sustanciales durante la vida útil del equipo.
Su aire puro se vuelve inútil si lo empuja a través de tuberías sucias. Nunca utilice tuberías de PVC estándar; El aire a alta presión hace que el PVC se vuelva quebradizo, creando un grave riesgo de explosión. De manera similar, las tuberías de hierro negro introducen enormes riesgos aguas abajo. Incluso con una buena secadora, los rastros de humedad eventualmente hacen que el hierro negro se oxide internamente. El aire de alta velocidad elimina estas incrustaciones de óxido y las dispara directamente a las costosas carcasas de los filtros. Recomendamos encarecidamente utilizar tuberías de aluminio extruido o acero inoxidable. El aluminio presenta un orificio interno liso que evita caídas de presión, resiste completamente la corrosión y garantiza una entrega limpia al cabezal láser.
Los filtros no duran para siempre. A medida que capturan suciedad y aceite, sus medios internos se saturan. Muchos operadores ignoran los manómetros de presión diferencial montados en las carcasas de los filtros. Cuando un filtro se obstruye, obliga al compresor a trabajar más, provocando una caída masiva de presión en la línea. Peor aún, un filtro coalescente completamente saturado físicamente no puede contener más aceite. El exceso de aceite simplemente pasa por alto el medio y viaja directamente al cabezal láser. Debe tratar los elementos filtrantes como consumibles estrictos y reemplazarlos a tiempo.
Los talleres de fabricación hacen calor, especialmente durante los meses de verano. Las altas temperaturas ambiente degradan gravemente la eficiencia de los secadores frigoríficos y los compresores enfriados por aire. Si su taller alcanza los 100 °F (38 °C), es posible que su secadora refrigerada no alcance el punto de rocío requerido de +3 °C, lo que permitirá el paso de la humedad.
Siga estos pasos para optimizar su entorno de instalación:
Al evaluar las propuestas, indique a los compradores que observen los datos de rendimiento de todo el patín, no solo del compresor base. Cada secador y filtro que agrega a la línea crea una caída de presión natural. Si necesita 230 PSI en el cabezal láser, un compresor con capacidad exacta de 230 PSI se quedará corto una vez que el aire pase a través de un secador desecante y cuatro etapas de microfiltración. Asegúrese de que el proveedor dimensione la bomba para superar estas restricciones internas del sistema y al mismo tiempo suministrar la presión base requerida a la máquina.
Un compresor de gas auxiliar caído detiene inmediatamente toda la operación de corte por láser. Sin aire, el láser no puede cortar. Enfatice la disponibilidad de técnicos locales al elegir una marca. Necesita un proveedor que almacene kits de mantenimiento, filtros coalescentes y sensores de repuesto en una instalación cercana a su taller. Los tiempos de respuesta rápidos son más importantes que los descuentos marginales en equipos cuando su cronograma de producción está en juego.
No acepte promesas verbales sobre la calidad del aire. Busque proveedores de aire comprimido especializados que garanticen por escrito las clases de pureza del aire ISO 8573-1. Revise atentamente sus documentos de garantía para ver qué sucede si la contaminación por aceite llega a su óptica láser. Un proveedor acreditado le proporcionará programas de mantenimiento transparentes que detallarán exactamente cuándo debe reemplazar el aceite, las perlas desecantes y los elementos filtrantes para mantener activa la garantía.
Especificar el sistema de aire comprimido correcto para su cortadora láser no es una compra casual de servicios públicos. El compresor actúa como un componente de producción crítico directamente relacionado con la calidad del producto, la vida útil de los consumibles y el tiempo de actividad general de la máquina. Seleccionar un compresor de tornillo rotativo de servicio continuo, dimensionar correctamente la presión y el flujo y hacer cumplir estrictamente los estándares de pureza ISO 8573-1 previene fallas ópticas catastróficas y elimina costosos retrabajos de acabado de bordes.
El siguiente paso es auditar su configuración de aire actual con las especificaciones exactas proporcionadas por el fabricante de su láser. Tenga en cuenta las demandas de PSI y CFM máximas requeridas según los materiales más gruesos. Póngase en contacto con un proveedor de aire comprimido especializado para solicitar una evaluación integral del sitio. Pueden ayudarle a diseñar un diseño de tuberías libre de humedad y aceite que proteja su inversión y mantenga su corte por láser a velocidades máximas.
R: Por lo general, no se puede utilizar aire comprimido estándar para un láser de fibra. Los compresores estándar alcanzan un máximo de alrededor de 100 PSI, lo que no alcanza los 230 a 290 PSI necesarios para sacar el metal fundido del corte. Además, el aire típico de un taller carece de la filtración y el secado extremos necesarios para proteger la óptica láser sensible. Su uso contaminará y arruinará rápidamente sus lentes focales.
R: Los secadores refrigerados enfrían el aire para reducir su contenido de humedad, logrando un punto de rocío a presión de alrededor de 38°F (+3°C). Los secadores desecantes utilizan materiales absorbentes para extraer la humedad químicamente, alcanzando un punto de rocío mucho más seco de -40 °F (-40 °C). Los secadores desecantes ofrecen una protección superior contra la microcondensación en lentes láser, especialmente si pasa tuberías por ambientes fríos.
R: Por lo general, debe reemplazar los filtros de aire cada 2000 a 4000 horas. Sin embargo, esto depende en gran medida del entorno ambiental de su tienda. Los talleres de fabricación polvorientos cargan los filtros mucho más rápido. Siempre controle el indicador de diferencia de presión en la carcasa del filtro. Una vez que muestre una caída de presión significativa, reemplace el elemento del filtro inmediatamente para evitar que el aceite y las partículas pasen por alto el medio.
R: Sí, a menudo se necesita un compresor de refuerzo cuando se procesan placas gruesas. Si su compresor de tornillo rotativo base alcanza un máximo de 150 PSI, se conecta un refuerzo aguas abajo para aumentar la presión al rango de 230 a 300 PSI. Es obligatoria la alta presión para eliminar eficazmente la escoria fundida pesada de las ranuras profundas, asegurando un acabado de borde limpio y libre de escoria.


