
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-10-17 Origine: Sito


Il passaggio dall'azoto o dall'ossigeno in bombole all'aria compressa per il gas di assistenza al taglio laser offre enormi riduzioni dei costi. Tuttavia, questi risparmi si ottengono solo se la purezza dell'aria rimane impeccabile. L'uso dell'aria di officina standard porta inevitabilmente a ottiche bruciate, bordi tagliati incoerenti e spese eccessive per i materiali di consumo. L'aria non filtrata trasporta acqua microscopica, olio e polvere direttamente nella delicata testa laser. È necessario specificare l'esatta qualità dell'aria e l'architettura del sistema di compressione per proteggere le lenti del laser a fibra. In questo modo si massimizzano le velocità di taglio e si garantisce un notevole ritorno sull'investimento senza tempi di inattività operativa. Analizzeremo esattamente come valutare la tua configurazione, garantire la fornitura di aria incontaminata e mantenere la produzione senza intoppi. Imparerai le metriche fondamentali per purezza, pressione e flusso. Grazie a queste conoscenze, è possibile eliminare i colli di bottiglia delle apparecchiature ed elevare in modo permanente la qualità della fabbricazione.
Le teste di taglio laser a fibra funzionano concentrando un'immensa energia termica attraverso una lente di vetro di precisione. Quando si introduce aria compressa in questo ambiente come gas di assistenza, questa viaggia direttamente su queste ottiche sensibili. Anche i microscopici aerosol d'olio o le minuscole goccioline di umidità vaporizzano istantaneamente sotto l'intenso raggio laser. Questa vaporizzazione deposita una pellicola nebbiosa e cotta sul vetro protettivo e sulla lente focale. Una volta contaminata, la lente assorbe il calore del laser invece di trasmetterlo. Questo accumulo termico provoca inevitabilmente la deformazione, la rottura o la rottura completa della lente durante il funzionamento.
La contaminazione da particolato e l'umidità non si limitano a minacciare le tue ottiche; distruggono attivamente la finitura del bordo. L'aria compressa pulita dovrebbe espellere in modo aggressivo il metallo fuso dal taglio. Quando le gocce d'acqua o l'olio si mescolano al flusso d'aria, interrompono la dinamica del flusso del gas e reagiscono termicamente con il metallo caldo. Questa reazione provoca gravi problemi di ossidazione, in particolare su acciaio dolce e alluminio. Noterai un aumento dell'accumulo di bava lungo il bordo inferiore dei tagli. Gli operatori devono quindi trascorrere ore a levigare e sbavare manualmente le parti prima di saldarle o verniciarle, annullando qualsiasi vantaggio in termini di velocità fornito originariamente dal laser a fibra.
Molti produttori cercano di risparmiare capitale in anticipo installando una configurazione di compressore economica. Scoprono rapidamente che i costi ricorrenti della scarsa qualità dell’aria sminuiscono i risparmi iniziali. Sostituire una lente focale distrutta costa ogni volta da $ 500 a oltre $ 2.000. Se l'aria contaminata provoca un guasto catastrofico durante un ciclo di produzione critico, si perdono anche preziose ore di produzione. La macchina rimane inattiva mentre i tecnici risolvono i problemi della testa, puliscono i passaggi interni e ricalibrano la profondità focale. Investire anticipatamente nel corretto trattamento dell'aria previene questo ciclo costoso e ripetitivo di tempi di inattività.
Comprendere la tua linea di base I requisiti del compressore d'aria per il taglio laser iniziano con l'adattamento dell'erogazione ad alta pressione allo spessore del materiale. Gli utensili pneumatici standard funzionano bene da 90 a 100 PSI. Il taglio laser, tuttavia, richiede una forza notevolmente maggiore per soffiare il metallo fuso viscoso fuori dalla zona di taglio. La maggior parte dei laser a fibra richiede pressioni comprese tra 16 e 20 bar (da 230 a 290 PSI). Se la pressione scende al di sotto della soglia del produttore, il gas di assistenza non riesce a liberare il solco abbastanza velocemente. Il metallo si solidifica, colmando il divario e rovinando la parte.
La pressione determina la forza, ma la portata determina la sostenibilità. È necessario un volume di erogazione d'aria libera (FAD) continuo alla pressione target. La portata richiesta dipende interamente da due variabili: il diametro dell'ugello e lo spessore del materiale. Gli ugelli più grandi scaricano l'aria molto più velocemente di quelli piccoli. Se il compressore non è in grado di generare abbastanza CFM (piedi cubi al minuto) o m³/h per tenere il passo con l'uscita dell'ugello, la pressione della linea crollerà costantemente durante un taglio lungo. È necessario dimensionare il compressore in modo che superi la richiesta di flusso massimo del laser di almeno il 20% per far fronte all'usura del sistema e alle perdite minori.
Il taglio laser funziona come un'applicazione a domanda continua al 100%. Una volta che la testa di taglio inizia a muoversi su un intero foglio di acciaio, il gas di assistenza scorre continuamente per minuti o addirittura ore. Ricevitori sottodimensionati o compressori a servizio intermittente strozzeranno gravemente la vostra produzione. I compressori a pistoni in genere richiedono periodi di riposo per raffreddarsi; se li fai funzionare continuamente, si surriscaldano e grippano. Hai bisogno di un compressore industriale progettato per un ciclo di lavoro del 100% per garantire un'erogazione ininterrotta del gas di assistenza.
Per proteggere le vostre apparecchiature, il settore si affida allo standard internazionale ISO 8573-1 per la purezza dell'aria compressa. Questo quadro classifica la qualità dell’aria in base a particolato solido, acqua e olio. Per il taglio laser si punta generalmente alla Classe 1.4.1 o alla Classe 1.2.1.
Tabella: Classi ISO 8573-1 consigliate per
| la categoria dei contaminanti da taglio laser | Classe consigliata | Livello massimo consentito |
|---|---|---|
| Particelle solide | Classe 1 | ≤ 20.000 particelle a 0,01 - 0,5 micron |
| Acqua (umidità) | Classe 4 (o Classe 2) | Punto di rugiada in pressione di +3°C (o -40°C) |
| Olio (liquido e aerosol) | Classe 1 | ≤ 0,01 mg/m³ concentrazione di olio residuo |
Il rispetto della Classe 1 per le particelle solide richiede una filtrazione meccanica aggressiva. Il sistema deve catturare polvere microscopica, incrostazioni nei tubi e detriti ambientali fino a 0,01 micron. Anche le minuscole particelle che si muovono ad alta velocità possono graffiare il vetro protettivo del laser. I filtri dell'aria antiparticolato ad alta efficienza, disposti in sequenza, catturano prima i detriti più grandi prima di purificare l'aria attraverso un sottile supporto di micro-vetro.
Il controllo dell'umidità ruota attorno al punto di rugiada in pressione (PDP). Il requisito minimo assoluto è la Classe 4, che impone un PDP di +3°C (38°F). In genere è possibile ottenere questo risultato utilizzando un essiccatore d'aria refrigerato di dimensioni adeguate. Tuttavia, molti produttori di laser premium consigliano vivamente di puntare alla Classe 2, che richiede un PDP di -40°C (-40°F). È necessario utilizzare un essiccatore ad adsorbimento a doppia torre per raggiungere questo livello estremo di secchezza. I sistemi essiccanti offrono una sicurezza ottica senza precedenti, eliminando completamente il rischio di microcondensa.
L'olio è il modo più veloce per distruggere la lente di un laser a fibra. I compressori standard utilizzano olio per la lubrificazione e il raffreddamento e una piccola quantità fuoriesce intrinsecamente attraverso il separatore nel flusso d'aria. Per raggiungere lo standard di Classe 1 inferiore a 0,01 mg/m³ olio residuo, sono necessari filtri a coalescenza multistadio seguiti da una torre a carboni attivi. Il letto di carbone assorbe chimicamente i vapori d'olio, garantendo che gli idrocarburi non scendano lungo il tubo fino alla testa di taglio.
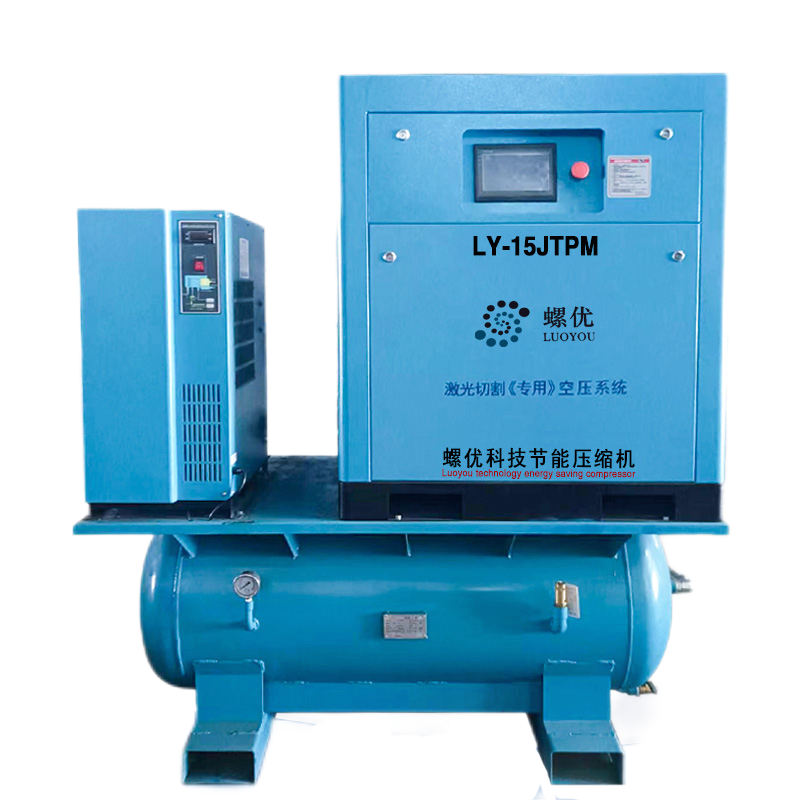
Quando si seleziona il generatore d'aria centrale, a Il compressore a vite con taglio laser supera notevolmente le prestazioni dei tradizionali modelli a pistoni. I compressori a pistoni generano calore eccessivo e vibrano fortemente, provocando un significativo trascinamento di olio e la generazione di umidità. Inoltre, non possono sostenere un ciclo di lavoro del 100% senza subire guasti meccanici. I compressori rotativi a vite utilizzano rotori gemelli interbloccati per comprimere l'aria in modo fluido e continuo. Funzionano a temperature più basse, producono drasticamente meno vapori d'olio e gestiscono comodamente le richieste di flusso continuo, turno dopo turno, senza riposarsi.
Le officine di fabbricazione spesso devono affrontare vincoli di spazio. I produttori di apparecchiature ora offrono pacchetti skid 'tutto in uno' appositamente progettati per i laser a fibra. Un pacchetto montato su serbatoio raggruppa il compressore rotativo a vite, l'essiccatore refrigerato o ad adsorbimento, la filtrazione multistadio e un serbatoio di raccolta ad alta pressione su un unico ingombro. Questa integrazione riduce al minimo le complessità di installazione. Le configurazioni con montaggio su base separano i componenti, il che garantisce flessibilità nel layout ma richiede tubazioni rigide e spazio sul pavimento più estesi.
Le officine di fabbricazione raramente tagliano parti identiche tutto il giorno. Lo spessore del materiale e le dimensioni degli ugelli cambiano in base agli ordini dei clienti, il che significa che la richiesta di flusso d'aria fluttua costantemente. Un compressore a vite con azionamento a velocità variabile (VSD) regola automaticamente la velocità del motore per soddisfare l'esatta richiesta d'aria in tempo reale. Invece di funzionare costantemente a piena capacità e sprecare elettricità, il VSD rallenta durante i tagli di luce o i tempi di configurazione della macchina. Questo abbinamento preciso garantisce un notevole risparmio energetico per tutta la durata di vita dell'apparecchiatura.
La tua aria incontaminata diventa inutile se la spingi attraverso tubature sporche. Non utilizzare mai tubazioni standard in PVC; l'aria ad alta pressione rende il PVC fragile, creando un grave pericolo di esplosione. Allo stesso modo, i tubi di ferro nero presentano enormi rischi a valle. Anche con un buon essiccatore, tracce di umidità alla fine causano la ruggine interna del ferro nero. L'aria ad alta velocità rimuove questa scaglia di ruggine e la spara direttamente nei costosi alloggiamenti dei filtri. Si consiglia vivamente di utilizzare tubazioni in alluminio estruso o acciaio inossidabile. L'alluminio è dotato di un foro interno liscio che impedisce cadute di pressione, resiste completamente alla corrosione e garantisce un'erogazione pulita alla testa laser.
I filtri non durano per sempre. Mentre catturano sporco e petrolio, i loro mezzi interni si saturano. Molti operatori ignorano i manometri differenziali montati sugli alloggiamenti dei filtri. Quando un filtro si intasa, costringe il compressore a lavorare di più, provocando una massiccia caduta di pressione lungo la linea. Peggio ancora, un filtro a coalescenza completamente saturo non può fisicamente trattenere più olio. L'olio in eccesso bypassa semplicemente il mezzo e viaggia direttamente alla testa del laser. È necessario trattare gli elementi filtranti come materiali di consumo rigorosi e sostituirli nei tempi previsti.
I negozi di fabbricazione sono molto caldi, soprattutto durante i mesi estivi. Le temperature ambiente elevate riducono gravemente l'efficienza degli essiccatori a refrigerazione e dei compressori raffreddati ad aria. Se nel tuo negozio si raggiungono 38°C (100°F), l'essiccatore a refrigerazione potrebbe non raggiungere il punto di rugiada richiesto di +3°C, consentendo il passaggio dell'umidità.
Seguire questi passaggi per ottimizzare l'ambiente di installazione:
Quando si valutano le proposte, chiedere agli acquirenti di guardare i dati sulle prestazioni dell'intero skid, non solo del compressore di base. Ogni essiccatore e filtro aggiunto alla linea crea una caduta di pressione naturale. Se hai bisogno di 230 PSI alla testa del laser, un compressore valutato esattamente per 230 PSI non sarà sufficiente una volta che l'aria passa attraverso un essiccatore ad adsorbimento e quattro stadi di microfiltrazione. Assicurarsi che il fornitore dimensioni la pompa in modo da superare queste limitazioni del sistema interno pur continuando a fornire alla macchina la pressione di base richiesta.
Un compressore del gas di assistenza abbattuto interrompe immediatamente l'intera operazione di taglio laser. Senza aria, il laser non può tagliare. Enfatizza la disponibilità dei tecnici locali quando scegli un marchio. Hai bisogno di un fornitore che abbia a disposizione kit di manutenzione, filtri a coalescenza e sensori di ricambio in una struttura vicino al tuo negozio. Tempi di risposta rapidi contano più degli sconti marginali sulle apparecchiature quando il programma di produzione è in linea.
Non accettare promesse verbali riguardanti la qualità dell'aria. Cerca fornitori di aria compressa specializzati che garantiscano per iscritto le classi di purezza dell'aria ISO 8573-1. Esamina attentamente i documenti di garanzia per vedere cosa succede se la contaminazione dell'olio raggiunge l'ottica laser. Un fornitore affidabile fornirà programmi di manutenzione trasparenti che dettagliano esattamente quando è necessario sostituire l'olio, le sfere essiccanti e gli elementi filtranti per mantenere attiva la garanzia.
Specificare il sistema di aria compressa corretto per il tuo laser cutter non è un acquisto casuale. Il compressore funge da componente critico della produzione direttamente legato alla qualità del prodotto, alla durata dei materiali di consumo e al tempo di attività complessivo della macchina. La scelta di un compressore rotativo a vite per servizio continuo, il corretto dimensionamento della pressione e del flusso e l'applicazione rigorosa degli standard di purezza ISO 8573-1 prevengono guasti ottici catastrofici ed elimina costose rilavorazioni di finitura dei bordi.
Il prossimo passo è verificare la tua attuale configurazione dell'aria rispetto alle specifiche esatte fornite dal produttore del laser. Annota i PSI richiesti e le richieste CFM massime in base ai materiali più spessi. Contattare un fornitore specializzato di aria compressa per richiedere una valutazione completa del sito. Possono aiutarti a progettare un layout di tubazioni privo di umidità e olio che protegga il tuo investimento e mantenga il taglio laser alle massime velocità.
R: Di solito, non è possibile utilizzare l'aria di fabbrica standard per un laser a fibra. I compressori standard raggiungono un massimo di circa 100 PSI, che è inferiore ai 230-290 PSI necessari per soffiare via il metallo fuso dal taglio. Inoltre, l'aria tipica dell'officina è priva della filtrazione e dell'essiccazione estreme necessarie per proteggere l'ottica laser sensibile. Usarlo contaminerà e rovinerà rapidamente le tue lenti focali.
R: Gli essiccatori refrigerati raffreddano l'aria per ridurne il contenuto di umidità, raggiungendo un punto di rugiada in pressione intorno a 38°F (+3°C). Gli essiccatori ad assorbimento utilizzano materiali assorbenti per estrarre chimicamente l'umidità, raggiungendo un punto di rugiada molto più secco -40 °F (-40 °C). Gli essiccatori ad assorbimento offrono una protezione superiore contro la microcondensa sulle lenti laser, soprattutto se si fanno passare le tubazioni in ambienti freddi.
R: In genere dovresti sostituire i filtri dell'aria ogni 2.000-4.000 ore. Tuttavia, ciò dipende fortemente dall'ambiente del tuo negozio. Le officine di fabbricazione polverose caricano i filtri molto più velocemente. Monitorare sempre l'indicatore del differenziale di pressione sull'alloggiamento del filtro. Quando si nota una significativa caduta di pressione, sostituire immediatamente l'elemento filtrante per evitare che olio e particelle bypassino il mezzo.
R: Sì, spesso è necessario un compressore booster durante la lavorazione di lamiere spesse. Se il tuo compressore rotativo a vite di base raggiunge il massimo a 150 PSI, un booster si collega a valle per aumentare la pressione nell'intervallo da 230 a 300 PSI. L'alta pressione è obbligatoria per eliminare efficacemente le scorie fuse pesanti dai solchi profondi, garantendo una finitura dei bordi pulita e priva di bava.


