
Просмотры: 0 Автор: Редактор сайта Время публикации: 17.10.2026 Происхождение: Сайт


Переход от баллонного азота или кислорода к сжатому воздуху для вспомогательного газа для лазерной резки обеспечивает значительное снижение затрат. Однако вы осознаете эту экономию только в том случае, если чистота воздуха остается безупречной. Использование стандартного цехового воздуха неизбежно приводит к перегоранию оптики, неровным краям реза и перерасходу расходных материалов. Нефильтрованный воздух переносит микроскопическую воду, масло и пыль прямо в тонкую лазерную головку. Вы должны указать точное качество воздуха и архитектуру системы компрессора для защиты линз волоконного лазера. Это максимизирует скорость резки и гарантирует высокую окупаемость инвестиций без простоев в работе. Мы подробно расскажем, как оценить вашу установку, обеспечить подачу чистого воздуха и обеспечить бесперебойную работу вашего производства. Вы изучите основные показатели чистоты, давления и потока. Вооружившись этими знаниями, вы сможете устранить узкие места оборудования и навсегда повысить качество производства.
Головки для резки волоконного лазера фокусируют огромную тепловую энергию через прецизионную стеклянную линзу. Когда вы вводите в эту среду сжатый воздух в качестве вспомогательного газа, он проходит прямо над этой чувствительной оптикой. Даже микроскопические масляные аэрозоли или крошечные капли влаги мгновенно испаряются под интенсивным лазерным лучом. В результате испарения на защитном стекле и фокусной линзе образуется мутная запекшаяся пленка. После загрязнения линза поглощает тепло лазера, а не передает его. Это накопление тепла неизбежно приводит к деформации, растрескиванию или полному разрушению линзы в процессе эксплуатации.
Загрязнение твердыми частицами и влага не просто угрожают вашей оптике; они активно разрушают вашу кромку. Чистый сжатый воздух должен агрессивно выбрасывать расплавленный металл из пропила. Когда капли воды или масла смешиваются с воздушным потоком, они нарушают динамику газового потока и термически реагируют с горячим металлом. Эта реакция вызывает серьезные проблемы с окислением, особенно на мягкой стали и алюминии. Вы заметите повышенное скопление окалины вдоль нижнего края разрезов. Затем операторам приходится часами вручную шлифовать и снимать заусенцы с деталей перед сваркой или покраской, стирая любые преимущества в скорости, которые изначально обеспечивал волоконный лазер.
Многие производители пытаются заранее сэкономить капитал, устанавливая дешевый компрессор. Они быстро обнаруживают, что периодические расходы из-за плохого качества воздуха затмевают первоначальную экономию. Замена разрушенной фокусной линзы стоит от 500 до более 2000 долларов каждый раз. Если загрязненный воздух приводит к катастрофическому сбою во время критического производственного цикла, вы также теряете ценное производственное время. Аппарат простаивает, пока технические специалисты устраняют неисправности головки, очищают внутренние каналы и повторно калибруют фокусную глубину. Предварительные инвестиции в надлежащую очистку воздуха предотвратят этот дорогостоящий, повторяющийся цикл простоев.
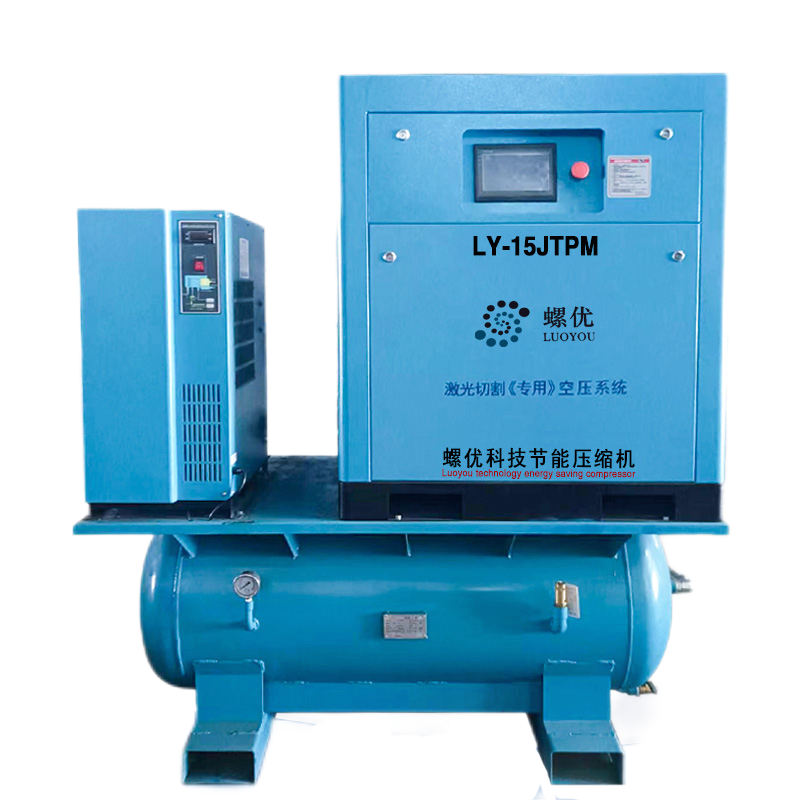
Понимание вашего базового уровня Требования к воздушному компрессору для лазерной резки начинаются с соответствия подачи высокого давления толщине вашего материала. Стандартные пневматические инструменты прекрасно работают при давлении от 90 до 100 фунтов на квадратный дюйм. Однако лазерная резка требует значительно большей силы, чтобы выдуть вязкий расплавленный металл из зоны резки. Большинству волоконных лазеров требуется давление в диапазоне от 16 до 20 бар (от 230 до 290 фунтов на квадратный дюйм). Если давление падает ниже порогового значения производителя, вспомогательный газ не сможет достаточно быстро очистить прорезь. Металл снова затвердевает, закрывая зазор и разрушая деталь.
Давление определяет силу, но скорость потока определяет устойчивость. Вам необходим непрерывный объем свободной подачи воздуха (FAD) при заданном давлении. Требуемая скорость потока полностью зависит от двух переменных: диаметра сопла и толщины материала. Форсунки большего размера выпускают воздух гораздо быстрее, чем маленькие. Если ваш компрессор не может генерировать достаточное количество кубических футов в минуту (кубических футов в минуту) или м³/ч, чтобы поддерживать производительность сопла, давление в линии будет постепенно падать во время длительной резки. Вы должны подобрать компрессор таким образом, чтобы он превышал максимальную потребность вашего лазера в расходе как минимум на 20 %, чтобы компенсировать износ системы и небольшие утечки.
Лазерная резка работает как приложение со 100% непрерывным спросом. Как только режущая головка начинает перемещаться по всему листу стали, вспомогательный газ течет непрерывно в течение нескольких минут или даже часов. Ресиверы недостаточной мощности или компрессоры, работающие в повторно-кратковременном режиме, серьезно затруднят ваше производство. Поршневые компрессоры обычно требуют периодов отдыха для охлаждения; если вы используете их постоянно, они перегреваются и заклинивают. Вам нужен промышленный компрессор, рассчитанный на 100% рабочий цикл, чтобы гарантировать бесперебойную подачу вспомогательного газа.
Для защиты вашего оборудования отрасль опирается на международный стандарт чистоты сжатого воздуха ISO 8573-1. Эта система классифицирует качество воздуха на основе твердых частиц, воды и масла. Для лазерной резки обычно стремятся к классу 1.4.1 или классу 1.2.1.
Таблица: Рекомендуемые классы ISO 8573-1 для
| категории загрязнений при лазерной резке | Рекомендуемый класс | Максимально допустимый уровень |
|---|---|---|
| Твердые частицы | Класс 1 | ≤ 20 000 частиц размером 0,01–0,5 микрон |
| Вода (Влага) | Класс 4 (или Класс 2) | Точка росы под давлением +3°C (или -40°C) |
| Масло (жидкость и аэрозоль) | Класс 1 | ≤ 0,01 мг/м³ концентрация остаточной нефти |
Соответствие классу 1 по твердым частицам требует агрессивной механической фильтрации. Ваша система должна улавливать микроскопическую пыль, трубную окалину и окружающий мусор размером до 0,01 микрона. Даже крошечные частицы, движущиеся с большой скоростью, могут поцарапать защитное стекло лазера. Высокоэффективные воздушные фильтры твердых частиц, расположенные последовательно, сначала улавливают более крупный мусор, а затем очищают воздух через тонкий микростекло.
Контроль влажности основан на точке росы под давлением (PDP). Абсолютным минимальным требованием является класс 4, что соответствует PDP +3°C (38°F). Обычно этого можно добиться, используя охлаждаемую осушитель воздуха подходящего размера. Однако многие производители лазеров премиум-класса настоятельно рекомендуют стремиться к классу 2, для которого требуется PDP -40°C (-40°F). Чтобы достичь такого экстремального уровня сухости, вам необходимо использовать двухбашенную влагопоглотительную сушилку. Системы осушителя обеспечивают беспрецедентную оптическую безопасность, полностью исключая риск микроконденсации.
Масло — самый быстрый способ уничтожить линзу волоконного лазера. Стандартные компрессоры используют масло для смазки и охлаждения, и небольшое его количество естественным образом выходит через сепаратор в воздушный поток. Соответствовать стандарту класса 1 ниже 0,01 мг/м³ остаточного масла, вам нужны многоступенчатые коалесцирующие фильтры, за которыми следует колонна с активированным углем. Угольный слой химически адсорбирует пары масла, предотвращая попадание углеводородов по трубе к режущей головке.
При выборе основного воздушного генератора винтовой компрессор для лазерной резки значительно превосходит традиционные поршневые модели. Поршневые компрессоры выделяют чрезмерное тепло и сильную вибрацию, что приводит к значительному уносу масла и образованию влаги. Они также не могут выдерживать 100% рабочий цикл без механических повреждений. В ротационных винтовых компрессорах используются двойные взаимосвязанные роторы для плавного и непрерывного сжатия воздуха. Они работают холоднее, производят значительно меньше паров масла и комфортно справляются с непрерывными потоками, смена за сменой, без отдыха.
Производственные цеха часто сталкиваются с ограничениями по площади. Производители оборудования теперь предлагают комплексные комплекты салазок, специально разработанные для волоконных лазеров. Установка, монтируемая на резервуаре, объединяет ротационный винтовой компрессор, рефрижераторный или осушительный осушитель, многоступенчатую фильтрацию и ресивер высокого давления на одном основании. Такая интеграция сводит к минимуму сложности установки. При установке на основание компоненты разделяются, что обеспечивает гибкость компоновки, но требует более обширных жестких трубопроводов и площади на полу.
Производственные цеха редко вырезают одинаковые детали целый день. Толщина материала и размеры сопел меняются в зависимости от заказов клиентов, а это означает, что потребность в потоке воздуха постоянно колеблется. Винтовые компрессоры с регулируемой скоростью (VSD) автоматически регулируют скорость своего двигателя в соответствии с вашими потребностями в воздухе в режиме реального времени. Вместо того, чтобы постоянно работать на полную мощность и тратить электроэнергию, преобразователь частоты замедляется во время небольших отключений или во время настройки машины. Такое точное соответствие обеспечивает существенную экономию энергии на протяжении всего срока службы оборудования.
Ваш первозданный воздух станет бесполезным, если вы прогоните его через грязную сантехнику. Никогда не используйте стандартные трубы из ПВХ; воздух под высоким давлением делает ПВХ хрупким, создавая серьезную опасность взрыва. Аналогичным образом, использование черных железных труб создает огромные риски при переработке. Даже при использовании хорошей сушилки следы влаги в конечном итоге приводят к внутренней ржавчине черного железа. Высокоскоростной воздух удаляет эту ржавчину и направляет ее прямо в корпуса дорогих фильтров. Мы настоятельно рекомендуем использовать трубы из экструдированного алюминия или нержавеющей стали. Алюминий имеет гладкое внутреннее отверстие, которое предотвращает перепады давления, полностью противостоит коррозии и гарантирует чистую подачу к лазерной головке.
Фильтры не вечны. Когда они улавливают грязь и масло, их внутренняя среда насыщается. Многие операторы игнорируют датчики перепада давления, установленные на корпусах фильтров. Когда фильтр засоряется, это заставляет компрессор работать интенсивнее, что приводит к значительному падению давления в линии. Хуже того, полностью насыщенный коалесцирующий фильтр физически не может удерживать больше масла. Излишки масла просто обходят носитель и попадают непосредственно в лазерную головку. Необходимо относиться к фильтрующим элементам как к строгим расходным материалам и своевременно заменять их.
В производственных цехах жарко, особенно в летние месяцы. Высокие температуры окружающей среды серьезно снижают эффективность охлаждаемых осушителей и компрессоров с воздушным охлаждением. Если в вашем магазине температура достигает 100 ° F (38 ° C), ваша рефрижераторная сушилка может не достичь требуемой точки росы +3 ° C, пропуская влагу.
Выполните следующие действия, чтобы оптимизировать среду установки:
При оценке предложений попросите покупателей обратить внимание на данные о производительности всей установки, а не только базового компрессора. Каждый осушитель и фильтр, которые вы добавляете в линию, создают естественный перепад давления. Если вам нужно давление 230 фунтов на квадратный дюйм в лазерной головке, компрессор, рассчитанный ровно на 230 фунтов на квадратный дюйм, не сможет работать, как только воздух пройдет через осушитель и четыре ступени микрофильтрации. Убедитесь, что поставщик выбрал насос таким образом, чтобы преодолеть эти внутренние ограничения системы, сохраняя при этом необходимое базовое давление в машине.
Вышедший из строя компрессор вспомогательного газа немедленно останавливает всю операцию лазерной резки. Без воздуха лазер не сможет резать. При выборе бренда подчеркните наличие местных технических специалистов. Вам нужен поставщик, который хранит комплекты для технического обслуживания, коалесцирующие фильтры и запасные датчики на объекте рядом с вашим магазином. Быстрое время реагирования имеет большее значение, чем незначительные скидки на оборудование, когда на кону стоит ваш производственный график.
Не принимайте устных обещаний относительно качества воздуха. Ищите специализированных поставщиков сжатого воздуха, которые письменно гарантируют классы чистоты воздуха согласно ISO 8573-1. Внимательно изучите их гарантийные документы, чтобы узнать, что произойдет, если загрязнение маслом попадет в оптику вашего лазера. Авторитетный поставщик предоставит прозрачные графики технического обслуживания с подробным указанием того, когда именно вам необходимо заменить масло, гранулы осушителя и фильтрующие элементы, чтобы гарантия оставалась активной.
Выбор правильной системы сжатого воздуха для вашего лазерного резака — это не случайная покупка. Компрессор выступает в качестве важнейшего производственного компонента, напрямую связанного с качеством вашей продукции, сроком службы расходных материалов и общим временем безотказной работы машины. Выбор ротационного винтового компрессора для непрерывной работы, правильное определение давления и расхода и строгое соблюдение стандартов чистоты ISO 8573-1 предотвращают катастрофические отказы оптики и исключают дорогостоящие доработки кромок.
Ваш следующий шаг — проверить текущую настройку подачи воздуха на соответствие точным спецификациям, предоставленным производителем лазера. Обратите внимание на требуемые значения PSI и максимальные требования CFM, основанные на самых толстых материалах. Свяжитесь со специализированным поставщиком сжатого воздуха, чтобы запросить комплексную оценку объекта. Они могут помочь вам спроектировать схему трубопроводов, не содержащую влаги и масла, которая защитит ваши инвестиции и обеспечит максимальную скорость лазерной резки.
О: Обычно для волоконного лазера нельзя использовать стандартный цеховой воздух. Стандартные компрессоры имеют максимальное давление около 100 фунтов на квадратный дюйм, что не соответствует давлению от 230 до 290 фунтов на квадратный дюйм, необходимому для выдувания расплавленного металла из разреза. Кроме того, обычному цеховому воздуху не хватает тщательной фильтрации и осушки, необходимых для защиты чувствительной лазерной оптики. Его использование быстро загрязнит и испортит ваши фокусные линзы.
Ответ: Рефрижераторные осушители охлаждают воздух, снижая содержание в нем влаги, достигая точки росы под давлением около 38°F (+3°C). В осушителях с осушителем используются абсорбирующие материалы для химического вытягивания влаги, что обеспечивает гораздо более низкую точку росы -40°F (-40°C). Осушители-осушители обеспечивают превосходную защиту от микроконденсации на линзах лазера, особенно если трубопроводы прокладываются в холодных условиях.
Ответ: Обычно воздушные фильтры следует заменять каждые 2000–4000 часов. Однако это во многом зависит от окружающей среды вашего магазина. Пыльные производственные цеха загружают фильтры гораздо быстрее. Всегда следите за индикатором перепада давления на корпусе фильтра. Как только давление окажется значительным, немедленно замените фильтрующий элемент, чтобы предотвратить попадание масла и твердых частиц в обход фильтрующего материала.
О: Да, при обработке толстых листов часто требуется дожимной компрессор. Если ваш базовый винтовой компрессор достигает максимального давления 150 фунтов на квадратный дюйм, после него подключается усилитель, повышающий давление до диапазона от 230 до 300 фунтов на квадратный дюйм. Высокое давление необходимо для эффективного вымывания тяжелого расплавленного шлака из глубоких пропилов, обеспечивая чистую поверхность кромки без окалины.


