
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 17.10.2026 Herkunft: Website


Die Umstellung von Flaschenstickstoff oder Sauerstoff auf Druckluft als Laserschneidhilfsgas bietet enorme Kostensenkungen. Diese Einsparungen erzielen Sie jedoch nur dann, wenn die Luftreinheit einwandfrei bleibt. Die Verwendung von Standard-Werkstattluft führt unweigerlich zu beschädigten Optiken, inkonsistenten Schnittkanten und übermäßigen Kosten für Verbrauchsmaterialien. Ungefilterte Luft transportiert mikroskopisch kleine Wasser-, Öl- und Staubpartikel direkt in Ihren empfindlichen Laserkopf. Zum Schutz der Faserlaserlinsen müssen Sie die genaue Luftqualität und Kompressorsystemarchitektur angeben. Dies maximiert die Schnittgeschwindigkeit und garantiert eine hohe Kapitalrendite ohne Betriebsausfallzeiten. Wir erläutern Ihnen genau, wie Sie Ihre Einrichtung bewerten, eine einwandfreie Luftzufuhr sicherstellen und einen reibungslosen Produktionsablauf gewährleisten können. Sie lernen die Kernmetriken für Reinheit, Druck und Durchfluss kennen. Mit diesem Wissen können Sie Anlagenengpässe beseitigen und Ihre Fertigungsqualität dauerhaft steigern.
Faserlaser-Schneidköpfe bündeln enorme Wärmeenergie durch eine Präzisionsglaslinse. Wenn Sie Druckluft als Hilfsgas in diese Umgebung einleiten, strömt diese direkt über diese empfindliche Optik. Selbst mikroskopisch kleine Ölaerosole oder winzige Feuchtigkeitströpfchen verdampfen augenblicklich unter dem intensiven Laserstrahl. Diese Verdampfung hinterlässt einen trüben, eingebrannten Film auf dem Schutzglas und der Brennlinse. Sobald die Linse kontaminiert ist, absorbiert sie die Wärme des Lasers, anstatt sie weiterzuleiten. Dieser Wärmestau führt unweigerlich dazu, dass sich die Linse während des Betriebs verzieht, reißt oder zerbricht.
Partikelverschmutzung und Feuchtigkeit gefährden nicht nur Ihre Optik; Sie zerstören aktiv Ihr Kantenfinish. Saubere Druckluft sollte geschmolzenes Metall aggressiv aus der Schnittfuge herausschleudern. Wenn sich Wassertröpfchen oder Öl in den Luftstrom vermischen, stören sie die Gasströmungsdynamik und reagieren thermisch mit dem heißen Metall. Diese Reaktion verursacht schwerwiegende Oxidationsprobleme, insbesondere bei Weichstahl und Aluminium. Sie werden feststellen, dass sich an der Unterkante Ihrer Schnitte vermehrt Schlacke ansammelt. Die Bediener müssen dann Stunden damit verbringen, Teile manuell zu schleifen und zu entgraten, bevor sie schweißen oder lackieren, wodurch alle Geschwindigkeitsvorteile, die der Faserlaser ursprünglich bot, zunichte gemacht werden.
Viele Hersteller versuchen, im Vorfeld Kapital zu sparen, indem sie eine kostengünstige Kompressoranlage installieren. Sie stellen schnell fest, dass die wiederkehrenden Kosten einer schlechten Luftqualität die anfänglichen Einsparungen in den Schatten stellen. Der Austausch einer zerstörten Fokuslinse kostet jedes Mal zwischen 500 und über 2.000 US-Dollar. Wenn verunreinigte Luft während eines kritischen Produktionslaufs zu einem katastrophalen Ausfall führt, verlieren Sie auch wertvolle Produktionsstunden. Die Maschine steht im Leerlauf, während Techniker Fehler am Kopf beheben, die internen Kanäle reinigen und die Fokustiefe neu kalibrieren. Eine frühzeitige Investition in eine ordnungsgemäße Luftaufbereitung verhindert diesen teuren, sich wiederholenden Zyklus von Ausfallzeiten.
Verstehen Sie Ihre Grundlinie Die Anforderungen an einen Luftkompressor zum Laserschneiden beginnen mit der Anpassung der Hochdruckzufuhr an Ihre Materialstärke. Standard-Druckluftwerkzeuge laufen einwandfrei mit 90 bis 100 PSI. Beim Laserschneiden ist jedoch eine deutlich höhere Kraft erforderlich, um zähflüssiges geschmolzenes Metall aus der Schnittzone zu blasen. Die meisten Faserlaser erfordern Drücke im Bereich von 16 bis 20 bar (230 bis 290 PSI). Wenn der Druck unter den vom Hersteller angegebenen Grenzwert fällt, kann das Hilfsgas die Schnittfuge nicht schnell genug reinigen. Das Metall verfestigt sich wieder, überbrückt die Lücke und zerstört das Teil.
Der Druck bestimmt die Kraft, aber die Durchflussrate bestimmt die Nachhaltigkeit. Sie benötigen ein kontinuierliches FAD-Volumen (Free Air Delivery) bei Ihrem Zieldruck. Ihre erforderliche Durchflussmenge hängt vollständig von zwei Variablen ab: dem Düsendurchmesser und der Materialstärke. Größere Düsen lassen die Luft viel schneller abströmen als kleine. Wenn Ihr Kompressor nicht genug CFM (Kubikfuß pro Minute) oder m³/h erzeugen kann, um mit der Düsenleistung Schritt zu halten, sinkt der Leitungsdruck während eines langen Schnitts stetig. Sie müssen den Kompressor so dimensionieren, dass er den maximalen Durchflussbedarf Ihres Lasers um mindestens 20 % übertrifft, um Systemverschleiß und kleinere Lecks auszugleichen.
Das Laserschneiden ist eine zu 100 % kontinuierliche Bedarfsanwendung. Sobald der Schneidkopf beginnt, sich über ein ganzes Stahlblech zu bewegen, strömt das Hilfsgas kontinuierlich über Minuten oder sogar Stunden. Unterdimensionierte Sammler oder Kompressoren mit intermittierendem Betrieb führen zu erheblichen Engpässen in Ihrer Produktion. Kolbenkompressoren benötigen normalerweise Ruhezeiten zum Abkühlen; Wenn Sie sie kontinuierlich betreiben, überhitzen sie und blockieren. Sie benötigen einen Industriekompressor, der für einen Arbeitszyklus von 100 % ausgelegt ist, um eine unterbrechungsfreie Hilfsgasversorgung zu gewährleisten.
Zum Schutz Ihrer Geräte verlässt sich die Industrie auf die internationale Norm ISO 8573-1 für die Reinheit von Druckluft. Dieses Rahmenwerk kategorisiert die Luftqualität anhand von Feststoffpartikeln, Wasser und Öl. Beim Laserschneiden strebt man in der Regel die Klasse 1.4.1 oder die Klasse 1.2.1 an.
Tabelle: Empfohlene ISO 8573-1-Klassen für das Laserschneiden.
| Schadstoffkategorie. | Empfohlene Klasse | . Maximal zulässiger Wert |
|---|---|---|
| Feste Partikel | Klasse 1 | ≤ 20.000 Partikel bei 0,01 – 0,5 Mikrometer |
| Wasser (Feuchtigkeit) | Klasse 4 (oder Klasse 2) | Drucktaupunkt von +3°C (oder -40°C) |
| Öl (Flüssigkeit & Aerosol) | Klasse 1 | ≤ 0,01 mg/m³ Restölkonzentration |
Um die Klasse 1 für Feststoffpartikel zu erfüllen, ist eine aggressive mechanische Filterung erforderlich. Ihr System muss mikroskopisch kleinen Staub, Rohrablagerungen und Umgebungsrückstände bis zu einer Größe von 0,01 Mikrometern auffangen. Selbst winzige Partikel, die sich mit hoher Geschwindigkeit bewegen, können das Schutzglas des Lasers zerkratzen. Hocheffiziente Partikelluftfilter, die nacheinander abgestuft sind, fangen zunächst größere Schmutzpartikel auf, bevor sie die Luft durch ein feines Mikroglasmedium reinigen.
Die Feuchtigkeitskontrolle dreht sich um den Drucktaupunkt (PDP). Die absolute Mindestanforderung ist Klasse 4, die einen PDP von +3 °C (38 °F) vorschreibt. Dies können Sie in der Regel mit einem richtig dimensionierten Kühllufttrockner erreichen. Viele Premium-Laserhersteller empfehlen jedoch dringend, Klasse 2 anzustreben, die einen PDP von -40 °C (-40 °F) erfordert. Um diesen extremen Trockenheitsgrad zu erreichen, müssen Sie einen Doppelturm-Adsorptionstrockner verwenden. Trockenmittelsysteme bieten eine beispiellose optische Sicherheit und eliminieren das Risiko einer Mikrokondensation vollständig.
Öl ist der schnellste Weg, eine Faserlaserlinse zu zerstören. Standardkompressoren verwenden Öl zur Schmierung und Kühlung, und eine kleine Menge entweicht zwangsläufig am Abscheider vorbei in den Luftstrom. Um den Klasse-1-Standard von unter 0,01 mg/m⊃3 zu erreichen; Um Restöl zu entfernen, benötigen Sie mehrstufige Koaleszenzfilter und anschließend einen Aktivkohleturm. Das Kohlenstoffbett absorbiert Öldämpfe chemisch und stellt so sicher, dass keine Kohlenwasserstoffe durch das Rohr zu Ihrem Schneidkopf gelangen.
Bei der Auswahl des Kernluftgenerators a Der laserschneidende Schraubenkompressor übertrifft herkömmliche Kolbenmodelle erheblich. Kolbenkompressoren erzeugen übermäßige Hitze und vibrieren stark, was zu einer erheblichen Ölverschleppung und Feuchtigkeitsbildung führt. Sie können auch keinen 100-prozentigen Arbeitszyklus aufrechterhalten, ohne dass es zu mechanischen Ausfällen kommt. Schraubenkompressoren verwenden zwei ineinandergreifende Rotoren, um Luft gleichmäßig und kontinuierlich zu komprimieren. Sie laufen kühler, erzeugen deutlich weniger Öldampf und bewältigen Schicht für Schicht kontinuierliche Durchflussanforderungen problemlos, ohne sich ausruhen zu müssen.
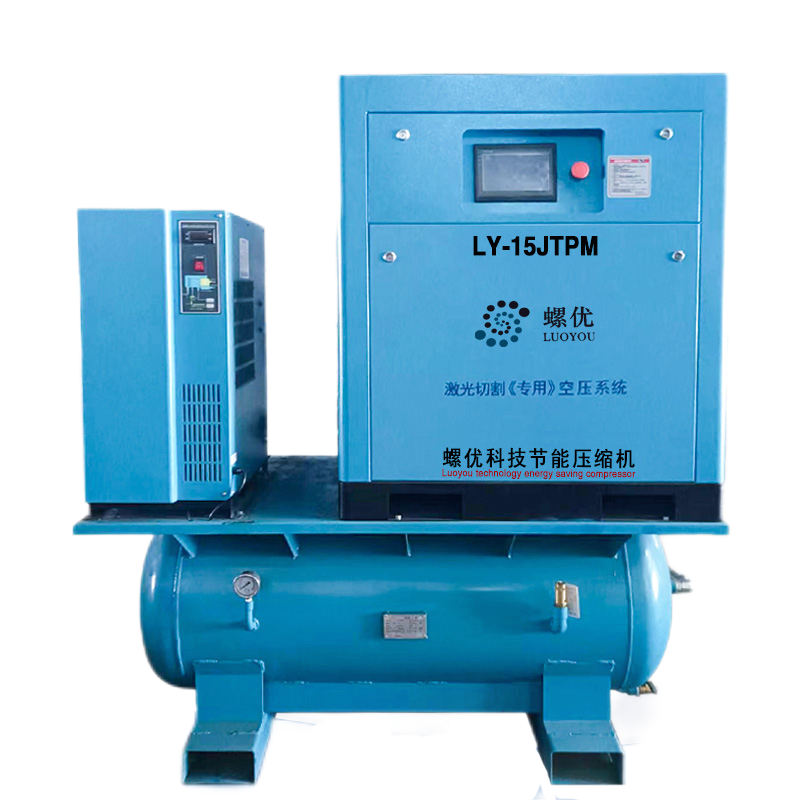
Fertigungsbetriebe sind häufig mit Platzbeschränkungen konfrontiert. Gerätehersteller bieten jetzt „All-in-one“-Skid-Pakete an, die speziell für Faserlaser entwickelt wurden. Ein auf dem Tank montiertes Paket stapelt den Schraubenkompressor, den Kühl- oder Adsorptionstrockner, die mehrstufige Filterung und einen Hochdruck-Sammeltank auf einer einzigen Grundfläche. Diese Integration minimiert die Installationskomplexität. Aufbauten zur Sockelmontage trennen die Komponenten, was Flexibilität bei der Anordnung bietet, aber umfangreichere feste Rohrleitungen und Bodenfläche erfordert.
Fertigungsbetriebe schneiden selten den ganzen Tag über identische Teile. Ihre Materialstärke und Düsengrößen ändern sich je nach Kundenauftrag, was bedeutet, dass Ihr Luftstrombedarf ständig schwankt. Ein Schraubenkompressor mit Variable Speed Drive (VSD) passt seine Motorgeschwindigkeit automatisch in Echtzeit an Ihren genauen Luftbedarf an. Anstatt ständig mit voller Kapazität zu laufen und Strom zu verschwenden, wird der VSD bei leichten Schnitten oder Maschinenrüstzeiten langsamer. Diese präzise Abstimmung führt über die gesamte Lebensdauer der Geräte zu erheblichen Energieeinsparungen.
Ihre reine Luft wird nutzlos, wenn Sie sie durch schmutzige Leitungen leiten. Verwenden Sie niemals Standard-PVC-Rohre; Hochdruckluft macht PVC spröde und stellt eine große Explosionsgefahr dar. Ebenso bergen schwarze Eisenrohre massive nachgelagerte Risiken. Selbst bei einem guten Trockner führt Spuren von Feuchtigkeit schließlich dazu, dass schwarzes Eisen im Inneren rostet. Hochgeschwindigkeitsluft entfernt diese Rostablagerungen und feuert sie direkt in Ihre teuren Filtergehäuse. Wir empfehlen dringend die Verwendung von extrudiertem Aluminiumrohr oder Edelstahl. Aluminium verfügt über eine glatte Innenbohrung, die Druckabfälle verhindert, völlig korrosionsbeständig ist und eine saubere Lieferung zum Laserkopf garantiert.
Filter halten nicht ewig. Während sie Schmutz und Öl einfangen, sättigen sich ihre inneren Medien. Viele Betreiber ignorieren die an Filtergehäusen montierten Differenzdruckmessgeräte. Wenn ein Filter verstopft ist, muss der Kompressor härter arbeiten, was zu einem massiven Druckabfall in der Leitung führt. Schlimmer noch: Ein vollständig gesättigter Koaleszenzfilter kann physikalisch nicht mehr Öl aufnehmen. Das überschüssige Öl umgeht einfach das Medium und gelangt direkt zum Laserkopf. Sie müssen Filterelemente als strikte Verbrauchsmaterialien behandeln und sie rechtzeitig austauschen.
Besonders in den Sommermonaten laufen die Fabriken heiß. Hohe Umgebungstemperaturen beeinträchtigen die Effizienz von Kältetrocknern und luftgekühlten Kompressoren erheblich. Wenn in Ihrem Geschäft 38 °C (100 °F) erreicht werden, erreicht Ihr Kühltrockner möglicherweise nicht den erforderlichen Taupunkt von +3 °C und lässt Feuchtigkeit durch.
Befolgen Sie diese Schritte, um Ihre Installationsumgebung zu optimieren:
Weisen Sie Käufer bei der Bewertung von Vorschlägen an, sich die Leistungsdaten des gesamten Skids anzusehen, nicht nur des Basiskompressors. Jeder Trockner und Filter, den Sie der Leitung hinzufügen, erzeugt einen natürlichen Druckabfall. Wenn Sie 230 PSI am Laserkopf benötigen, wird ein Kompressor mit einer Nennleistung von genau 230 PSI nicht ausreichen, sobald die Luft einen Adsorptionstrockner und vier Stufen der Mikrofiltration passiert. Stellen Sie sicher, dass der Anbieter die Pumpe so dimensioniert, dass diese internen Systemeinschränkungen überwunden werden und gleichzeitig der Maschine weiterhin der erforderliche Grunddruck zugeführt wird.
Ein ausgefallener Hilfsgaskompressor stoppt Ihren gesamten Laserschneidvorgang sofort. Ohne Luft kann der Laser nicht schneiden. Betonen Sie bei der Auswahl einer Marke die Verfügbarkeit eines Technikers vor Ort. Sie benötigen einen Anbieter, der Wartungskits, Koaleszenzfilter und Ersatzsensoren in einer Einrichtung in der Nähe Ihres Geschäfts vorrätig hat. Wenn Ihr Produktionsplan auf dem Spiel steht, sind schnelle Reaktionszeiten wichtiger als geringfügige Materialrabatte.
Akzeptieren Sie keine mündlichen Versprechungen bezüglich der Luftqualität. Suchen Sie nach spezialisierten Druckluftanbietern, die die Reinheitsklassen der Luft nach ISO 8573-1 schriftlich garantieren. Sehen Sie sich die Garantiedokumente genau an, um zu sehen, was passiert, wenn Ölverschmutzung Ihre Laseroptik erreicht. Ein seriöser Anbieter stellt transparente Wartungspläne zur Verfügung, in denen genau aufgeführt ist, wann Sie Öl, Trockenmittelkügelchen und Filterelemente austauschen müssen, um die Garantie aufrechtzuerhalten.
Die Auswahl des richtigen Druckluftsystems für Ihren Laserschneider ist kein zufälliger Nebenkauf. Der Kompressor fungiert als kritische Produktionskomponente, die direkt mit der Produktqualität, der Lebensdauer der Verbrauchsmaterialien und der gesamten Maschinenverfügbarkeit zusammenhängt. Durch die Auswahl eines Schraubenkompressors für den Dauerbetrieb, die richtige Dimensionierung von Druck und Durchfluss sowie die strikte Einhaltung der Reinheitsstandards nach ISO 8573-1 werden katastrophale optische Ausfälle vermieden und kostspielige Nacharbeiten bei der Kantenbearbeitung entfallen.
Ihr nächster Schritt besteht darin, Ihre aktuelle Luftkonfiguration anhand der genauen Spezifikationen Ihres Laserherstellers zu überprüfen. Notieren Sie Ihre erforderlichen PSI- und maximalen CFM-Anforderungen basierend auf Ihren dicksten Materialien. Wenden Sie sich an einen spezialisierten Druckluftanbieter, um eine umfassende Standortbewertung anzufordern. Sie können Ihnen dabei helfen, eine feuchtigkeits- und ölfreie Rohrleitungsanordnung zu entwerfen, die Ihre Investition schützt und dafür sorgt, dass Ihr Laserschneiden auf Höchstgeschwindigkeit läuft.
A: Normalerweise können Sie für einen Faserlaser keine normale Werkstattluft verwenden. Standardkompressoren erreichen maximal etwa 100 PSI, was unter den 230 bis 290 PSI liegt, die erforderlich sind, um geschmolzenes Metall aus dem Schnitt zu blasen. Darüber hinaus mangelt es der typischen Werkstattluft an der extremen Filterung und Trocknung, die zum Schutz empfindlicher Laseroptiken erforderlich ist. Durch die Verwendung werden Ihre Brennweitenlinsen schnell verunreinigt und zerstört.
A: Kühltrockner kühlen die Luft, um ihren Feuchtigkeitsgehalt zu senken, und erreichen einen Drucktaupunkt von etwa 38 °F (+3 °C). Adsorptionstrockner verwenden absorbierende Materialien, um Feuchtigkeit chemisch zu entziehen und einen viel trockeneren Taupunkt von -40 °F (-40 °C) zu erreichen. Adsorptionstrockner bieten hervorragenden Schutz vor Mikrokondensation auf Laserlinsen, insbesondere wenn Sie Rohrleitungen durch kalte Umgebungen verlegen.
A: Normalerweise sollten Sie Ihre Luftfilter alle 2.000 bis 4.000 Stunden austauschen. Dies hängt jedoch stark von der Umgebung Ihres Geschäfts ab. Staubige Fertigungsbetriebe beladen Filter viel schneller. Beobachten Sie immer die Druckdifferenzanzeige am Filtergehäuse. Sobald ein erheblicher Druckabfall auftritt, ersetzen Sie das Filterelement sofort, um zu verhindern, dass Öl und Partikel das Medium umgehen.
A: Ja, bei der Bearbeitung dicker Bleche benötigt man oft einen Booster-Kompressor. Wenn Ihr Basis-Schraubenkompressor seinen Maximaldruck bei 150 PSI erreicht, wird ein Booster nachgeschaltet, um den Druck auf den Bereich von 230 bis 300 PSI zu erhöhen. Ein hoher Druck ist zwingend erforderlich, um schwere geschmolzene Schlacke effektiv aus tiefen Schnittfugen zu spülen und so eine saubere, schlackenfreie Kantenbearbeitung zu gewährleisten.


