
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 10-2026 Menşei: Alan


Lazer kesime yardımcı gaz için şişelenmiş nitrojen veya oksijenden basınçlı havaya geçiş, büyük maliyet düşüşleri sunar. Ancak bu tasarrufları yalnızca havanın saflığı kusursuz kaldığında fark edersiniz. Standart atölye havasının kullanılması kaçınılmaz olarak optiklerin bozulmasına, tutarsız kesim kenarlarına ve aşırı sarf malzemesi harcamalarına yol açar. Filtrelenmemiş hava, mikroskobik suyu, yağı ve tozu doğrudan hassas lazer kafanıza taşır. Fiber lazer lensleri korumak için hava kalitesini ve kompresör sistemi mimarisini tam olarak belirtmeniz gerekir. Bunu yapmak, kesme hızlarını en üst düzeye çıkarır ve operasyonel kesinti olmadan agresif bir yatırım getirisini garanti eder. Kurulumunuzu nasıl değerlendireceğinizi, temiz hava dağıtımını nasıl güvence altına alacağınızı ve üretiminizin sorunsuz çalışmasını nasıl sağlayacağınızı tam olarak ayrıntılı olarak açıklayacağız. Saflık, basınç ve akışa ilişkin temel ölçümleri öğreneceksiniz. Bu bilgiyle donanmış olarak ekipman darboğazlarını ortadan kaldırabilir ve üretim kalitenizi kalıcı olarak yükseltebilirsiniz.
Fiber lazer kesme kafaları, yoğun termal enerjiyi hassas bir cam mercek aracılığıyla odaklayarak çalışır. Yardımcı gaz olarak bu ortama basınçlı hava verdiğinizde, hava doğrudan bu hassas optiklerin üzerinden geçer. Mikroskobik yağ aerosolleri veya küçük nem damlacıkları bile yoğun lazer ışınının altında anında buharlaşır. Bu buharlaşma, koruyucu cam ve odak merceği üzerinde puslu, pişmiş bir film biriktirir. Lens kirlendiğinde lazerin ısısını iletmek yerine emer. Bu termal birikim, kaçınılmaz olarak lensin çalışma ortasında tamamen bükülmesine, çatlamasına veya parçalanmasına neden olur.
Partikül kirliliği ve nem, optiklerinizi tehdit etmekten daha fazlasını yapar; kenar kaplamanızı aktif olarak yok ederler. Temiz basınçlı hava, erimiş metali çentikten agresif bir şekilde dışarı atmalıdır. Su damlacıkları veya yağ hava akımına karıştığında gaz akış dinamiklerini bozar ve sıcak metalle termal olarak reaksiyona girer. Bu reaksiyon, özellikle yumuşak çelik ve alüminyumda ciddi oksidasyon sorunlarına neden olur. Kesimlerinizin alt kenarı boyunca artan cüruf birikimini fark edeceksiniz. Operatörlerin kaynak veya boyama işleminden önce parçaları manuel olarak taşlamak ve çapak almak için saatler harcaması gerekir; böylece fiber lazerin başlangıçta sağladığı hız avantajları silinir.
Birçok imalatçı ucuz bir kompresör kurulumu kurarak sermayeden tasarruf etmeye çalışır. Kötü hava kalitesinin yinelenen maliyetlerinin, başlangıçtaki tasarrufları gölgede bıraktığını kısa sürede keşfederler. Hasar görmüş bir odak lensini değiştirmek, her seferinde 500 dolardan 2.000 dolara kadar değişen bir maliyete neden olur. Kirli hava kritik bir üretim çalışması sırasında ciddi bir arızaya neden olursa değerli üretim saatlerini de kaybedersiniz. Teknisyenler kafadaki sorunları giderirken, iç geçitleri temizlerken ve odak derinliğini yeniden ayarlarken makine boşta duruyor. Uygun hava arıtma işlemine önceden yatırım yapmak, bu pahalı ve tekrarlanan arıza süresi döngüsünü önler.
Temel çizginizi anlama Lazer kesim hava kompresörü gereksinimleri, yüksek basınç dağıtımını malzeme kalınlığınıza uygun hale getirmekle başlar. Standart pnömatik aletler 90 ila 100 PSI'da sorunsuz çalışır. Ancak lazer kesim, viskoz erimiş metali kesim bölgesinden dışarı üflemek için önemli ölçüde daha yüksek kuvvet gerektirir. Çoğu fiber lazer, 16 ila 20 bar (230 ila 290 PSI) arasında değişen basınçlar gerektirir. Basınç üreticinin belirlediği eşiğin altına düşerse yardımcı gaz çentiği yeterince hızlı temizleyemez. Metal yeniden katılaşarak boşluğu doldurur ve parçayı mahveder.
Basınç kuvveti belirler, ancak akış hızı sürdürülebilirliği belirler. Hedef basıncınızda sürekli bir Serbest Hava Dağıtımı (FAD) hacmine ihtiyacınız vardır. Gerekli akış hızınız tamamen iki değişkene bağlıdır: meme çapı ve malzeme kalınlığı. Daha büyük nozullar havayı küçük olanlardan çok daha hızlı tahliye eder. Kompresörünüz nozül çıkışına yetecek kadar CFM (Dakikada Kübik Feet) veya m³/saat üretemezse, uzun bir kesim sırasında hat basıncı sürekli olarak düşecektir. Sistem aşınmasını ve küçük sızıntıları dengelemek için kompresörü, lazerinizin maksimum akış talebini en az %20 aşacak şekilde boyutlandırmalısınız.
Lazer kesim %100 sürekli talep uygulaması olarak çalışır. Kesme kafası tüm çelik levha üzerinde hareket etmeye başladığında, yardımcı gaz dakikalarca, hatta saatlerce sürekli olarak akar. Küçük boyutlu alıcılar veya aralıklı çalışan kompresörler üretiminizde ciddi şekilde darboğaz oluşturacaktır. Pistonlu kompresörler tipik olarak soğumak için dinlenme sürelerine ihtiyaç duyar; sürekli çalıştırırsanız aşırı ısınır ve tutukluk yapar. Kesintisiz yardımcı gaz dağıtımını garanti etmek için %100 görev döngüsüne göre tasarlanmış bir endüstriyel kompresöre ihtiyacınız vardır.
Endüstri, ekipmanınızı korumak için basınçlı hava saflığına ilişkin uluslararası ISO 8573-1 standardına güvenmektedir. Bu çerçeve, hava kalitesini katı parçacıklara, suya ve yağa göre sınıflandırır. Lazer kesim için genellikle Sınıf 1.4.1 veya Sınıf 1.2.1'i hedeflersiniz.
Tablo: Lazer Kesim için Önerilen ISO 8573-1 Sınıfları
| Kirletici Madde Kategorisi | Önerilen Sınıf | İzin Verilen Maksimum Seviye |
|---|---|---|
| Katı Parçacıklar | 1. Sınıf | 0,01 - 0,5 mikronda ≤ 20.000 parçacık |
| Su (Nem) | Sınıf 4 (veya Sınıf 2) | +3°C (veya -40°C) Basınç Çiğlenme Noktası |
| Yağ (Sıvı ve Aerosol) | 1. Sınıf | ≤ 0,01 mg/m³ artık yağ konsantrasyonu |
Katı parçacıklar için Sınıf 1'in karşılanması, agresif mekanik filtreleme gerektirir. Sisteminizin mikroskobik tozu, boru tortusunu ve ortamdaki kalıntıları 0,01 mikrona kadar yakalaması gerekir. Yüksek hızlarda hareket eden çok küçük parçacıklar bile lazerin koruyucu camını çizebilir. Sıralı olarak yerleştirilen yüksek verimli partikül hava filtreleri, havayı ince bir mikro cam ortam aracılığıyla parlatmadan önce daha büyük kalıntıları yakalar.
Nem kontrolü Basınç Çiğlenme Noktası (PDP) etrafında döner. Mutlak minimum gereklilik, +3°C (38°F) PDP'yi zorunlu kılan Sınıf 4'tür. Bunu genellikle uygun boyutta bir soğutmalı hava kurutucusu kullanarak başarabilirsiniz. Bununla birlikte, birçok birinci sınıf lazer üreticisi, -40°C (-40°F) PDP gerektiren Sınıf 2'yi hedeflemenizi şiddetle tavsiye eder. Bu aşırı kuruluk seviyesine ulaşmak için çift kuleli nem çekicili kurutucu kullanmalısınız. Kurutucu sistemler benzersiz optik güvenlik sunarak mikro yoğunlaşma riskini tamamen ortadan kaldırır.
Yağ, fiber lazer merceğini yok etmenin en hızlı yoludur. Standart kompresörler, yağlama ve soğutma için yağ kullanır ve küçük bir miktar, doğası gereği, ayırıcıyı geçerek hava akımına kaçar. 0,01 mg/m⊃3'ün altındaki Sınıf 1 standardına ulaşmak için; artık yağ, çok aşamalı birleştirici filtrelere ve ardından aktif karbon kulesine ihtiyacınız var. Karbon yatağı, yağ buharlarını kimyasal olarak emer ve hiçbir hidrokarbonun borudan kesme başınıza ulaşmamasını sağlar.
Çekirdek hava jeneratörünü seçerken, Lazer kesim vidalı kompresör, geleneksel pistonlu modellerden önemli ölçüde daha iyi performans gösterir. Pistonlu kompresörler aşırı ısı üretir ve yoğun şekilde titreşir, bu da önemli miktarda yağ taşınmasına ve nem oluşumuna yol açar. Ayrıca mekanik arıza yaşamadan %100 görev döngüsünü sürdüremezler. Döner vidalı kompresörler, havayı sorunsuz ve sürekli olarak sıkıştırmak için birbirine kenetlenen ikiz rotorlar kullanır. Daha serin çalışırlar, çok daha az yağ buharı üretirler ve dinlenmeden vardiyadan vardiyaya kadar sürekli akış taleplerini rahatça karşılarlar.
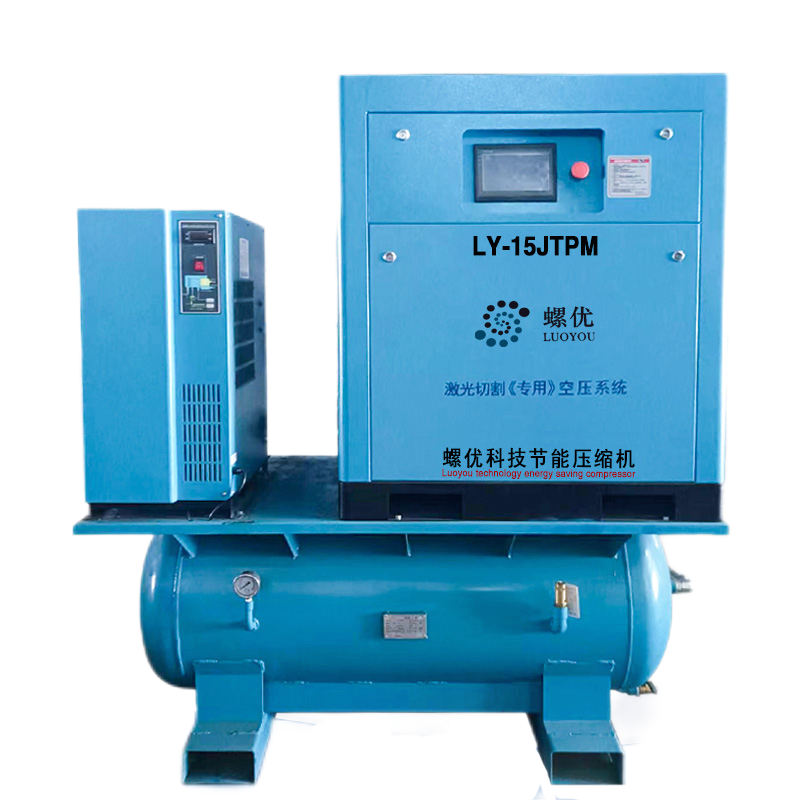
Fabrikasyon atölyeleri genellikle taban alanı kısıtlamalarıyla karşı karşıyadır. Ekipman üreticileri artık özellikle fiber lazerler için tasarlanmış 'hepsi bir arada' kızak paketleri sunuyor. Tanka monteli bir paket, döner vidalı kompresörü, soğutmalı veya nem çekicili kurutucuyu, çok kademeli filtrelemeyi ve yüksek basınçlı bir alıcı tankını tek bir alanda toplar. Bu entegrasyon kurulum karmaşıklığını en aza indirir. Tabana montajlı kurulumlar, yerleşimde esneklik sağlayan ancak daha geniş sert borular ve zemin alanı gerektiren bileşenleri ayırır.
Fabrikasyon atölyeleri nadiren tüm gün boyunca aynı parçaları keser. Malzeme kalınlığınız ve nozül boyutlarınız müşteri siparişlerine göre değişir, bu da hava akışı talebinizin sürekli dalgalandığı anlamına gelir. Değişken Hızlı Üniteli (VSD) vidalı kompresör, gerçek zamanlı olarak hava ihtiyacınızı tam olarak karşılayacak şekilde motor hızını otomatik olarak ayarlar. VSD, sürekli olarak tam kapasitede çalışıp elektrik israfı yapmak yerine, ışık kesintileri veya makine kurulum zamanlarında yavaşlar. Bu hassas eşleştirme, ekipmanın ömrü boyunca önemli miktarda enerji tasarrufu sağlar.
Kirli tesisatın içinden geçirirseniz temiz havanız işe yaramaz hale gelir. Asla standart PVC boruları kullanmayın; yüksek basınçlı hava PVC'yi kırılgan hale getirerek ciddi bir patlama tehlikesi yaratır. Benzer şekilde, siyah demir boru da mansap yönünde büyük riskler doğurmaktadır. İyi bir kurutucuyla bile eser miktarda nem, sonunda siyah demirin içten paslanmasına neden olur. Yüksek hızlı hava bu pas tabakasını temizler ve onu doğrudan pahalı filtre yuvalarınıza ateşler. Ekstrüzyonlu alüminyum boru veya paslanmaz çelik kullanmanızı önemle tavsiye ederiz. Alüminyum, basınç düşüşlerini önleyen, korozyona tamamen direnen ve lazer kafasına temiz teslimatı garanti eden pürüzsüz bir iç deliğe sahiptir.
Filtreler sonsuza kadar dayanmaz. Kir ve yağı yakaladıkça iç ortamları doyar. Birçok operatör, filtre muhafazalarına monte edilen diferansiyel basınç göstergelerini göz ardı eder. Bir filtre tıkandığında, kompresörü daha fazla çalışmaya zorlayarak hat boyunca büyük bir basınç düşüşüne neden olur. Daha da kötüsü, tamamen doymuş bir birleştirme filtresi fiziksel olarak daha fazla yağ tutamaz. Fazla yağ medyayı atlayarak doğrudan lazer kafasına gider. Filtre elemanlarını kesinlikle sarf malzemesi olarak değerlendirmeli ve zamanında değiştirmelisiniz.
İmalathaneler özellikle yaz aylarında çok sıcak oluyor. Yüksek ortam sıcaklıkları, soğutmalı kurutucuların ve hava soğutmalı kompresörlerin verimliliğini ciddi şekilde azaltır. Mağazanız 38°C'ye (100°F) ulaşırsa, soğutmalı kurutucunuz gereken +3°C çiğlenme noktasına ulaşamayabilir ve nemin geçmesine izin verebilir.
Kurulum ortamınızı optimize etmek için şu adımları izleyin:
Teklifleri değerlendirirken, alıcılara yalnızca temel kompresörün değil tüm kızağın performans verilerine bakmaları talimatını verin. Hatta eklediğiniz her kurutucu ve filtre doğal bir basınç düşüşü yaratır. Lazer kafasında 230 PSI'ya ihtiyacınız varsa, hava kurutuculu kurutucudan ve dört aşamalı mikro filtrelemeden geçtiğinde tam olarak 230 PSI değerindeki bir kompresör yetersiz kalacaktır. Satıcının, makineye gerekli temel basıncı sağlamaya devam ederken bu dahili sistem kısıtlamalarını aşacak şekilde pompayı boyutlandırmasını sağlayın.
Düşen bir yardımcı gaz kompresörü tüm lazer kesim işleminizi anında durdurur. Hava olmadan lazer kesemez. Bir marka seçerken yerel teknisyenin kullanılabilirliğini vurgulayın. Bakım kitlerini, birleştirici filtreleri ve yedek sensörleri mağazanızın yakınındaki bir tesiste stoklayan bir satıcıya ihtiyacınız var. Hızlı tepki süreleri, üretim planınız tehlikedeyken marjinal ekipman indirimlerinden daha önemlidir.
Hava kalitesine ilişkin sözlü vaatleri kabul etmeyin. ISO 8573-1 hava saflığı sınıflarını yazılı olarak garanti eden uzman basınçlı hava sağlayıcılarını arayın. Yağ kirliliğinin lazer optiklerinize ulaşması durumunda ne olacağını görmek için garanti belgelerini yakından inceleyin. Saygın bir satıcı, garantiyi etkin tutmak için yağı, kurutucu boncukları ve filtre elemanlarını tam olarak ne zaman değiştirmeniz gerektiğini ayrıntılarıyla açıklayan şeffaf bakım programları sağlayacaktır.
Lazer kesiciniz için doğru basınçlı hava sistemini belirlemek sıradan bir hizmet alımı değildir. Kompresör, ürün kalitenize, sarf malzemenizin ömrüne ve genel makine çalışma süresine doğrudan bağlı olan kritik bir üretim bileşeni olarak görev yapar. Sürekli çalışan bir döner vidalı kompresör seçmek, basıncınızı ve akışınızı doğru şekilde boyutlandırmak ve ISO 8573-1 saflık standartlarını sıkı bir şekilde uygulamak, ciddi optik arızaları önler ve maliyetli kenar sonlandırma yeniden işlemlerini ortadan kaldırır.
Bir sonraki adımınız, mevcut hava kurulumunuzu, lazer üreticiniz tarafından sağlanan spesifikasyonlara göre denetlemektir. En kalın malzemelerinize göre gerekli PSI ve maksimum CFM taleplerinizi not edin. Kapsamlı bir saha değerlendirmesi talep etmek için uzman bir basınçlı hava sağlayıcısıyla iletişime geçin. Yatırımınızı koruyan ve lazer kesiminizi en yüksek hızlarda tutan, nemsiz, yağsız bir boru hattı düzeni tasarlamanıza yardımcı olabilirler.
C: Genellikle fiber lazer için standart atölye havasını kullanamazsınız. Standart kompresörler maksimum 100 PSI civarındadır; bu da erimiş metali kesimden dışarı üflemek için gereken 230 ila 290 PSI'nın altında kalır. Ayrıca tipik atölye havası, hassas lazer optiklerini korumak için gereken aşırı filtreleme ve kurutmadan yoksundur. Bunu kullanmak odak lenslerinizi hızla kirletecek ve mahvedecektir.
C: Soğutmalı kurutucular, nem içeriğini düşürmek için havayı soğutur ve 38°F (+3°C) civarında bir basınç çiğlenme noktasına ulaşır. Kurutuculu kurutucular, nemi kimyasal olarak dışarı çekmek için emici malzemeler kullanır ve çok daha kuru -40°F (-40°C) çiğlenme noktasına ulaşır. Kurutucu kurutucular, özellikle boruları soğuk ortamlardan geçiriyorsanız, lazer lenslerdeki mikro yoğuşmaya karşı üstün koruma sağlar.
C: Hava filtrelerinizi genellikle her 2.000 ila 4.000 saatte bir değiştirmelisiniz. Ancak bu büyük ölçüde mağazanızın ortam ortamına bağlıdır. Tozlu imalat atölyeleri filtreleri çok daha hızlı yükler. Her zaman filtre muhafazasındaki basınç farkı göstergesini izleyin. Önemli bir basınç düşüşü görüldüğünde, yağın ve partiküllerin ortamı atlamasını önlemek için filtre elemanını derhal değiştirin.
C: Evet, kalın plakaları işlerken sıklıkla bir takviye kompresörüne ihtiyaç duyarsınız. Temel döner vidalı kompresörünüz maksimum 150 PSI değerine ulaşırsa, basıncı 230 ila 300 PSI aralığına çıkarmak için aşağı yönde bir güçlendirici bağlanır. Ağır erimiş cürufu derin çentiklerden etkili bir şekilde temizlemek ve temiz, çapaksız bir kenar kaplaması sağlamak için yüksek basınç zorunludur.


