
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-17 Origine : Site


La transition de l'azote ou de l'oxygène en bouteille à l'air comprimé pour le gaz d'assistance à la découpe laser offre des réductions de coûts considérables. Toutefois, vous ne réalisez ces économies que si la pureté de l’air reste irréprochable. L'utilisation d'air d'atelier standard entraîne inévitablement des optiques grillées, des bords de coupe incohérents et des dépenses excessives en consommables. L'air non filtré transporte de l'eau microscopique, de l'huile et de la poussière directement dans votre délicate tête laser. Vous devez spécifier la qualité exacte de l’air et l’architecture du système de compresseur pour protéger les lentilles laser à fibre. Cela maximise les vitesses de coupe et garantit un retour sur investissement agressif sans temps d’arrêt opérationnel. Nous vous expliquerons exactement comment évaluer votre configuration, garantir l’alimentation en air pur et assurer le bon fonctionnement de votre production. Vous apprendrez les mesures de base pour la pureté, la pression et le débit. Fort de ces connaissances, vous pouvez éliminer les goulots d’étranglement liés aux équipements et améliorer de manière permanente la qualité de votre fabrication.
Les têtes de découpe laser à fibre fonctionnent en concentrant une immense énergie thermique à travers une lentille en verre de précision. Lorsque vous introduisez de l’air comprimé dans cet environnement en tant que gaz d’assistance, il circule directement sur ces optiques sensibles. Même les aérosols d'huile microscopiques ou les minuscules gouttelettes d'humidité se vaporisent instantanément sous le faisceau laser intense. Cette vaporisation dépose un film brumeux et cuit sur le verre de protection et la lentille focale. Une fois contaminée, la lentille absorbe la chaleur du laser au lieu de la transmettre. Cette accumulation thermique provoque inévitablement une déformation, une fissure ou un éclatement complet de la lentille en cours de fonctionnement.
La contamination particulaire et l’humidité ne menacent pas seulement vos optiques ; ils détruisent activement la finition de vos bords. De l'air comprimé propre doit éjecter de manière agressive le métal en fusion de la saignée. Lorsque des gouttelettes d’eau ou de l’huile se mélangent au flux d’air, elles perturbent la dynamique du flux de gaz et réagissent thermiquement avec le métal chaud. Cette réaction provoque de graves problèmes d’oxydation, en particulier sur l’acier doux et l’aluminium. Vous remarquerez une accumulation accrue de scories le long du bord inférieur de vos coupes. Les opérateurs doivent alors passer des heures à meuler et à ébavurer les pièces manuellement avant de les souder ou de les peindre, effaçant ainsi tous les avantages de vitesse offerts initialement par le laser à fibre.
De nombreux fabricants tentent d’économiser du capital dès le départ en installant une configuration de compresseur bon marché. Ils découvrent rapidement que les coûts récurrents liés à une mauvaise qualité de l’air éclipsent les économies initiales. Le remplacement d'une lentille focale détruite coûte entre 500 $ et plus de 2 000 $ à chaque fois. Si de l’air contaminé provoque une panne catastrophique lors d’un cycle de production critique, vous perdez également de précieuses heures de fabrication. La machine reste inactive pendant que les techniciens dépannent la tête, nettoient les passages internes et recalibrent la profondeur focale. Investir dès le départ dans un traitement de l’air approprié évite ce cycle coûteux et répétitif de temps d’arrêt.
Comprendre votre référence Les exigences du compresseur d'air de découpe laser commencent par l'adaptation de la distribution haute pression à l'épaisseur de votre matériau. Les outils pneumatiques standard fonctionnent bien entre 90 et 100 PSI. La découpe au laser nécessite cependant une force beaucoup plus élevée pour souffler le métal fondu visqueux hors de la zone de découpe. La plupart des lasers à fibre exigent des pressions allant de 16 à 20 bars (230 à 290 PSI). Si la pression chute en dessous du seuil fixé par le fabricant, le gaz d'assistance ne parvient pas à dégager le trait de scie assez rapidement. Le métal se solidifie, comblant le vide et ruinant la pièce.
La pression dicte la force, mais le débit détermine la durabilité. Vous avez besoin d’un volume continu de livraison d’air libre (FAD) à votre pression cible. Le débit requis dépend entièrement de deux variables : le diamètre de la buse et l’épaisseur du matériau. Les buses plus grandes évacuent l’air beaucoup plus rapidement que les petites. Si votre compresseur ne peut pas générer suffisamment de CFM (pieds cubes par minute) ou m³/h pour suivre le débit de la buse, la pression de la conduite s'effondrera progressivement pendant une longue coupe. Vous devez dimensionner le compresseur pour qu'il dépasse d'au moins 20 % la demande de débit maximum de votre laser afin de tenir compte de l'usure du système et des fuites mineures.
La découpe laser fonctionne comme une application à demande continue à 100 %. Une fois que la tête de coupe commence à se déplacer sur une tôle d’acier pleine, le gaz d’assistance circule en continu pendant des minutes, voire des heures. Des récepteurs sous-dimensionnés ou des compresseurs à service intermittent gêneront gravement votre production. Les compresseurs à piston nécessitent généralement des périodes de repos pour refroidir ; si vous les faites fonctionner en continu, ils surchauffent et grippent. Vous avez besoin d'un compresseur industriel conçu pour un cycle de service de 100 % afin de garantir une distribution ininterrompue de gaz d'assistance.
Pour protéger votre équipement, l'industrie s'appuie sur la norme internationale ISO 8573-1 relative à la pureté de l'air comprimé. Ce cadre catégorise la qualité de l’air en fonction des particules solides, de l’eau et de l’huile. Pour la découpe laser, vous visez généralement la classe 1.4.1 ou la classe 1.2.1.
Tableau : Classes ISO 8573-1 recommandées pour la découpe laser
| Catégorie de contaminants | Classe recommandée | Niveau maximum autorisé |
|---|---|---|
| Particules solides | Classe 1 | ≤ 20 000 particules de 0,01 à 0,5 microns |
| Eau (humidité) | Classe 4 (ou Classe 2) | Point de rosée sous pression de +3°C (ou -40°C) |
| Huile (liquide et aérosol) | Classe 1 | ≤ 0,01 mg/m⊃3 ; concentration d'huile résiduelle |
Répondre à la classe 1 pour les particules solides nécessite une filtration mécanique agressive. Votre système doit capturer la poussière microscopique, le tartre des tuyaux et les débris ambiants jusqu'à 0,01 micron. Même de minuscules particules se déplaçant à grande vitesse peuvent rayer le verre de protection du laser. Les filtres à air à particules à haute efficacité, disposés de manière séquentielle, capturent d'abord les plus gros débris avant de purifier l'air à travers un fin support en micro-verre.
Le contrôle de l’humidité tourne autour du point de rosée sous pression (PDP). L'exigence minimale absolue est la classe 4, qui dicte un PDP de +3°C (38°F). Vous pouvez généralement y parvenir en utilisant un sécheur d’air réfrigéré de taille appropriée. Cependant, de nombreux fabricants de lasers haut de gamme recommandent fortement de viser la classe 2, qui nécessite un PDP de -40°C (-40°F). Vous devez utiliser un séchoir déshydratant à deux tours pour atteindre ce niveau de sécheresse extrême. Les systèmes déshydratants offrent une sécurité optique inégalée, éliminant complètement le risque de micro-condensation.
Le pétrole est le moyen le plus rapide de détruire une lentille laser à fibre. Les compresseurs standard utilisent de l'huile pour la lubrification et le refroidissement, et une petite quantité s'échappe automatiquement par le séparateur dans le flux d'air. Pour atteindre la norme de classe 1 inférieure à 0,01 mg/m⊃3 ; huile résiduelle, vous avez besoin de filtres coalescents à plusieurs étages suivis d’une tour à charbon actif. Le lit de carbone absorbe chimiquement les vapeurs d'huile, garantissant qu'aucun hydrocarbure ne passe dans le tuyau jusqu'à votre tête de coupe.
Lors de la sélection du générateur d'air central, un Le compresseur à vis de découpe laser surpasse considérablement les modèles à piston traditionnels. Les compresseurs à piston génèrent une chaleur excessive et vibrent fortement, entraînant un entraînement important d’huile et une génération d’humidité. Ils ne peuvent pas non plus maintenir un cycle de service de 100 % sans subir une défaillance mécanique. Les compresseurs rotatifs à vis utilisent des rotors jumelés pour comprimer l’air de manière fluide et continue. Ils fonctionnent plus frais, produisent considérablement moins de vapeur d'huile et gèrent confortablement les demandes de débit continu, poste après poste, sans se reposer.
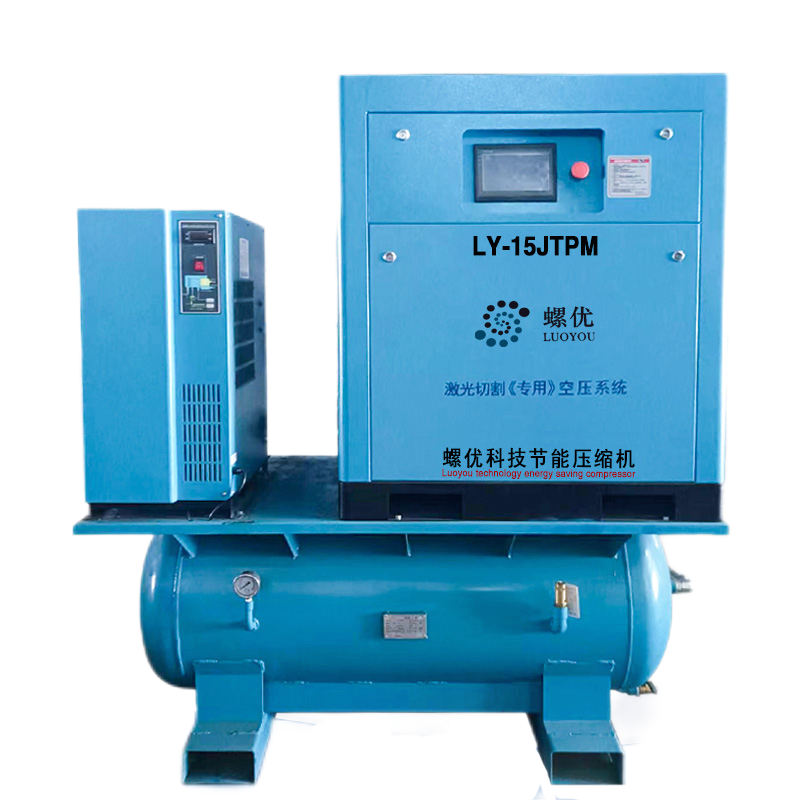
Les ateliers de fabrication sont souvent confrontés à des contraintes d’espace au sol. Les fabricants d'équipements proposent désormais des packs skid « tout-en-un » spécialement conçus pour les lasers à fibre. Un ensemble monté sur réservoir empile le compresseur rotatif à vis, le sécheur réfrigéré ou par dessiccation, la filtration à plusieurs étages et un réservoir récepteur haute pression sur une seule empreinte. Cette intégration minimise les complexités d’installation. Les configurations de montage sur base séparent les composants, ce qui offre une flexibilité de disposition mais nécessite une tuyauterie rigide et un espace au sol plus étendus.
Les ateliers de fabrication découpent rarement des pièces identiques toute la journée. L'épaisseur de votre matériau et la taille de vos buses changent en fonction des commandes des clients, ce qui signifie que votre demande de débit d'air fluctue constamment. Un compresseur à vis à entraînement à vitesse variable (VSD) ajuste automatiquement la vitesse de son moteur pour répondre exactement à votre demande d'air en temps réel. Au lieu de fonctionner constamment à pleine capacité et de gaspiller de l'électricité, le VSD ralentit lors de coupures légères ou de temps de réglage de la machine. Cette adaptation précise génère des économies d’énergie substantielles sur la durée de vie de l’équipement.
Votre air pur devient inutile si vous le poussez dans une plomberie sale. N'utilisez jamais de tuyauterie en PVC standard ; l'air à haute pression rend le PVC cassant, créant un grave risque d'explosion. De la même manière, les conduites en fer noir présentent d’énormes risques en aval. Même avec un bon séchoir, des traces d’humidité finissent par provoquer la rouille interne du fer noir. L'air à haute vitesse élimine cette rouille et la projette directement dans vos boîtiers de filtres coûteux. Nous recommandons fortement d'utiliser des canalisations en aluminium extrudé ou en acier inoxydable. L'aluminium présente un alésage interne lisse qui empêche les chutes de pression, résiste entièrement à la corrosion et garantit une livraison propre à la tête laser.
Les filtres ne durent pas éternellement. À mesure qu’ils capturent la saleté et l’huile, leurs médias internes saturent. De nombreux opérateurs ignorent les manomètres différentiels montés sur les boîtiers de filtres. Lorsqu’un filtre se bouche, il oblige le compresseur à travailler plus fort, provoquant une chute de pression massive dans la conduite. Pire encore, un filtre coalescent entièrement saturé ne peut physiquement pas contenir plus d’huile. L'excès d'huile contourne simplement le support et se déplace directement vers la tête laser. Vous devez traiter les éléments filtrants comme des consommables stricts et les remplacer dans les délais.
Les ateliers de fabrication sont chauds, surtout pendant les mois d’été. Les températures ambiantes élevées dégradent gravement l’efficacité des sécheurs réfrigérés et des compresseurs refroidis par air. Si votre magasin atteint 38 °C (100 °F), votre sécheuse réfrigérée risque de ne pas atteindre son point de rosée requis de +3 °C, permettant ainsi à l'humidité de passer à travers.
Suivez ces étapes pour optimiser votre environnement d'installation :
Lors de l'évaluation des propositions, demandez aux acheteurs d'examiner les données de performances de l'ensemble du skid, et pas seulement du compresseur de base. Chaque sécheur et filtre que vous ajoutez à la conduite crée une chute de pression naturelle. Si vous avez besoin de 230 PSI au niveau de la tête laser, un compresseur évalué à exactement 230 PSI ne suffira pas une fois que l'air aura traversé un séchoir déshydratant et quatre étapes de microfiltration. Assurez-vous que le fournisseur dimensionne la pompe pour surmonter ces restrictions internes du système tout en fournissant la pression de base requise à la machine.
Un compresseur de gaz d'assistance en panne arrête immédiatement toute votre opération de découpe laser. Sans air, le laser ne peut pas couper. Insistez sur la disponibilité des techniciens locaux lors du choix d’une marque. Vous avez besoin d'un fournisseur qui stocke des kits de maintenance, des filtres coalescents et des capteurs de rechange dans une installation proche de votre magasin. Des temps de réponse rapides comptent plus que des remises marginales sur les équipements lorsque votre calendrier de production est en jeu.
N'acceptez pas de promesses verbales concernant la qualité de l'air. Recherchez des fournisseurs d’air comprimé spécialisés qui garantissent par écrit les classes de pureté de l’air ISO 8573-1. Examinez attentivement leurs documents de garantie pour voir ce qui se passe si une contamination par de l'huile atteint votre optique laser. Un fournisseur réputé fournira des calendriers de maintenance transparents détaillant exactement quand vous devez remplacer l’huile, les billes déshydratantes et les éléments filtrants pour maintenir la garantie active.
Spécifier le bon système d’air comprimé pour votre découpeuse laser n’est pas un achat utilitaire occasionnel. Le compresseur agit comme un composant de production critique directement lié à la qualité de votre produit, à la durée de vie des consommables et à la disponibilité globale de la machine. La sélection d'un compresseur rotatif à vis à service continu, le dimensionnement correct de votre pression et de votre débit et l'application stricte des normes de pureté ISO 8573-1 évitent les pannes optiques catastrophiques et éliminent les reprises coûteuses de finition des bords.
Votre prochaine étape consiste à vérifier votre configuration d'air actuelle par rapport aux spécifications exactes fournies par le fabricant de votre laser. Notez vos exigences PSI et CFM maximales requises en fonction de vos matériaux les plus épais. Contactez un fournisseur d’air comprimé spécialisé pour demander une évaluation complète du site. Ils peuvent vous aider à concevoir un agencement de tuyauterie sans humidité et sans huile qui protège votre investissement et maintient votre découpe laser à des vitesses maximales.
R : Habituellement, vous ne pouvez pas utiliser de l'air d'atelier standard pour un laser à fibre. Les compresseurs standard atteignent un maximum d'environ 100 PSI, ce qui est loin des 230 à 290 PSI nécessaires pour souffler le métal en fusion hors de la coupe. De plus, l’air typique d’un atelier ne dispose pas de la filtration et du séchage extrêmes nécessaires pour protéger les optiques laser sensibles. Son utilisation contaminera et ruinera rapidement vos lentilles focales.
R : Les sécheurs réfrigérés refroidissent l'air pour réduire sa teneur en humidité, atteignant un point de rosée sous pression d'environ 38 °F (+3 °C). Les séchoirs par adsorption utilisent des matériaux absorbants pour éliminer chimiquement l'humidité, atteignant un point de rosée beaucoup plus sec de -40 °F (-40 °C). Les sécheurs par adsorption offrent une protection supérieure contre la microcondensation sur les lentilles laser, en particulier si vous acheminez des canalisations dans des environnements froids.
R : Vous devez généralement remplacer vos filtres à air toutes les 2 000 à 4 000 heures. Cependant, cela dépend fortement de l'environnement ambiant de votre magasin. Les ateliers de fabrication poussiéreux chargent les filtres beaucoup plus rapidement. Surveillez toujours l’indicateur de différence de pression sur le boîtier du filtre. Une fois qu'il présente une chute de pression significative, remplacez immédiatement l'élément filtrant pour empêcher l'huile et les particules de contourner le média.
R : Oui, vous avez souvent besoin d’un surpresseur lors du traitement de plaques épaisses. Si votre compresseur rotatif à vis de base atteint un maximum de 150 PSI, un surpresseur se connecte en aval pour augmenter la pression dans la plage de 230 à 300 PSI. Une pression élevée est obligatoire pour éliminer efficacement les scories fondues lourdes des saignées profondes, garantissant ainsi une finition des bords propre et sans scories.


