
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 17-10-2026 Asal: Lokasi


Peralihan dari nitrogen atau oksigen dalam kemasan ke udara bertekanan untuk gas bantuan pemotongan laser menawarkan pengurangan biaya yang sangat besar. Namun, Anda hanya menyadari penghematan ini jika kemurnian udaranya tetap sempurna. Penggunaan udara standar pasti akan menyebabkan optik pecah, tepian potongan yang tidak konsisten, dan pengeluaran bahan habis pakai yang berlebihan. Udara tanpa filter membawa air mikroskopis, minyak, dan debu langsung ke kepala laser halus Anda. Anda harus menentukan kualitas udara dan arsitektur sistem kompresor yang tepat untuk melindungi lensa laser serat. Hal ini akan memaksimalkan kecepatan pemotongan dan menjamin laba atas investasi yang agresif tanpa waktu henti operasional. Kami akan menjelaskan dengan tepat cara mengevaluasi penyiapan Anda, mengamankan pengiriman udara murni, dan menjaga produksi Anda berjalan lancar. Anda akan mempelajari metrik inti untuk kemurnian, tekanan, dan aliran. Berbekal pengetahuan ini, Anda dapat menghilangkan kemacetan peralatan dan meningkatkan kualitas fabrikasi Anda secara permanen.
Kepala pemotongan laser serat beroperasi dengan memfokuskan energi panas yang sangat besar melalui lensa kaca presisi. Saat Anda memasukkan udara bertekanan ke lingkungan ini sebagai gas pembantu, udara tersebut bergerak langsung melalui optik sensitif ini. Bahkan aerosol minyak mikroskopis atau tetesan air kecil pun langsung menguap di bawah sinar laser yang intens. Penguapan ini mengendapkan lapisan film kabur dan terpanggang di seluruh kaca pelindung dan lensa fokus. Setelah terkontaminasi, lensa akan menyerap panas laser, bukan meneruskannya. Penumpukan termal ini pasti menyebabkan lensa melengkung, retak, atau pecah sepenuhnya di tengah pengoperasian.
Kontaminasi partikulat dan kelembapan tidak hanya mengancam optik Anda; mereka secara aktif menghancurkan keunggulan Anda. Udara bertekanan yang bersih harus mengeluarkan logam cair dari garitan secara agresif. Ketika tetesan air atau minyak bercampur ke dalam aliran udara, mereka mengganggu dinamika aliran gas dan bereaksi secara termal dengan logam panas. Reaksi ini menyebabkan masalah oksidasi yang parah, terutama pada baja ringan dan aluminium. Anda akan melihat peningkatan akumulasi sampah di sepanjang tepi bawah potongan Anda. Operator kemudian harus menghabiskan waktu berjam-jam untuk menggiling dan menghaluskan bagian-bagian secara manual sebelum melakukan pengelasan atau pengecatan, sehingga menghilangkan keunggulan kecepatan apa pun yang awalnya disediakan oleh laser serat.
Banyak perakit mencoba menghemat modal di muka dengan memasang kompresor murah. Mereka dengan cepat menyadari bahwa kerugian yang berulang akibat kualitas udara yang buruk membuat penghematan awal tersebut menjadi jauh lebih kecil. Mengganti lensa fokus yang rusak membutuhkan biaya mulai dari $500 hingga lebih dari $2.000 setiap kali. Jika udara yang terkontaminasi menyebabkan kegagalan besar selama proses produksi yang kritis, Anda juga akan kehilangan jam produksi yang berharga. Mesin diam sementara teknisi memecahkan masalah kepala, membersihkan saluran internal, dan mengkalibrasi ulang kedalaman fokus. Berinvestasi pada pengolahan udara yang tepat di awal akan mencegah siklus downtime yang mahal dan berulang ini.
Memahami dasar Anda Persyaratan kompresor udara pemotongan laser dimulai dengan mencocokkan pengiriman tekanan tinggi dengan ketebalan material Anda. Alat pneumatik standar bekerja dengan baik pada 90 hingga 100 PSI. Namun, pemotongan laser memerlukan kekuatan yang jauh lebih tinggi untuk mengeluarkan logam cair kental dari zona pemotongan. Kebanyakan laser serat memerlukan tekanan berkisar antara 16 hingga 20 bar (230 hingga 290 PSI). Jika tekanan turun di bawah ambang batas pabrikan, gas bantu gagal membersihkan garitan dengan cukup cepat. Logam tersebut mengeras kembali, menjembatani celah dan merusak bagian tersebut.
Tekanan menentukan gaya, namun laju aliran menentukan keberlanjutan. Anda memerlukan volume Pengiriman Udara Gratis (FAD) yang berkelanjutan pada tekanan target Anda. Laju aliran yang Anda perlukan bergantung sepenuhnya pada dua variabel: diameter nosel dan ketebalan material. Nozel yang lebih besar mengeluarkan udara lebih cepat daripada nosel yang kecil. Jika kompresor Anda tidak dapat menghasilkan CFM (Kaki Kubik per Menit) atau m³/jam yang cukup untuk mengimbangi keluaran nosel, tekanan saluran akan terus menurun selama pemotongan yang lama. Anda harus mengukur kompresor melebihi permintaan aliran maksimum laser Anda setidaknya 20% untuk mengakomodasi keausan sistem dan kebocoran kecil.
Pemotongan laser beroperasi sebagai aplikasi permintaan berkelanjutan 100%. Saat cutting head mulai bergerak melintasi seluruh lembaran baja, gas bantu mengalir terus menerus selama beberapa menit atau bahkan berjam-jam. Penerima yang berukuran terlalu kecil atau kompresor yang berfungsi terputus-putus akan sangat menghambat produksi Anda. Kompresor piston biasanya memerlukan waktu istirahat untuk mendinginkannya; jika Anda menjalankannya terus-menerus, mereka akan menjadi terlalu panas dan macet. Anda memerlukan kompresor industri yang dirancang dengan siklus kerja 100% untuk menjamin pengiriman gas bantuan tanpa gangguan.
Untuk melindungi peralatan Anda, industri mengandalkan standar internasional ISO 8573-1 untuk kemurnian udara bertekanan. Kerangka kerja ini mengkategorikan kualitas udara berdasarkan partikulat padat, air, dan minyak. Untuk pemotongan laser, biasanya Anda mengincar Kelas 1.4.1 atau Kelas 1.2.1.
Tabel: Kelas ISO 8573-1 yang Direkomendasikan untuk
| Kategori Kontaminan Pemotongan Laser | Kelas yang Direkomendasikan | Tingkat Maksimum yang Diizinkan |
|---|---|---|
| Partikulat Padat | Kelas 1 | ≤ 20.000 partikel pada 0,01 - 0,5 mikron |
| Air (Kelembaban) | Kelas 4 (atau Kelas 2) | Titik Embun Tekanan +3°C (atau -40°C) |
| Minyak (Cairan & Aerosol) | Kelas 1 | ≤ 0,01mg/m³ konsentrasi sisa minyak |
Pertemuan Kelas 1 untuk partikel padat memerlukan filtrasi mekanis yang agresif. Sistem Anda harus menangkap debu mikroskopis, kerak pipa, dan kotoran sekitar hingga ukuran 0,01 mikron. Bahkan partikel kecil yang bergerak dengan kecepatan tinggi dapat menggores kaca pelindung laser. Filter udara partikulat berefisiensi tinggi, dipasang secara berurutan, menangkap serpihan yang lebih besar terlebih dahulu sebelum menyaring udara melalui media kaca mikro yang halus.
Kontrol kelembaban berkisar pada Pressure Dew Point (PDP). Persyaratan minimum mutlak adalah Kelas 4, yang menentukan PDP +3°C (38°F). Anda biasanya dapat mencapai hal ini dengan menggunakan pengering udara berpendingin berukuran tepat. Namun, banyak produsen laser premium sangat menyarankan untuk menargetkan Kelas 2, yang memerlukan PDP -40°C (-40°F). Anda harus menggunakan pengering pengering menara kembar untuk mencapai tingkat kekeringan ekstrem ini. Sistem pengering menawarkan keamanan optik yang tak tertandingi, sepenuhnya menghilangkan risiko kondensasi mikro.
Minyak adalah cara tercepat untuk menghancurkan lensa laser serat. Kompresor standar menggunakan oli untuk pelumasan dan pendinginan, dan sejumlah kecil oli lolos melewati separator ke dalam aliran udara. Untuk mencapai standar Kelas 1 di bawah 0,01 mg/m³ sisa minyak, Anda memerlukan filter penggabungan multi-tahap yang diikuti dengan menara karbon aktif. Lapisan karbon menyerap uap minyak secara kimia, memastikan tidak ada hidrokarbon yang mengalir melalui pipa ke kepala pemotongan Anda.
Saat memilih generator udara inti, a kompresor sekrup pemotongan laser secara dramatis mengungguli model piston tradisional. Kompresor piston menghasilkan panas berlebih dan bergetar hebat, menyebabkan sisa oli dan timbulnya kelembapan secara signifikan. Mereka juga tidak dapat mempertahankan siklus kerja 100% tanpa mengalami kegagalan mekanis. Kompresor sekrup putar menggunakan rotor kembar yang saling bertautan untuk mengompresi udara dengan lancar dan terus menerus. Mesin ini bekerja lebih dingin, menghasilkan uap oli yang jauh lebih sedikit, dan dengan nyaman menangani permintaan aliran kontinu dari shift ke shift tanpa istirahat.
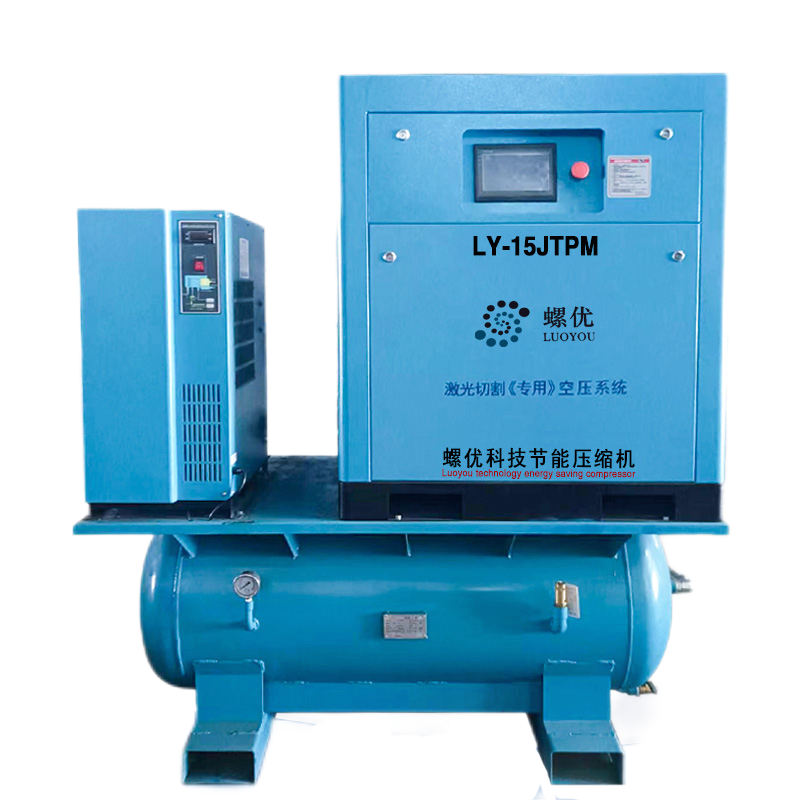
Toko fabrikasi seringkali menghadapi kendala luas lantai. Produsen peralatan kini menawarkan paket skid 'all-in-one' yang dirancang khusus untuk laser serat. Paket yang dipasang di tangki menumpuk kompresor sekrup putar, pengering berpendingin atau pengering, filtrasi multi-tahap, dan tangki penerima tekanan tinggi ke dalam satu tapak. Integrasi ini meminimalkan kerumitan instalasi. Pengaturan pemasangan di dasar memisahkan komponen, sehingga memberikan fleksibilitas dalam tata letak namun memerlukan perpipaan keras dan ruang lantai yang lebih luas.
Toko fabrikasi jarang memotong bagian yang sama sepanjang hari. Ketebalan material dan ukuran nosel Anda berubah berdasarkan pesanan klien, yang berarti permintaan aliran udara Anda berfluktuasi secara konstan. Kompresor sekrup Penggerak Kecepatan Variabel (VSD) secara otomatis menyesuaikan kecepatan motornya agar sesuai dengan kebutuhan udara Anda secara real-time. Alih-alih bekerja pada kapasitas penuh terus-menerus dan membuang-buang listrik, VSD justru melambat selama pemadaman listrik atau waktu penyiapan mesin. Pencocokan yang tepat ini menghasilkan penghematan energi yang besar selama masa pakai peralatan.
Udara murni Anda menjadi tidak berguna jika Anda mendorongnya melalui pipa yang kotor. Jangan pernah menggunakan pipa PVC standar; udara bertekanan tinggi membuat PVC rapuh, sehingga menimbulkan bahaya ledakan yang parah. Demikian pula, pipa besi hitam menimbulkan risiko hilir yang sangat besar. Bahkan dengan pengering yang baik, sisa kelembapan pada akhirnya menyebabkan besi hitam berkarat di bagian dalam. Udara berkecepatan tinggi menghilangkan kerak karat ini dan menembakkannya langsung ke rumah filter mahal Anda. Kami sangat menyarankan penggunaan pipa aluminium ekstrusi atau baja tahan karat. Aluminium memiliki lubang internal halus yang mencegah penurunan tekanan, menahan korosi sepenuhnya, dan menjamin pengiriman yang bersih ke kepala laser.
Filter tidak bertahan selamanya. Saat mereka menangkap kotoran dan minyak, media internal mereka menjadi jenuh. Banyak operator mengabaikan pengukur tekanan diferensial yang dipasang pada rumah filter. Ketika filter tersumbat, hal ini memaksa kompresor bekerja lebih keras, menyebabkan penurunan tekanan besar-besaran di seluruh saluran. Lebih buruk lagi, filter penggabungan yang jenuh penuh secara fisik tidak dapat menampung lebih banyak minyak. Minyak berlebih akan melewati media dan mengalir langsung ke kepala laser. Anda harus memperlakukan elemen filter sebagai bahan habis pakai yang ketat dan menggantinya sesuai jadwal.
Toko-toko fabrikasi sangat ramai dikunjungi, terutama selama bulan-bulan musim panas. Temperatur lingkungan yang tinggi sangat menurunkan efisiensi pengering berpendingin dan kompresor berpendingin udara. Jika suhu di toko Anda mencapai 38°C (100°F), pengering berpendingin Anda mungkin tidak dapat mencapai titik embun +3°C yang disyaratkan, sehingga kelembapan bisa masuk.
Ikuti langkah-langkah berikut untuk mengoptimalkan lingkungan instalasi Anda:
Saat mengevaluasi proposal, instruksikan pembeli untuk melihat data kinerja keseluruhan skid, bukan hanya kompresor dasar. Setiap pengering dan filter yang Anda tambahkan ke saluran menghasilkan penurunan tekanan alami. Jika Anda memerlukan 230 PSI pada kepala laser, kompresor dengan nilai tepat 230 PSI akan gagal setelah udara melewati pengering pengering dan empat tahap penyaringan mikro. Pastikan vendor mengukur pompa untuk mengatasi batasan sistem internal ini sambil tetap memberikan tekanan dasar yang diperlukan ke alat berat.
Kompresor gas bantuan yang mati akan menghentikan seluruh operasi pemotongan laser Anda dengan segera. Tanpa udara, laser tidak dapat memotong. Tekankan ketersediaan teknisi lokal saat memilih merek. Anda memerlukan vendor yang menyediakan peralatan pemeliharaan, penyatuan filter, dan sensor cadangan di fasilitas dekat toko Anda. Waktu respons yang cepat lebih penting daripada diskon kecil peralatan ketika jadwal produksi Anda dipertaruhkan.
Jangan menerima janji lisan mengenai kualitas udara. Carilah penyedia udara bertekanan khusus yang menjamin kelas kemurnian udara ISO 8573-1 secara tertulis. Tinjau dokumen garansi mereka dengan cermat untuk melihat apa yang terjadi jika kontaminasi oli mencapai optik laser Anda. Vendor terkemuka akan memberikan jadwal perawatan transparan yang merinci kapan Anda harus mengganti oli, butiran pengering, dan elemen filter agar garansi tetap aktif.
Menentukan sistem udara bertekanan yang tepat untuk pemotong laser Anda bukanlah pembelian utilitas biasa. Kompresor bertindak sebagai komponen produksi penting yang terkait langsung dengan kualitas produk Anda, masa pakai bahan habis pakai, dan waktu kerja alat berat secara keseluruhan. Memilih kompresor sekrup putar tugas kontinu, mengukur tekanan dan aliran dengan benar, dan menerapkan standar kemurnian ISO 8573-1 secara ketat akan mencegah kegagalan optik yang parah dan menghilangkan pengerjaan ulang penyelesaian tepi yang mahal.
Langkah Anda selanjutnya adalah mengaudit pengaturan udara Anda saat ini terhadap spesifikasi persis yang diberikan oleh produsen laser Anda. Catat persyaratan PSI dan CFM maksimum yang Anda perlukan berdasarkan bahan paling tebal Anda. Hubungi penyedia udara bertekanan khusus untuk meminta penilaian lokasi yang komprehensif. Mereka dapat membantu Anda merancang tata letak perpipaan bebas kelembapan dan bebas minyak yang melindungi investasi Anda dan menjaga pemotongan laser pada kecepatan puncak.
J: Biasanya, Anda tidak dapat menggunakan udara toko standar untuk laser serat. Kompresor standar menghasilkan maksimal sekitar 100 PSI, yang kurang dari 230 hingga 290 PSI yang dibutuhkan untuk mengeluarkan logam cair dari potongan. Selain itu, udara di toko pada umumnya tidak memiliki filtrasi dan pengeringan ekstrem yang diperlukan untuk melindungi optik laser yang sensitif. Menggunakannya akan dengan cepat mencemari dan merusak lensa fokus Anda.
J: Mesin pengering berpendingin mendinginkan udara untuk menurunkan kadar airnya, sehingga mencapai titik embun bertekanan sekitar 38°F (+3°C). Pengering pengering menggunakan bahan penyerap untuk mengeluarkan kelembapan secara kimiawi, sehingga mencapai titik embun -40°F (-40°C) yang jauh lebih kering. Pengering pengering menawarkan perlindungan unggul terhadap kondensasi mikro pada lensa laser, terutama jika Anda mengarahkan pipa melalui lingkungan dingin.
J: Biasanya Anda harus mengganti filter udara setiap 2.000 hingga 4.000 jam. Namun, hal ini sangat bergantung pada lingkungan sekitar toko Anda. Toko fabrikasi yang berdebu memuat filter lebih cepat. Selalu pantau indikator perbedaan tekanan pada rumah filter. Jika terlihat penurunan tekanan yang signifikan, segera ganti elemen filter untuk mencegah oli dan partikulat melewati media.
A: Ya, Anda sering memerlukan kompresor booster saat memproses pelat tebal. Jika kompresor sekrup putar dasar Anda mencapai maksimum 150 PSI, booster terhubung ke hilir untuk meningkatkan tekanan hingga kisaran 230 hingga 300 PSI. Tekanan tinggi wajib dilakukan untuk secara efektif mengeluarkan terak cair yang berat dari garitan yang dalam, memastikan hasil akhir yang bersih dan bebas sampah.


