
Visualizações: 0 Autor: Editor do site Horário de publicação: 02/09/2026 Origem: Site


A pressão inconsistente do gás auxiliar esconde sérios custos de produção no chão de fábrica. Ele causa diretamente aumento de escória, estraga peças de precisão e acelera o desgaste de suas caras lentes de proteção. Os fabricantes muitas vezes ficam obcecados em aumentar a potência do laser para aumentar a velocidade. No entanto, eles frequentemente ignoram o verdadeiro gargalo da produção. A confiabilidade do sistema de assistência pneumática determina, na verdade, sua eficiência geral de corte. Uma configuração pneumática fraca desperdiça completamente o potencial dos caros lasers de fibra.
Este guia explica exatamente como avaliar os requisitos de estabilidade de pressão da sua instalação. Exploraremos como dimensionar adequadamente os componentes do seu compressor para obter desempenho máximo. Você também aprenderá métodos comprovados para eliminar flutuações dispendiosas em suas companhias aéreas. Cortes perfeitos requerem uma base pneumática sólida e estável. Continue lendo para transformar sua arquitetura de fornecimento de gás e maximizar o tempo de atividade da máquina.
Pequenas quedas de pressão no bocal alteram toda a dinâmica de ejeção do material fundido. O gás auxiliar atua como uma ferramenta física para limpar o metal fundido. Quando a pressão cai, o gás não consegue empurrar completamente o material fundido através do corte. Esta falha cria escória pesada no fundo, estrias profundas e rebarbas irregulares na peça de trabalho. Os operadores devem então realizar a retificação manual para recuperar as peças. O retrabalho manual destrói seu cronograma de produção. Ele transforma um processo rápido e automatizado em um gargalo lento e trabalhoso.
Perfurar materiais espessos cria uma dura realidade mecânica. A fase de perfuração exige uma explosão repentina e de grande volume de ar para romper a placa de metal. O sistema do compressor deve fornecer esse volume enorme instantaneamente. Se você experimentar algo inesperado flutuação da pressão de corte a laser durante esta explosão inicial, a transição falha. A máquina não consegue fazer uma transição suave para o corte contínuo. A cabeça do laser se arrastará, causando falha no corte logo no ponto inicial. Isto desperdiça matéria-prima e obriga os operadores a reiniciar o programa.
A instabilidade da pressão também aumenta exponencialmente os riscos de contaminação dos consumíveis. O gás auxiliar normalmente cria uma barreira protetora descendente. Quando a pressão cai inesperadamente, esta barreira protetora enfraquece. Respingos de metal derretido podem facilmente soprar para trás na cabeça de corte. Esses respingos quentes caem diretamente no bico e no vidro protetor. As lentes ficam desgastadas e embaçadas quase que instantaneamente. As substituições frequentes de lentes esgotam seu orçamento operacional e forçam paradas desnecessárias da máquina.
Diferentes materiais exigem configurações de gás auxiliar muito diferentes. O aço carbono geralmente opera sob requisitos de pressão mais baixos. Os operadores muitas vezes dependem do oxigênio para criar uma reação exotérmica para cortar aço-carbono espesso. No entanto, muitas oficinas fazem a transição para ar comprimido para aplicações específicas de aço carbono fino para economizar nos custos de gás. A pressão permanece relativamente moderada nestes casos.
O aço inoxidável e o alumínio se comportam de maneira completamente diferente. Esses materiais possuem alta viscosidade quando fundidos. Eles exigem um contínuo fornecimento de ar de alta pressão para soprar o material fundido teimoso. Os operadores ajustam rotineiramente pressões entre 200 e 250 PSI para essas ligas. Sem pressão extrema, o alumínio fundido ou o aço inoxidável simplesmente se fundem atrás do feixe de laser.
| Tipo de material | Gás auxiliar primário | Faixa típica de pressão (PSI) | Características de demanda de fluxo |
|---|---|---|---|
| Aço Carbono (Espesso) | Oxigênio | 10 - 80 PSI | Baixo volume, fluxo constante |
| Aço Carbono (Fino) | Ar Comprimido | 100 - 150 PSI | Volume moderado, contínuo |
| Aço inoxidável | Ar / Nitrogênio | 200 - 300+ PSI | Alto volume, pico de carga extremo |
| Alumínio | Ar / Nitrogênio | 200 - 250+ PSI | Necessário alto volume e limpeza rápida |
Você deve diferenciar claramente entre pressão (PSI) e fluxo volumétrico (CFM). A pressão representa a força do ar. O fluxo volumétrico representa a grande quantidade de ar disponível. Avaliar um compressor apenas com base no seu PSI máximo é uma estrutura de decisão profundamente falha. Um compressor pode facilmente atingir 250 PSI em um tanque fechado. No entanto, se não conseguir sustentar o CFM necessário depois que a válvula do laser for aberta, o PSI despencará imediatamente. Alta pressão não significa nada sem volume adequado para sustentá-la.
Atualizar seu equipamento altera drasticamente suas demandas básicas de gás. Mudar de um laser de fibra de 3 kW para um sistema de 12 kW ou 20 kW muda tudo. Lasers de maior potência cortam muito mais rápido e exigem diâmetros de bico maiores. Um bico mais largo permite que mais ar escape exponencialmente por segundo. A atualização da potência do laser requer atualizações proporcionais na capacidade de fornecimento de ar. Você não pode emparelhar um enorme laser de 15 kW com um compressor legado destinado a uma máquina de 3 kW.
A unidade compressora nunca deve alimentar o laser diretamente. A alimentação direta garante quedas de pressão catastróficas durante a operação. Em vez disso, você deve instalar um tanque receptor de ar entre o compressor e a máquina. O tanque atua como um amortecedor crucial em sua arquitetura pneumática. Armazena ar comprimido e absorve as demandas volumétricas repentinas da cabeça de corte. O tanque fornece a explosão instantânea de ar necessária para perfurar placas grossas.
Calculando o correto a capacidade de buffer do compressor evita interrupções no fluxo de trabalho. Você deve dimensionar estrategicamente o tanque de armazenamento de alta pressão. Siga estas considerações de tamanho padrão:
A arquitetura de tubulação introduz riscos ocultos ao seu sistema. Muitas instalações instalam compressores e tanques de tamanho apropriado, mas falham no encanamento de distribuição. O uso de tubulação subdimensionada entre o tanque e o laser cria um grave gargalo de pressão. O tanque pode manter a pressão perfeita, mas o ar não consegue viajar rápido o suficiente através de pequenas mangueiras. O atrito dentro de tubos estreitos reduz a pressão dinâmica que atinge o bocal. Sempre superdimensione sua tubulação de fornecimento para minimizar a perda por atrito e garantir um fornecimento rápido de ar.
A compressão de alta pressão gera calor intenso e umidade significativa. O ato físico de comprimir o ar ambiente concentra a umidade atmosférica em água líquida. Os sistemas de ar de oficina padrão falham rotineiramente nos padrões de corte a laser porque ignoram essa condensação. Se a água líquida atingir a cabeça de corte, ela se transformará em vapor ao atingir o feixe de laser. Isso estraga a borda cortada imediatamente.
Você deve avaliar seu sistema em relação aos padrões objetivos de filtragem. A indústria de laser normalmente exige conformidade com a ISO 8573-1 Classe 1.4.1. Esta estrutura rigorosa determina os níveis máximos permitidos para partículas sólidas, vapor de água e vapor de óleo. Mantendo rigoroso reduzir a qualidade do gás evita lentes térmicas. A lente térmica ocorre quando gotas de óleo ou água revestem o vidro protetor, absorvendo a energia do laser e mudando o ponto focal.
A seleção do secador separa configurações médias de instalações de precisão. Os secadores refrigerados padrão resfriam o ar para eliminar a umidade. Eles normalmente reduzem o ponto de orvalho sob pressão para cerca de 38°F (3°C). Esta configuração pode ser suficiente para tarefas básicas de corte de baixo consumo de energia. No entanto, os secadores refrigerados são insuficientes para aplicações de extrema alta pressão ou peças aeroespaciais de precisão.
Você deve especificar um secador dessecante ao processar materiais altamente refletivos ou operar lasers de alta potência. O ponto de orvalho de -40°F garante absolutamente zero embaçamento da lente. O ar seco e limpo garante um fornecimento estável do feixe e prolonga a vida útil de componentes ópticos caros.
A escolha entre a tecnologia de velocidade fixa e velocidade variável (VSD) impacta suas operações diárias. Os compressores de velocidade fixa funcionam continuamente em RPM máximas até o tanque encher e depois desligam. Os compressores VSD ajustam a velocidade do motor dinamicamente para atender à demanda de ar em tempo real. Você deve avaliar a tecnologia VSD para instalações com cronogramas de produção flutuantes. Eles proporcionam economias de energia significativas durante mudanças parciais de carga. No entanto, as unidades VSD requerem um investimento inicial mais elevado em comparação com os modelos tradicionais de velocidade fixa.
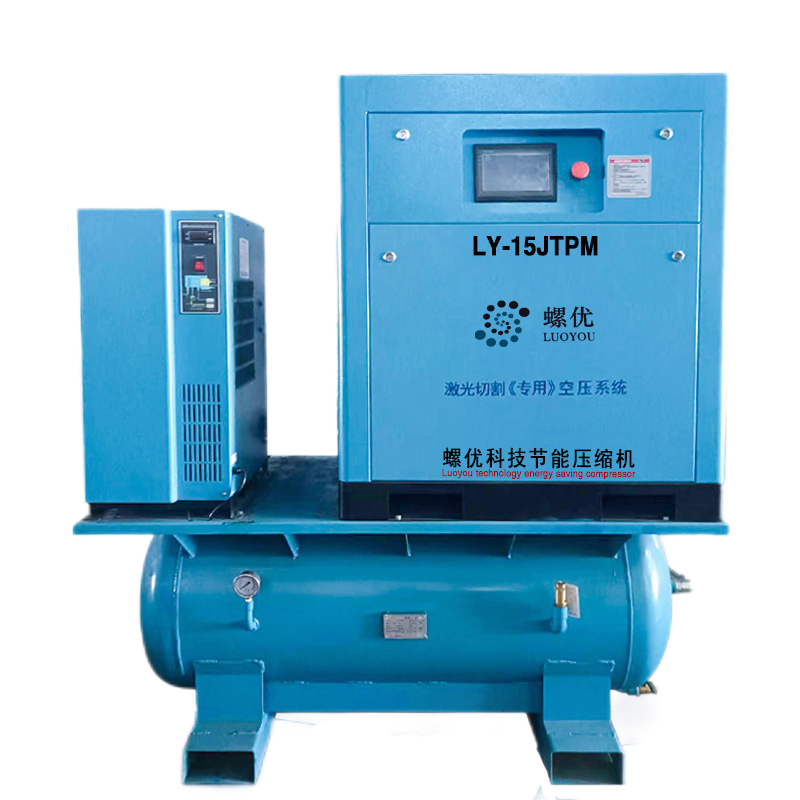
As realidades de implementação variam entre soluções empacotadas e construções modulares. Muitos fornecedores oferecem soluções completas de skid. Esses skids embalados combinam o compressor, o tanque receptor, o secador e os filtros em uma única base de metal. Eles minimizam o tempo de instalação e reduzem o espaço ocupado. Por outro lado, construir um sistema modular personalizado permite posicionar o tanque mais próximo do laser enquanto mantém o compressor barulhento em uma sala separada. Construções modulares oferecem melhor personalização para layouts de tubulação especializados.
Os protocolos de verificação e teste protegem seu investimento antes da aprovação final. Não aceite leituras de pressão estática como prova de desempenho. Você deve aconselhar os compradores a solicitar um registro de dados abrangente. Instrua o fornecedor a registrar estabilidade da pressão do compressor de corte a laser sob cargas de pico simuladas. Execute um programa de teste que imite a perfuração contínua de aço inoxidável espesso. Certifique-se de que o fornecedor garanta a estabilidade da pressão dinâmica no bocal, e não apenas a pressão estática no tanque do compressor.
R: Normalmente, os operadores não aceitam uma flutuação superior a 5% da pressão de corte definida. Sistemas de alta potência que cortam aço inoxidável espesso podem exigir tolerâncias ainda mais restritas. A manutenção de limites de pressão rigorosos garante que o processo de ejeção do material fundido permaneça constante, evitando rebarbas e estrias nas bordas durante longos ciclos de produção.
R: Raramente. O ar padrão da oficina geralmente opera a 90-120 PSI. Isto é totalmente insuficiente para assistência de ar de alta pressão, que muitas vezes requer mais de 230 PSI. Além disso, os sistemas de ar comprimido quase sempre carecem da rigorosa filtragem dessecante necessária para proteger a óptica do laser sensível contra contaminação por água e óleo.
R: Isto indica capacidade insuficiente do compressor ou tubulação de distribuição restrita. A perfuração inicial atrai um volume enorme e repentino de ar. Sem um tanque receptor de tamanho adequado colocado perto da máquina, o compressor simplesmente não consegue reagir rápido o suficiente para preencher o vazio, causando uma queda imediata de pressão.


