
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-09-02 Pochodzenie: Strona


Nierównomierne ciśnienie gazu wspomagającego ukrywa poważne koszty produkcji w hali produkcyjnej. Bezpośrednio powoduje zwiększoną ilość żużla, niszczy precyzyjne części i przyspiesza zużycie drogich soczewek ochronnych. Producenci często mają obsesję na punkcie zwiększania mocy lasera w celu zwiększenia prędkości. Często jednak nie dostrzegają prawdziwego wąskiego gardła w produkcji. Niezawodność układu wspomagania powietrza w rzeczywistości decyduje o ogólnej wydajności cięcia. Słaba konfiguracja pneumatyczna całkowicie marnuje potencjał drogich laserów światłowodowych.
W tym przewodniku szczegółowo opisano, jak ocenić wymagania dotyczące stabilności ciśnienia w obiekcie. Zbadamy, jak prawidłowo dobrać wymiary komponentów sprężarki, aby uzyskać najwyższą wydajność. Poznasz także sprawdzone metody eliminacji kosztownych wahań w liniach lotniczych. Bezbłędne cięcie wymaga solidnego, stabilnego podłoża pneumatycznego. Czytaj dalej, aby zmienić architekturę dostarczania gazu i zmaksymalizować czas sprawności maszyny.
Niewielkie spadki ciśnienia na dyszy zmieniają całą dynamikę wyrzucania stopu. Gaz wspomagający działa jak fizyczne narzędzie do usuwania stopionego metalu. Kiedy ciśnienie spada, gaz nie przepycha całkowicie stopionego materiału przez szczelinę. Ta awaria powoduje powstawanie ciężkich żużli na dnie, głębokich prążków i postrzępionych zadziorów na przedmiocie obrabianym. Operatorzy muszą następnie wykonać ręczne szlifowanie, aby uratować części. Ręczne przeróbki niszczą harmonogram produkcji. Zamienia szybki, zautomatyzowany proces w powolne i pracochłonne wąskie gardło.
Przebijanie grubych materiałów tworzy surową mechaniczną rzeczywistość. Faza przekłuwania wymaga nagłego strumienia powietrza o dużej objętości, aby przebić się przez metalową płytkę. System kompresora musi natychmiast dostarczyć tak ogromną objętość. Jeśli doświadczysz nieoczekiwanego zdarzenia wahania ciśnienia cięcia laserowego podczas tej początkowej serii, przejście kończy się niepowodzeniem. Maszyna nie może płynnie przejść do cięcia ciągłego. Głowica lasera będzie się ciągnąć, powodując niepowodzenie cięcia już w punkcie początkowym. Powoduje to marnowanie surowca i zmusza operatorów do ponownego uruchomienia programu.
Niestabilność ciśnienia również wykładniczo zwiększa ryzyko zanieczyszczenia materiałów eksploatacyjnych. Gaz wspomagający zwykle tworzy barierę ochronną skierowaną w dół. Kiedy ciśnienie nieoczekiwanie spada, ta bariera ochronna słabnie. Odpryski stopionego metalu mogą z łatwością przedostać się do głowicy tnącej. Gorące odpryski lądują bezpośrednio na dyszy i szkle ochronnym. Soczewki niemal natychmiast stają się dziurawe i zmętnione. Częsta wymiana soczewek wyczerpuje budżet operacyjny i wymusza niepotrzebne przestoje maszyny.
Różne materiały wymagają znacznie różnych konfiguracji gazu wspomagającego. Stal węglowa zazwyczaj działa w warunkach niższego ciśnienia. Operatorzy często polegają na tlenie, aby wywołać reakcję egzotermiczną podczas cięcia grubej stali miękkiej. Jednak wiele sklepów przechodzi na sprężone powietrze w przypadku konkretnych zastosowań cienkiej stali węglowej, aby zaoszczędzić na kosztach gazu. W tych przypadkach ciśnienie pozostaje stosunkowo umiarkowane.
Stal nierdzewna i aluminium zachowują się zupełnie inaczej. Materiały te charakteryzują się dużą lepkością po stopieniu. Żądają ciągłego dopływ powietrza pod wysokim ciśnieniem w celu wydmuchania uporczywego stopionego materiału. Operatorzy rutynowo ustawiają ciśnienie dla tych stopów w zakresie od 200 do 250 PSI. Bez ekstremalnego ciśnienia roztopione aluminium lub stal nierdzewna po prostu łączą się ponownie za wiązką lasera.
| Rodzaj materiału | Główny gaz wspomagający | Typowy zakres ciśnienia (PSI) | Charakterystyka zapotrzebowania na przepływ |
|---|---|---|---|
| Stal węglowa (gruba) | Tlen | 10–80 psi | Niska objętość, stały przepływ |
| Stal węglowa (cienka) | Sprężone powietrze | 100 - 150 psi | Umiarkowana głośność, ciągła |
| Stal nierdzewna | Powietrze / azot | 200 - 300+ PSI | Duża głośność, ekstremalne obciążenie szczytowe |
| Aluminium | Powietrze / azot | 200 - 250+ PSI | Duża objętość, potrzebne szybkie czyszczenie |
Należy wyraźnie rozróżnić ciśnienie (PSI) od przepływu objętościowego (CFM). Ciśnienie reprezentuje siłę powietrza. Przepływ objętościowy reprezentuje samą ilość dostępnego powietrza. Ocena sprężarki wyłącznie na podstawie jej maksymalnego PSI to głęboko błędne ramy decyzyjne. Sprężarka może z łatwością osiągnąć 250 PSI w zamkniętym zbiorniku. Jeśli jednak nie będzie w stanie utrzymać wymaganej CFM po otwarciu zaworu laserowego, PSI natychmiast spadnie. Wysokie ciśnienie nic nie znaczy bez odpowiedniej objętości, która je wspiera.
Modernizacja sprzętu drastycznie zmienia podstawowe zapotrzebowanie na gaz. Przejście z lasera światłowodowego o mocy 3 kW na system o mocy 12 kW lub 20 kW zmienia wszystko. Lasery o wyższej mocy tną znacznie szybciej i wymagają większych średnic dysz. Szersza dysza umożliwia wykładniczo większą ucieczkę powietrza na sekundę. Zwiększenie mocy lasera wymaga proporcjonalnego zwiększenia możliwości dostarczania powietrza. Nie można sparować ogromnego lasera o mocy 15 kW ze starszym kompresorem przeznaczonym dla maszyny o mocy 3 kW.
Kompresor nigdy nie powinien bezpośrednio zasilać lasera. Bezpośrednie zasilanie gwarantuje katastrofalne spadki ciśnienia podczas pracy. Zamiast tego należy zainstalować zbiornik powietrza pomiędzy sprężarką a maszyną. Zbiornik pełni rolę kluczowego bufora w architekturze pneumatycznej. Magazynuje sprężone powietrze i absorbuje nagłe zapotrzebowanie objętościowe głowicy tnącej. Zbiornik zapewnia natychmiastowy przypływ powietrza niezbędny do przekłuwania grubych płyt.
Obliczanie prawidłowe pojemność buforowa sprężarki zapobiega przerwom w pracy. Należy strategicznie dobrać wielkość zbiornika wysokociśnieniowego. Postępuj zgodnie z poniższymi standardowymi uwagami dotyczącymi rozmiaru:
Architektura rurociągów wprowadza ukryte ryzyko do systemu. W wielu zakładach instalowane są sprężarki i zbiorniki o odpowiednich rozmiarach, ale występują awarie instalacji wodociągowej. Użycie zbyt małych rurek pomiędzy zbiornikiem a laserem powoduje powstanie poważnego wąskiego gardła. Zbiornik może utrzymywać idealne ciśnienie, ale powietrze nie może przepływać wystarczająco szybko przez małe wężyki. Tarcie wewnątrz wąskich rur zmniejsza ciśnienie dynamiczne docierające do dyszy. Zawsze przewymiaruj rurociąg tłoczący, aby zminimalizować straty tarcia i zagwarantować szybką dostawę powietrza.
Kompresja pod wysokim ciśnieniem generuje intensywne ciepło i znaczną ilość wilgoci. Fizyczny akt wyciskania otaczającego powietrza powoduje koncentrację wilgoci atmosferycznej w ciekłej wodzie. Standardowe systemy wentylacji warsztatowej zazwyczaj nie spełniają standardów cięcia laserowego, ponieważ ignorują tę kondensację. Jeśli do głowicy tnącej dotrze woda w stanie ciekłym, po uderzeniu wiązki lasera zamieni się w parę. To natychmiast niszczy krawędź cięcia.
Należy ocenić swój system pod kątem obiektywnych standardów filtracji. Przemysł laserowy zazwyczaj wymaga zgodności z normą ISO 8573-1 klasa 1.4.1. Te rygorystyczne ramy określają maksymalne dopuszczalne poziomy cząstek stałych, pary wodnej i oparów oleju. Utrzymanie rygorystyczności Jakość gazu tnącego zapobiega soczewkowaniu termicznemu. Soczewkowanie termiczne ma miejsce, gdy kropelki oleju lub wody pokrywają szkło ochronne, pochłaniając energię lasera i przesuwając punkt ogniskowy.
Wybór suszarki oddziela przeciętne konfiguracje od instalacji precyzyjnych. Standardowe suszarki chłodnicze schładzają powietrze w celu usunięcia wilgoci. Zwykle obniżają ciśnieniowy punkt rosy do około 38°F (3°C). Taka konfiguracja może wystarczyć do podstawowych zadań cięcia przy małej mocy. Jednakże suszarki chłodnicze nie nadają się do zastosowań wymagających ekstremalnie wysokiego ciśnienia lub precyzyjnych części lotniczych.
W przypadku obróbki materiałów silnie odblaskowych lub obsługi laserów o dużej mocy należy wybrać suszarkę ze środkiem pochłaniającym wilgoć. Punkt rosy -40°F gwarantuje całkowite zerowe zaparowanie soczewek. Suche, czyste powietrze zapewnia stabilną wiązkę światła i wydłuża żywotność drogich elementów optycznych.
Wybór pomiędzy technologią napędu o stałej prędkości a napędem o zmiennej prędkości (VSD) ma wpływ na codzienne operacje. Sprężarki o stałej prędkości pracują nieprzerwanie z maksymalną prędkością obrotową, aż do napełnienia zbiornika, a następnie wyłączają się. Sprężarki VSD dynamicznie dostosowują prędkość silnika do aktualnego zapotrzebowania na powietrze. Należy ocenić technologię VSD dla obiektów o zmiennym harmonogramie produkcji. Zapewniają znaczną oszczędność energii podczas zmian przy częściowym obciążeniu. Jednakże jednostki VSD wymagają wyższych początkowych nakładów inwestycyjnych w porównaniu z tradycyjnymi modelami o stałej prędkości.
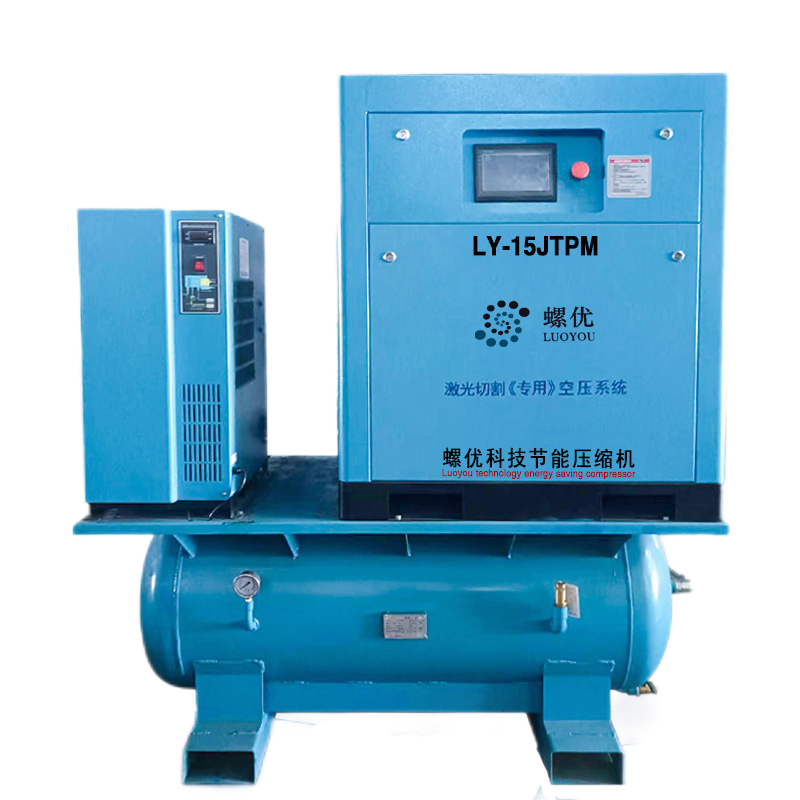
Rzeczywistość wdrożeniowa różni się w zależności od rozwiązań pakietowych i wersji modułowych. Wielu dostawców oferuje rozwiązania typu „wszystko w jednym”. Te zapakowane płozy łączą sprężarkę, zbiornik odbiorczy, suszarkę i filtry na jednej metalowej podstawie. Minimalizują czas instalacji i zmniejszają zajmowaną powierzchnię. I odwrotnie, zbudowanie niestandardowego systemu modułowego pozwala umieścić zbiornik bliżej lasera, jednocześnie utrzymując hałaśliwą sprężarkę w oddzielnym pomieszczeniu. Konstrukcje modułowe zapewniają lepsze dostosowanie do specjalistycznych układów rurociągów.
Protokoły weryfikacji i testowania chronią Twoją inwestycję przed ostatecznym zatwierdzeniem. Nie przyjmuj odczytów ciśnienia statycznego jako dowodu wydajności. Musisz doradzić kupującym, aby zażądali kompleksowego rejestrowania danych. Poinstruuj sprzedawcę, aby się zarejestrował stabilność ciśnienia sprężarki wycinanej laserem pod symulowanymi obciążeniami szczytowymi. Uruchom program testowy imitujący ciągłe przekłuwanie grubej stali nierdzewnej. Upewnij się, że sprzedawca gwarantuje stabilność ciśnienia dynamicznego w dyszy, a nie tylko ciśnienie statyczne w zbiorniku sprężarki.
Odp.: Zwykle operatorzy akceptują nie więcej niż 5% wahań od ustawionego ciśnienia cięcia. Systemy o dużej mocy do cięcia grubej stali nierdzewnej mogą wymagać jeszcze węższych tolerancji. Utrzymanie rygorystycznych limitów ciśnienia zapewnia, że proces wyrzucania stopu pozostaje stały, zapobiegając powstawaniu zadziorów i prążków na krawędziach podczas długich serii produkcyjnych.
O: Rzadko. Standardowe powietrze warsztatowe zwykle pracuje pod ciśnieniem 90–120 PSI. Jest to całkowicie niewystarczające w przypadku wspomagania powietrzem pod wysokim ciśnieniem, które często wymaga ponad 230 PSI. Co więcej, w warsztatowych systemach wentylacyjnych prawie zawsze brakuje rygorystycznej filtracji środka osuszającego wymaganej do ochrony wrażliwej optyki laserowej przed zanieczyszczeniem wodą i olejem.
Odp.: Oznacza to niewystarczającą pojemność buforową sprężarki lub ograniczenia w rurociągach tłocznych. Początkowe przebicie wciąga ogromną, nagłą objętość powietrza. Bez zbiornika odbiorczego o odpowiedniej wielkości umieszczonego w pobliżu maszyny sprężarka po prostu nie będzie w stanie zareagować wystarczająco szybko, aby wypełnić pustkę, powodując natychmiastowy spadek ciśnienia.


