
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 02-09-2026 Asal: Lokasi


Tekanan gas bantu yang tidak konsisten menyembunyikan biaya produksi yang serius di lantai pabrik. Hal ini secara langsung menyebabkan peningkatan sampah, merusak komponen presisi, dan mempercepat keausan pada lensa pelindung mahal Anda. Produsen sering kali terobsesi untuk meningkatkan watt laser untuk meningkatkan kecepatan. Namun, mereka sering mengabaikan hambatan produksi yang sebenarnya. Keandalan sistem bantuan udara sebenarnya menentukan efisiensi pemotongan Anda secara keseluruhan. Pengaturan pneumatik yang lemah benar-benar menyia-nyiakan potensi laser serat yang mahal.
Panduan ini merinci cara mengevaluasi persyaratan stabilitas tekanan fasilitas Anda. Kami akan mempelajari cara mengukur komponen kompresor Anda dengan benar untuk kinerja puncak. Anda juga akan mempelajari metode yang telah terbukti untuk menghilangkan fluktuasi mahal dari jalur udara Anda. Pemotongan yang sempurna memerlukan fondasi pneumatik yang kokoh dan stabil. Baca terus untuk mengubah arsitektur pengiriman gas Anda dan memaksimalkan waktu kerja alat berat.
Penurunan tekanan kecil pada nosel mengubah seluruh dinamika ejeksi lelehan. Gas pembantu bertindak sebagai alat fisik untuk membersihkan logam cair. Ketika tekanan turun, gas gagal mendorong material cair melalui garitan sepenuhnya. Kegagalan ini menimbulkan sampah bagian bawah yang tebal, lekukan yang dalam, dan gerinda bergerigi pada benda kerja. Operator kemudian harus melakukan penggilingan manual untuk menyelamatkan bagian-bagian tersebut. Pengerjaan ulang manual menghancurkan timeline produksi Anda. Hal ini mengubah proses otomatis yang cepat menjadi hambatan yang lambat dan memakan banyak tenaga.
Menusuk material tebal menciptakan realitas mekanis yang keras. Fase penusukan memerlukan semburan udara bervolume tinggi secara tiba-tiba untuk menembus pelat logam. Sistem kompresor harus menyalurkan volume besar ini secara instan. Jika Anda mengalami hal yang tidak terduga fluktuasi tekanan pemotongan laser selama ledakan awal ini, transisi gagal. Alat berat tidak dapat bertransisi dengan lancar ke pemotongan berkelanjutan. Kepala laser akan terseret, menyebabkan kegagalan pemotongan tepat di titik awal. Hal ini membuang-buang bahan mentah dan memaksa operator untuk memulai kembali program.
Ketidakstabilan tekanan juga secara eksponensial meningkatkan risiko kontaminasi bahan habis pakai. Gas bantuan biasanya menciptakan penghalang pelindung ke bawah. Ketika tekanan turun secara tidak terduga, penghalang pelindung ini melemah. Percikan logam cair dapat dengan mudah tertiup ke belakang ke kepala pemotongan. Percikan panas ini mendarat langsung pada nosel dan kaca pelindung. Lensa menjadi berlubang dan keruh hampir seketika. Penggantian lensa yang sering menghabiskan anggaran pengoperasian Anda dan menyebabkan waktu henti mesin yang tidak diperlukan.
Bahan yang berbeda memerlukan pengaturan gas bantuan yang sangat berbeda. Baja karbon umumnya beroperasi pada persyaratan tekanan yang lebih rendah. Operator sering kali mengandalkan oksigen untuk menciptakan reaksi eksotermik untuk memotong baja ringan yang tebal. Namun, banyak bengkel yang beralih ke udara bertekanan untuk aplikasi baja karbon tipis tertentu guna menghemat biaya bahan bakar. Tekanannya masih relatif moderat dalam kasus-kasus ini.
Baja tahan karat dan aluminium berperilaku sangat berbeda. Bahan-bahan ini memiliki viskositas yang tinggi ketika dicairkan. Mereka menuntut hal yang berkesinambungan pasokan udara bertekanan tinggi untuk menghilangkan material cair yang membandel. Operator secara rutin menetapkan tekanan antara 200 dan 250 PSI untuk paduan ini. Tanpa tekanan ekstrem, lelehan aluminium atau baja tahan karat akan menyatu kembali di belakang sinar laser.
| Jenis Bahan | Gas Pembantu Utama | Kisaran Tekanan Khas (PSI) | Karakteristik Permintaan Aliran |
|---|---|---|---|
| Baja Karbon (Tebal) | Oksigen | 10 - 80 PSI | Volume rendah, aliran stabil |
| Baja Karbon (Tipis) | Udara Terkompresi | 100 - 150PSI | Volume sedang, terus menerus |
| Baja Tahan Karat | Udara / Nitrogen | 200 - 300+PSI | Volume tinggi, beban puncak ekstrem |
| Aluminium | Udara / Nitrogen | 200 - 250+PSI | Volume tinggi, diperlukan pembersihan cepat |
Anda harus membedakan dengan jelas antara tekanan (PSI) dan aliran volumetrik (CFM). Tekanan mewakili kekuatan udara. Aliran volumetrik mewakili banyaknya udara yang tersedia. Mengevaluasi kompresor hanya berdasarkan PSI maksimumnya adalah kerangka keputusan yang sangat cacat. Kompresor mungkin dengan mudah mencapai 250 PSI dalam tangki tertutup. Namun, jika tidak dapat mempertahankan CFM yang dibutuhkan setelah katup laser terbuka, PSI akan langsung turun drastis. Tekanan tinggi tidak berarti apa-apa tanpa volume yang cukup untuk mendukungnya.
Meningkatkan peralatan Anda akan mengubah kebutuhan gas dasar Anda secara drastis. Beralih dari laser serat 3kW ke sistem 12kW atau 20kW mengubah segalanya. Laser dengan watt lebih tinggi memotong lebih cepat dan membutuhkan diameter nosel yang lebih lebar. Nozel yang lebih lebar memungkinkan lebih banyak udara keluar per detik secara eksponensial. Meningkatkan watt laser Anda memerlukan peningkatan proporsional dalam kemampuan pengiriman udara Anda. Anda tidak dapat memasangkan laser besar berkekuatan 15kW dengan kompresor lama yang ditujukan untuk mesin 3kW.
Unit kompresor tidak boleh menyalurkan laser secara langsung. Pengumpanan langsung menjamin penurunan tekanan yang sangat besar selama pengoperasian. Sebagai gantinya, Anda harus memasang tangki penerima udara antara kompresor dan mesin. Tangki bertindak sebagai penyangga penting dalam arsitektur pneumatik Anda. Ini menyimpan udara bertekanan dan menyerap kebutuhan volumetrik yang tiba-tiba dari kepala pemotongan. Tangki menyediakan semburan udara instan yang diperlukan untuk menembus pelat tebal.
Menghitung yang benar kapasitas buffer kompresor mencegah gangguan alur kerja. Anda harus mengukur tangki penyimpanan bertekanan tinggi secara strategis. Ikuti pertimbangan ukuran standar berikut:
Arsitektur perpipaan menimbulkan risiko tersembunyi pada sistem Anda. Banyak fasilitas yang memasang kompresor dan tangki dengan ukuran yang sesuai, namun gagal dalam pengiriman pipa. Penggunaan pipa berukuran kecil antara tangki dan laser menciptakan hambatan tekanan yang parah. Tangki mungkin memiliki tekanan yang sempurna, tetapi udara tidak dapat mengalir cukup cepat melalui selang-selang kecil. Gesekan di dalam pipa sempit mengurangi tekanan dinamis yang mencapai nosel. Selalu perbesar ukuran pipa pengiriman Anda untuk meminimalkan hilangnya gesekan dan menjamin pengiriman udara yang cepat.
Kompresi bertekanan tinggi menghasilkan panas yang hebat dan kelembapan yang signifikan. Tindakan fisik memeras udara sekitar mengkonsentrasikan kelembapan atmosfer ke dalam air cair. Sistem udara toko standar sering kali gagal memenuhi standar pemotongan laser karena mengabaikan kondensasi ini. Jika air cair mencapai kepala pemotongan Anda, air tersebut akan berubah menjadi uap saat mengenai sinar laser. Hal ini akan segera merusak tepi potongan.
Anda harus mengevaluasi sistem Anda berdasarkan standar penyaringan objektif. Industri laser biasanya menuntut kepatuhan ISO 8573-1 Kelas 1.4.1. Kerangka kerja ketat ini menentukan tingkat maksimum yang diperbolehkan untuk partikulat padat, uap air, dan uap minyak. Mempertahankan ketat pemotongan kualitas gas mencegah pelensaan termal. Pelensaan termal terjadi ketika tetesan minyak atau air melapisi kaca pelindung, menyerap energi laser dan menggeser titik fokus.
Pemilihan pengering memisahkan pengaturan rata-rata dari instalasi presisi. Pengering berpendingin standar mendinginkan udara untuk menghilangkan kelembapan. Mereka biasanya mengurangi tekanan titik embun menjadi sekitar 38°F (3°C). Pengaturan ini mungkin cukup untuk tugas-tugas pemotongan dasar yang berdaya rendah. Namun, pengering berpendingin tidak cocok untuk aplikasi bertekanan tinggi yang ekstrem atau komponen luar angkasa yang presisi.
Anda harus menentukan pengering pengering saat memproses bahan yang sangat reflektif atau mengoperasikan laser dengan watt tinggi. Titik embun -40°F menjamin tidak adanya kabut pada lensa. Udara kering dan bersih memastikan pengiriman sinar stabil dan memperpanjang umur komponen optik yang mahal.
Memilih antara teknologi Kecepatan Tetap dan Penggerak Kecepatan Variabel (VSD) berdampak pada operasional harian Anda. Kompresor berkecepatan tetap bekerja pada RPM maksimum secara terus menerus hingga tangki terisi, kemudian dimatikan. Kompresor VSD menyesuaikan kecepatan motornya secara dinamis agar sesuai dengan kebutuhan udara secara real-time. Anda harus mengevaluasi teknologi VSD untuk fasilitas dengan jadwal produksi yang berfluktuasi. Mereka memberikan penghematan energi yang signifikan selama perpindahan beban parsial. Namun, unit VSD memerlukan belanja modal awal yang lebih tinggi dibandingkan model kecepatan tetap tradisional.
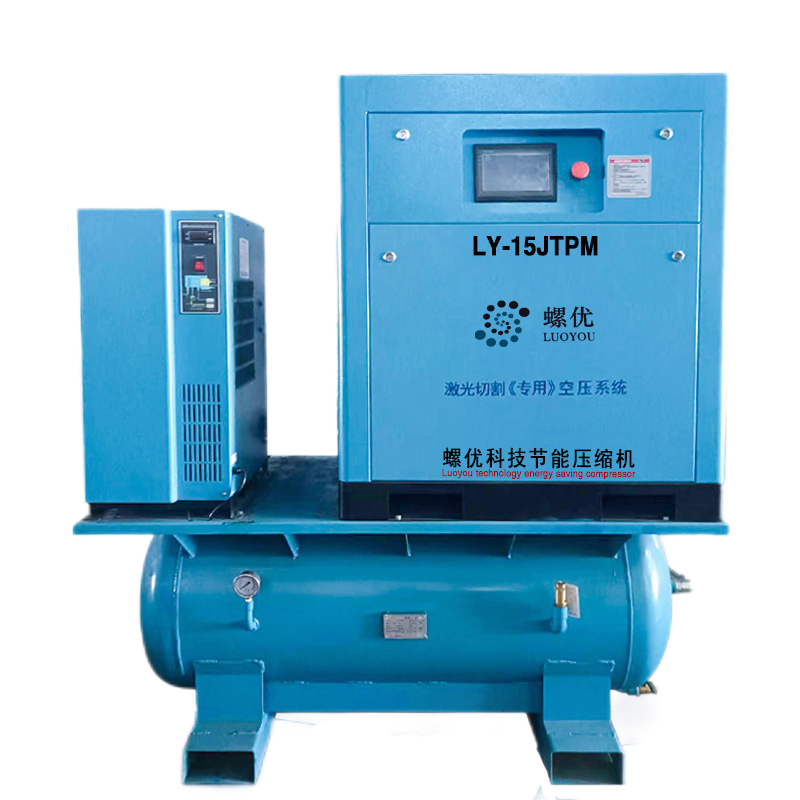
Realitas implementasi bervariasi antara solusi paket dan pembangunan modular. Banyak vendor menawarkan solusi selip lengkap. Skid yang dikemas ini menggabungkan kompresor, tangki penerima, pengering, dan filter ke dalam satu dasar logam. Mereka meminimalkan waktu instalasi dan mengurangi jejak kaki. Sebaliknya, membangun sistem modular khusus memungkinkan Anda memposisikan tangki lebih dekat ke laser sekaligus menjaga kompresor yang berisik di ruangan terpisah. Pembuatan modular menawarkan penyesuaian yang lebih baik untuk tata letak perpipaan khusus.
Protokol verifikasi dan pengujian melindungi investasi Anda sebelum persetujuan akhir. Jangan terima pembacaan tekanan statis sebagai bukti kinerja. Anda harus menyarankan pembeli untuk meminta pencatatan data yang komprehensif. Perintahkan vendor untuk mencatat stabilitas tekanan kompresor pemotongan laser di bawah simulasi beban puncak. Jalankan program pengujian yang meniru penindikan terus menerus pada baja tahan karat tebal. Pastikan vendor menjamin stabilitas tekanan dinamis pada nosel, bukan hanya tekanan statis pada tangki kompresor.
J: Biasanya, operator menerima fluktuasi tidak lebih dari 5% dari tekanan pemotongan yang ditetapkan. Sistem dengan watt tinggi yang memotong baja tahan karat tebal mungkin memerlukan toleransi yang lebih ketat. Mempertahankan batas tekanan yang ketat memastikan proses pelepasan lelehan tetap konstan, mencegah gerinda dan lurik pada tepian selama produksi berlangsung lama.
J: Jarang. Udara toko standar biasanya beroperasi pada 90-120 PSI. Ini sama sekali tidak cukup untuk bantuan udara bertekanan tinggi, yang seringkali membutuhkan 230+ PSI. Selain itu, sistem udara di bengkel hampir selalu tidak memiliki filtrasi pengering yang ketat yang diperlukan untuk melindungi optik laser sensitif dari kontaminasi air dan minyak.
J: Hal ini menunjukkan kapasitas buffer kompresor tidak mencukupi atau pipa pengiriman terbatas. Penembusan awal menarik sejumlah besar udara secara tiba-tiba. Tanpa tangki penerima berukuran memadai yang ditempatkan di dekat mesin, kompresor tidak dapat bereaksi cukup cepat untuk mengisi kekosongan, sehingga menyebabkan penurunan tekanan secara langsung.


