
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-09-02 Kaynak: Alan


Tutarsız yardımcı gaz basıncı, atölyedeki ciddi üretim maliyetlerini gizler. Doğrudan cürufun artmasına neden olur, hassas parçaları bozar ve pahalı koruyucu lenslerinizin aşınmasını hızlandırır. Üreticiler genellikle hızı artırmak için lazer gücünü artırmayı takıntı haline getiriyor. Ancak gerçek üretim darboğazını sıklıkla gözden kaçırıyorlar. Hava destek sisteminin güvenilirliği aslında genel kesme verimliliğinizi belirler. Zayıf bir pnömatik düzen, pahalı fiber lazerlerin potansiyelini tamamen boşa harcar.
Bu kılavuz, tesisinizin basınç stabilitesi gereksinimlerini tam olarak nasıl değerlendireceğinizi açıklamaktadır. En yüksek performans için kompresör bileşenlerinizi nasıl doğru şekilde boyutlandıracağınızı keşfedeceğiz. Ayrıca, hava hatlarınızdaki maliyetli dalgalanmaları ortadan kaldırmanın kanıtlanmış yöntemlerini de öğreneceksiniz. Kusursuz kesimler sağlam, sağlam bir pnömatik temel gerektirir. Gaz dağıtım mimarinizi dönüştürmek ve makinenizin çalışma süresini en üst düzeye çıkarmak için okumaya devam edin.
Memedeki küçük basınç düşüşleri tüm eriyik püskürtme dinamiğini değiştirir. Yardımcı gaz, erimiş metali temizlemek için fiziksel bir araç görevi görür. Basınç düştüğünde gaz, erimiş malzemeyi çentikten tamamen itemez. Bu başarısızlık, iş parçası üzerinde ağır alt cüruf, derin çizgiler ve pürüzlü çapaklara neden olur. Operatörler daha sonra parçaları kurtarmak için manuel taşlama yapmalıdır. Manuel yeniden işleme, üretim zaman çizelgenizi yok eder. Hızlı, otomatikleştirilmiş bir süreci yavaş, emek yoğun bir darboğaza dönüştürür.
Kalın malzemeleri delmek sert bir mekanik gerçeklik yaratır. Delme aşaması, metal plakayı kırmak için ani, yüksek hacimli bir hava patlaması gerektirir. Kompresör sistemi bu devasa hacmi anında iletmelidir. Beklenmedik bir durumla karşılaşırsanız Bu ilk patlama sırasında lazer kesim basıncında dalgalanma meydana geldiğinde geçiş başarısız olur. Makine kesintisiz kesime sorunsuz bir şekilde geçemiyor. Lazer kafası sürüklenerek kesimin daha başlangıç noktasında başarısız olmasına neden olur. Bu, ham madde israfına neden olur ve operatörleri programı yeniden başlatmaya zorlar.
Basınç dengesizliği aynı zamanda sarf malzemelerinin kirlenme riskini de katlanarak artırır. Yardımcı gaz normalde aşağıya doğru koruyucu bir bariyer oluşturur. Basınç beklenmedik bir şekilde düştüğünde bu koruyucu bariyer zayıflar. Erimiş metal sıçraması kolayca kesme başlığına doğru geriye doğru üflenebilir. Bu sıcak sıçrama doğrudan nozulun ve koruyucu camın üzerine düşer. Lensler neredeyse anında çukurlaşır ve bulanıklaşır. Sık lens değiştirme işlemleri işletme bütçenizi tüketir ve gereksiz makine aksama sürelerine neden olur.
Farklı malzemeler çok farklı yardımcı gaz kurulumları gerektirir. Karbon çeliği genellikle daha düşük basınç gereksinimleri altında çalışır. Operatörler, kalın yumuşak çeliği kesmek için ekzotermik bir reaksiyon oluşturmak için genellikle oksijene güvenir. Ancak birçok mağaza, gaz maliyetlerinden tasarruf etmek amacıyla belirli ince karbonlu çelik uygulamaları için basınçlı havaya geçiş yapıyor. Bu durumlarda basınç nispeten ılımlı kalır.
Paslanmaz çelik ve alüminyum tamamen farklı davranır. Bu malzemeler eritildiğinde yüksek viskoziteye sahiptir. Süreklilik talep ediyorlar yüksek basınçlı hava beslemesi . İnatçı erimiş malzemeyi üflemek için Operatörler bu alaşımlar için rutin olarak basınçları 200 ila 250 PSI arasında ayarlar. Aşırı basınç olmadan, erimiş alüminyum veya paslanmaz çelik, lazer ışınının arkasında kolayca yeniden bir araya gelir.
| Malzeme Türü | Birincil Yardımcı Gaz | Tipik Basınç Aralığı (PSI) | Akış Talep Özellikleri |
|---|---|---|---|
| Karbon Çelik (Kalın) | Oksijen | 10 - 80 PSI | Düşük hacim, sabit akış |
| Karbon Çelik (İnce) | Basınçlı Hava | 100 - 150 PSI | Orta hacim, sürekli |
| Paslanmaz çelik | Hava / Azot | 200 - 300+ PSI | Yüksek hacim, aşırı pik yük |
| Alüminyum | Hava / Azot | 200 - 250+ PSI | Yüksek hacimli, hızlı takas gerekli |
Basınç (PSI) ile hacimsel akış (CFM) arasında net bir ayrım yapmalısınız. Basınç havanın kuvvetini temsil eder. Hacimsel akış, mevcut hava miktarını temsil eder. Bir kompresörü yalnızca maksimum PSI'sına göre değerlendirmek, son derece kusurlu bir karar çerçevesidir. Bir kompresör kapalı bir tankta kolaylıkla 250 PSI'ye ulaşabilir. Ancak lazer valfi açıldığında gerekli CFM'yi sürdüremezse PSI anında düşecektir. Yüksek basınç, onu destekleyecek yeterli hacim olmadan hiçbir şey ifade etmez.
Ekipmanınızı yükseltmek, temel gaz taleplerinizi büyük ölçüde değiştirir. 3kW'lık bir fiber lazerden 12kW veya 20kW'lık bir sisteme geçmek her şeyi değiştirir. Daha yüksek watt gücüne sahip lazerler çok daha hızlı keser ve daha geniş nozül çapları gerektirir. Daha geniş bir ağızlık, saniyede katlanarak daha fazla hava çıkışına olanak tanır. Lazer gücünüzü yükseltmek, hava dağıtım yeteneğinizde orantılı yükseltmeler gerektirir. 15kW'lık devasa bir lazeri, 3kW'lık bir makineye yönelik eski bir kompresörle eşleştiremezsiniz.
Kompresör ünitesi asla lazeri doğrudan beslememelidir. Doğrudan besleme, çalışma sırasında ciddi basınç düşüşlerini garanti eder. Bunun yerine kompresör ile makine arasına hava alma tankı takmalısınız. Tank, pnömatik mimarinizde önemli bir tampon görevi görür. Basınçlı havayı depolar ve kesme kafasının ani hacimsel taleplerini karşılar. Tank, kalın plakaları delmek için gereken anında hava patlamasını sağlar.
Doğru hesaplama kompresör tampon kapasitesi iş akışı kesintilerini önler. Yüksek basınçlı depolama tankını stratejik olarak boyutlandırmalısınız. Aşağıdaki standart boyutlandırma hususlarını izleyin:
Boru mimarisi sisteminize gizli riskler getirir. Birçok tesis uygun boyutta kompresörler ve tanklar kurar ancak dağıtım tesisatında başarısız olur. Tank ile lazer arasında küçük boyutlu boruların kullanılması ciddi bir basınç darboğazı yaratır. Tank mükemmel bir basınca sahip olabilir ancak hava küçük hortumlardan yeterince hızlı geçemez. Dar boruların içindeki sürtünme, memeye ulaşan dinamik basıncı azaltır. Sürtünme kaybını en aza indirmek ve hızlı hava dağıtımını garanti etmek için dağıtım borularınızı her zaman büyük boyutlandırın.
Yüksek basınçlı sıkıştırma, yoğun ısı ve önemli miktarda nem üretir. Ortam havasını sıkıştırmanın fiziksel eylemi, atmosferik nemi sıvı suya yoğunlaştırır. Standart atölye hava sistemleri, bu yoğunlaşmayı göz ardı ettiği için lazer kesim standartlarını rutin olarak karşılamıyor. Sıvı su kesme başınıza ulaştığında lazer ışınına çarptığında buhara dönüşür. Bu, kesme kenarının anında bozulmasına neden olur.
Sisteminizi objektif filtreleme standartlarına göre değerlendirmelisiniz. Lazer endüstrisi genellikle ISO 8573-1 Sınıf 1.4.1 uyumluluğunu talep eder. Bu katı çerçeve, katı parçacıklar, su buharı ve yağ buharı için izin verilen maksimum seviyeleri belirler. Titizliği sürdürmek kesme gazı kalitesi termal merceklenmeyi önler. Termal merceklenme, yağ veya su damlacıkları koruyucu camı kapladığında, lazer enerjisini emdiğinde ve odak noktasını değiştirdiğinde meydana gelir.
Kurutucu seçimi, ortalama kurulumları hassas kurulumlardan ayırır. Standart soğutmalı kurutucular nemi dışarı atacak şekilde havayı soğutur. Tipik olarak basınç çiy noktasını 38°F (3°C) civarına düşürürler. Bu kurulum temel, düşük güçlü kesme görevleri için yeterli olabilir. Bununla birlikte, soğutmalı kurutucular aşırı yüksek basınçlı uygulamalar veya hassas havacılık parçaları için yetersiz kalmaktadır.
Yüksek derecede yansıtıcı malzemeleri işlerken veya yüksek voltajlı lazerleri çalıştırırken bir kurutucu kurutucu seçmelisiniz. -40°F çiğlenme noktası kesinlikle sıfır lens buğulanmasını garanti eder. Kuru, temiz hava, istikrarlı ışın iletimi sağlar ve pahalı optik bileşenlerin ömrünü uzatır.
Sabit Hız ve Değişken Hızlı Ünite (VSD) teknolojisi arasında seçim yapmak günlük operasyonlarınızı etkiler. Sabit hızlı kompresörler, tank dolana kadar sürekli olarak maksimum devirde çalışır, ardından kapanır. VSD kompresörleri motor hızlarını gerçek zamanlı hava talebine uyacak şekilde dinamik olarak ayarlar. Üretim programlarının değişken olduğu tesisler için VSD teknolojisini değerlendirmelisiniz. Kısmi yük değişimlerinde önemli oranda enerji tasarrufu sağlarlar. Ancak VSD üniteleri, geleneksel sabit hızlı modellerle karşılaştırıldığında daha yüksek bir başlangıç sermaye harcaması gerektirir.
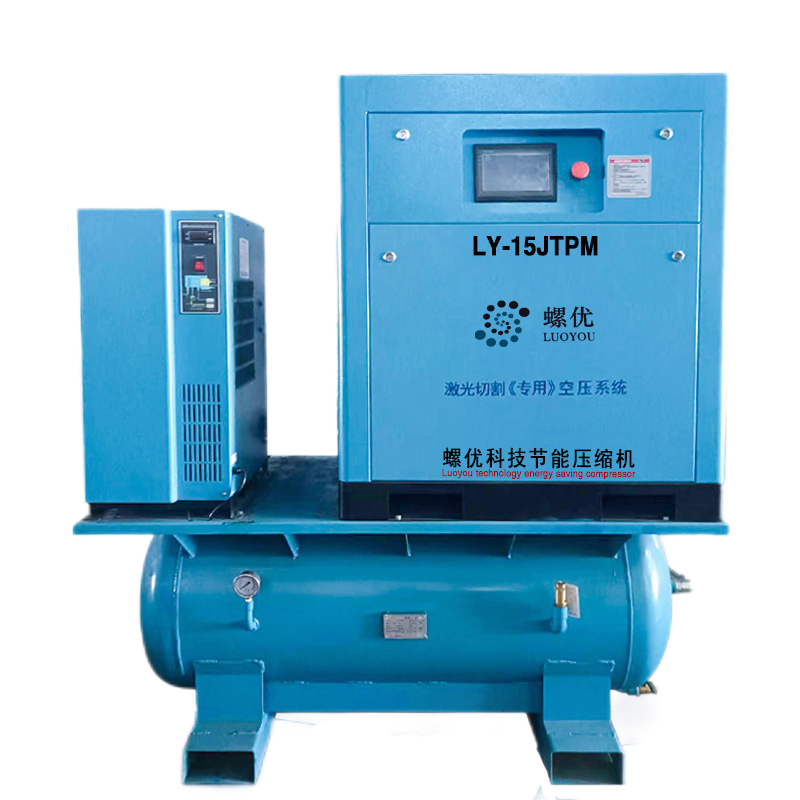
Uygulama gerçekleri, paket çözümler ve modüler yapılar arasında farklılık gösterir. Birçok satıcı hepsi bir arada kızak çözümleri sunmaktadır. Bu paketlenmiş kızaklar kompresörü, alıcı tankı, kurutucuyu ve filtreleri tek bir metal taban üzerinde birleştirir. Kurulum süresini en aza indirir ve ayak izini azaltırlar. Tersine, özel bir modüler sistem oluşturmak, gürültülü kompresörü ayrı bir odada tutarken tankı lazere daha yakın konumlandırmanıza olanak tanır. Modüler yapılar, özel boru düzenleri için daha iyi özelleştirme sunar.
Doğrulama ve test protokolleri, yatırımınızı son imzadan önce korur. Statik basınç okumalarını performansın kanıtı olarak kabul etmeyin. Alıcılara kapsamlı veri kaydı talep etmelerini tavsiye etmelisiniz. Satıcıya oturum açmasını söyleyin lazer kesim kompresörü basınç stabilitesi . Simüle edilmiş tepe yükleri altında Kalın paslanmaz çeliğin sürekli delinmesini taklit eden bir test programı çalıştırın. Satıcının yalnızca kompresör tankındaki statik basıncı değil, nozüldeki dinamik basınç stabilitesini de garanti ettiğinden emin olun.
C: Tipik olarak operatörler, ayarlanan kesme basıncında %5'ten fazla dalgalanmayı kabul etmez. Kalın paslanmaz çeliği kesen yüksek voltajlı sistemler daha da sıkı toleranslar gerektirebilir. Sıkı basınç sınırlarının korunması, eriyik püskürtme işleminin sabit kalmasını sağlayarak, uzun üretim çalışmaları sırasında çapakları ve kenar çizgilerini önler.
C: Nadiren. Standart atölye havası genellikle 90-120 PSI'da çalışır. Bu, genellikle 230+ PSI gerektiren yüksek basınçlı hava desteği için tamamen yetersizdir. Ayrıca atölye hava sistemleri, hassas lazer optiklerini su ve yağ kirliliğinden korumak için gerekli olan sıkı nem çekici filtrelemesinden neredeyse her zaman yoksundur.
C: Bu, yetersiz kompresör tampon kapasitesi veya kısıtlı dağıtım borularını gösterir. İlk delme, devasa, ani bir hava hacmini çeker. Makinenin yakınına yeterli boyutta bir alıcı tank yerleştirilmezse, kompresör boşluğu dolduracak kadar hızlı tepki veremez ve ani bir basınç çökmesine neden olur.


