
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-09-02 Origine: Sito


La pressione incoerente del gas di assistenza nasconde gravi costi di produzione in officina. Provoca direttamente un aumento della bava, rovina le parti di precisione e accelera l'usura delle costose lenti protettive. I produttori spesso sono ossessionati dall’aumento della potenza del laser per aumentare la velocità. Tuttavia, spesso trascurano il vero collo di bottiglia della produzione. L’affidabilità del sistema di assistenza pneumatica determina effettivamente l’efficienza di taglio complessiva. Una configurazione pneumatica debole spreca completamente il potenziale dei costosi laser a fibra.
Questa guida spiega esattamente come valutare i requisiti di stabilità della pressione della vostra struttura. Esploreremo come dimensionare correttamente i componenti del compressore per ottenere le massime prestazioni. Imparerai anche metodi collaudati per eliminare costose fluttuazioni dalle tue compagnie aeree. I tagli impeccabili richiedono una base pneumatica solida e stabile. Continua a leggere per trasformare la tua architettura di erogazione del gas e massimizzare i tempi di attività della macchina.
Piccole cadute di pressione all'ugello alterano l'intera dinamica di espulsione del materiale fuso. Il gas di assistenza agisce come uno strumento fisico per eliminare il metallo fuso. Quando la pressione diminuisce, il gas non riesce a spingere completamente il materiale fuso attraverso il solco. Questo guasto crea pesanti bave sul fondo, striature profonde e bave frastagliate sul pezzo in lavorazione. Gli operatori devono quindi eseguire la molatura manuale per recuperare le parti. La rilavorazione manuale distrugge la sequenza temporale di produzione. Trasforma un rapido processo automatizzato in un collo di bottiglia lento e ad alta intensità di manodopera.
La perforazione di materiali spessi crea una dura realtà meccanica. La fase di perforazione richiede un'improvvisa e potente esplosione d'aria per sfondare la piastra metallica. Il sistema di compressione deve fornire immediatamente questo enorme volume. Se si verifica un imprevisto fluttuazione della pressione di taglio laser durante questa esplosione iniziale, la transizione fallisce. La macchina non riesce a passare agevolmente al taglio continuo. La testa del laser si trascinerà, causando un errore di taglio proprio nel punto iniziale. Ciò spreca materia prima e costringe gli operatori a riavviare il programma.
Inoltre, l’instabilità della pressione aumenta esponenzialmente i rischi di contaminazione dei materiali di consumo. Il gas di assistenza normalmente crea una barriera protettiva verso il basso. Quando la pressione diminuisce inaspettatamente, questa barriera protettiva si indebolisce. Gli schizzi di metallo fuso possono facilmente ritornare nella testa di taglio. Questi schizzi caldi cadono direttamente sull'ugello e sul vetro protettivo. Le lenti si bucherellano e si appannano quasi istantaneamente. Le frequenti sostituzioni delle lenti riducono il budget operativo e impongono inutili tempi di fermo macchina.
Materiali diversi richiedono configurazioni del gas di assistenza molto diverse. L'acciaio al carbonio generalmente funziona con requisiti di pressione inferiori. Gli operatori spesso fanno affidamento sull'ossigeno per creare una reazione esotermica per il taglio di acciaio dolce spesso. Tuttavia, molte officine passano all'aria compressa per applicazioni specifiche su acciaio al carbonio sottile per risparmiare sui costi del gas. In questi casi la pressione rimane relativamente moderata.
L'acciaio inossidabile e l'alluminio si comportano in modo completamente diverso. Questi materiali possiedono un'elevata viscosità quando fusi. Chiedono un continuo alimentazione d'aria ad alta pressione per soffiare via il materiale fuso ostinato. Per queste leghe gli operatori impostano abitualmente pressioni comprese tra 200 e 250 PSI. Senza una pressione estrema, l'alluminio fuso o l'acciaio inossidabile si fondono semplicemente insieme dietro il raggio laser.
| Tipo di materiale | Gas di assistenza primario | Intervallo di pressione tipico (PSI) | Caratteristiche della domanda di flusso |
|---|---|---|---|
| Acciaio al carbonio (spesso) | Ossigeno | 10-80PSI | Basso volume, flusso costante |
| Acciaio al carbonio (sottile) | Aria compressa | 100 - 150 PSI | Volume moderato, continuo |
| Acciaio inossidabile | Aria/Azoto | 200 - 300+PSI | Volume elevato, carico di picco estremo |
| Alluminio | Aria/Azoto | 200 - 250+PSI | È necessario un volume elevato e una pulizia rapida |
È necessario distinguere chiaramente tra pressione (PSI) e flusso volumetrico (CFM). La pressione rappresenta la forza dell'aria. Il flusso volumetrico rappresenta l'enorme quantità di aria disponibile. Valutare un compressore esclusivamente in base al suo PSI massimo è un quadro decisionale profondamente imperfetto. Un compressore potrebbe facilmente raggiungere i 250 PSI in un serbatoio chiuso. Tuttavia, se non riesce a sostenere la CFM richiesta una volta aperta la valvola laser, il PSI precipiterà immediatamente. L’alta pressione non significa nulla senza un volume adeguato a sostenerla.
L'aggiornamento della tua attrezzatura altera drasticamente le tue richieste di gas di base. Il passaggio da un laser a fibra da 3 kW a un sistema da 12 kW o 20 kW cambia tutto. I laser a potenza più elevata tagliano molto più velocemente e richiedono diametri degli ugelli più ampi. Un ugello più ampio consente una fuoriuscita esponenziale di più aria al secondo. L'aggiornamento della potenza del laser richiede aggiornamenti proporzionali della capacità di erogazione dell'aria. Non è possibile accoppiare un enorme laser da 15 kW con un compressore legacy pensato per una macchina da 3 kW.
L'unità compressore non deve mai alimentare direttamente il laser. L'alimentazione diretta garantisce perdite di carico catastrofiche durante il funzionamento. È invece necessario installare un serbatoio del ricevitore dell'aria tra il compressore e la macchina. Il serbatoio funge da buffer cruciale nella vostra architettura pneumatica. Immagazzina aria compressa e assorbe le improvvise richieste volumetriche della testa di taglio. Il serbatoio fornisce il getto d'aria istantaneo necessario per perforare piastre spesse.
Calcolo corretto La capacità del buffer del compressore previene le interruzioni del flusso di lavoro. È necessario dimensionare strategicamente il serbatoio di stoccaggio ad alta pressione. Segui queste considerazioni sul dimensionamento standard:
L'architettura delle tubazioni introduce rischi nascosti nel sistema. Molte strutture installano compressori e serbatoi di dimensioni adeguate ma non riescono a garantire l'impianto idraulico di consegna. L'utilizzo di tubazioni sottodimensionate tra il serbatoio e il laser crea un grave collo di bottiglia di pressione. Il serbatoio potrebbe mantenere una pressione perfetta, ma l’aria non può viaggiare abbastanza velocemente attraverso minuscoli tubi. L'attrito all'interno di tubi stretti riduce la pressione dinamica che raggiunge l'ugello. Sovradimensionare sempre le tubazioni di mandata per ridurre al minimo le perdite per attrito e garantire una rapida erogazione dell'aria.
La compressione ad alta pressione genera calore intenso e umidità significativa. L'atto fisico di spremere l'aria ambiente concentra l'umidità atmosferica nell'acqua liquida. I sistemi standard di aria compressa normalmente non soddisfano gli standard di taglio laser perché ignorano questa condensa. Se l'acqua liquida raggiunge la testa di taglio, si trasforma in vapore quando colpisce il raggio laser. Ciò rovina immediatamente il bordo tagliato.
È necessario valutare il sistema rispetto a standard di filtrazione oggettivi. L'industria dei laser in genere richiede la conformità alla norma ISO 8573-1 Classe 1.4.1. Questo quadro rigoroso impone i livelli massimi consentiti per particolati solidi, vapore acqueo e vapore d'olio. Mantenere rigoroso la qualità del gas di taglio previene la lente termica. La lente termica si verifica quando gocce d'olio o d'acqua rivestono il vetro protettivo, assorbendo l'energia del laser e spostando il punto focale.
La selezione dell'essiccatore separa le configurazioni medie dalle installazioni di precisione. Gli essiccatori a refrigerazione standard raffreddano l'aria per eliminare l'umidità. Solitamente riducono il punto di rugiada in pressione a circa 38°F (3°C). Questa configurazione può essere sufficiente per attività di taglio di base a bassa potenza. Tuttavia, gli essiccatori refrigerati non sono adatti per applicazioni ad alta pressione estrema o per parti aerospaziali di precisione.
È necessario specificare un essiccatore ad adsorbimento durante la lavorazione di materiali altamente riflettenti o l'utilizzo di laser ad alta potenza. Il punto di rugiada di -40°F garantisce un appannamento delle lenti assolutamente nullo. L'aria secca e pulita garantisce un'emissione stabile del raggio e prolunga la durata dei costosi componenti ottici.
La scelta tra la tecnologia a velocità fissa e quella a velocità variabile (VSD) influisce sulle vostre operazioni quotidiane. I compressori a velocità fissa funzionano continuamente al massimo numero di giri finché il serbatoio non si riempie, quindi si spengono. I compressori VSD regolano dinamicamente la velocità del motore per soddisfare la richiesta d'aria in tempo reale. Dovresti valutare la tecnologia VSD per strutture con programmi di produzione fluttuanti. Forniscono un notevole risparmio energetico durante gli spostamenti parziali del carico. Tuttavia, le unità VSD richiedono una spesa in conto capitale iniziale maggiore rispetto ai tradizionali modelli a velocità fissa.
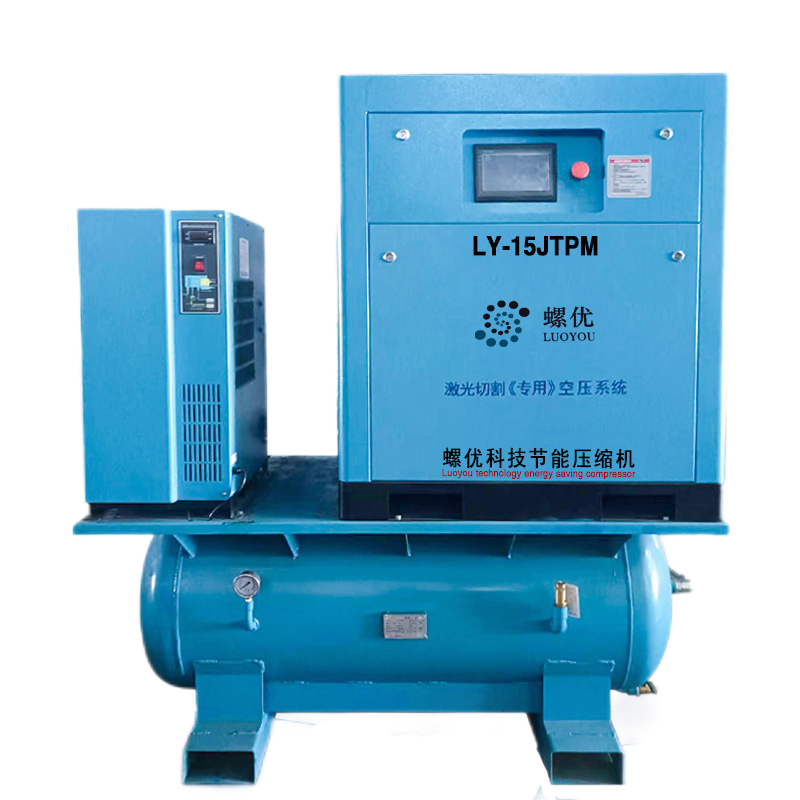
Le realtà di implementazione variano tra soluzioni in pacchetto e build modulari. Molti fornitori offrono soluzioni skid all-in-one. Questi skid assemblati combinano il compressore, il serbatoio di raccolta, l'essiccatore e i filtri su un'unica base metallica. Riducono al minimo i tempi di installazione e riducono l'ingombro. Al contrario, la realizzazione di un sistema modulare personalizzato consente di posizionare il serbatoio più vicino al laser mantenendo il rumoroso compressore in una stanza separata. Le costruzioni modulari offrono una migliore personalizzazione per layout di tubazioni specializzati.
I protocolli di verifica e test proteggono il tuo investimento prima dell'approvazione finale. Non accettare le letture della pressione statica come prova delle prestazioni. È necessario consigliare agli acquirenti di richiedere la registrazione completa dei dati. Chiedere al fornitore di accedere stabilità della pressione del compressore per il taglio laser con carichi di picco simulati. Eseguire un programma di test che imiti lo sfondamento continuo di acciaio inossidabile spesso. Assicurarsi che il fornitore garantisca la stabilità della pressione dinamica all'ugello, non solo la pressione statica nel serbatoio del compressore.
R: In genere, gli operatori accettano una fluttuazione non superiore al 5% rispetto alla pressione di taglio impostata. I sistemi ad alto wattaggio che tagliano acciaio inossidabile spesso possono richiedere tolleranze ancora più strette. Il mantenimento di limiti di pressione rigorosi garantisce che il processo di espulsione della fusione rimanga costante, prevenendo bave e striature sui bordi durante i lunghi cicli di produzione.
R: Raramente. L'aria standard del negozio funziona solitamente a 90-120 PSI. Ciò è del tutto insufficiente per l'assistenza pneumatica ad alta pressione, che spesso richiede oltre 230 PSI. Inoltre, i sistemi di aria compressa quasi sempre non dispongono del rigoroso filtraggio dell'essiccante necessario per proteggere le ottiche laser sensibili dalla contaminazione di acqua e olio.
R: Ciò indica una capacità tampone del compressore insufficiente o una tubazione di mandata limitata. Lo sfondamento iniziale attira un volume d'aria massiccio e improvviso. Senza un serbatoio di raccolta di dimensioni adeguate posizionato vicino alla macchina, il compressore semplicemente non può reagire abbastanza velocemente da riempire il vuoto, causando un immediato calo della pressione.


