
Visualizações: 0 Autor: Editor do site Horário de publicação: 26/08/2026 Origem: Site


Selecionando o errado O compressor de ar de corte a laser leva ao acúmulo severo de escória, lentes focais arruinadas e linhas de produção interrompidas. Isso transforma o que deveria ser um processo de fabricação tranquilo em um gargalo frustrante. Muitas vezes tratamos o ar comprimido apenas como um utilitário. No entanto, neste contexto, funciona como um gás de corte crítico. Chamamos isso de assistência aérea. Isso impacta diretamente a qualidade da borda e o retorno do investimento da máquina. Se você errar nas especificações, corre o risco de danificar equipamentos caros. Você também desperdiça matérias-primas valiosas.
Este guia ignora boatos de marketing. Ele fornece uma estrutura estritamente técnica. Contamos com diretrizes baseadas em parâmetros para ajudá-lo a avaliar suas opções. Você aprenderá exatamente como combinar as especificações do compressor com sistemas laser específicos. Cobrimos tudo, desde PSI e CFM até padrões de pureza essenciais. Isto se aplica a máquinas de fibra e CO2. Vamos mergulhar nos detalhes operacionais.
Muitos fabricantes subestimam o papel do corte a laser com ar comprimido . Ele atua como uma lâmina física durante o processo. A corrente de ar ejeta violentamente o material fundido do corte. Também resfria a zona afetada pelo calor. Chamamos isso de HAZ. Este resfriamento imediato protege a delicada cabeça do laser do calor radiante. Sem fluxo de ar suficiente, a escória gruda na borda inferior do metal. Chamamos esse material aderente de escória. A escória estraga o acabamento da sua peça. Exige extensa retificação manual. O pós-processamento manual desperdiça tempo e destrói as margens de lucro.
Você deve comparar o ar com gases alternativos. O corte tradicional de chapas metálicas depende muito de nitrogênio ou oxigênio engarrafado. O nitrogênio fornece uma borda limpa ao aço inoxidável. No entanto, os custos do azoto a granel acumulam-se rapidamente. Eles esgotam os orçamentos mensais. O oxigênio acelera o corte do aço carbono por meio de uma reação exotérmica. No entanto, o oxigênio deixa uma camada de óxido. Você deve remover esta camada antes de pintar ou soldar. O ar comprimido oferece um substituto altamente econômico. Ele extrai nitrogênio e oxigênio diretamente da atmosfera. Você elimina entregas caras de garrafas. Você simplesmente paga pela eletricidade para operar o compressor.
Uma configuração bem-sucedida parece muito específica. Você obtém qualidade de borda consistente sem escória. Você mantém zero contaminação óptica durante meses de operação. Você experimenta confiabilidade absoluta durante longos turnos. Se você notar amarelecimento nas lentes, o sistema de ar falhou. Se a pressão cair no meio de uma placa de aço espessa, o compressor está subdimensionado. O sucesso significa que a utilidade aérea se torna invisível. Funciona perfeitamente sempre que você inicia um corte.
| Tipo de Gás Auxiliar | Aplicação de Material Típico | Realidade Operacional |
|---|---|---|
| Nitrogênio (engarrafado/a granel) | Aço inoxidável, alumínio | Oferece uma excelente vantagem. Requer altos custos recorrentes de gás. |
| Oxigênio (engarrafado/a granel) | Aço Carbono, Aço Suave | A reação exotérmica acelera o corte. Deixa uma camada dura de óxido. |
| Ar Comprimido | Alumínio, aço macio, galvanizado | Altamente econômico. Exige excelente filtração e estabilidade de pressão. |
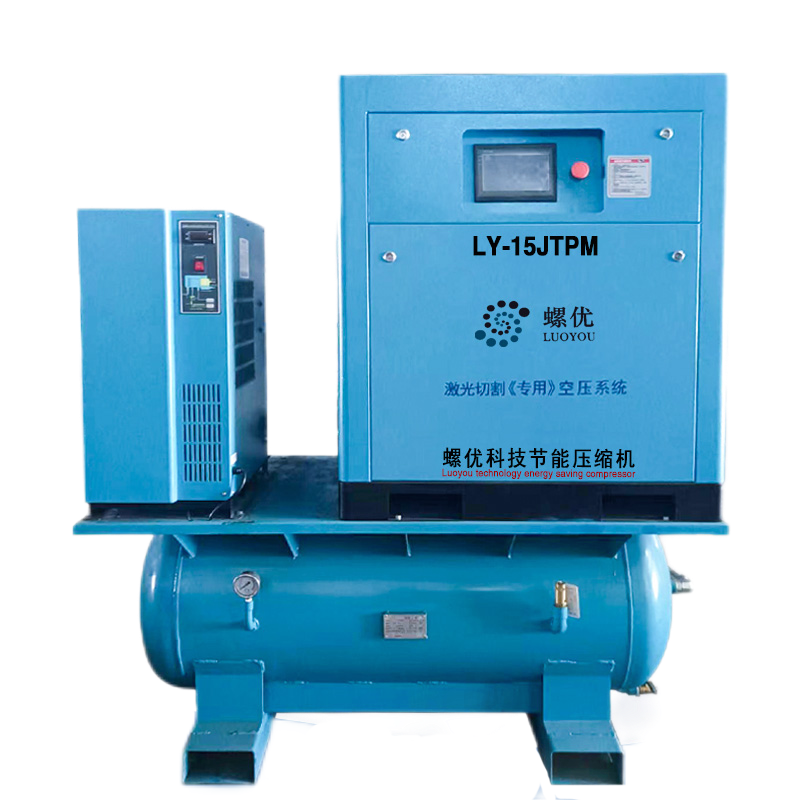
Você não pode comprar um compressor sem conhecer seus requisitos exatos de pressão. Diferentes tecnologias de laser exigem configurações totalmente diferentes. Um sistema construído para uma loja de hobby irá falhar em uma fábrica de metal. Você deve primeiro estabelecer seus parâmetros de linha de base.
Os lasers de CO2 dominam o mercado não metálico. Eles processam acrílico, madeira, couro e tecido. Estas máquinas não requerem pressão extrema. Os requisitos padrão mudam com base na operação. A gravação requer pressão muito baixa. Normalmente você define o regulador entre 10 e 15 PSI. O objetivo aqui é simples. Você deseja que uma brisa suave afaste a fumaça do caminho do feixe. Isso mantém a fuligem longe da lente focal. Evita danos térmicos ao vidro.
As operações de corte requerem pressão média. Você normalmente precisa de 30 a 60 PSI. Este fluxo mais forte empurra a madeira vaporizada ou o acrílico derretido através da linha de corte. Evita que o material pegue fogo. No entanto, você deve tomar cuidado com pressão excessiva. Muita força cria o caos em uma máquina de CO2. Ele sopra facilmente peças leves de acrílico da cama em favo de mel. Ele espalha detritos pegajosos nas correias do pórtico e nos trilhos lineares. Você deve encontrar um equilíbrio cuidadoso.
Os lasers de fibra operam em uma realidade diferente. Eles lidam com aço carbono espesso, aço inoxidável e alumínio. As demandas por corte de metal são imensas. Normalmente você precisa de 16 a 25 Bar. Isso se traduz em enormes 230 a 360 PSI. Os compressores de ar padrão atingem cerca de 120 PSI. Eles são completamente inúteis para corte de metal a laser de fibra.
O feixe intenso derrete metal sólido instantaneamente. O gás auxiliar deve ejetar com força essa pesada e densa escória fundida antes que ela endureça. A espessura do material determina a pressão exata. O alumínio de calibre fino pode cortar perfeitamente a 150 PSI. Uma placa de aço carbono de meia polegada exigirá mais de 250 PSI. Se a pressão cair abaixo do limite, a escória solidifica dentro do corte. A peça se solda novamente. Você estraga o estoque imediatamente.
As pessoas ficam obcecadas com a pressão. Freqüentemente, eles ignoram o fluxo volumétrico. Medimos isso em pés cúbicos por minuto (CFM). Este erro arruína inúmeras execuções de produção. Manter a pressão alta não significa nada se o volume acabar.
Você deve diferenciar entre pressão estática e pressão dinâmica. A pressão estática é o que o medidor lê quando a máquina está parada. A pressão dinâmica é o que acontece quando o bico do laser realmente abre. O compressor deve fornecer o CFM necessário no PSI de corte específico. Se você tiver 300 PSI no tanque, mas gerar apenas 5 CFM, a pressão cairá no segundo em que o corte começar. Você deve verificar as classificações de fluxo dinâmico na folha de dados do fabricante.
A armadilha do ciclo de trabalho pega muitos compradores. O ciclo de trabalho indica quanto tempo um compressor pode funcionar com segurança dentro de um período de tempo específico. Um ciclo de trabalho de 50% significa que ele pode funcionar por 30 minutos em uma hora. Precisa dos outros 30 minutos para esfriar. Se você colocar um compressor com ciclo de trabalho de 50% em um ambiente comercial, ele funcionará constantemente. Isso irá gerar calor massivo. Os componentes internos irão deformar. O motor irá queimar em questão de meses. Os lasers de fibra comerciais exigem classificações de ciclo de trabalho de 100%.
Dimensionar corretamente o tanque receptor resolve muitos problemas de fluxo. O tanque de ar atua como um amortecedor crucial. Absorve as demandas de pico de fluxo durante cortes longos. Um tanque grande reduz o ciclo do compressor. Impede que o motor dê partida e pare rapidamente. Isso estabiliza a pressão da linha. Uma regra geral sugere combinar o tamanho do tanque com a saída do CFM. No entanto, o corte a laser de alta pressão geralmente requer tanques superdimensionados. Eles fornecem o reservatório necessário para evitar quedas dinâmicas de pressão.
Gerar o ar é apenas metade da batalha. Você deve limpá-lo rigorosamente. O ar comprimido não tratado retém vapor de água, gotículas de óleo e poeira microscópica. Isto representa um enorme risco de contaminação.
Detalhe o modo de falha catastrófica do ar úmido. Quando o ar úmido atinge uma lente laser quente, o choque térmico ocorre instantaneamente. O vidro sofre um resfriamento rápido e irregular. A umidade se transforma em vapor. Gotículas de óleo assam na superfície. Microexplosões quebram a janela protetora. Às vezes, eles quebram a própria lente focal. Uma única gota d'água pode causar milhares de dólares em danos ópticos. Isso interrompe completamente sua produção.
Você deve implementar padrões rígidos de filtragem. A indústria depende da ISO 8573-1. Você deve mirar na Classe 1:2:1 ou Classe 1:4:1 dependendo do seu cabeçote de laser específico. Estabelecemos pureza por meio de uma abordagem em vários estágios. Partículas sólidas
| classe ISO 8573-1 | (mícrons) Conteúdo de óleo | no ponto de orvalho da água | (mg/m³) |
|---|---|---|---|
| Aula 1:2:1 | ≤ 0,1 | -40°C (-40°F) | ≤ 0,01 |
| Classe 1:4:1 | ≤ 0,1 | +3°C (37°F) | ≤ 0,01 |
| Aula 2:4:2 | ≤ 1,0 | +3°C (37°F) | ≤ 0,1 |
Escolher a arquitetura real da máquina é a etapa final. O mercado oferece duas tecnologias principais. Você deve combinar a mecânica com sua intensidade operacional.
Os compressores de pistão usam cilindros e válvulas internas para comprimir o ar. São muito comuns em lojas automotivas em geral. Eles são melhores para trabalhos leves. Usuários de laser de CO2 intermitente e amadores dependem muito deles. Eles lidam perfeitamente com tiragens curtas de corte de acrílico ou madeira.
No entanto, eles têm limitações severas. Eles produzem níveis de ruído extremamente altos. Eles geram grandes quantidades de calor interno. Os anéis do pistão desgastam-se rapidamente. Isto aumenta os riscos de transporte de petróleo. O óleo passa pelos anéis e entra na corrente de ar. A sua maior falha é o ciclo de trabalho limitado. A maioria das unidades de pistão oscila entre 50% e 60%. Se você pressioná-los com mais força, eles falharão prematuramente. Eles não conseguem sustentar as demandas do corte industrial de metais.
Um compressor de parafuso rotativo usa dois rotores helicoidais interligados. À medida que giram, eles comprimem continuamente o ar. Eles representam o padrão para aplicações industriais. Eles são melhores para oficinas de fabricação comercial. Se você utiliza lasers de fibra em turnos contínuos, precisa dessa tecnologia.
As vantagens são inegáveis. Eles oferecem um verdadeiro ciclo de trabalho 100% contínuo. Eles prosperam quando funcionam constantemente. Eles operam em temperaturas muito mais baixas que as unidades de pistão. Isso reduz a carga sobre seus secadores de ar. Eles também produzem uma saída de ar inicial muito mais limpa. A rotação suave elimina a vibração extrema encontrada nos modelos de pistão.
A realidade da implementação envolve despesas de capital iniciais mais elevadas. Uma máquina de parafuso custa significativamente mais para comprar inicialmente. No entanto, eles oferecem uma tremenda eficiência energética. Eles dimensionam seu consumo de energia para atender exatamente às suas demandas de fluxo. Além disso, reduzem enormemente o tempo de inatividade da máquina. Você gasta menos tempo consertando falhas e mais tempo cortando metal. Eles são a única opção viável para a fabricação séria de metais.
A seleção ideal do sistema de ar é um ato de equilíbrio rigoroso. Você deve alinhar Pressão (PSI), Fluxo Volumétrico (CFM) e Pureza do Ar (padrões ISO). Focar em apenas uma métrica leva à falha do sistema. Você não pode empurrar escória densa com baixa pressão. Não é possível sustentar cortes sem fluxo adequado. Você destruirá ópticas caras sem uma filtragem perfeita.
Recomendamos fortemente que você verifique primeiro a folha de dados específica do fabricante do laser. Procure os requisitos dinâmicos mínimos de CFM e PSI antes de olhar para as marcas de compressores. Não adivinhe esses números. Deixe que as especificações do laser ditem o tamanho do compressor.
Na próxima etapa, consulte um especialista em sistemas de ar industrial. Peça-lhes que realizem uma auditoria de fluxo em suas instalações. Peça-lhes que especifiquem o secador apropriado e a sequência de filtragem de vários estágios junto com a unidade principal do compressor. O planejamento adequado hoje evita falhas ópticas catastróficas amanhã.
R: Uma configuração típica de CO2 de 60W a 100W geralmente requer entre 2 e 4 CFM a uma pressão dinâmica de 30 a 40 PSI. Isso depende muito do diâmetro específico do bico auxiliar de ar que você usa. Sempre verifique o fluxo no regulador durante um corte de teste ativo.
R: Não. Os compressores padrão atingem um pico em torno de 120 a 150 PSI. Os lasers de fibra industriais requerem pressões extremas que variam de 230 a mais de 300 PSI para cortar metais espessos. Além disso, as configurações básicas da oficina não possuem a rigorosa secagem dessecante e a filtragem em vários estágios necessárias para proteger a óptica do laser.
R: Quando o ar de alta pressão se expande rapidamente para fora do bico, a física determina que ele esfrie bruscamente. Se o seu ar comprimido contém vapor de água, esta queda repentina de temperatura força o vapor a condensar diretamente nas lentes frias. Você deve instalar um secador de ar refrigerado ou dessecante.
R: Geralmente, você deve substituir os elementos do filtro em linha a cada 2.000 a 4.000 horas de operação. No entanto, se o seu ambiente apresentar alta umidade ou se o compressor esquentar, pode ser necessário trocá-los a cada 1.000 horas. Sempre monitore os manômetros de pressão diferencial nas carcaças dos filtros.


