
Bekeken: 0 Auteur: Site-editor Publicatietijd: 26-08-2026 Herkomst: Locatie


Het verkeerde selecteren Een lasersnijdende luchtcompressor leidt tot ernstige opeenhoping van schuim, kapotte focale lenzen en stopgezette productielijnen. Het verandert wat een soepel productieproces zou moeten zijn in een frustrerend knelpunt. Vaak behandelen wij perslucht puur als nutsvoorziening. In deze context functioneert het echter als een cruciaal snijgas. Wij noemen het luchtsteun. Het heeft een directe invloed op de kwaliteit van de snijkant en het rendement op de investering van de machine. Als u de specificaties verkeerd heeft, loopt u het risico dure apparatuur te beschadigen. Bovendien verspil je waardevolle grondstoffen.
Deze gids omzeilt marketingpluis. Het biedt een strikt technisch kader. We vertrouwen op op parameters gebaseerde richtlijnen om u te helpen uw opties te evalueren. U leert precies hoe u de specificaties van de compressor kunt afstemmen op specifieke lasersystemen. We dekken alles, van PSI en CFM tot essentiële zuiverheidsnormen. Dit geldt voor zowel Fiber- als CO2-machines. Laten we ingaan op de operationele details.
Veel fabrikanten onderschatten de rol van lasersnijden van perslucht . Het fungeert tijdens het proces als een fysiek mes. De luchtstroom werpt met geweld gesmolten materiaal uit de kerf. Het koelt ook de door hitte beïnvloede zone af. Dit noemen wij de HAZ. Deze onmiddellijke koeling beschermt de kwetsbare laserkop tegen stralingswarmte. Zonder voldoende luchtstroom blijft de slak aan de onderkant van het metaal kleven. Dit vastzittende materiaal noemen we schuim. Dross verpest de afwerking van uw onderdeel. Het vereist uitgebreid handmatig slijpen. Handmatige nabewerking verspilt tijd en vernietigt winstmarges.
Je moet lucht vergelijken met alternatieve gassen. Het traditionele snijden van plaatmetaal is sterk afhankelijk van stikstof of zuurstof uit flessen. Stikstof zorgt voor een zuivere rand op roestvrij staal. De kosten voor bulkstikstof stapelen zich echter snel op. Ze zuigen maandelijkse budgetten leeg. Zuurstof versnelt het snijden van koolstofstaal door een exotherme reactie. Toch laat zuurstof een oxidelaag achter. Deze laag dient u vóór het schilderen of lassen te verwijderen. Perslucht is een zeer economisch alternatief. Het haalt stikstof en zuurstof rechtstreeks uit de atmosfeer. U elimineert dure flesleveringen. U betaalt eenvoudigweg voor de elektriciteit om de compressor te laten draaien.
Een succesvolle opstelling ziet er heel specifiek uit. U bereikt een consistente randkwaliteit zonder schuim. U behoudt gedurende maanden van gebruik geen optische verontreiniging. Tijdens lange diensten ervaart u absolute betrouwbaarheid. Als u vergeling op uw lenzen opmerkt, is uw luchtsysteem defect. Als de druk halverwege een dikke stalen plaat daalt, is uw compressor te klein. Succes betekent dat het luchtbedrijf onzichtbaar wordt. Het werkt perfect elke keer dat u begint met knippen.
| Assistentiegastype | Typische materiaaltoepassing | Operationele realiteit |
|---|---|---|
| Stikstof (gebotteld/bulk) | Roestvrij staal, aluminium | Levert een uitstekende voorsprong. Het vergt hoge terugkerende gaskosten. |
| Zuurstof (gebotteld/bulk) | Koolstofstaal, zacht staal | Exotherme reactie versnelt de snede. Het laat een harde oxidelaag achter. |
| Gecomprimeerde lucht | Aluminium, zacht staal, gegalvaniseerd | Zeer zuinig. Het vereist uitstekende filtratie en drukstabiliteit. |
U kunt geen compressor kopen zonder uw exacte drukvereisten te kennen. Verschillende lasertechnologieën vereisen enorm verschillende opstellingen. Een systeem dat voor een hobbywinkel is gebouwd, zal falen in een metaalfabriek. U moet eerst uw basislijnparameters vaststellen.
CO2-lasers domineren de niet-metaalmarkt. Ze verwerken acryl, hout, leer en stof. Deze machines vereisen geen extreme druk. Standaardvereisten veranderen op basis van de bewerking. Graveren vereist een zeer lage druk. Normaal gesproken stelt u de regelaar in tussen 10 en 15 PSI. Het doel hier is eenvoudig. Je wilt dat een zacht briesje de rook wegblaast van het straalpad. Hierdoor wordt roet van de brandpuntslens verwijderd. Het voorkomt thermische schade aan het glas.
Snijbewerkingen vereisen gemiddelde druk. Normaal gesproken heb je 30 tot 60 PSI nodig. Deze sterkere stroom duwt verdampt hout of gesmolten acryl door de snijlijn. Het voorkomt dat het materiaal vlam vat. U moet echter oppassen voor overmatige druk. Te veel kracht zorgt voor chaos in een CO2-machine. Hij blaast lichtgewicht acryldelen gemakkelijk van het honingraatbed. Het verspreidt kleverig vuil in de portaalbanden en lineaire rails. Je moet een zorgvuldig evenwicht vinden.
Fiberlasers werken in een andere realiteit. Ze verwerken dik koolstofstaal, roestvrij staal en aluminium. De eisen voor het snijden van metaal zijn enorm. Normaal gesproken heb je 16 tot 25 bar nodig. Dit vertaalt zich naar een enorme 230 tot 360 PSI. Standaard winkelluchtcompressoren bereiken een topsnelheid van ongeveer 120 PSI. Ze zijn volkomen nutteloos voor het snijden van metaal met fiberlasers.
De intense straal doet massief metaal onmiddellijk smelten. Het hulpgas moet deze zware, dichte gesmolten slak krachtig uitwerpen voordat deze uithardt. De materiaaldikte bepaalt de exacte druk. Dun aluminium kan netjes snijden bij 150 PSI. Een plaat van koolstofstaal van een halve inch vergt meer dan 250 PSI. Als uw druk onder de drempel daalt, stolt de slak in de snede. Het onderdeel las zichzelf weer aan elkaar. Je ruïneert de voorraad onmiddellijk.
Mensen zijn geobsedeerd door druk. Ze negeren vaak de volumetrische stroom. We meten dit in kubieke voet per minuut (CFM). Deze fout ruïneert talloze productieruns. Het handhaven van hoge druk betekent niets als het volume opraakt.
Je moet onderscheid maken tussen statische druk en dynamische druk. Statische druk is wat de meter aangeeft wanneer de machine inactief is. Dynamische druk is wat er gebeurt wanneer het lasermondstuk daadwerkelijk wordt geopend. De compressor moet de vereiste CFM leveren bij de specifieke snij-PSI. Als je 300 PSI in de tank hebt maar slechts 5 CFM genereert, zal de druk dalen zodra de snede begint. U moet de dynamische stroomwaarden verifiëren op het gegevensblad van de fabrikant.
De duty-cycle-valstrik trekt veel kopers. De duty-cycle geeft aan hoe lang een compressor veilig kan draaien binnen een bepaald tijdsbestek. Een inschakelduur van 50% betekent dat hij 30 minuten per uur kan werken. De overige 30 minuten zijn nodig om af te koelen. Als u een compressor met een inschakelduur van 50% in een commerciële omgeving plaatst, zal deze constant draaien. Het zal enorme hitte genereren. De interne componenten zullen kromtrekken. De motor zal binnen enkele maanden doorbranden. Commerciële fiberlasers vereisen een werkcyclus van 100%.
Het correct dimensioneren van de opvangtank lost veel stromingsproblemen op. De luchttank fungeert als een cruciale buffer. Het absorbeert de piekstroombehoefte tijdens lange zaagsneden. Een grote tank vermindert het wisselen van de compressor. Het voorkomt dat de motor snel start en stopt. Dit stabiliseert uw lijndruk. Een algemene vuistregel suggereert dat de tankgrootte moet worden afgestemd op de CFM-uitvoer. Voor lasersnijden onder hoge druk zijn echter vaak extra grote tanks nodig. Ze bieden het noodzakelijke reservoir om dynamische drukvallen te voorkomen.
Het genereren van lucht is slechts het halve werk. Je moet het grondig schoonmaken. Onbehandelde perslucht houdt waterdamp, oliedruppels en microscopisch stof vast. Dit betekent een enorm besmettingsrisico.
Detailleer de catastrofale faalwijze van natte lucht. Wanneer vochtige lucht een hete laserlens raakt, treedt er onmiddellijk een thermische schok op. Het glas ondergaat een snelle, ongelijkmatige koeling. Vocht verandert in stoom. Oliedruppels bakken op het oppervlak. Micro-explosies verbrijzelen het beschermende venster. Soms verbrijzelen ze de brandpuntslens zelf. Een enkele druppel water kan duizenden dollars aan optische schade veroorzaken. Het legt uw productie volledig stil.
U moet strikte filtratienormen implementeren. De industrie vertrouwt op ISO 8573-1. U moet streven naar klasse 1:2:1 of klasse 1:4:1, afhankelijk van uw specifieke laserkop. Wij brengen zuiverheid tot stand via een aanpak in meerdere fasen.
| ISO 8573-1 Klasse | Vaste deeltjes (microns) | Waterdauwpunt | Oliegehalte (mg/m³) |
|---|---|---|---|
| Klasse 1:2:1 | ≤ 0,1 | -40°C (-40°F) | ≤ 0,01 |
| Klasse 1:4:1 | ≤ 0,1 | +3°C (37°F) | ≤ 0,01 |
| Klasse 2:4:2 | ≤ 1,0 | +3°C (37°F) | ≤ 0,1 |
Het kiezen van de daadwerkelijke machinearchitectuur is uw laatste stap. De markt biedt twee primaire technologieën. U moet de mechanismen afstemmen op uw operationele intensiteit.
Zuigercompressoren gebruiken interne cilinders en kleppen om lucht te comprimeren. Ze komen veel voor in algemene autowinkels. Ze zijn het beste voor licht werk. Intermitterende CO2-lasergebruikers en hobbyisten vertrouwen er sterk op. Ze kunnen perfect kleine hoeveelheden acryl- of houtsnijden aan.
Ze hebben echter ernstige beperkingen. Ze produceren extreem hoge geluidsniveaus. Ze genereren enorme hoeveelheden interne warmte. De zuigerveren slijten snel. Dit vergroot het risico op overdracht van olie. Olie glijdt langs de ringen en komt in de luchtstroom terecht. Hun grootste minpunt is de beperkte inschakelduur. De meeste zuigereenheden schommelen tussen 50% en 60%. Als je ze harder pusht, falen ze voortijdig. Ze kunnen niet voldoen aan de eisen van het industrieel verspanen van metaal.
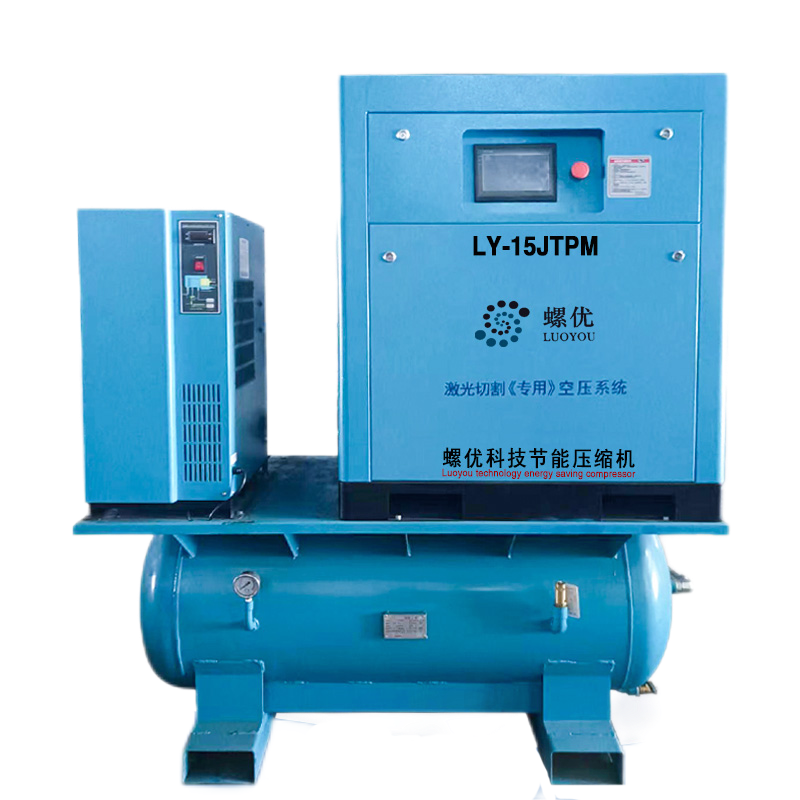
Een roterende schroefcompressor maakt gebruik van twee in elkaar grijpende spiraalrotoren. Terwijl ze draaien, comprimeren ze voortdurend de lucht. Ze vertegenwoordigen de standaard voor industriële toepassingen. Ze zijn het beste voor commerciële fabricagewinkels. Als u fiberlasers in continue diensten gebruikt, heeft u deze technologie nodig.
De voordelen zijn onmiskenbaar. Ze bieden een echte 100% continue bedrijfscyclus. Ze gedijen goed als ze constant rennen. Ze werken bij veel lagere temperaturen dan zuigereenheden. Hierdoor wordt de belasting van uw luchtdrogers verminderd. Ze produceren ook een veel schonere initiële luchtopbrengst. De soepele rotatie elimineert de extreme trillingen die voorkomen bij zuigermodellen.
De implementatierealiteit brengt hogere investeringsuitgaven vooraf met zich mee. Een schroefmachine kost in eerste instantie aanzienlijk meer in aanschaf. Ze bieden echter een enorme energie-efficiëntie. Ze schalen hun stroomverbruik om aan uw exacte stroomvereisten te voldoen. Bovendien verminderen ze de stilstandtijd van machines aanzienlijk. U bent minder tijd kwijt aan het repareren van defecten en meer tijd aan het snijden van metaal. Ze zijn de enige haalbare keuze voor serieuze metaalproductie.
Een optimale luchtsysteemselectie is een strikte evenwichtsoefening. U moet druk (PSI), volumetrische stroom (CFM) en luchtzuiverheid (ISO-normen) op elkaar afstemmen. Focussen op slechts één maatstaf leidt tot systeemfalen. Dichte slakken kun je niet met lage druk duwen. Je kunt de bezuinigingen niet volhouden zonder voldoende doorstroming. U vernietigt dure optica zonder onberispelijke filtratie.
Wij raden u ten zeerste aan eerst het gegevensblad van uw specifieke laserfabrikant te raadplegen. Zoek naar de minimale dynamische CFM- en PSI-vereisten voordat u ooit naar compressormerken kijkt. Raad deze cijfers niet. Laat de laserspecificaties de compressorgrootte bepalen.
Raadpleeg als volgende stap een specialist in industriële luchtsystemen. Laat ze een stroomaudit van uw faciliteit uitvoeren. Vraag hen om naast de hoofdcompressoreenheid de juiste droger- en meertrapsfiltratievolgorde te specificeren. Een goede planning vandaag voorkomt catastrofale optische storingen morgen.
A: Een typische CO2-opstelling van 60 W tot 100 W vereist gewoonlijk tussen 2 en 4 CFM bij een dynamische druk van 30 tot 40 PSI. Dit hangt grotendeels af van de specifieke diameter van het luchtondersteunende mondstuk dat u gebruikt. Controleer altijd de stroom bij de regelaar tijdens een actieve testonderbreking.
A: Nee. Standaard winkelcompressoren pieken rond de 120 tot 150 PSI. Industriële fiberlasers vereisen extreme drukken variërend van 230 tot meer dan 300 PSI om dikke metalen te snijden. Bovendien missen basisopstellingen in winkels de rigoureuze droging met droogmiddel en meertrapsfiltratie die nodig zijn om de laseroptiek te beschermen.
A: Wanneer lucht onder hoge druk snel uit het mondstuk uitzet, schrijft de natuurkunde voor dat deze sterk afkoelt. Als uw perslucht waterdamp bevat, zorgt deze plotselinge temperatuurdaling ervoor dat de damp rechtstreeks op de koude lens condenseert. U moet een gekoelde of adsorptieluchtdroger installeren.
A: Normaal gesproken moet u de inline-filterelementen elke 2.000 tot 4.000 bedrijfsuren vervangen. Als uw omgeving echter een hoge luchtvochtigheid heeft of als uw compressor heet wordt, moet u deze mogelijk elke 1000 uur vervangen. Controleer altijd de verschildrukmeters op de filterhuizen.


