
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 26.08.2026 Pochodzenie: Strona


Wybór złego wycinanie laserowe sprężarki powietrza prowadzi do gromadzenia się żużlu, niszczenia soczewek ogniskowych i zatrzymywania linii produkcyjnych. Zamienia to, co powinno być płynnym procesem produkcyjnym, w frustrujące wąskie gardło. Często traktujemy sprężone powietrze wyłącznie jako narzędzie użytkowe. Jednakże w tym kontekście pełni on funkcję krytycznego gazu tnącego. Nazywamy to wspomaganiem powietrznym. Ma to bezpośredni wpływ na jakość krawędzi i zwrot z inwestycji w maszynę. Jeśli pomylisz się w specyfikacji, ryzykujesz uszkodzeniem drogiego sprzętu. Marnujesz także cenne surowce.
W tym przewodniku omijamy marketingowy bełkot. Zapewnia ramy ściśle techniczne. Opieramy się na wytycznych opartych na parametrach, które pomogą Ci ocenić dostępne opcje. Dowiesz się dokładnie, jak dopasować specyfikację sprężarki do konkretnych systemów laserowych. Zajmujemy się wszystkim, od PSI i CFM po podstawowe standardy czystości. Dotyczy to zarówno maszyn Fiber, jak i CO2. Zagłębmy się w szczegóły operacyjne.
Wielu producentów nie docenia roli cięcie laserowe sprężonym powietrzem . Podczas tego procesu pełni rolę fizycznego ostrza. Strumień powietrza gwałtownie wyrzuca stopiony materiał z nacięcia. Chłodzi także strefę wpływu ciepła. Nazywamy to HAZ. To natychmiastowe chłodzenie chroni delikatną głowicę lasera przed promieniowaniem cieplnym. Bez wystarczającego przepływu powietrza żużel przylega do dolnej krawędzi metalu. Nazywamy to przylegającym odpadem materiału. Żużel niszczy wykończenie części. Wymaga intensywnego szlifowania ręcznego. Ręczna obróbka końcowa marnuje czas i niszczy marże zysku.
Należy porównać powietrze z gazami alternatywnymi. Tradycyjne cięcie blachy w dużej mierze opiera się na azocie lub tlenie z butli. Azot zapewnia czystą krawędź stali nierdzewnej. Jednak masowe koszty azotu kumulują się szybko. Opróżniają miesięczne budżety. Tlen przyspiesza cięcie stali węglowej poprzez reakcję egzotermiczną. Jednak tlen pozostawia warstwę tlenku. Warstwę tę należy usunąć przed malowaniem lub spawaniem. Sprężone powietrze stanowi bardzo ekonomiczny substytut. Pobiera azot i tlen bezpośrednio z atmosfery. Eliminujesz drogie dostawy butelek. Płacisz po prostu za energię elektryczną potrzebną do uruchomienia sprężarki.
Udana konfiguracja wygląda bardzo specyficznie. Osiągasz stałą jakość krawędzi bez żużlu. Utrzymujesz zerowe zanieczyszczenie układu optycznego przez wiele miesięcy pracy. Doświadczasz absolutnej niezawodności podczas długich zmian. Jeśli zauważysz żółknięcie soczewek, oznacza to awarię systemu napowietrzania. Jeśli ciśnienie spadnie w połowie grubości stalowej płyty, oznacza to, że sprężarka jest za mała. Sukces oznacza, że przedsiębiorstwo lotnicze staje się niewidoczne. Działa doskonale za każdym razem, gdy rozpoczynasz cięcie.
| Typ gazu wspomagającego | Typowe zastosowanie materiału | Rzeczywistość operacyjna |
|---|---|---|
| Azot (w butelce/luzem) | Stal nierdzewna, aluminium | Zapewnia doskonałą przewagę. Wymaga to wysokich, powtarzalnych kosztów gazu. |
| Tlen (w butelce/luzem) | Stal węglowa, stal miękka | Reakcja egzotermiczna przyspiesza cięcie. Pozostawia twardą warstwę tlenku. |
| Sprężone powietrze | Aluminium, stal miękka, ocynkowana | Bardzo ekonomiczne. Wymaga doskonałej filtracji i stabilności ciśnienia. |
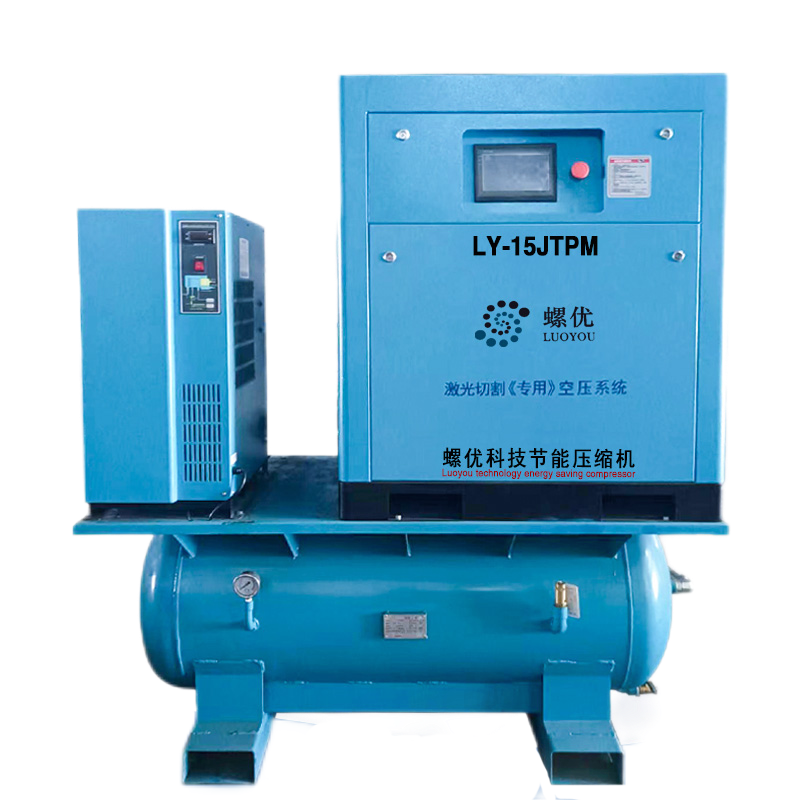
Nie można kupić sprężarki, nie znając dokładnych wymagań dotyczących ciśnienia. Różne technologie laserowe wymagają bardzo różnych konfiguracji. System zbudowany dla sklepu hobbystycznego nie sprawdzi się w zakładzie produkującym metal. Najpierw należy ustalić parametry bazowe.
Na rynku metali niemetalowych dominują lasery CO2. Obrabiają akryl, drewno, skórę i tkaninę. Maszyny te nie wymagają ekstremalnego ciśnienia. Wymagania standardowe zmieniają się w zależności od operacji. Grawerowanie wymaga bardzo niskiego nacisku. Zwykle ustawiasz regulator w zakresie od 10 do 15 PSI. Cel tutaj jest prosty. Chcesz, aby delikatny wietrzyk odpychał dym od ścieżki wiązki. Dzięki temu sadza nie dotrze do soczewki ogniskowej. Zapobiega uszkodzeniom termicznym szkła.
Operacje cięcia wymagają średniego nacisku. Zwykle potrzebujesz od 30 do 60 PSI. Ten silniejszy strumień wypycha odparowane drewno lub stopiony akryl przez linię cięcia. Zapobiega zapaleniu się materiału. Trzeba jednak uważać na nadmierne ciśnienie. Zbyt duża siła powoduje chaos w maszynie CO2. Z łatwością zdmuchuje lekkie części akrylowe z plastra miodu. Rozrzuca lepkie zanieczyszczenia na pasy suwnicy i szyny liniowe. Musisz zachować ostrożną równowagę.
Lasery światłowodowe działają w innej rzeczywistości. Obsługują grubą stal węglową, stal nierdzewną i aluminium. Wymagania dotyczące skrawania metali są ogromne. Zwykle potrzebujesz 16 do 25 barów. Przekłada się to na ogromne ciśnienie od 230 do 360 PSI. Standardowe sprężarki powietrza w warsztatach osiągają maksymalne ciśnienie około 120 PSI. Są całkowicie bezużyteczne do cięcia metalu laserem światłowodowym.
Intensywny promień natychmiast topi stały metal. Gaz pomocniczy musi z dużą siłą wyrzucić ten ciężki, gęsty stopiony żużel, zanim stwardnieje. Grubość materiału określa dokładny nacisk. Cienkie aluminium może ciąć czysto przy ciśnieniu 150 PSI. Półcalowa płyta ze stali węglowej będzie wymagać ciśnienia ponad 250 PSI. Jeżeli ciśnienie spadnie poniżej progu, żużel zastygnie wewnątrz szczeliny. Część jest ponownie zespawana. Natychmiast niszczysz zapasy.
Ludzie mają obsesję na punkcie presji. Często ignorują przepływ objętościowy. Mierzymy to w stopach sześciennych na minutę (CFM). Ten błąd rujnuje niezliczone serie produkcyjne. Utrzymywanie wysokiego ciśnienia nic nie znaczy, jeśli objętość się skończy.
Należy rozróżnić ciśnienie statyczne od ciśnienia dynamicznego. Ciśnienie statyczne to wartość, którą odczytuje manometr, gdy maszyna stoi na biegu jałowym. Ciśnienie dynamiczne występuje, gdy dysza lasera faktycznie się otwiera. Sprężarka musi dostarczać wymaganą CFM przy określonym PSI cięcia. Jeśli masz w zbiorniku ciśnienie 300 PSI, ale generujesz tylko 5 CFM, ciśnienie spadnie w chwili rozpoczęcia cięcia. Należy sprawdzić wartości znamionowe przepływu dynamicznego w arkuszu danych producenta.
Pułapka cyklu pracy przyciąga wielu kupujących. Cykl pracy wskazuje, jak długo sprężarka może bezpiecznie pracować w określonym przedziale czasu. Cykl pracy wynoszący 50% oznacza, że może pracować przez 30 minut w ciągu godziny. Potrzebuje pozostałych 30 minut na ostygnięcie. Jeśli umieścisz sprężarkę o cyklu pracy 50% w warunkach komercyjnych, będzie ona działać stale. Będzie generować ogromne ciepło. Elementy wewnętrzne ulegną wypaczeniu. Silnik spali się za kilka miesięcy. Komercyjne lasery światłowodowe wymagają 100% współczynnika obciążenia.
Prawidłowe dobranie rozmiaru zbiornika odbiorczego rozwiązuje wiele problemów z przepływem. Zbiornik powietrza pełni rolę kluczowego bufora. Pochłania szczytowe zapotrzebowanie na przepływ podczas długich cięć. Duży zbiornik ogranicza cykle sprężarki. Zapobiega szybkiemu uruchomieniu i zatrzymaniu silnika. To stabilizuje ciśnienie w linii. Ogólna zasada sugeruje dopasowanie rozmiaru zbiornika do wydajności CFM. Jednak wysokociśnieniowe cięcie laserowe często wymaga dużych zbiorników. Zapewniają niezbędny zbiornik zapobiegający dynamicznym spadkom ciśnienia.
Wytwarzanie powietrza to tylko połowa sukcesu. Musisz to dokładnie wyczyścić. Nieoczyszczone sprężone powietrze zawiera parę wodną, kropelki oleju i mikroskopijny pył. Stanowi to ogromne ryzyko skażenia.
Wyszczególnij katastrofalny tryb awarii mokrego powietrza. Kiedy wilgotne powietrze uderza w gorącą soczewkę lasera, natychmiast następuje szok termiczny. Szkło ulega szybkiemu i nierównomiernemu chłodzeniu. Wilgoć zamienia się w parę. Krople oleju zapiekają się na powierzchni. Mikrowybuchy rozbijają szybę ochronną. Czasami rozbijają samą soczewkę ogniskową. Pojedyncza kropla wody może spowodować uszkodzenia optyczne warte tysiące dolarów. Całkowicie zatrzymuje produkcję.
Musisz wdrożyć rygorystyczne standardy filtrowania. Przemysł opiera się na normie ISO 8573-1. Powinieneś dążyć do klasy 1:2:1 lub klasy 1:4:1, w zależności od konkretnej głowicy laserowej. Czystość ustalamy wieloetapowo.
| Klasa ISO 8573-1 | Cząstki stałe (mikrony) | Temperatura punktu rosy wody | Zawartość oleju (mg/m3) |
|---|---|---|---|
| Klasa 1:2:1 | ≤ 0,1 | -40°C (-40°F) | ≤ 0,01 |
| Klasa 1:4:1 | ≤ 0,1 | +3°C (37°F) | ≤ 0,01 |
| Klasa 2:4:2 | ≤ 1,0 | +3°C (37°F) | ≤ 0,1 |
Wybór właściwej architektury maszyny jest ostatnim krokiem. Rynek oferuje dwie podstawowe technologie. Musisz dopasować mechanikę do intensywności działania.
Sprężarki tłokowe wykorzystują wewnętrzne cylindry i zawory do sprężania powietrza. Są one bardzo popularne w ogólnodostępnych sklepach motoryzacyjnych. Najlepiej nadają się do lekkich prac. Okresowi użytkownicy lasera CO2 i hobbyści w dużym stopniu na nim polegają. Doskonale radzą sobie z krótkimi seriami cięcia akrylu lub drewna.
Mają jednak poważne ograniczenia. Wytwarzają wyjątkowo wysoki poziom hałasu. Generują ogromne ilości wewnętrznego ciepła. Pierścienie tłokowe szybko się zużywają. Zwiększa to ryzyko przenoszenia ropy. Olej przepływa przez pierścienie i dostaje się do strumienia powietrza. Ich największą wadą jest ograniczony cykl pracy. Większość jednostek tłokowych waha się pomiędzy 50% a 60%. Jeśli naciśniesz je mocniej, przedwcześnie zawiodą. Nie są w stanie sprostać wymaganiom przemysłowego cięcia metali.
Sprężarka śrubowa rotacyjna wykorzystuje dwa zazębiające się wirniki śrubowe. Obracając się, stale sprężają powietrze. Stanowią one standard w zastosowaniach przemysłowych. Najlepiej sprawdzają się w komercyjnych zakładach produkcyjnych. Jeśli używasz laserów światłowodowych w trybie ciągłym, potrzebujesz tej technologii.
Zalety są niezaprzeczalne. Oferują prawdziwy, 100% ciągły cykl pracy. Rozwijają się podczas ciągłego biegania. Pracują w znacznie niższych temperaturach niż jednostki tłokowe. Zmniejsza to obciążenie osuszaczy powietrza. Wytwarzają również znacznie czystsze powietrze wyjściowe. Płynny obrót eliminuje ekstremalne wibracje występujące w modelach tłokowych.
Rzeczywistość wdrożeniowa wiąże się z większymi początkowymi nakładami inwestycyjnymi. Zakup maszyny śrubowej kosztuje początkowo znacznie więcej. Oferują jednak ogromną efektywność energetyczną. Skalują pobór mocy, aby dokładnie dopasować je do wymagań dotyczących przepływu. Ponadto znacznie redukują przestoje maszyn. Spędzasz mniej czasu na naprawie awarii, a więcej na cięciu metalu. Są jedynym realnym wyborem w przypadku poważnej produkcji metalu.
Optymalny wybór systemu powietrznego wymaga ścisłego wyważenia. Należy dostosować ciśnienie (PSI), przepływ objętościowy (CFM) i czystość powietrza (normy ISO). Koncentrowanie się tylko na jednym wskaźniku prowadzi do awarii systemu. Nie można przepychać gęstego żużla przy niskim ciśnieniu. Nie da się utrzymać cięć bez odpowiedniego przepływu. Bez nieskazitelnej filtracji zniszczysz kosztowną optykę.
Zdecydowanie zalecamy sprawdzenie najpierw arkusza danych producenta konkretnego lasera. Zanim zaczniesz przeglądać marki sprężarek, sprawdź minimalne wymagania dynamiczne CFM i PSI. Nie zgaduj tych liczb. Pozwól, aby specyfikacje lasera dyktowały rozmiar sprężarki.
Następnym krokiem będzie skonsultowanie się ze specjalistą ds. przemysłowych systemów powietrza. Poproś ich o przeprowadzenie audytu przepływu w Twoim obiekcie. Poproś ich o określenie odpowiedniej suszarki i wielostopniowej sekwencji filtracji obok głównego zespołu sprężarki. Właściwe planowanie już dziś zapobiegnie katastrofalnym awariom optycznym w przyszłości.
Odp.: Typowa konfiguracja CO2 o mocy od 60 W do 100 W zwykle wymaga od 2 do 4 CFM przy ciśnieniu dynamicznym od 30 do 40 PSI. Zależy to w dużej mierze od używanej średnicy dyszy wspomagania powietrza. Zawsze sprawdzaj przepływ na regulatorze podczas aktywnego cięcia testowego.
Odp.: Nie. Standardowe sprężarki warsztatowe osiągają szczytowe wartości w okolicach 120 do 150 PSI. Przemysłowe lasery światłowodowe wymagają ekstremalnych ciśnień w zakresie od 230 do ponad 300 PSI do cięcia grubych metali. Ponadto w podstawowych konfiguracjach warsztatów brakuje rygorystycznego suszenia ze środkiem pochłaniającym wilgoć i wielostopniowej filtracji niezbędnych do ochrony optyki lasera.
Odp.: Kiedy powietrze pod wysokim ciśnieniem gwałtownie ulatnia się z dyszy, fizyka nakazuje jego gwałtowne ochłodzenie. Jeśli sprężone powietrze zawiera parę wodną, ten nagły spadek temperatury powoduje kondensację pary bezpośrednio na zimnej soczewce. Należy zainstalować osuszacz chłodniczy lub osuszacz powietrza.
Odp.: Zasadniczo należy wymieniać wbudowane elementy filtra co 2000 do 4000 godzin pracy. Jeśli jednak środowisko charakteryzuje się dużą wilgotnością lub sprężarka nagrzewa się, konieczna może być ich wymiana co 1000 godzin. Zawsze monitoruj manometry różnicy ciśnień na obudowach filtrów.


