
المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-08-26 الأصل: موقع


اختيار خاطئ يؤدي ضاغط الهواء المقطوع بالليزر إلى تراكم الخبث الشديد وإتلاف العدسات البؤرية وتوقف خطوط الإنتاج. إنه يحول ما ينبغي أن يكون عملية تصنيع سلسة إلى عنق الزجاجة المحبط. غالبًا ما نتعامل مع الهواء المضغوط باعتباره أداة مساعدة فقط. ومع ذلك، في هذا السياق، فهو يعمل كغاز قطع بالغ الأهمية. نحن نسميها المساعدة الجوية. فهو يؤثر بشكل مباشر على جودة الحافة وعائد الماكينة على الاستثمار. إذا أخطأت في المواصفات، فإنك تخاطر بإتلاف المعدات باهظة الثمن. أنت أيضًا تهدر المواد الخام القيمة.
يتجاوز هذا الدليل زغب التسويق. ويوفر إطارا تقنيا صارما. نحن نعتمد على الإرشادات القائمة على المعلمات لمساعدتك في تقييم خياراتك. سوف تتعلم بالضبط كيفية مطابقة مواصفات الضاغط مع أنظمة ليزر محددة. نحن نغطي كل شيء بدءًا من PSI وCFM وحتى معايير النقاء الأساسية. وهذا ينطبق على كل من آلات الألياف وثاني أكسيد الكربون. دعونا نتعمق في التفاصيل التشغيلية.
العديد من المصنعين يقللون من أهمية دور القطع بالليزر بالهواء المضغوط . إنها بمثابة شفرة مادية أثناء العملية. يقوم تيار الهواء بإخراج المواد المنصهرة بعنف من الشق. كما أنه يبرد المنطقة المتضررة من الحرارة. نحن نسمي هذا HAZ. يعمل هذا التبريد الفوري على حماية رأس الليزر الرقيق من الحرارة المشعة. بدون تدفق هواء كافٍ، يتمسك الخبث بالحافة السفلية للمعدن. نحن نسمي هذا خبث المواد الملتصقة. خبث يدمر الانتهاء من الجزء الخاص بك. يتطلب طحنًا يدويًا واسع النطاق. المعالجة اللاحقة اليدوية تضيع الوقت وتدمر هوامش الربح.
يجب عليك مقارنة الهواء بالغازات البديلة. يعتمد قطع الصفائح المعدنية التقليدية بشكل كبير على النيتروجين أو الأكسجين المعبأ في زجاجات. يوفر النيتروجين حافة نظيفة على الفولاذ المقاوم للصدأ. ومع ذلك، فإن تكاليف النيتروجين بالجملة تتراكم بسرعة. إنهم يستنزفون الميزانيات الشهرية. يعمل الأكسجين على تسريع عملية قطع الفولاذ الكربوني من خلال تفاعل طارد للحرارة. ومع ذلك، يترك الأكسجين طبقة أكسيد. يجب عليك إزالة هذه الطبقة قبل الطلاء أو اللحام. يوفر الهواء المضغوط بديلاً اقتصاديًا للغاية. فهو يسحب النيتروجين والأكسجين مباشرة من الغلاف الجوي. يمكنك التخلص من عمليات تسليم الزجاجات باهظة الثمن. أنت ببساطة تدفع ثمن الكهرباء لتشغيل الضاغط.
يبدو الإعداد الناجح محددًا للغاية. يمكنك تحقيق جودة حافة متسقة دون خبث. يمكنك الحفاظ على مستوى الصفر من التلوث البصري خلال أشهر من التشغيل. ستختبر الموثوقية المطلقة أثناء المناوبات الطويلة. إذا لاحظت اصفرارًا على عدساتك، فهذا يعني أن نظام الهواء لديك قد فشل. إذا انخفض الضغط في منتصف الطريق من خلال لوحة فولاذية سميكة، فهذا يعني أن الضاغط لديك صغير الحجم. النجاح يعني أن المرافق الجوية تصبح غير مرئية. إنه يعمل بشكل مثالي في كل مرة تبدأ فيها عملية القطع.
| نوع الغاز المساعد، | تطبيق المواد النموذجي، | الواقع التشغيلي |
|---|---|---|
| النيتروجين (المعبأة في زجاجات / السائبة) | الفولاذ المقاوم للصدأ والألومنيوم | يسلم حافة ممتازة. يتطلب ارتفاع تكاليف الغاز المتكررة. |
| الأكسجين (المعبأ في زجاجات / السائبة) | الكربون الصلب والفولاذ الطري | رد الفعل الطارد للحرارة يسرع عملية القطع. ويترك طبقة أكسيد صلبة. |
| الهواء المضغوط | الألومنيوم، الفولاذ الطري، المجلفن | اقتصادية للغاية. إنها تتطلب ترشيحًا ممتازًا واستقرارًا للضغط. |
لا يمكنك شراء ضاغط دون معرفة متطلبات الضغط الخاصة بك بالضبط. تتطلب تقنيات الليزر المختلفة إعدادات مختلفة تمامًا. سوف يفشل النظام المصمم لمتجر الهوايات في مصنع تصنيع المعادن. يجب عليك إنشاء معلمات خط الأساس أولاً.
يهيمن ليزر ثاني أكسيد الكربون على السوق غير المعدنية. يقومون بمعالجة الأكريليك والخشب والجلود والنسيج. هذه الآلات لا تحتاج إلى ضغط شديد. تتغير المتطلبات القياسية بناءً على العملية. يتطلب النقش ضغطًا منخفضًا جدًا. عادةً ما تقوم بتعيين المنظم بين 10 و15 رطل لكل بوصة مربعة. الهدف هنا بسيط. تريد نسيمًا لطيفًا لدفع الدخان بعيدًا عن مسار الشعاع. هذا يحافظ على السخام بعيدًا عن العدسة البؤرية. يمنع الضرر الحراري للزجاج.
تتطلب عمليات القطع ضغطًا متوسطًا. تحتاج عادة إلى 30 إلى 60 رطل لكل بوصة مربعة. يقوم هذا التيار الأقوى بدفع الخشب المتبخر أو الأكريليك المنصهر عبر خط القطع. يمنع المادة من الاشتعال. ومع ذلك، يجب عليك الحذر من الضغط الزائد. تؤدي القوة المفرطة إلى حدوث فوضى في آلة ثاني أكسيد الكربون. إنه ينفخ بسهولة أجزاء الأكريليك خفيفة الوزن من سرير قرص العسل. إنه ينثر الحطام اللزج في الأحزمة العملاقة والقضبان الخطية. يجب عليك تحقيق توازن دقيق.
تعمل ألياف الليزر في واقع مختلف. يتعاملون مع الفولاذ الكربوني السميك والفولاذ المقاوم للصدأ والألومنيوم. الطلب على قطع المعادن هائلة. تحتاج عادة إلى 16 إلى 25 بار. وهذا يترجم إلى 230 إلى 360 رطل لكل بوصة مربعة. تصل ضواغط الهواء القياسية للمتجر إلى حوالي 120 رطل لكل بوصة مربعة. فهي عديمة الفائدة تمامًا لقطع المعادن بليزر الألياف.
يذيب الشعاع المكثف المعدن الصلب على الفور. يجب أن يقوم الغاز المساعد بإخراج هذا الخبث المنصهر الثقيل والكثيف بقوة قبل أن يتصلب. سمك المادة يملي الضغط الدقيق. قد يتم قطع الألمنيوم الرفيع بشكل نظيف عند 150 رطل لكل بوصة مربعة. سوف تتطلب لوحة نصف بوصة من الفولاذ الكربوني أكثر من 250 رطل لكل بوصة مربعة. إذا انخفض ضغطك إلى ما دون العتبة، فإن الخبث يتجمد داخل الشق. الجزء يلحم نفسه مرة أخرى معًا. أنت تدمر السهم على الفور.
الناس مهووسون بالضغط. غالبًا ما يتجاهلون التدفق الحجمي. نحن نقيس ذلك بالقدم المكعب في الدقيقة (CFM). هذا الخطأ يدمر عمليات إنتاج لا تعد ولا تحصى. إن الحفاظ على الضغط المرتفع لا يعني شيئًا إذا نفد الحجم.
يجب أن تفرق بين الضغط الساكن والضغط الديناميكي. الضغط الثابت هو ما يقرأه المقياس عندما تكون الآلة في وضع الخمول. الضغط الديناميكي هو ما يحدث عندما تفتح فوهة الليزر فعليًا. يجب أن يقدم الضاغط CFM المطلوب عند PSI المحدد للقطع. إذا كان لديك 300 رطل لكل بوصة مربعة في الخزان ولكنك تولد 5 قدم مكعب في الدقيقة فقط، فسوف ينخفض الضغط في الثانية التي يبدأ فيها القطع. يجب عليك التحقق من تقييمات التدفق الديناميكي في ورقة بيانات الشركة المصنعة.
يصطاد فخ دورة العمل العديد من المشترين. تشير دورة العمل إلى المدة التي يمكن للضاغط أن يعمل فيها بأمان ضمن إطار زمني محدد. دورة العمل بنسبة 50% تعني أنه يمكن تشغيله لمدة 30 دقيقة من الساعة. ويحتاج إلى 30 دقيقة أخرى حتى يبرد. إذا قمت بوضع ضاغط بدورة تشغيل بنسبة 50% في بيئة تجارية، فسوف يعمل باستمرار. سوف تولد حرارة هائلة. سوف تتشوه المكونات الداخلية. سوف يحترق المحرك في غضون أشهر. تتطلب أجهزة ليزر الألياف التجارية تصنيفات دورة عمل بنسبة 100%.
يؤدي تحديد حجم خزان الاستقبال بشكل صحيح إلى حل العديد من مشكلات التدفق. يعمل خزان الهواء كمنطقة عازلة حاسمة. إنه يمتص متطلبات التدفق القصوى أثناء القطع الطويلة. خزان كبير يقلل من دورة الضاغط. يمنع المحرك من البدء والتوقف بسرعة. يؤدي هذا إلى استقرار ضغط الخط الخاص بك. تقترح القاعدة العامة مطابقة حجم الخزان مع مخرجات CFM. ومع ذلك، فإن القطع بالليزر عالي الضغط غالبًا ما يتطلب خزانات كبيرة الحجم. أنها توفر الخزان اللازم لمنع انخفاض الضغط الديناميكي.
إن توليد الهواء ليس سوى نصف المعركة. يجب عليك تنظيفه بدقة. الهواء المضغوط غير المعالج يحمل بخار الماء، وقطرات الزيت، والغبار المجهري. وهذا يمثل خطر تلوث هائل.
تفاصيل وضع الفشل الكارثي للهواء الرطب. عندما يضرب الهواء الرطب عدسة ليزر ساخنة، تحدث صدمة حرارية على الفور. يخضع الزجاج لتبريد سريع وغير متساوٍ. تتحول الرطوبة إلى بخار. تخبز قطرات الزيت على السطح. الانفجارات الصغيرة تحطم النافذة الواقية. في بعض الأحيان يقومون بتحطيم العدسة البؤرية نفسها. قطرة واحدة من الماء يمكن أن تسبب أضرارًا بصرية تقدر بآلاف الدولارات. يوقف إنتاجك بالكامل.
يجب عليك تنفيذ معايير الترشيح الصارمة. تعتمد الصناعة على ISO 8573-1. يجب أن تستهدف الفئة 1:2:1 أو الفئة 1:4:1 اعتمادًا على رأس الليزر الخاص بك. نحن نؤسس النقاء من خلال نهج متعدد المراحل.
| ISO 8573-1 فئة | الجسيمات الصلبة (ميكرونات) محتوى الزيت | في نقطة ندى الماء | (ملجم / م⊃3؛) |
|---|---|---|---|
| فئة 1:2:1 | ≥ 0.1 | -40 درجة مئوية (-40 درجة فهرنهايت) | ≥ 0.01 |
| فئة 1:4:1 | ≥ 0.1 | +3 درجة مئوية (37 درجة فهرنهايت) | ≥ 0.01 |
| فئة 2:4:2 | ≥ 1.0 | +3 درجة مئوية (37 درجة فهرنهايت) | ≥ 0.1 |
إن اختيار البنية الفعلية للآلة هو خطوتك الأخيرة. يقدم السوق تقنيتين أساسيتين. يجب عليك مطابقة الآليات مع كثافة العمليات الخاصة بك.
تستخدم الضواغط المكبسية أسطوانات وصمامات داخلية لضغط الهواء. وهي شائعة جدًا في محلات السيارات العامة. إنها الأفضل للأعمال الخفيفة. ويعتمد عليها مستخدمو ليزر ثاني أكسيد الكربون المتقطع والهواة بشكل كبير. إنهم يتعاملون مع قطع الأكريليك أو الخشب بشكل مثالي.
ومع ذلك، لديهم قيود شديدة. أنها تنتج مستويات ضوضاء عالية للغاية. أنها تولد كميات هائلة من الحرارة الداخلية. حلقات المكبس تتآكل بسرعة. وهذا يزيد من مخاطر ترحيل النفط. ينزلق الزيت عبر الحلقات ويدخل في مجرى الهواء. أكبر عيب لهم هو دورة العمل المحدودة. تتراوح نسبة معظم وحدات المكبس بين 50% و60%. إذا ضغطت عليهم بقوة أكبر، فإنهم يفشلون قبل الأوان. لا يمكنهم تحمل متطلبات قطع المعادن الصناعية.
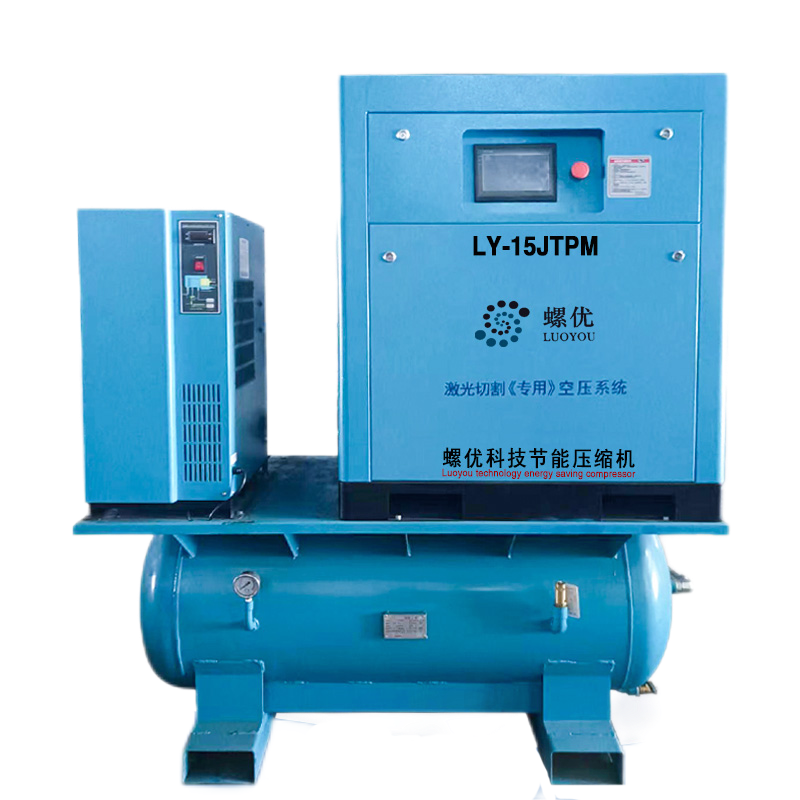
يستخدم الضاغط اللولبي الدوار دوارين حلزونيين متشابكين. أثناء دورانهم، يقومون بضغط الهواء بشكل مستمر. أنها تمثل المعيار للتطبيقات الصناعية. إنها الأفضل لمحلات التصنيع التجارية. إذا قمت بتشغيل ليزر الألياف عبر نوبات عمل مستمرة، فأنت بحاجة إلى هذه التقنية.
المزايا لا يمكن إنكارها. إنها توفر دورة عمل مستمرة حقيقية بنسبة 100%. أنها تزدهر عند الجري باستمرار. أنها تعمل في درجات حرارة أقل بكثير من وحدات المكبس. وهذا يقلل العبء على مجففات الهواء الخاصة بك. كما أنها تنتج مخرجات هواء أولية أكثر نظافة. يزيل الدوران السلس الاهتزاز الشديد الموجود في نماذج المكبس.
يتضمن واقع التنفيذ نفقات رأسمالية أعلى مقدمًا. تكلف الآلة اللولبية أكثر بكثير للشراء في البداية. ومع ذلك، فهي توفر كفاءة هائلة في استخدام الطاقة. إنهم يقومون بتوسيع نطاق سحب الطاقة الخاص بهم ليتناسب مع متطلبات التدفق الدقيقة الخاصة بك. علاوة على ذلك، فإنها تقلل بشكل كبير من وقت توقف الماكينة. تقضي وقتًا أقل في إصلاح الأعطال ووقتًا أطول في قطع المعادن. إنها الخيار الوحيد القابل للتطبيق لتصنيع المعادن الخطيرة.
إن الاختيار الأمثل لنظام الهواء هو عملية موازنة صارمة. يجب عليك محاذاة الضغط (PSI)، والتدفق الحجمي (CFM)، ونقاء الهواء (معايير ISO). التركيز على مقياس واحد فقط يؤدي إلى فشل النظام. لا يمكنك دفع الخبث الكثيف بالضغط المنخفض. لا يمكنك الحفاظ على التخفيضات دون التدفق الكافي. سوف تدمر البصريات باهظة الثمن دون الترشيح الأصلي.
ننصحك بشدة بالتحقق من ورقة بيانات الشركة المصنعة لجهاز الليزر الخاص بك أولاً. ابحث عن الحد الأدنى من متطلبات CFM وPSI الديناميكية قبل أن تنظر إلى العلامات التجارية للضواغط. لا تخمن هذه الأرقام. دع مواصفات الليزر تملي حجم الضاغط.
كخطوة تالية، استشر أحد المتخصصين في نظام الهواء الصناعي. اطلب منهم إجراء تدقيق التدفق لمنشأتك. اطلب منهم تحديد المجفف المناسب وتسلسل الترشيح متعدد المراحل إلى جانب وحدة الضاغط الرئيسية. التخطيط السليم اليوم يمنع الأعطال البصرية الكارثية غدًا.
ج: عادةً ما يتطلب الإعداد النموذجي لثاني أكسيد الكربون من 60 وات إلى 100 وات ما بين 2 و4 قدم مكعب في الدقيقة عند ضغط ديناميكي يتراوح من 30 إلى 40 رطل لكل بوصة مربعة. يعتمد هذا إلى حد كبير على قطر فوهة مساعدة الهواء المحددة التي تستخدمها. تحقق دائمًا من التدفق في المنظم أثناء قطع الاختبار النشط.
ج: لا، تبلغ ذروة ضواغط المتجر القياسية حوالي 120 إلى 150 رطل لكل بوصة مربعة. تتطلب ليزرات الألياف الصناعية ضغوطًا شديدة تتراوح من 230 إلى أكثر من 300 رطل لكل بوصة مربعة لقطع المعادن السميكة. بالإضافة إلى ذلك، تفتقر تجهيزات المتجر الأساسية إلى التجفيف الصارم بالمجفف والترشيح متعدد المراحل الضروري لحماية بصريات الليزر.
ج: عندما يتمدد الهواء عالي الضغط بسرعة خارج الفوهة، فإن الفيزياء تملي أن يبرد بشكل حاد. إذا كان الهواء المضغوط يحتوي على بخار الماء، فإن هذا الانخفاض المفاجئ في درجة الحرارة يجبر البخار على التكثف مباشرة على العدسة الباردة. يجب عليك تركيب مجفف هواء مبرد أو مجفف.
ج: يجب عليك بشكل عام استبدال عناصر التصفية المضمنة كل 2000 إلى 4000 ساعة تشغيل. ومع ذلك، إذا كانت بيئتك تتميز برطوبة عالية، أو إذا كان الضاغط ساخنًا، فقد تحتاج إلى تغييره كل 1000 ساعة. قم دائمًا بمراقبة مقاييس الضغط التفاضلي الموجودة على أغطية المرشح.


