
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 26/08/2026 Origine: Sito


Selezionare il sbagliato Il compressore d'aria per il taglio laser porta a un grave accumulo di scorie, lenti focali rovinate e linee di produzione interrotte. Trasforma quello che dovrebbe essere un processo di produzione regolare in un collo di bottiglia frustrante. Spesso trattiamo l'aria compressa esclusivamente come un'utilità. Tuttavia, in questo contesto, funziona come un gas da taglio critico. Lo chiamiamo assistenza aerea. Ha un impatto diretto sulla qualità dei bordi e sul ritorno sull’investimento della macchina. Se sbagli le specifiche, rischi di danneggiare apparecchiature costose. Inoltre si sprecano preziose materie prime.
Questa guida evita le sciocchezze del marketing. Fornisce un quadro strettamente tecnico. Facciamo affidamento su linee guida basate su parametri per aiutarti a valutare le tue opzioni. Imparerai esattamente come abbinare le specifiche del compressore a specifici sistemi laser. Copriamo tutto, da PSI e CFM agli standard di purezza essenziali. Questo vale sia per le macchine a fibra che per quelle a CO2. Entriamo nei dettagli operativi.
Molti costruttori sottovalutano il ruolo di taglio laser aria compressa . Agisce come una lama fisica durante il processo. Il flusso d'aria espelle violentemente il materiale fuso dal taglio. Raffredda anche la zona interessata dal calore. Lo chiamiamo HAZ. Questo raffreddamento immediato protegge la delicata testa laser dal calore radiante. Senza un flusso d'aria sufficiente, le scorie si attaccano al bordo inferiore del metallo. Chiamiamo questo materiale aderente scorie. Le scorie rovinano la finitura del tuo pezzo. Richiede un'ampia macinazione manuale. La post-elaborazione manuale fa perdere tempo e distrugge i margini di profitto.
È necessario confrontare l'aria con gas alternativi. Il taglio tradizionale della lamiera fa molto affidamento sull’azoto o sull’ossigeno in bombole. L'azoto fornisce un bordo pulito sull'acciaio inossidabile. Tuttavia, i costi dell’azoto in massa si accumulano rapidamente. Prosciugano i budget mensili. L'ossigeno accelera il taglio dell'acciaio al carbonio attraverso una reazione esotermica. Tuttavia, l’ossigeno lascia uno strato di ossido. È necessario rimuovere questo strato prima di verniciare o saldare. L'aria compressa offre un sostituto altamente economico. Estrae azoto e ossigeno direttamente dall'atmosfera. Elimini le costose consegne di bottiglie. Paghi semplicemente l'elettricità per far funzionare il compressore.
Una configurazione di successo sembra molto specifica. Ottieni una qualità dei bordi costante senza bava. Mantieni zero contaminazioni ottiche per mesi di funzionamento. Sperimenterai un'assoluta affidabilità durante i lunghi turni. Se noti un ingiallimento sulle lenti, il tuo sistema d'aria è guasto. Se la pressione scende a metà di una spessa piastra d'acciaio, il compressore è sottodimensionato. Il successo significa che il servizio aereo diventa invisibile. Funziona perfettamente ogni volta che inizi un taglio.
| Tipo di gas di assistenza | Applicazione tipica del materiale | Realtà operativa |
|---|---|---|
| Azoto (in bottiglia/sfuso) | Acciaio inossidabile, alluminio | Offre un vantaggio eccellente. Richiede elevati costi ricorrenti del gas. |
| Ossigeno (in bottiglia/sfuso) | Acciaio al carbonio, acciaio dolce | La reazione esotermica accelera il taglio. Lascia uno strato di ossido duro. |
| Aria compressa | Alluminio, acciaio dolce, zincato | Altamente economico. Richiede un'eccellente filtrazione e stabilità della pressione. |
Non è possibile acquistare un compressore senza conoscere i propri esatti requisiti di pressione. Diverse tecnologie laser richiedono configurazioni molto diverse. Un sistema costruito per un negozio di hobbistica fallirà in un impianto di lavorazione dei metalli. È necessario innanzitutto stabilire i parametri di base.
I laser a CO2 dominano il mercato dei non metallici. Lavorano acrilico, legno, pelle e tessuto. Queste macchine non richiedono una pressione estrema. I requisiti standard cambiano in base all'operazione. L'incisione richiede una pressione molto bassa. Solitamente si imposta il regolatore tra 10 e 15 PSI. L'obiettivo qui è semplice. Vuoi una leggera brezza per allontanare il fumo dal percorso del raggio. Ciò mantiene la fuliggine lontana dalla lente focale. Previene danni termici al vetro.
Le operazioni di taglio richiedono una pressione media. Normalmente sono necessari dai 30 ai 60 PSI. Questo flusso più forte spinge il legno vaporizzato o l'acrilico fuso attraverso la linea di taglio. Impedisce al materiale di prendere fuoco. Bisogna però fare attenzione alla pressione eccessiva. Troppa forza crea caos in una macchina a CO2. Soffia facilmente le parti acriliche leggere dal letto a nido d'ape. Disperde detriti appiccicosi nelle cinghie del portale e nelle guide lineari. È necessario trovare un attento equilibrio.
I laser a fibra operano in una realtà diversa. Gestiscono acciaio al carbonio spesso, acciaio inossidabile e alluminio. Le richieste di taglio dei metalli sono immense. In genere sono necessari dai 16 ai 25 bar. Ciò si traduce in un enorme valore compreso tra 230 e 360 PSI. I compressori d'aria standard per officina raggiungono un massimo di circa 120 PSI. Sono completamente inutili per il taglio dei metalli con laser a fibra.
Il raggio intenso scioglie istantaneamente il metallo solido. Il gas di assistenza deve espellere con forza questa scoria fusa pesante e densa prima che si indurisca. Lo spessore del materiale determina la pressione esatta. L'alluminio di calibro sottile potrebbe tagliare in modo netto a 150 PSI. Una piastra di acciaio al carbonio da mezzo pollice richiederà oltre 250 PSI. Se la pressione scende al di sotto della soglia, le scorie si solidificano all'interno del solco. La parte si salda di nuovo insieme. Rovini immediatamente le azioni.
Le persone sono ossessionate dalla pressione. Spesso ignorano il flusso volumetrico. Lo misuriamo in piedi cubi al minuto (CFM). Questo errore rovina innumerevoli cicli di produzione. Mantenere l'alta pressione non significa nulla se il volume si esaurisce.
È necessario distinguere tra pressione statica e pressione dinamica. La pressione statica è ciò che legge il manometro quando la macchina è inattiva. La pressione dinamica è ciò che accade quando l'ugello del laser si apre effettivamente. Il compressore deve erogare il CFM richiesto al PSI di taglio specifico. Se hai 300 PSI nel serbatoio ma generi solo 5 CFM, la pressione precipiterà nel momento in cui inizia il taglio. È necessario verificare i valori di portata dinamica sulla scheda tecnica del produttore.
La trappola del ciclo di lavoro cattura molti acquirenti. Il ciclo di lavoro indica per quanto tempo un compressore può funzionare in sicurezza entro un periodo di tempo specifico. Un ciclo di lavoro del 50% significa che può funzionare per 30 minuti su un'ora. Ha bisogno degli altri 30 minuti per raffreddarsi. Se si inserisce un compressore con ciclo di lavoro del 50% in un ambiente commerciale, funzionerà costantemente. Genererà un calore enorme. I componenti interni si deformeranno. Il motore si brucerà nel giro di pochi mesi. I laser a fibra commerciali richiedono un ciclo di lavoro nominale del 100%.
Il corretto dimensionamento del serbatoio ricevitore risolve molti problemi di flusso. Il serbatoio dell'aria funge da buffer cruciale. Assorbe le richieste di flusso di picco durante i tagli lunghi. Un serbatoio di grandi dimensioni riduce i cicli del compressore. Impedisce l'avvio e l'arresto rapido del motore. Questo stabilizza la pressione della linea. Una regola pratica generale suggerisce di abbinare le dimensioni del serbatoio alla produzione CFM. Tuttavia, il taglio laser ad alta pressione richiede spesso serbatoi sovradimensionati. Forniscono il serbatoio necessario per evitare cadute di pressione dinamiche.
Generare l’aria è solo metà dell’opera. Devi pulirlo rigorosamente. L'aria compressa non trattata trattiene vapore acqueo, goccioline d'olio e polvere microscopica. Ciò rappresenta un enorme rischio di contaminazione.
Dettagliare la modalità di guasto catastrofico dell'aria umida. Quando l'aria umida colpisce una lente laser calda, si verifica immediatamente uno shock termico. Il vetro subisce un raffreddamento rapido e irregolare. L'umidità si trasforma in vapore. Le gocce d'olio cuociono sulla superficie. Microesplosioni mandano in frantumi la finestra protettiva. A volte frantumano la lente focale stessa. Una singola goccia d’acqua può causare danni ottici per migliaia di dollari. Arresta completamente la produzione.
È necessario implementare standard di filtraggio rigorosi. L'industria fa affidamento sulla norma ISO 8573-1. Dovresti puntare alla Classe 1:2:1 o alla Classe 1:4:1 a seconda della tua testina laser specifica. Stabiliamo la purezza attraverso un approccio in più fasi.
| Classe ISO 8573-1 | Particelle solide (micron) | Punto di rugiada dell'acqua | Contenuto di olio (mg/m³) |
|---|---|---|---|
| Classe 1:2:1 | ≤ 0,1 | -40°C (-40°F) | ≤ 0,01 |
| Classe 1:4:1 | ≤ 0,1 | +3°C (37°F) | ≤ 0,01 |
| Classe 2:4:2 | ≤ 1,0 | +3°C (37°F) | ≤ 0,1 |
La scelta dell'architettura effettiva della macchina è il passaggio finale. Il mercato offre due tecnologie primarie. Devi abbinare la meccanica alla tua intensità operativa.
I compressori a pistoni utilizzano cilindri e valvole interni per comprimere l'aria. Sono molto comuni nei negozi automobilistici generali. Sono i migliori per i lavori leggeri. Gli utenti intermittenti del laser CO2 e gli hobbisti fanno molto affidamento su di essi. Gestiscono perfettamente brevi tirature di taglio di acrilico o legno.
Tuttavia, presentano gravi limitazioni. Producono livelli di rumore estremamente elevati. Generano enormi quantità di calore interno. Le fasce elastiche si consumano rapidamente. Ciò aumenta i rischi di trascinamento del petrolio. L'olio scivola oltre gli anelli ed entra nel flusso d'aria. Il loro più grande difetto è il ciclo di lavoro limitato. La maggior parte delle unità a pistone oscilla tra il 50% e il 60%. Se li spingi più forte, falliscono prematuramente. Non possono sostenere le esigenze del taglio industriale dei metalli.
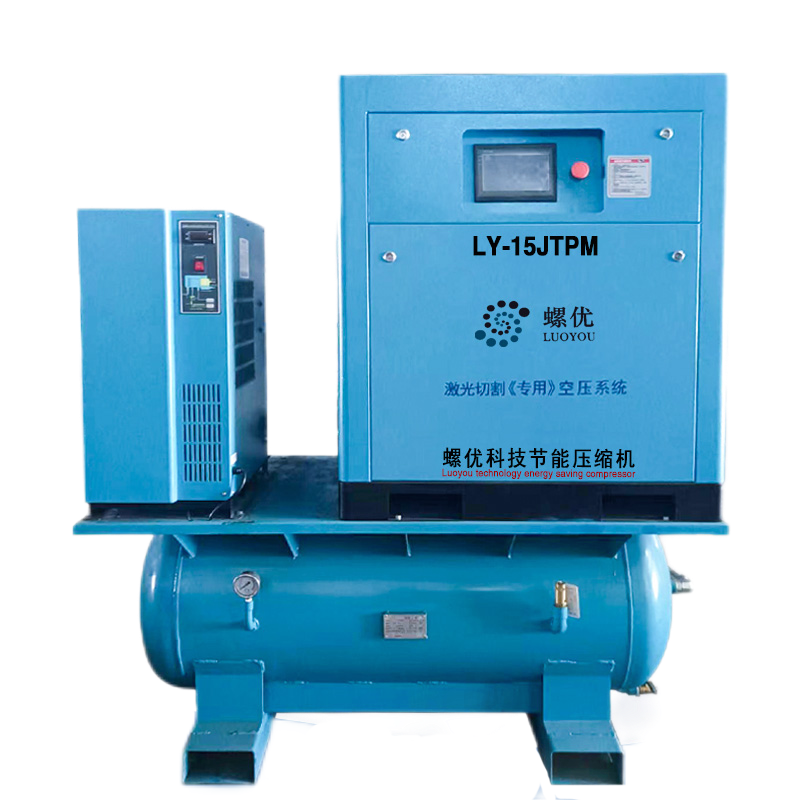
Un compressore rotativo a vite utilizza due rotori elicoidali interbloccati. Girando comprimono continuamente l'aria. Rappresentano lo standard per le applicazioni industriali. Sono i migliori per i negozi di fabbricazione commerciale. Se utilizzi laser a fibra su turni continui, hai bisogno di questa tecnologia.
I vantaggi sono innegabili. Offrono un vero ciclo di lavoro continuo al 100%. Prosperano quando corrono costantemente. Funzionano a temperature molto più basse rispetto alle unità a pistoni. Ciò riduce il carico sugli essiccatori d'aria. Producono anche un'emissione d'aria iniziale molto più pulita. La rotazione fluida elimina le vibrazioni estreme riscontrate nei modelli a pistone.
La realtà dell’implementazione comporta maggiori spese in conto capitale iniziali. Inizialmente l'acquisto di una macchina a vite costa molto di più. Tuttavia, offrono un’enorme efficienza energetica. Ridimensionano il loro assorbimento di potenza per soddisfare le vostre esatte esigenze di flusso. Inoltre riducono notevolmente i tempi di fermo macchina. Trascorri meno tempo a riparare i guasti e più tempo a tagliare il metallo. Sono l'unica scelta praticabile per una seria fabbricazione di metalli.
La scelta ottimale del sistema d'aria è un rigoroso atto di bilanciamento. È necessario allineare pressione (PSI), flusso volumetrico (CFM) e purezza dell'aria (standard ISO). Concentrarsi su un solo parametro porta al fallimento del sistema. Non è possibile spingere scorie dense con una bassa pressione. Non è possibile sostenere i tagli senza un flusso adeguato. Distruggerai le ottiche costose senza una filtrazione incontaminata.
Ti consigliamo vivamente di controllare prima la scheda tecnica del produttore del laser specifico. Cerca i requisiti minimi CFM e PSI dinamici prima di guardare le marche di compressori. Non indovinare questi numeri. Lascia che siano le specifiche del laser a dettare la dimensione del compressore.
Come passaggio successivo, consultare uno specialista del sistema di aria industriale. Chiedi loro di condurre un controllo del flusso della tua struttura. Chiedi loro di specificare l'essiccatore appropriato e la sequenza di filtraggio multistadio accanto all'unità del compressore principale. Una corretta pianificazione oggi previene guasti ottici catastrofici domani.
R: Una tipica configurazione di CO2 da 60 W a 100 W richiede solitamente tra 2 e 4 CFM a una pressione dinamica compresa tra 30 e 40 PSI. Ciò dipende in gran parte dal diametro specifico dell'ugello di assistenza pneumatica utilizzato. Verificare sempre il flusso al regolatore durante un taglio di prova attivo.
R: No. I compressori standard da officina raggiungono il picco tra 120 e 150 PSI. I laser a fibra industriale richiedono pressioni estreme che vanno da 230 a oltre 300 PSI per tagliare metalli spessi. Inoltre, le configurazioni di base dei negozi non dispongono della rigorosa essiccazione con essiccante e della filtrazione multistadio necessarie per proteggere l'ottica laser.
R: Quando l'aria ad alta pressione si espande rapidamente fuori dall'ugello, la fisica impone che si raffreddi bruscamente. Se l'aria compressa contiene vapore acqueo, questo improvviso calo di temperatura costringe il vapore a condensare direttamente sulla lente fredda. È necessario installare un essiccatore d'aria refrigerato o ad assorbimento.
R: In genere è necessario sostituire gli elementi filtranti in linea ogni 2.000-4.000 ore di funzionamento. Tuttavia, se l'ambiente è caratterizzato da un'umidità elevata o se il compressore si surriscalda, potrebbe essere necessario cambiarli ogni 1.000 ore. Monitorare sempre i manometri differenziali sugli alloggiamenti dei filtri.


