
Visualizações: 0 Autor: Editor do site Horário de publicação: 05/09/2026 Origem: Site


Mudar do nitrogênio ou oxigênio engarrafado para o corte assistido por ar promete enormes reduções de custos. Você pode cortar drasticamente as despesas operacionais. No entanto, subdimensionar ou superdimensionar o compressor elimina imediatamente essas margens. Se você escolher o equipamento errado, desperdiçará energia ou interromperá totalmente a produção. Você precisa de uma correspondência precisa para obter o desempenho ideal.
O nível de 15 kW (aproximadamente 20 HP) é sem dúvida o ponto de entrada mais comum atualmente. Oficinas de fabricação de nível intermediário geralmente selecionam esse tamanho ao atualizar suas configurações de gás. Eles querem independência de cronogramas rígidos de entrega de gás. Vemos essa transição acontecendo constantemente em toda a indústria de fabricação. Este nível de energia específico oferece um excelente equilíbrio entre preço acessível e produção.
Este guia de avaliação objetiva ajuda a determinar se uma unidade de 15 kW fornece vazão, pressão e pureza específicas. Você aprenderá como combinar essas especificações técnicas com seu cronograma exato de corte. Ajudaremos você a alinhar a capacidade do compressor diretamente à potência do seu laser de fibra. Seguindo essas etapas, você pode atualizar suas instalações com segurança.
A incompatibilidade da capacidade do compressor com o tamanho do bico do cabeçote do laser cria sérios problemas de produção. Você experimentará rapidamente rebarbas severas nas bordas das peças acabadas. O acúmulo de escória desacelerará sua equipe de pós-processamento. Na maioria dos piores cenários, toda a sua linha de produção para completamente. Calculando a demanda de ar do cortador a laser requer um planejamento cuidadoso, em vez de suposições básicas. Você deve basear seu dimensionamento em dados concretos.
Devemos examinar cuidadosamente a dinâmica da pressão versus fluxo. Uma unidade padrão de 15 kW normalmente fornece 1,2 a 1,5 metros cúbicos por minuto. Opera eficientemente a 1,6 MPa ou 16 Bar. A pressão de pico é muito importante para perfurar materiais resistentes. No entanto, o fluxo volumétrico sustentado é significativamente mais importante para o corte contínuo. O ar empurra constantemente através de diâmetros específicos de bico. Esses bicos geralmente medem entre 1,5 mm e 2,0 mm. Se o volume de ar diminuir, a qualidade do corte será prejudicada instantaneamente.
Vemos pontos ideais altamente específicos para potências de laser suportadas. Uma máquina de 15 kW combina perfeitamente com lasers de fibra de 1,5 kW, 2 kW e 3 kW. Estas combinações oferecem excelente estabilidade e cortes limpos. Você pode processar folhas finas a médias continuamente, sem esperar que a pressão aumente. Essa correspondência mantém a cabeça do laser em movimento em velocidades ideais.
Casos limítrofes também existem em lojas movimentadas. Colocar uma unidade de 15 kW em um laser de 6 kW apresenta pesadas compensações operacionais. Você inevitavelmente sacrificará a espessura do corte. Você também deve reduzir a velocidade de corte para manter uma qualidade de aresta aceitável. Se você cortar placas grossas de aço carbono diariamente, esta configuração terá dificuldade para limpar o material derretido do corte.
Tabela 1: Matriz de adequação de potência do laser para unidades de 15 kW
| da potência do laser de fibra | Classificação de adequação | Espessura ideal do material | Qualidade de corte esperada |
|---|---|---|---|
| 1,5 kW - 2 kW | Excelente | Aço Carbono: até 8mm | Bordas altas e sem escórias |
| 3kW | Muito bom | Aço Carbono: até 10mm | Rebarbas suaves e mínimas |
| 4kW | Moderado | Aço inoxidável: até 3mm | São necessárias velocidades aceitáveis e mais lentas |
| 6kW+ | Pobre (limítrofe) | Não recomendado para chapas grossas | Alto risco de queda de pressão |
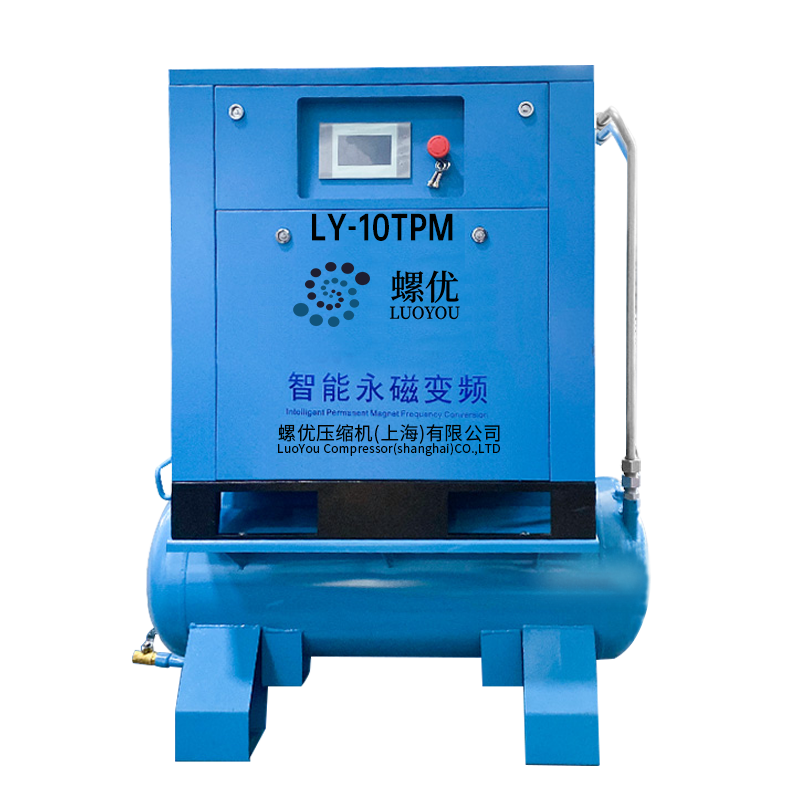
Muitas oficinas de fabricação comparam projetos de parafuso rotativo com compressores de pistão tradicionais. Em aplicações industriais de laser, a tecnologia de parafuso vence facilmente esse debate. O projeto mecânico dos rotores duplos que comprimem o ar oferece enormes vantagens. Você evita as limitações mecânicas inerentes aos projetos de pistão mais antigos. Aconselhamos vivamente a não utilização de unidades de pistão para corte a laser de precisão.
Você precisa de operação contínua para trabalhos longos de agrupamento de materiais. As unidades de pistão requerem períodos de resfriamento frequentes para evitar falhas catastróficas. Os designs de parafuso rotativo oferecem um ciclo de trabalho de 100%. Eles funcionam continuamente sem superaquecer ou perder eficiência. Essa resistência permite que você deixe o laser funcionando sem supervisão durante longos turnos.
Os compressores de pistão criam fortes pulsações de ar durante a operação. Essa pulsação causa arestas de corte irregulares e distribuição irregular de gás. Os modelos de parafuso fornecem ar comprimido de maneira suave e consistente. Esta entrega estável mantém seu pressão da linha de corte perfeitamente constante. A pressão constante garante sempre um corte limpo e sem escórias.
Você deve considerar cuidadosamente as opções de unidade de frequência variável (VFD). É altamente recomendável investir em um VSD de ímã permanente (PM) Compressor de parafuso de 15kW . Os tempos de espera drenam a energia da oficina de forma agressiva. Os operadores de laser frequentemente fazem pausas para carregar ou descarregar materiais. Um controlador VSD desacelera o motor do compressor durante esses momentos de inatividade. Você reduz o desperdício de energia instantaneamente enquanto mantém a pressão pronta.
Você deve proteger sua delicada cabeça de laser a todo custo. Água, vapor de óleo ou pequenas partículas representam uma grave ameaça ao seu equipamento. Se estes contaminantes passarem para o sistema de ar, destruirão a lente protetora. A luz laser de alta intensidade atinge a contaminação e a queima diretamente no vidro. Sua óptica de foco falhará logo após isso acontecer.
Essas falhas ópticas custam milhares de dólares em peças de reposição. O tempo de inatividade não planejado arruína seu cronograma de produção e prejudica a confiança do cliente. Você deve seguir rigorosamente o padrão internacional ISO 8573-1 para pureza do ar. Exigimos fortemente pureza de ar Classe 1.4.1 ou Classe 1.3.1 para corte a laser. Você simplesmente não pode comprometer esse requisito técnico.
Sua configuração de filtragem requer vários componentes integrados trabalhando juntos. Primeiro, você precisa de um secador refrigerado de alto desempenho. Este secador gerencia requisitos rigorosos de ponto de orvalho de maneira eficaz. Impede a perigosa condensação de umidade dentro das companhias aéreas da sua loja. O ar seco garante que o metal fundido seja removido de forma limpa, sem oxidar prematuramente.
Em seguida, você deve instalar uma filtragem de precisão para capturar ameaças microscópicas. Recomendamos uma abordagem completa em quatro etapas.
Você deve reconhecer a realidade da manutenção diária. Os consumíveis exigem substituição programada regular para permanecerem eficazes. Você deve comprar elementos filtrantes novos regularmente. Você também precisa de óleo de compressor especializado para evitar envernizamento interno. Considere essas despesas recorrentes nos cálculos do período de retorno esperado.
A maioria das oficinas de fabricação enfrenta restrições rígidas de ocupação de espaço na área de produção. Provavelmente falta-lhe uma sala de compressores dedicada e climatizada. O espaço físico continua altamente valioso em ambientes de indústria pesada. A movimentação de grandes chapas metálicas requer corredores largos e zonas abertas. As configurações tradicionais de compressores extensos desperdiçam muito deste valioso espaço.
Os fabricantes de equipamentos desenvolveram a solução de skid 4 em 1 exatamente para esse cenário. Chamamos esse sistema integrado de pacote de compressor compacto . Ele monta o compressor, o tanque receptor de ar, o secador e os filtros em uma única estrutura de aço. Você recebe um sistema de ar completo pronto para implantação imediata.
Avaliamos cuidadosamente os prós e os contras específicos deste design.
No entanto, você deve gerenciar diversos riscos de implementação distintos.
Os níveis de ruído geralmente oscilam em torno de 65 a 70 dB(A) para modelos fechados. Você deve gerenciar essa acústica para proteger sua equipe. Recomendamos posicionar o skid próximo a uma parede externa bem ventilada. Esse posicionamento ajuda a rejeitar o calor de exaustão enquanto mantém o ruído direcionado para longe da estação de trabalho principal.
Você precisa de uma estrutura confiável para finalizar sua escolha de equipamento. Revise nossa lista de verificação de critérios de sucesso antes de assumir qualquer compromisso de compra. Queremos que você evite erros comuns de dimensionamento. Prossiga com um Compressor de ar de corte a laser de 15kW se sua operação atender a essas condições específicas.
Primeiro, você deve operar um sistema de laser de fibra de 1 kW a 3 kW. Em segundo lugar, você deve cortar principalmente chapas de metal finas a médias, com espessura inferior a 10 mm. Terceiro, você deseja eliminar completamente a logística cara de garrafas de nitrogênio. Se você atender a esses três critérios, o tamanho deste equipamento se ajusta perfeitamente.
Por outro lado, você deve procurar uma unidade maior (22 kW ou superior) em circunstâncias diferentes. Se você operar várias máquinas a laser simultaneamente, precisará de mais volume. Se você usar um laser de 6 kW ou superior em placas grossas de carbono, a demanda excederá o limite de 15 kW. Finalmente, o roteamento de tubos longos e complexos causa fortes quedas de pressão. Você precisa de potência extra para superar o atrito da tubulação longa.
Aplique estas dicas práticas de avaliação de fornecedores durante a fase de sourcing. Verifique se há classificações explícitas de desligamento em alta temperatura. O calor causa a maioria das falhas iniciais de equipamentos em metalúrgicas. Verifique se o tanque de ar do receptor possui certificações ASME ou CE válidas. A segurança no trabalho sempre vem em primeiro lugar.
Exija tabelas de dimensionamento transparentes de todos os fornecedores potenciais. Solicite dados reais de fornecimento de ar livre (FAD) na pressão operacional especificada. Não baseie sua decisão apenas na potência do motor. O FAD informa o verdadeiro volume de ar utilizável que chega ao bico do laser.
Um sistema de ar de 15 kW perfeitamente combinado oferece uma opção operacional altamente eficiente. Continua sendo um excelente investimento quando combinado com a potência correta do laser. Você pode reduzir significativamente os custos de corte em comparação com o nitrogênio líquido a granel. No entanto, você deve manter protocolos de filtragem rígidos para proteger sua cabeça de corte.
Tome medidas diretas hoje mesmo para garantir seu upgrade. Verifique primeiro as especificações exatas de fluxo e pressão do fabricante do laser. Solicite uma auditoria aérea no local do fornecedor escolhido. Exija um gráfico FAD abrangente antes de emitir qualquer pedido de compra. Essas etapas garantem que você compre exatamente o que sua linha de produção precisa.
R: Depende muito da espessura do material. Ele pode suportar corte a laser de 6kW de folhas finas usando alta velocidade e pressão padrão. No entanto, ele enfrentará dificuldades com placas espessas que exigem alto fluxo sustentado e pressão máxima. Esta incompatibilidade corre o risco de graves quedas de pressão e peças danificadas.
R: Você deve substituí-los normalmente a cada 2.000 a 3.000 horas. A alta umidade ambiente ou ambientes de loja empoeirados podem facilmente reduzir pela metade essa vida útil esperada. Recomendamos confiar em manômetros diferenciais em vez de apenas seguir o calendário para garantir a segurança ideal.
R: Sim, é obrigatório para operações industriais padrão. Embora 13 Bar ou 14 Bar possam funcionar para alumínio fino ou aço galvanizado, 16 Bar fornece a sobrecarga necessária. Essa pressão extra remove o material fundido de forma limpa em aço inoxidável ou aço carbono mais espesso.


