
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 05-09-2026 Asal: Lokasi


Peralihan dari nitrogen atau oksigen dalam kemasan ke pemotongan dengan bantuan udara menjanjikan pengurangan biaya yang besar. Anda dapat memangkas biaya operasional secara drastis. Namun, ukuran kompresor yang terlalu kecil atau terlalu besar akan langsung mematikan margin tersebut. Jika Anda memilih peralatan yang salah, Anda akan membuang-buang energi atau menghentikan produksi sepenuhnya. Anda memerlukan pencocokan yang tepat untuk kinerja optimal.
Tingkat 15 kW (sekitar 20 HP) bisa dibilang merupakan titik masuk paling umum saat ini. Toko fabrikasi tingkat menengah sering kali memilih ukuran ini saat meningkatkan instalasi gas mereka. Mereka menginginkan kemandirian dari jadwal pengiriman gas yang kaku. Kami melihat transisi ini terjadi terus-menerus di seluruh industri fabrikasi. Tingkat daya spesifik ini memberikan keseimbangan yang sangat baik antara keterjangkauan dan output.
Panduan evaluasi obyektif ini membantu Anda menentukan apakah unit 15kW memberikan aliran, tekanan, dan kemurnian tertentu. Anda akan mempelajari cara mencocokkan spesifikasi teknis ini dengan jadwal pemotongan Anda. Kami akan membantu Anda menyelaraskan kapasitas kompresor langsung dengan watt laser serat Anda. Dengan mengikuti langkah-langkah ini, Anda dapat meningkatkan fasilitas Anda dengan percaya diri.
Ketidaksesuaian kapasitas kompresor dengan ukuran nosel kepala laser akan menimbulkan masalah produksi yang serius. Anda akan segera mengalami tepian yang parah pada bagian yang sudah jadi. Akumulasi sampah akan memperlambat tim pasca-pemrosesan Anda. Dalam banyak skenario terburuk, seluruh lini produksi Anda terhenti total. Menghitung permintaan udara pemotong laser memerlukan perencanaan yang matang dan bukan hanya dugaan dasar. Anda harus mendasarkan ukuran Anda pada data keras.
Kita harus memeriksa dinamika tekanan versus aliran dengan cermat. Unit standar 15kW biasanya menghasilkan 1,2 hingga 1,5 meter kubik per menit. Ini beroperasi secara efisien pada 1,6 MPa atau 16 Bar. Tekanan puncak sangat penting untuk menembus material keras. Namun, aliran volumetrik berkelanjutan lebih penting dalam pemotongan berkelanjutan. Udara terus-menerus mendorong melalui diameter nosel tertentu. Nozel ini biasanya berukuran antara 1,5 mm dan 2,0 mm. Jika volume udara Anda turun, kualitas potongan akan langsung menurun.
Kami melihat sweet spot yang sangat spesifik untuk watt laser yang didukung. Mesin 15kW berpasangan sempurna dengan laser serat 1,5kW, 2kW, dan 3kW. Kombinasi ini menawarkan stabilitas luar biasa dan potongan yang rapi. Anda dapat memproses lembaran tipis hingga sedang secara terus menerus tanpa menunggu tekanan meningkat. Pencocokan ini membuat kepala laser Anda bergerak pada kecepatan optimal.
Kasus-kasus perbatasan juga terjadi di toko-toko yang sibuk. Mendorong unit 15kW pada laser 6kW menimbulkan pengorbanan operasional yang besar. Anda pasti akan mengorbankan ketebalan pemotongan. Anda juga harus mengurangi kecepatan potong untuk menjaga kualitas tepi yang dapat diterima. Jika Anda memotong pelat baja karbon tebal setiap hari, pengaturan ini akan kesulitan membersihkan material cair dari garitan.
Tabel 1: Matriks Kesesuaian Watt Laser untuk Unit 15kW
| Watt Laser Serat | Peringkat Kesesuaian | Ketebalan Bahan Optimal | Kualitas Potongan yang Diharapkan |
|---|---|---|---|
| 1,5kW - 2kW | Bagus sekali | Baja Karbon: hingga 8mm | Tepinya tinggi dan bebas sampah |
| 3kW | Sangat bagus | Baja Karbon: hingga 10mm | Halus, minimal burring |
| 4kW | Sedang | Baja Tahan Karat: hingga 3 mm | Dapat diterima, diperlukan kecepatan yang lebih lambat |
| 6kW+ | Buruk (Garis Batas) | Tidak disarankan untuk pelat tebal | Risiko tinggi penurunan tekanan |
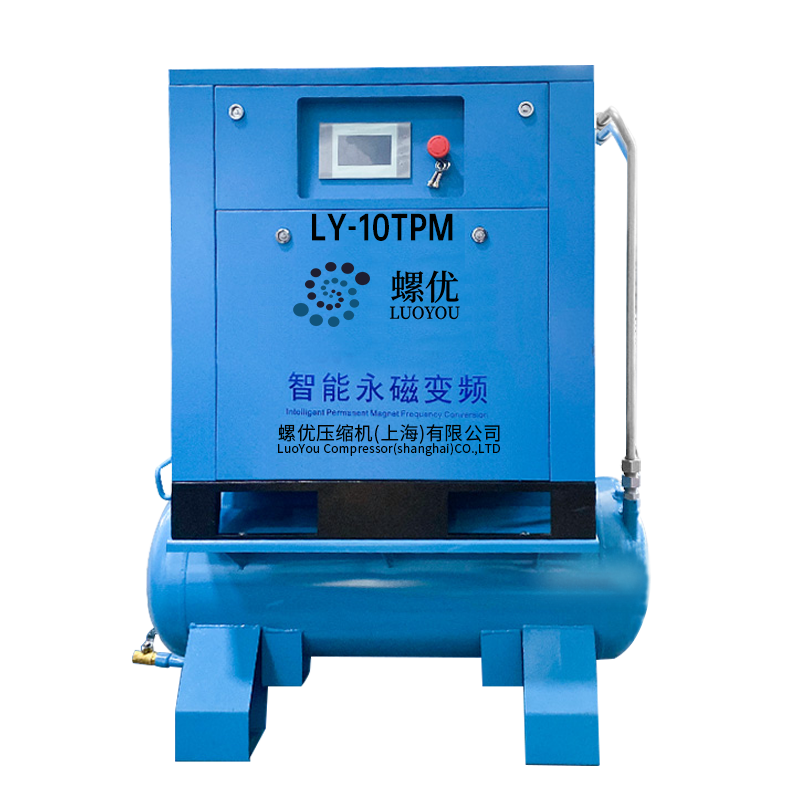
Banyak toko fabrikasi membandingkan desain sekrup putar dengan kompresor piston tradisional. Dalam aplikasi laser industri, teknologi sekrup dengan mudah memenangkan perdebatan ini. Desain mekanis rotor kembar yang mengompresi udara memberikan keuntungan besar. Anda menghindari keterbatasan mekanis yang melekat pada desain piston lama. Kami sangat menyarankan untuk tidak menggunakan unit piston untuk pemotongan laser presisi.
Anda memerlukan pengoperasian berkelanjutan untuk pekerjaan pengumpulan material yang lama. Unit piston memerlukan periode pendinginan yang sering untuk mencegah kegagalan besar. Desain sekrup putar menawarkan siklus kerja 100%. Mereka bekerja terus menerus tanpa terlalu panas atau kehilangan efisiensi. Stamina ini memungkinkan Anda membiarkan laser bekerja tanpa pengawasan selama giliran kerja yang panjang.
Kompresor piston menghasilkan denyut udara yang deras selama pengoperasian. Pulsasi ini menyebabkan cutting edge tidak rata dan pengiriman gas tidak menentu. Model sekrup menyalurkan udara bertekanan dengan lancar dan konsisten. Pengiriman yang stabil ini menjaga Anda tekanan garis potong sangat konstan. Tekanan yang konstan menjamin pemotongan yang bersih dan bebas sampah setiap saat.
Anda harus hati-hati mempertimbangkan opsi Penggerak Frekuensi Variabel (VFD). Kami sangat merekomendasikan berinvestasi pada Magnet Permanen (PM) VSD Kompresor sekrup 15kW . Waktu siaga menghabiskan daya toko secara agresif. Operator laser sering kali berhenti sejenak untuk memuat atau membongkar material. Pengontrol VSD memperlambat motor kompresor selama momen idle ini. Anda mengurangi pemborosan energi secara instan sambil mempertahankan tekanan siap pakai.
Anda harus melindungi kepala laser halus Anda dengan segala cara. Air, uap minyak, atau partikulat kecil merupakan ancaman besar bagi peralatan Anda. Jika kontaminan ini masuk ke sistem udara, maka akan merusak lensa pelindung. Sinar laser intensitas tinggi mengenai kontaminasi dan membakarnya langsung ke dalam kaca. Optik fokus Anda akan gagal segera setelah ini terjadi.
Kegagalan optik ini menghabiskan biaya penggantian suku cadang ribuan dolar. Waktu henti yang tidak direncanakan merusak jadwal produksi Anda dan merusak kepercayaan klien. Anda harus benar-benar mengikuti standar internasional ISO 8573-1 untuk kemurnian udara. Kami sangat mewajibkan kemurnian udara Kelas 1.4.1 atau Kelas 1.3.1 untuk pemotongan laser. Anda tidak bisa berkompromi dengan persyaratan teknis ini.
Pengaturan filtrasi Anda memerlukan beberapa komponen terintegrasi yang bekerja bersama. Pertama, Anda memerlukan pengering berpendingin berkinerja tinggi. Pengering ini mengelola persyaratan titik embun yang ketat secara efektif. Ini mencegah kondensasi kelembaban berbahaya di dalam maskapai penerbangan toko Anda. Udara kering memastikan logam cair terhembus dengan bersih tanpa teroksidasi sebelum waktunya.
Selanjutnya, Anda harus memasang filtrasi presisi untuk menjebak ancaman mikroskopis. Kami merekomendasikan pendekatan empat tahap yang lengkap.
Anda harus mengakui kenyataan pemeliharaan harian. Bahan habis pakai memerlukan penggantian terjadwal secara rutin agar tetap efektif. Anda harus membeli elemen filter baru secara rutin. Anda juga memerlukan oli kompresor khusus untuk mencegah pernis internal. Faktorkan pengeluaran berulang ini ke dalam perhitungan periode pengembalian yang Anda harapkan.
Sebagian besar toko fabrikasi menghadapi batasan ketat di lantai produksi. Anda mungkin tidak memiliki ruang kompresor khusus dengan pengatur suhu. Ruang lantai tetap sangat berharga di lingkungan industri berat. Memindahkan lembaran logam besar memerlukan lorong lebar dan zona terbuka. Pengaturan kompresor tradisional yang luas menyia-nyiakan terlalu banyak ruang berharga ini.
Produsen peralatan mengembangkan solusi skid 4-in-1 untuk skenario yang tepat ini. Kami menyebutnya sistem terintegrasi a paket kompresor kompak . Ini memasang kompresor, tangki penerima udara, pengering, dan filter ke satu rangka baja. Anda menerima sistem udara lengkap yang siap untuk segera ditempatkan.
Kami mengevaluasi pro dan kontra spesifik dari desain ini dengan cermat.
Namun, Anda harus mengelola beberapa risiko implementasi yang berbeda.
Tingkat kebisingan biasanya berkisar sekitar 65 hingga 70 dB(A) untuk model tertutup. Anda harus mengelola akustik ini untuk melindungi tim Anda. Kami merekomendasikan untuk menempatkan selip di dekat dinding luar yang berventilasi baik. Penempatan ini membantu membuang panas buangan sekaligus menjauhkan kebisingan dari stasiun kerja utama.
Anda memerlukan kerangka kerja yang andal untuk menyelesaikan pilihan peralatan Anda. Tinjau daftar periksa kriteria keberhasilan kami sebelum membuat komitmen pembelian apa pun. Kami ingin Anda menghindari kesalahan umum dalam menentukan ukuran. Lanjutkan dengan a Kompresor udara pemotongan laser 15kW jika pengoperasian Anda sesuai dengan kondisi spesifik ini.
Pertama, Anda harus mengoperasikan sistem laser serat 1kW hingga 3kW. Kedua, Anda harus memotong lembaran logam tipis hingga sedang dengan ketebalan di bawah 10 mm. Ketiga, Anda ingin sepenuhnya menghilangkan logistik botol nitrogen yang mahal. Jika Anda memenuhi ketiga kriteria ini, ukuran peralatan ini sangat cocok.
Sebaliknya, Anda harus mencari unit yang lebih besar (22kW atau lebih) dalam kondisi yang berbeda. Jika Anda menjalankan beberapa mesin laser secara bersamaan, Anda memerlukan volume yang lebih besar. Jika Anda menggunakan laser 6kW atau lebih tinggi pada pelat karbon tebal, permintaan melebihi batas 15kW. Terakhir, rute pipa yang panjang dan rumit menyebabkan penurunan tekanan yang besar. Anda memerlukan tenaga kuda ekstra untuk mengatasi gesekan pipa yang panjang.
Terapkan tip praktis evaluasi vendor ini selama fase pengadaan Anda. Periksa peringkat pematian suhu tinggi yang eksplisit. Panas menyebabkan sebagian besar kegagalan peralatan awal di bengkel logam. Pastikan tangki udara penerima memiliki sertifikasi ASME atau CE yang valid. Keselamatan di tempat kerja selalu diutamakan.
Mintalah tabel ukuran yang transparan dari setiap pemasok potensial. Mintalah data pengiriman udara bebas (FAD) aktual pada tekanan operasi yang ditentukan. Jangan mendasarkan keputusan Anda hanya pada peringkat tenaga kuda motor. FAD memberi tahu Anda volume udara sebenarnya yang dapat digunakan yang mencapai nosel laser Anda.
Sistem udara 15kW yang sangat cocok menawarkan pilihan operasional yang sangat efisien. Ini tetap merupakan investasi yang sangat baik jika Anda memasangkannya dengan watt laser yang tepat. Anda dapat mengurangi biaya pemotongan secara signifikan dibandingkan dengan nitrogen cair curah. Namun, Anda harus menjaga protokol penyaringan yang ketat untuk melindungi kepala pemotongan Anda.
Ambil tindakan langsung hari ini untuk mengamankan peningkatan Anda. Periksa spesifikasi aliran dan tekanan yang tepat dari produsen laser Anda terlebih dahulu. Minta audit udara di lokasi dari vendor pilihan Anda. Mintalah bagan FAD yang komprehensif sebelum menerbitkan pesanan pembelian apa pun. Langkah-langkah ini menjamin Anda membeli apa yang dibutuhkan lini produksi Anda.
A: Ini sangat bergantung pada ketebalan material. Ini dapat mendukung pemotongan laser 6kW pada lembaran tipis menggunakan kecepatan tinggi dan tekanan standar. Namun, ia akan kesulitan dengan pelat tebal yang membutuhkan aliran tinggi dan tekanan maksimum yang berkelanjutan. Ketidakcocokan ini berisiko menyebabkan penurunan tekanan yang parah dan kerusakan komponen.
J: Biasanya Anda harus menggantinya setiap 2.000 hingga 3.000 jam. Kelembapan lingkungan yang tinggi atau lingkungan toko yang berdebu dapat mengurangi separuh umur yang diharapkan dengan mudah. Kami merekomendasikan untuk mengandalkan pengukur tekanan diferensial daripada hanya mengikuti kalender untuk memastikan keselamatan yang optimal.
A: Ya, wajib untuk standar operasional industri. Meskipun 13 Bar atau 14 Bar dapat digunakan untuk aluminium tipis atau baja galvanis, 16 Bar menyediakan overhead yang diperlukan. Tekanan ekstra ini menghilangkan material cair dengan bersih pada baja tahan karat atau baja karbon yang lebih tebal.


