
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-09-05 Origine: Sito


Il passaggio dall’azoto o dall’ossigeno in bombole al taglio con aria assistita promette massicce riduzioni dei costi. Puoi ridurre drasticamente le spese operative. Tuttavia, il sottodimensionamento o il sovradimensionamento del compressore uccide immediatamente tali margini. Se scegli l’attrezzatura sbagliata, sprecherai energia o interromperai completamente la produzione. Hai bisogno di un abbinamento preciso per prestazioni ottimali.
Il livello da 15 kW (circa 20 HP) è probabilmente il punto di ingresso più comune oggi. Le officine di fabbricazione di medio livello spesso scelgono questa dimensione quando aggiornano le loro configurazioni del gas. Vogliono l’indipendenza dai rigidi programmi di consegna del gas. Vediamo questa transizione avvenire costantemente nel settore della fabbricazione. Questo specifico livello di potenza offre un eccellente equilibrio tra convenienza e rendimento.
Questa guida alla valutazione obiettiva ti aiuta a determinare se un'unità da 15 kW fornisce flusso, pressione e purezza specifici. Imparerai come abbinare queste specifiche tecniche al tuo esatto programma di taglio. Ti aiuteremo ad allineare la capacità del compressore direttamente alla potenza del tuo laser a fibra. Seguendo questi passaggi potrai aggiornare con sicurezza la tua struttura.
La mancata corrispondenza tra la capacità del compressore e la dimensione dell'ugello della testina laser crea seri problemi di produzione. Si noteranno rapidamente gravi sbavature sui bordi delle parti finite. L'accumulo di scorie rallenterà il tuo team di post-elaborazione. In molti scenari peggiori, l’intera linea di produzione si ferma completamente. Calcolo La richiesta di aria per il taglio laser richiede un'attenta pianificazione piuttosto che semplici congetture. È necessario basare il dimensionamento su dati concreti.
Dobbiamo esaminare attentamente la pressione rispetto alla dinamica del flusso. Un'unità standard da 15 kW eroga in genere da 1,2 a 1,5 metri cubi al minuto. Funziona in modo efficiente a 1,6 MPa o 16 Bar. La pressione di picco è molto importante per la perforazione di materiali tenaci. Tuttavia, un flusso volumetrico sostenuto è molto più importante per il taglio continuo. L'aria spinge costantemente attraverso diametri specifici degli ugelli. Questi ugelli misurano solitamente tra 1,5 mm e 2,0 mm. Se il volume dell'aria diminuisce, la qualità del taglio peggiora immediatamente.
Vediamo punti deboli altamente specifici per le potenze laser supportate. Una macchina da 15 kW si abbina perfettamente ai laser a fibra da 1,5 kW, 2 kW e 3 kW. Queste combinazioni offrono eccellente stabilità e tagli netti. È possibile lavorare continuamente fogli da sottili a medi senza attendere l'accumulo di pressione. Questa corrispondenza mantiene la testa del laser in movimento a velocità ottimali.
Casi limite esistono anche nei negozi affollati. L'inserimento di un'unità da 15 kW su un laser da 6 kW introduce pesanti compromessi operativi. Sacrificherai inevitabilmente lo spessore di taglio. È inoltre necessario ridurre la velocità di taglio per mantenere una qualità del bordo accettabile. Se tagli quotidianamente piastre spesse di acciaio al carbonio, questa configurazione avrà difficoltà a rimuovere il materiale fuso dal taglio.
Tabella 1: Matrice di idoneità della potenza del laser per unità da 15 kW
| della potenza del laser a fibra | Valutazione di idoneità | Spessore ottimale del materiale | Qualità di taglio prevista |
|---|---|---|---|
| 1,5 kW - 2 kW | Eccellente | Acciaio al carbonio: fino a 8 mm | Bordi alti e senza bava |
| 3 kW | Molto bene | Acciaio al carbonio: fino a 10 mm | Sbavature lisce e minime |
| 4 kW | Moderare | Acciaio inossidabile: fino a 3 mm | Sono necessarie velocità accettabili e inferiori |
| 6kW+ | Scarso (Limite) | Non consigliato per lastre spesse | Elevato rischio di caduta di pressione |
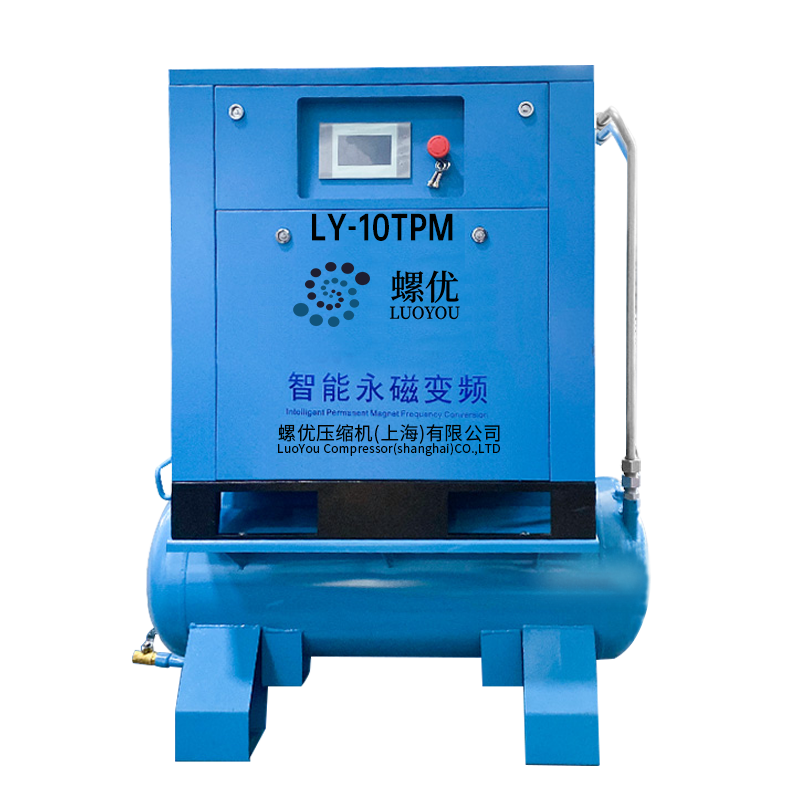
Molte officine di fabbricazione confrontano i design rotativi a vite con i tradizionali compressori a pistoni. Nelle applicazioni laser industriali, la tecnologia delle viti vince facilmente questo dibattito. Il design meccanico dei rotori gemelli che comprimono l'aria offre enormi vantaggi. Si evitano le limitazioni meccaniche inerenti ai modelli di pistoni più vecchi. Sconsigliamo vivamente l'utilizzo di unità a pistone per il taglio laser di precisione.
È necessario un funzionamento continuo per lavori di annidamento di materiali lunghi. Le unità a pistone richiedono frequenti periodi di raffreddamento per evitare guasti catastrofici. I design delle viti rotanti offrono un ciclo di lavoro del 100%. Funzionano continuamente senza surriscaldarsi o perdere efficienza. Questa resistenza consente di lasciare il laser in funzione incustodito durante i lunghi turni.
I compressori a pistoni creano forti pulsazioni d'aria durante il funzionamento. Questa pulsazione provoca taglienti irregolari e un'erogazione irregolare del gas. I modelli a vite erogano aria compressa in modo uniforme e costante. Questa consegna stabile mantiene il tuo pressione della linea di taglio perfettamente costante. La pressione costante garantisce ogni volta un taglio pulito e senza bava.
Dovresti considerare attentamente le opzioni di azionamento a frequenza variabile (VFD). Consigliamo vivamente di investire in un VSD a magnete permanente (PM). Compressore a vite da 15 kW . I tempi di standby consumano in modo aggressivo la potenza del negozio. Gli operatori laser fanno spesso pause per caricare o scaricare il materiale. Un controller VSD rallenta il motore del compressore durante questi momenti di inattività. Riduci istantaneamente lo spreco di energia mantenendo la pressione pronta.
Devi proteggere la tua delicata testina laser a tutti i costi. Acqua, vapori d'olio o minuscole particelle rappresentano una grave minaccia per la vostra attrezzatura. Se questi contaminanti penetrano nel sistema dell'aria, distruggeranno la lente protettiva. La luce laser ad alta intensità colpisce lo sporco e lo brucia direttamente nel vetro. L'ottica di messa a fuoco fallirà poco dopo che ciò accade.
Questi guasti ottici costano migliaia di dollari in parti di ricambio. I tempi di inattività non pianificati rovinano il programma di produzione e danneggiano la fiducia dei clienti. È necessario seguire rigorosamente lo standard internazionale ISO 8573-1 per la purezza dell'aria. Per il taglio laser richiediamo fortemente la purezza dell'aria di Classe 1.4.1 o Classe 1.3.1. Semplicemente non puoi scendere a compromessi su questo requisito tecnico.
La configurazione di filtraggio richiede diversi componenti integrati che lavorano insieme. Innanzitutto è necessario un essiccatore a refrigerazione ad alte prestazioni. Questo essiccatore gestisce in modo efficace i severi requisiti del punto di rugiada. Previene la pericolosa formazione di condensa all'interno delle compagnie aeree del tuo negozio. L'aria secca garantisce che il metallo fuso venga soffiato via in modo pulito senza ossidarsi prematuramente.
Successivamente, è necessario installare un filtraggio di precisione per intrappolare le minacce microscopiche. Raccomandiamo un approccio completo in quattro fasi.
È necessario riconoscere la realtà della manutenzione quotidiana. I materiali di consumo richiedono una sostituzione programmata regolare per rimanere efficaci. È necessario acquistare regolarmente elementi filtranti nuovi. È inoltre necessario un olio per compressori specializzato per prevenire la verniciatura interna. Considera queste spese ricorrenti nei calcoli del periodo di rimborso previsto.
La maggior parte delle officine di fabbricazione deve affrontare severi vincoli di spazio nel reparto di produzione. Probabilmente ti manca una sala compressori dedicata e climatizzata. Lo spazio rimane estremamente prezioso negli ambienti dell'industria pesante. La movimentazione di lamiere di grandi dimensioni richiede corridoi ampi e zone aperte. Le tradizionali configurazioni dei compressori estesi sprecano troppo di questo spazio prezioso.
I produttori di apparecchiature hanno sviluppato la soluzione skid 4 in 1 per questo esatto scenario. Chiamiamo questo sistema integrato a pacchetto compressore compatto . Monta il compressore, il serbatoio del ricevitore dell'aria, l'essiccatore e i filtri su un unico telaio in acciaio. Riceverai un sistema aereo completo pronto per l'implementazione immediata.
Valutiamo attentamente i pro e i contro specifici di questo design.
Tuttavia, è necessario gestire diversi rischi di implementazione distinti.
I livelli di rumore solitamente si aggirano tra 65 e 70 dB(A) per i modelli chiusi. Devi gestire questa acustica per proteggere la tua squadra. Si consiglia di posizionare lo skid vicino ad una parete esterna ben ventilata. Questo posizionamento aiuta a respingere il calore di scarico mantenendo il rumore diretto lontano dalla workstation principale.
Hai bisogno di un quadro affidabile per finalizzare la scelta della tua attrezzatura. Consulta la nostra lista di controllo dei criteri di successo prima di prendere qualsiasi impegno di acquisto. Vogliamo che tu eviti errori comuni di dimensionamento. Procedi con a Compressore d'aria per taglio laser da 15 kW se la tua operazione corrisponde a queste condizioni specifiche.
Innanzitutto, dovresti utilizzare un sistema laser a fibra da 1 kW a 3 kW. In secondo luogo, è necessario tagliare principalmente lamiere di spessore medio-sottile mantenendo uno spessore inferiore a 10 mm. In terzo luogo, si desidera eliminare completamente la costosa logistica delle bombole di azoto. Se soddisfi questi tre criteri, la dimensione dell'attrezzatura si adatta perfettamente.
Al contrario, dovresti cercare un’unità più grande (22kW o superiore) in circostanze diverse. Se utilizzi più macchine laser contemporaneamente, hai bisogno di più volume. Se si utilizza un laser da 6 kW o superiore su piastre di carbonio spesse, la domanda supera il limite di 15 kW. Infine, il percorso dei tubi lungo e complesso provoca forti perdite di carico. È necessaria una potenza extra per superare l'attrito delle tubazioni lunghe.
Applica questi suggerimenti pratici per la valutazione dei fornitori durante la fase di approvvigionamento. Verificare la presenza di valori nominali espliciti di arresto per alta temperatura. Il calore causa la maggior parte dei guasti precoci alle apparecchiature nelle officine metallurgiche. Verificare che il serbatoio dell'aria del ricevitore disponga di certificazioni ASME o CE valide. La sicurezza sul lavoro è sempre al primo posto.
Richiedi tabelle delle taglie trasparenti a ogni potenziale fornitore. Richiedere i dati effettivi sulla portata d'aria libera (FAD) alla pressione operativa specificata. Non basare la tua decisione esclusivamente sulla potenza del motore. FAD indica il vero volume d'aria utilizzabile che raggiunge l'ugello laser.
Un sistema d'aria da 15 kW perfettamente abbinato offre una scelta operativa altamente efficiente. Rimane un ottimo investimento se abbinato alla corretta potenza del laser. È possibile ridurre significativamente i costi di taglio rispetto all'azoto liquido sfuso. Tuttavia, è necessario mantenere rigidi protocolli di filtrazione per proteggere la testa di taglio.
Agisci direttamente oggi per proteggere il tuo aggiornamento. Controllare innanzitutto le specifiche esatte di flusso e pressione del produttore del laser. Richiedi un audit dell'aria in loco al fornitore prescelto. Richiedi un grafico FAD completo prima di emettere qualsiasi ordine di acquisto. Questi passaggi ti garantiscono di acquistare esattamente ciò di cui la tua linea di produzione ha bisogno.
R: Dipende molto dallo spessore del materiale. Può supportare un laser da 6 kW che taglia fogli sottili utilizzando l'alta velocità e la pressione standard. Tuttavia, avrà difficoltà con piastre spesse che richiedono un flusso elevato e sostenuto e una pressione massima. Questo disadattamento rischia di causare forti cadute di pressione e parti rovinate.
R: Solitamente dovresti sostituirli ogni 2.000-3.000 ore. L'elevata umidità ambientale o gli ambienti polverosi dei negozi possono facilmente dimezzare la durata prevista. Raccomandiamo di affidarsi ai manometri differenziali piuttosto che seguire semplicemente il calendario per garantire una sicurezza ottimale.
R: Sì, è obbligatorio per le operazioni industriali standard. Mentre 13 Bar o 14 Bar possono funzionare per alluminio sottile o acciaio zincato, 16 Bar forniscono le spese generali necessarie. Questa pressione extra soffia via il materiale fuso in modo pulito su acciaio inossidabile o acciaio al carbonio più spesso.


