
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-09-05 Kaynak: Alan


Şişelenmiş nitrojen veya oksijenden hava destekli kesmeye geçiş, büyük maliyet düşüşleri vaat ediyor. Operasyonel masrafları önemli ölçüde azaltabilirsiniz. Ancak kompresörünüzü gereğinden küçük veya aşırı büyük boyutlandırmak bu marjları anında yok eder. Yanlış ekipmanı seçerseniz enerji israfına neden olur veya üretimi tamamen durdurursunuz. Optimum performans için hassas eşleştirmeye ihtiyacınız var.
15 kW (yaklaşık 20 HP) kademesi tartışmasız günümüzde en yaygın giriş noktasıdır. Orta seviye imalat atölyeleri genellikle gaz kurulumlarını yükseltirken bu boyutu seçerler. Katı gaz dağıtım programlarından bağımsızlık istiyorlar. Bu geçişin imalat endüstrisinde sürekli olarak gerçekleştiğini görüyoruz. Bu özel güç katmanı, uygun fiyat ve çıktı arasında mükemmel bir denge sağlar.
Bu objektif değerlendirme kılavuzu, 15 kW'lık bir ünitenin belirli bir akış, basınç ve saflık sağlayıp sağlamadığını belirlemenize yardımcı olur. Bu teknik özellikleri tam kesim programınızla nasıl eşleştireceğinizi öğreneceksiniz. Kompresör kapasitesini doğrudan fiber lazer gücünüze göre ayarlamanıza yardımcı olacağız. Bu adımları takip ederek tesisinizi güvenle yükseltebilirsiniz.
Kompresör kapasitenizin lazer kafası meme boyutunuzla uyumsuz olması ciddi üretim sorunları yaratır. Bitmiş parçalarda hızlı bir şekilde ciddi kenar çapaklanmasıyla karşılaşacaksınız. Cüruf birikmesi, işlem sonrası ekibinizi yavaşlatacaktır. En kötü senaryoların çoğunda üretim hattınızın tamamı tamamen durur. Hesaplanıyor Lazer kesici hava talebi, temel tahminlerden ziyade dikkatli planlama gerektirir. Boyutlandırmanızı somut verilere dayandırmalısınız.
Basınç-akış dinamiklerini dikkatle incelememiz gerekiyor. Standart 15 kW'lık bir ünite tipik olarak dakikada 1,2 ila 1,5 metreküp sağlar. 1,6 MPa veya 16 Bar'da verimli bir şekilde çalışır. Sert malzemeleri delmek için tepe basıncı büyük önem taşır. Bununla birlikte, sürekli hacimsel akış, sürekli kesme için çok daha fazla önem taşır. Hava sürekli olarak belirli nozul çaplarına doğru itilir. Bu nozullar genellikle 1,5 mm ile 2,0 mm arasındadır. Hava hacminiz düşerse kesim kalitesi anında düşer.
Desteklenen lazer watt değerleri için son derece spesifik tatlı noktalar görüyoruz. 15kW'lık bir makine, 1,5kW, 2kW ve 3kW'lık fiber lazerlerle mükemmel şekilde eşleşir. Bu kombinasyonlar mükemmel stabilite ve temiz kesimler sunar. İnce ve orta kalınlıkta tabakaları, basıncın oluşmasını beklemeden sürekli olarak işleyebilirsiniz. Bu eşleştirme, lazer kafanızın optimum hızlarda hareket etmesini sağlar.
Sınırda vakalar yoğun mağazalarda da mevcut. 15kW'lık bir üniteyi 6kW'lık bir lazere itmek, ağır operasyonel ödünleşimleri beraberinde getirir. Kaçınılmaz olarak kesme kalınlığından fedakarlık edeceksiniz. Kabul edilebilir kenar kalitesini korumak için kesme hızını da azaltmalısınız. Her gün kalın karbonlu çelik levhalar keserseniz, bu düzen erimiş malzemeyi çentikten temizlemekte zorlanacaktır.
Tablo 1: 15kW Üniteler için Lazer Watt Değeri Uygunluk Matrisi
| Fiber Lazer Watt | Uygunluk Derecesi | Optimum Malzeme Kalınlığı | Beklenen Kesim Kalitesi |
|---|---|---|---|
| 1.5kW - 2kW | Harika | Karbon Çelik: 8 mm'ye kadar | Yüksek, çapaksız kenarlar |
| 3kW | Çok güzel | Karbon Çelik: 10 mm'ye kadar | Pürüzsüz, minimum çapaklanma |
| 4kW | Ilıman | Paslanmaz Çelik: 3 mm'ye kadar | Kabul edilebilir, daha yavaş hızlar gerekli |
| 6kW+ | Zayıf (Sınırda) | Kalın plakalar için önerilmez | Yüksek basınç düşüşü riski |
Birçok üretim atölyesi, döner vida tasarımlarını geleneksel pistonlu kompresörlerle karşılaştırır. Endüstriyel lazer uygulamalarında vida teknolojisi bu tartışmayı kolaylıkla kazanır. Havayı sıkıştıran ikiz rotorların mekanik tasarımı büyük avantajlar sağlar. Eski piston tasarımlarının doğasında olan mekanik sınırlamalardan kaçınırsınız. Hassas lazer kesim için piston ünitelerinin kullanılmamasını şiddetle tavsiye ederiz.
Uzun malzeme yerleştirme işleri için sürekli çalışmaya ihtiyacınız vardır. Piston üniteleri ciddi arızaları önlemek için sık sık soğutma periyotlarına ihtiyaç duyar. Döner vida tasarımları %100 görev döngüsü sunar. Aşırı ısınmadan veya verim kaybı olmadan sürekli çalışırlar. Bu dayanıklılık, uzun vardiyalar sırasında lazeri gözetimsiz çalışır halde bırakmanıza olanak tanır.
Pistonlu kompresörler çalışma sırasında yoğun hava titreşimi oluşturur. Bu titreşim, eşit olmayan kesme kenarlarına ve düzensiz gaz dağıtımına neden olur. Vidalı modeller basınçlı havayı sorunsuz ve tutarlı bir şekilde iletir. Bu istikrarlı teslimat, kesme hattı basıncı mükemmel şekilde sabittir. Sabit basınç her seferinde temiz, çapaksız bir kesimi garanti eder.
Değişken Frekanslı Sürücü (VFD) seçeneklerini dikkatle değerlendirmelisiniz. Kalıcı Mıknatıslı (PM) VSD'ye yatırım yapmanızı önemle tavsiye ederiz 15kW vidalı kompresör . Bekleme süreleri mağazanın gücünü agresif bir şekilde tüketir. Lazer operatörleri malzeme yükleme veya boşaltma için sıklıkla duraklar. Bir VSD kontrolörü bu boşta kalma anlarında kompresör motorunu yavaşlatır. Hazır basıncı korurken enerji israfını anında azaltırsınız.
Hassas lazer kafanızı ne pahasına olursa olsun korumalısınız. Su, yağ buharı veya küçük parçacıklar ekipmanınız için ciddi bir tehdit oluşturur. Bu kirletici maddeler hava sistemine geçerse koruyucu lensi tahrip eder. Yüksek yoğunluklu lazer ışığı kirliliğe çarpar ve onu doğrudan camın içine yakar. Odaklanma optikleriniz bu olaydan kısa bir süre sonra arızalanacaktır.
Bu optik arızalar yedek parça olarak binlerce dolara mal oluyor. Planlanmamış kesintiler üretim programınızı bozar ve müşteri güvenine zarar verir. Hava saflığı için ISO 8573-1 uluslararası standardına kesinlikle uymalısınız. Lazer kesim için Sınıf 1.4.1 veya Sınıf 1.3.1 hava saflığına kesinlikle ihtiyacımız var. Bu teknik gereklilikten kesinlikle ödün veremezsiniz.
Filtreleme kurulumunuz birlikte çalışan birkaç entegre bileşen gerektirir. Öncelikle yüksek performanslı bir soğutmalı kurutucuya ihtiyacınız var. Bu kurutucu katı çiğlenme noktası gereksinimlerini etkili bir şekilde yönetir. Mağazanızın hava yollarında tehlikeli nem yoğunlaşmasını önler. Kuru hava, erimiş metalin zamanından önce oksitlenmeden temiz bir şekilde uçup gitmesini sağlar.
Daha sonra mikroskobik tehditleri yakalamak için hassas filtreleme kurmalısınız. Tam dört aşamalı bir yaklaşım öneriyoruz.
Günlük bakım gerçeğini kabul etmelisiniz. Sarf malzemelerinin etkili kalabilmesi için düzenli olarak planlı değiştirilmesi gerekir. Düzenli olarak taze filtre elemanları satın almalısınız. Ayrıca iç cilalamayı önlemek için özel kompresör yağına da ihtiyacınız vardır. Bu yinelenen giderleri beklenen geri ödeme süresi hesaplamalarınıza dahil edin.
Fabrikasyon atölyelerinin çoğu, üretim alanında katı ayak izi kısıtlamalarıyla karşı karşıyadır. Muhtemelen özel, iklim kontrollü bir kompresör odasına sahip değilsiniz. Ağır sanayi ortamlarında zemin alanı oldukça değerli olmaya devam ediyor. Büyük metal levhaların taşınması geniş koridorlar ve açık alanlar gerektirir. Geleneksel genişleyen kompresör kurulumları bu değerli alanın çoğunu boşa harcar.
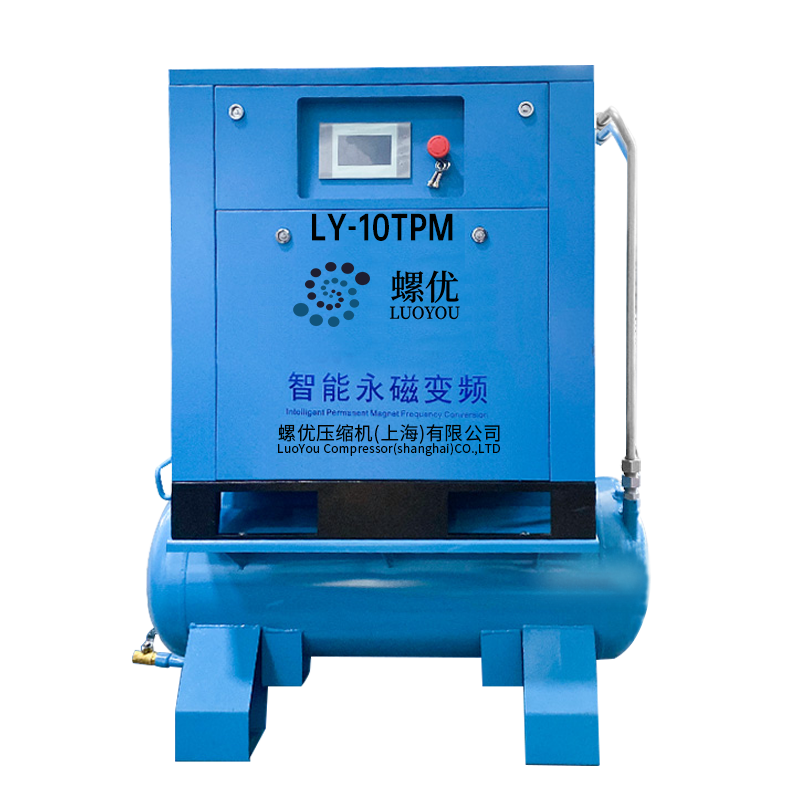
Ekipman üreticileri tam da bu senaryo için 4'ü 1 arada kızak çözümünü geliştirdi. Bu entegre sisteme biz diyoruz kompakt kompresör paketi . Kompresörü, hava deposu tankını, kurutucuyu ve filtreleri tek bir çelik çerçeveye monte eder. Anında devreye alınmaya hazır eksiksiz bir hava sistemine sahip olursunuz.
Bu tasarımın spesifik artılarını ve eksilerini dikkatle değerlendiriyoruz.
Ancak birkaç farklı uygulama riskini yönetmeniz gerekir.
Kapalı modeller için gürültü seviyeleri genellikle 65 ila 70 dB(A) civarındadır. Ekibinizi korumak için bu akustiği yönetmelisiniz. Kızağı iyi havalandırılan bir dış duvarın yakınına yerleştirmenizi öneririz. Bu yerleşim, gürültünün birincil iş istasyonundan uzak tutulmasını sağlarken egzoz ısısının reddedilmesine yardımcı olur.
Ekipman seçiminizi sonuçlandırmak için güvenilir bir çerçeveye ihtiyacınız var. Herhangi bir satın alma taahhüdünde bulunmadan önce başarı kriterleri kontrol listemizi inceleyin. Yaygın boyutlandırma hatalarından kaçınmanızı istiyoruz. ile devam edin 15kW lazer kesim hava kompresörü . Çalışmanız bu özel koşullara uyuyorsa
Öncelikle 1kW ila 3kW arası bir fiber lazer sistemi çalıştırmalısınız. İkinci olarak öncelikle 10mm kalınlığın altında kalan ince-orta sacları kesmelisiniz. Üçüncüsü, pahalı nitrojen şişesi lojistiğini tamamen ortadan kaldırmak istiyorsunuz. Bu üç kriteri karşılıyorsanız, bu ekipman boyutu mükemmel uyum sağlar.
Tersine, farklı koşullar altında daha büyük bir ünite (22kW veya üzeri) aramalısınız. Birden fazla lazer makinesini aynı anda çalıştırıyorsanız daha fazla hacme ihtiyacınız olur. Kalın karbon plakalar üzerinde 6kW veya daha yüksek bir lazer kullanırsanız talep 15kW sınırını aşar. Son olarak, uzun ve karmaşık boru yönlendirmesi ağır basınç düşüşlerine neden olur. Uzun boru sürtünmesinin üstesinden gelmek için ekstra beygir gücüne ihtiyacınız var.
Kaynak bulma aşamanız sırasında bu pratik satıcı değerlendirme ipuçlarını uygulayın. Açık yüksek sıcaklık kapatma derecelerini kontrol edin. Isı, metal atölyelerinde çoğu erken ekipman arızasına neden olur. Alıcı hava tankının geçerli ASME veya CE sertifikalarına sahip olduğunu doğrulayın. İşyeri güvenliği her zaman önce gelir.
Her potansiyel tedarikçiden şeffaf boyutlandırma tabloları talep edin. Belirtilen çalışma basıncında gerçek serbest hava dağıtımı (FAD) verilerini isteyin. Kararınızı yalnızca motor beygir gücü değerine dayandırmayın. FAD size lazer nozulunuza ulaşan gerçek kullanılabilir hava hacmini söyler.
Mükemmel uyumlu 15kW'lık hava sistemi, son derece verimli bir çalışma seçeneği sunar. Doğru lazer gücüyle eşleştirdiğinizde mükemmel bir yatırım olmaya devam eder. Toplu sıvı nitrojene kıyasla kesme maliyetlerini önemli ölçüde azaltabilirsiniz. Ancak kesme başınızı korumak için katı filtreleme protokollerini uygulamanız gerekir.
Yükseltmenizi güvence altına almak için bugün doğrudan harekete geçin. Öncelikle lazer üreticinizin tam akış ve basınç özelliklerini kontrol edin. Seçtiğiniz satıcıdan yerinde hava denetimi talep edin. Herhangi bir satın alma siparişi vermeden önce kapsamlı bir FAD grafiği talep edin. Bu adımlar, üretim hattınızın tam olarak ihtiyaç duyduğu şeyi satın almanızı garanti eder.
C: Büyük ölçüde malzeme kalınlığına bağlıdır. Yüksek hız ve standart basınç kullanarak ince sacları kesen 6kW'lık bir lazeri destekleyebilir. Ancak sürekli yüksek akış ve maksimum basınç gerektiren kalın plakalarla mücadele edecektir. Bu uyumsuzluk ciddi basınç düşüşlerine ve parçaların zarar görmesine neden olur.
C: Bunları genellikle her 2.000 ila 3.000 saatte bir değiştirmelisiniz. Yüksek ortam nemi veya tozlu mağaza ortamları bu beklenen kullanım ömrünü kolayca yarıya indirebilir. Optimum güvenliği sağlamak için sadece takvimi takip etmek yerine diferansiyel basınç göstergelerine güvenmenizi öneririz.
C: Evet, standart endüstriyel işlemler için zorunludur. İnce alüminyum veya galvanizli çelik için 13 Bar veya 14 Bar işe yarayabilirken, 16 Bar gerekli yükü sağlar. Bu ekstra basınç, erimiş malzemeyi daha kalın paslanmaz veya karbon çelik üzerine temiz bir şekilde üfler.


