
Visualizações: 0 Autor: Editor do site Horário de publicação: 28/08/2026 Origem: Site


Poucas coisas frustram mais as equipes de manutenção de instalações do que um compressor de velocidade variável em dificuldades. Você entra na despensa e ouve o motor girando rapidamente sob carga. No entanto, a pressão do sistema se estabiliza bem abaixo do limite alvo. Este cenário específico interrompe as operações diárias e causa paralisações generalizadas da produção em toda a área de produção. Além disso, a operação contínua em alta velocidade desperdiça enormes quantidades de energia elétrica e não satisfaz a demanda da planta. Os componentes internos também sofrem desgaste prematuro devido ao estresse mecânico implacável.
Felizmente, esse comportamento raramente sinaliza uma falha catastrófica do compressor. Ao aplicar uma abordagem de diagnóstico sistemático, você pode descobrir rapidamente a verdadeira causa raiz. Neste guia, exploramos como isolar anomalias de controle, restrições mecânicas e problemas de demanda em todo o sistema. Você aprenderá etapas práticas para evitar diagnósticos incorretos e substituição desnecessária de peças. Em última análise, essas estratégias ajudam você a restaurar o desempenho ideal do seu equipamento com segurança.
Antes de desmontar qualquer maquinaria física, devemos estabelecer uma linha de base diagnóstica. Você deve iniciar o processo de solução de problemas no controlador digital. A Interface Homem-Máquina (HMI) contém pistas operacionais vitais. Os operadores frequentemente interpretam mal essas pistas digitais, levando-os a caminhos de reparo incorretos.
Sempre cruze as referências programadas ponto de ajuste do compressor com a leitura da pressão de descarga ativa. Às vezes, os cronogramas de pressão secundária substituem ativamente o alvo primário. Turnos de fim de semana ou ajustes manuais não autorizados geralmente alteram esses parâmetros sem documentação. Você deve confirmar se o alvo real corresponde às necessidades pneumáticas pretendidas. Uma simples correção de parâmetro geralmente resolve o problema instantaneamente.
É necessário observar como o motor se comporta durante a falta ativa. Classificamos esses comportamentos em dois cenários distintos.
Cenário A: O motor funciona continuamente em RPM máxima. No entanto, a pressão estagna e recusa-se a subir. Este comportamento aponta diretamente para a demanda do sistema excedendo a oferta. Também sugere uma restrição mecânica severa no caminho do fluxo de ar.
Cenário B: O motor desacelera inesperadamente. Pode pairar em meio RPM antes de atingir a meta estabelecida. Isso geralmente indica uma falha no sensor, problemas de loop PID lento ou limites específicos do inversor. Diagnosticando um verdadeiro A falha de pressão do compressor de ar VSD depende muito do cenário que você observa.
Você deve exigir protocolos de bloqueio/sinalização (LOTO) imediatamente após o diagnóstico digital. Garanta a despressurização completa do sistema antes de passar pela IHM para inspeções físicas. Os padrões de segurança industrial determinam zero energia armazenada antes que os técnicos manuseiem quaisquer componentes internos. Nunca ignore os intertravamentos de segurança para acelerar o fluxo de trabalho de solução de problemas.
Os componentes digitais muitas vezes enganam as máquinas físicas para que se comportem incorretamente. Os sensores degradam-se com o tempo e começam a transmitir sinais altamente imprecisos. Você deve descartar confusão de software antes de desmontar montagens mecânicas.
Um transdutor de pressão flutuante causa dores de cabeça operacionais significativas. Ele envia sinais elétricos falsamente altos de 4-20 mA diretamente para o PLC. Esses dados incorretos fazem o inversor pensar que atingiu a pressão alvo. Conseqüentemente, o inversor desacelera o motor prematuramente para economizar energia.
É altamente recomendável testar o transdutor diretamente. Instale um manômetro analógico externo calibrado próximo ao bloco do sensor. Compare a leitura do mostrador físico com a tela da IHM digital durante a operação. Se eles diferirem significativamente, você provavelmente enfrentará um problema oculto falha no sensor de pressão . A substituição deste transdutor barato normalmente restaura a funcionalidade total.
Erro comum: Os técnicos geralmente ajustam as válvulas mecânicas às cegas, sem verificar a tensão do transdutor. Sempre confie em um medidor analógico independente em vez de um display digital não calibrado.
Às vezes, o inversor limita artificialmente sua própria potência para sobreviver. A redução térmica do inversor força o inversor a limitar seu Hertz máximo. Este mecanismo de defesa interno protege os componentes eletrônicos sensíveis contra superaquecimento catastrófico. Um dissipador de calor de resfriamento sujo ou altas temperaturas ambientes geralmente desencadeiam essa resposta.
Verifique o parâmetro de frequência máxima programada dentro dos menus do drive. Um técnico anterior pode tê-lo baixado acidentalmente durante um serviço de rotina. Tal erro cria uma artificial Limite de frequência VSD . Isto limita permanentemente a produção máxima de CFM da máquina, independentemente da demanda da planta.
O loop Proporcional-Integral-Derivativo (PID) controla as taxas de aceleração do motor. Configurações lentas do PID fazem com que o inversor reaja muito lentamente. Se a pressão cair repentinamente, o motor não acelera com rapidez suficiente. Você pode precisar de um especialista certificado para ajustar esses parâmetros complexos de sensibilidade. Uma banda proporcional sintonizada incorretamente cria grave instabilidade de pressão em toda a rede.
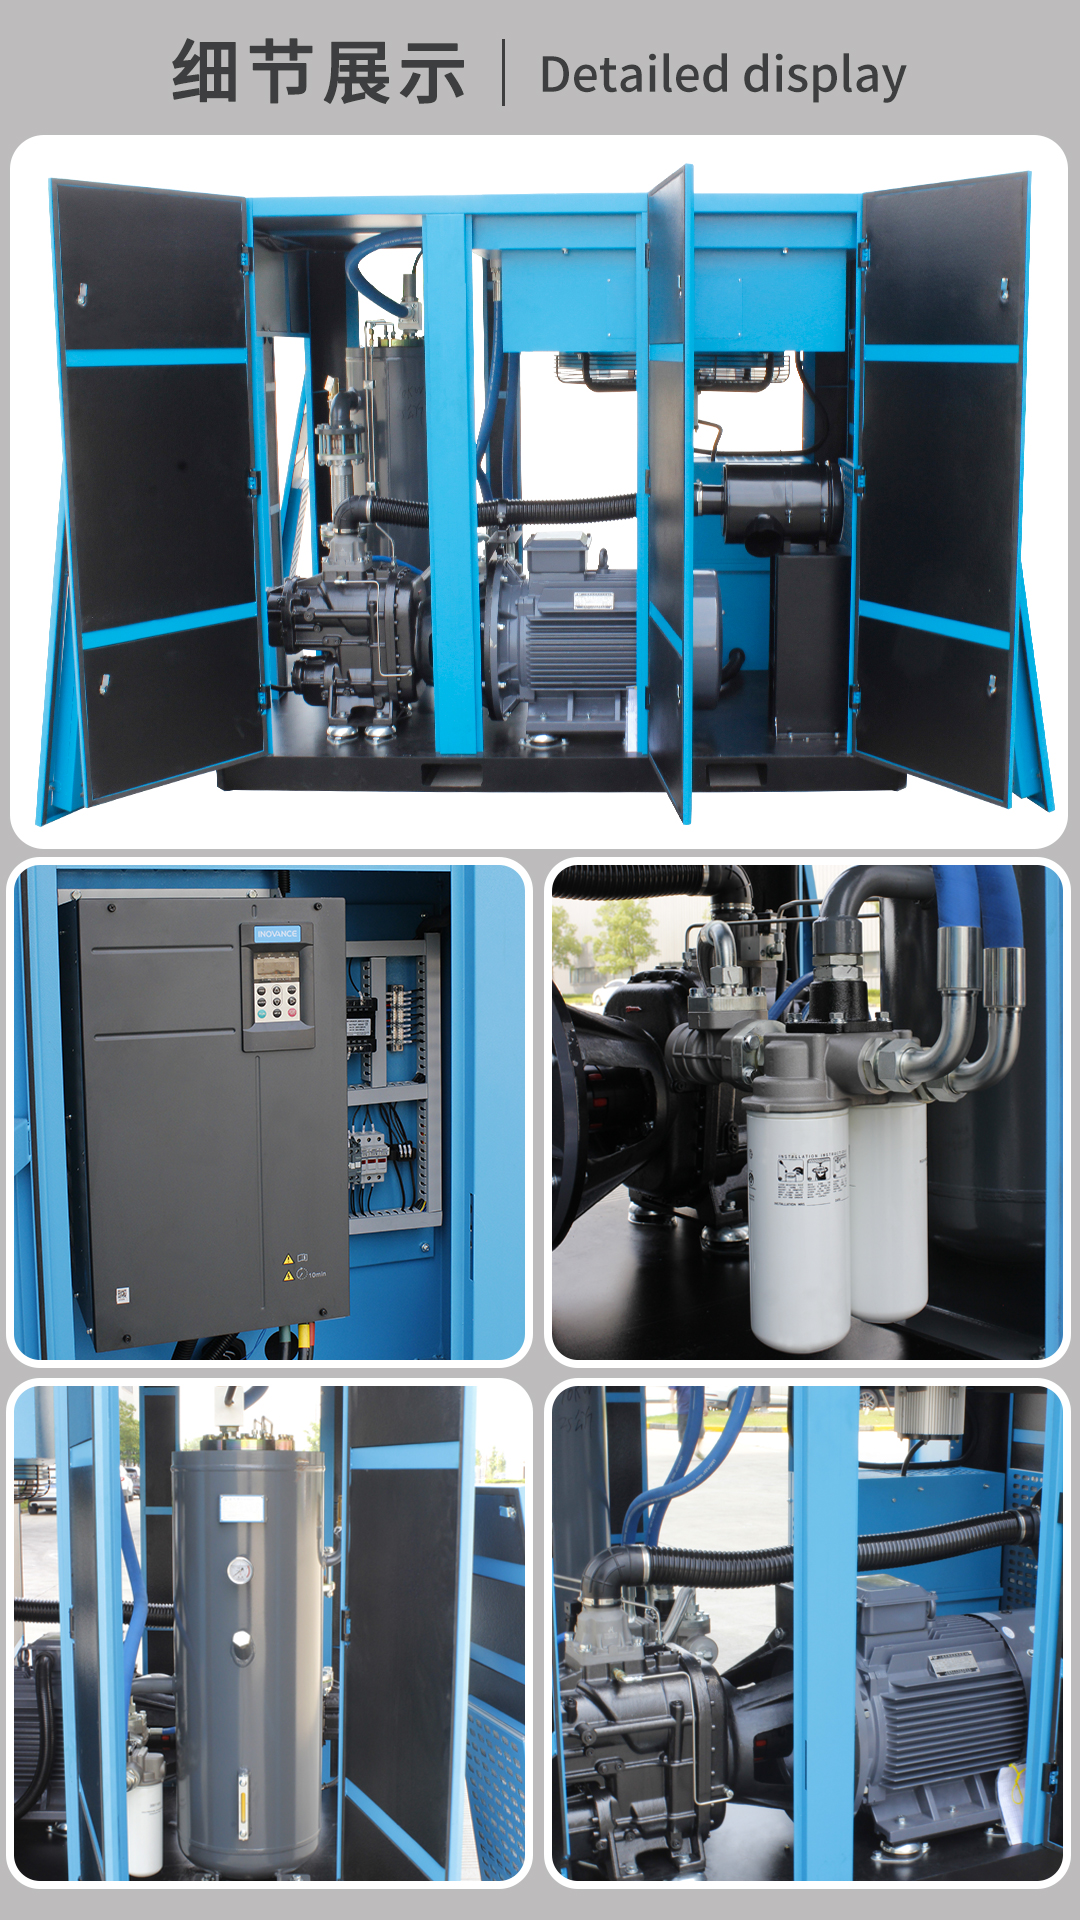
Se o software e os sensores funcionarem perfeitamente, você deverá inspecionar o hardware. As válvulas mecânicas determinam exatamente como o ar se move através do ciclo de compressão. Bloqueios físicos impedem que até mesmo os motores mais potentes aumentem a pressão.
A válvula de admissão principal controla o volume de ar atmosférico que entra. Um cilindro pneumático ou solenóide elétrico normalmente aciona esta válvula. Se este atuador falhar, a válvula borboleta interna poderá ficar parcialmente fechada. A extremidade do ar fica sem ar de admissão imediatamente.
Nestas condições, atingir a pressão definida torna-se mecanicamente impossível. A máquina simplesmente não consegue comprimir o ar que não possui. Recomendamos inspecionar as pequenas linhas de controle de náilon conectadas ao descarregador de admissão em busca de pequenos vazamentos.
A válvula de purga alivia a pressão interna do reservatório durante o desligamento normal da máquina. Você deve verificar se esta válvula específica permanece aberta. Uma ventilação aberta despeja continuamente o ar recém-comprimido diretamente na atmosfera. A máquina trava uma batalha perdida tentando aumentar a pressão na rede.
Melhor Prática: Ouça atentamente perto do silenciador de purga enquanto a máquina funciona sob carga. Você não deve ouvir nenhum ar sibilante escapando durante o ciclo de compressão ativo.
Separadores internos filtram o óleo lubrificante do fluxo de ar comprimido. Com o tempo, esses densos filtros de fibra de vidro entram em colapso ou ficam fortemente sujos com óleo degradado. Você notará um sintoma diagnóstico muito específico aqui. A pressão interna do reservatório é incrivelmente alta, mas a pressão da rede a jusante permanece criticamente baixa.
Operar sob estas condições restritas representa um grave risco de segurança. As temperaturas internas aumentam exponencialmente quando o fluxo para. Você deve monitorar atentamente os indicadores de pressão diferencial. Substitua imediatamente os separadores bloqueados para evitar eventos térmicos catastróficos ou incêndios.
Tabela 1: Restrições mecânicas comuns e sintomas associados
| de componente mecânico | Modo de falha | Sintoma de diagnóstico |
|---|---|---|
| Válvula de descarga de admissão | Preso fechado/Atuador falhou | Motor a 100% RPM, sem aumento de pressão, unidade pneumática silenciosa |
| Válvula de purga | Preso aberto/vazamento na vedação | Som sibilante no escapamento, aumento lento da pressão |
| Separador de Ar/Óleo | Colapsado / Fortemente sujo | Alta pressão no reservatório, alta temperatura, baixa pressão de rede |
| Válvula de pressão mínima | Mola quebrada / Pistão emperrado | Incapaz de criar pressão interna de circulação de óleo inicialmente |
Às vezes o compressor funciona perfeitamente de acordo com as especificações de fábrica. O problema real tem origem a jusante, no chão de produção da fábrica. Você deve avaliar o ambiente mais amplo antes de invadir o equipamento.
Antes de diagnosticar o hardware interno, audite toda a sua rede pneumática. As instalações frequentemente adicionam novas máquinas pneumáticas sem recalcular suas necessidades totais de ar. Se os requisitos totais de CFM da sua planta excederem o fornecimento de ar livre (FAD) nominal da unidade, a pressão cairá naturalmente. A unidade nunca atingirá o limite alvo porque a física o impede.
Este clássico a sobrecarga da demanda de ar requer a adição de capacidade suplementar do compressor. Você não pode forçar uma máquina a empurrar mais ar do que sua capacidade física máxima.
O ar desperdiçado esgota a capacidade da máquina tão rapidamente quanto o novo equipamento de produção. Verifique toda a tubulação aérea quanto a válvulas de derivação abertas. Inspecione todos os sifões de drenagem automáticos localizados próximos a filtros e secadores refrigerados. Os sifões de drenagem que falham frequentemente ficam na posição aberta, despejando grandes volumes de ar.
Além disso, procure por tubulações a jusante rompidas e escondidas. Recomendamos a utilização de um detector de vazamento ultrassônico durante as horas tranquilas do fim de semana. Você pode descobrir que a unidade produz sua capacidade nominal total, mas a perde totalmente devido a vazamentos.
O volume de armazenamento adequado estabiliza toda a rede de produção. Você deve avaliar cuidadosamente o tamanho do tanque receptor primário. A falta de volume adequado provoca uma volatilidade rápida e selvagem da pressão. O inversor não consegue rastrear e compensar fisicamente essas oscilações instantâneas.
Os padrões da indústria recomendam a instalação de três a cinco galões de armazenamento de ar por CFM de capacidade do compressor. Atualizar o tamanho do tanque receptor geralmente cura instantaneamente o comportamento errático do sistema.
As equipes de manutenção precisam de um caminho claro e prático durante emergências. Use esta lista de verificação estruturada para orientar sistematicamente sua jornada de diagnóstico. Dividir tarefas por complexidade economiza tempo e orçamento de manutenção.
Você pode realizar diversas verificações não invasivas com segurança usando pessoal interno. Recomendamos fortemente começar aqui antes de gastar dinheiro com mão de obra externa.
Algumas tarefas de diagnóstico requerem ferramentas de software especializadas e profundo conhecimento elétrico. Encaminhe o problema para profissionais se você enfrentar esses desafios complexos.
Sempre avalie o verdadeiro custo financeiro do tempo de inatividade contínuo da produção. Compare isso com o custo de uma chamada de serviço rápida do fabricante. Se você isolar a falha no próprio inversor, pare imediatamente. Geralmente é necessário um software de diagnóstico especializado para prosseguir com segurança. Traga um profissional para evitar danos elétricos permanentes aos componentes da unidade.
Não conseguir atingir a pressão definida continua a ser um sintoma visível e não uma doença específica. O isolamento sistemático fornece a única maneira confiável de encontrar a causa raiz com precisão. Devemos fazer uma transição cuidadosa dos parâmetros digitais para as válvulas físicas e, finalmente, para a demanda geral da planta.
Comece sua investigação primeiro com as verificações mais fáceis e não invasivas. Verifique os alvos da IHM e execute calibrações básicas do sensor antes de pegar qualquer chave inglesa. Nunca desmonte componentes mecânicos complexos sem primeiro descartar os limites do software. Finalmente, contacte sempre um fornecedor de serviços certificado se suspeitar de falhas eléctricas internas. Diagnósticos sistemáticos adequados economizam tempo valioso, preservam equipamentos caros e protegem seus resultados operacionais.
R: Este comportamento geralmente indica uma sobrecarga de demanda de ar. Sua fábrica está usando atualmente mais ar do que a máquina pode produzir. Alternativamente, você pode ter uma enorme capacidade de desperdício de vazamento na tubulação a jusante. Uma restrição mecânica de admissão, como uma válvula de admissão emperrada, também pode privar a máquina do ar necessário.
R: Você deve instalar um manômetro analógico calibrado em paralelo com o transdutor. Observe ambas as leituras simultaneamente durante a operação. Se o medidor analógico indicar 90 PSI, mas a HMI digital indicar falsamente 110 PSI, o inversor desacelerará prematuramente. Esta discrepância confirma que o sensor está com defeito e requer substituição.
R: Sim. O calor extremo afeta gravemente os componentes eletrônicos. Isso pode fazer com que o inversor inicie um limite de frequência VSD para evitar superaquecimento catastrófico. Este mecanismo de segurança limita artificialmente a velocidade máxima do motor. Consequentemente, reduz a saída total de ar e impede que o sistema atinja o seu limite alvo.


