
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 28.08.2026 Pochodzenie: Strona


Niewiele rzeczy frustruje zespoły zajmujące się konserwacją obiektów bardziej niż borykająca się z problemami sprężarka o zmiennej prędkości. Wchodzisz do pomieszczenia gospodarczego i słyszysz, jak silnik szybko się obraca pod obciążeniem. Jednakże ciśnienie w systemie utrzymuje się znacznie poniżej progu docelowego. Ten konkretny scenariusz zakłóca codzienną działalność i powoduje powszechne przestoje w produkcji w całej hali produkcyjnej. Co więcej, ciągła praca z dużą prędkością powoduje marnowanie ogromnych ilości energii elektrycznej, nie zaspokajając jednocześnie zapotrzebowania instalacji. Elementy wewnętrzne również ulegają przedwczesnemu zużyciu z powodu niesłabnących naprężeń mechanicznych.
Na szczęście takie zachowanie rzadko sygnalizuje katastrofalną awarię zespołu sprężającego. Stosując systematyczne podejście diagnostyczne, można szybko odkryć prawdziwą przyczynę. W tym przewodniku badamy, jak wyizolować anomalie w sterowaniu, ograniczenia mechaniczne i problemy z popytem w całym systemie. Dowiesz się, jakie kroki podjąć, aby zapobiec błędnej diagnozie i uniknąć niepotrzebnej wymiany części. Ostatecznie strategie te pomagają w bezpiecznym przywróceniu optymalnej wydajności sprzętu.
Przed rozłożeniem jakiejkolwiek maszyny fizycznej na części musimy ustalić punkt odniesienia diagnostyczny. Rozwiązywanie problemów należy rozpocząć od sterownika cyfrowego. Interfejs człowiek-maszyna (HMI) zawiera istotne wskazówki operacyjne. Operatorzy często błędnie interpretują te cyfrowe wskazówki, kierując ich na nieprawidłowe ścieżki naprawy.
Zawsze odwołuj się do zaprogramowanego nastawa sprężarki z bieżącym odczytem ciśnienia tłoczenia. Czasami harmonogramy ciśnienia wtórnego aktywnie zastępują główny cel. Weekendowe zmiany lub nieautoryzowane ręczne poprawki często zmieniają te parametry bez dokumentacji. Musisz potwierdzić, że rzeczywisty cel odpowiada zamierzonym potrzebom pneumatycznym. Prosta korekta parametrów często rozwiązuje problem natychmiast.
Należy obserwować zachowanie silnika podczas aktywnego zakłócenia. Klasyfikujemy te zachowania na dwa różne scenariusze.
Scenariusz A: Silnik pracuje stale z maksymalną prędkością obrotową. Jednak ciśnienie pozostaje w stagnacji i nie chce rosnąć. To zachowanie wskazuje bezpośrednio na to, że popyt systemowy przewyższa podaż. Sugeruje to również poważne mechaniczne ograniczenie ścieżki przepływu powietrza.
Scenariusz B: Silnik nieoczekiwanie zwalnia. Może zawisnąć w połowie obrotów, zanim osiągnie ustalony cel. Zwykle oznacza to awarię czujnika, powolne problemy z pętlą PID lub określone ograniczenia napędu. Diagnoza prawdziwa Usterka ciśnienia sprężarki powietrza VSD zależy w dużej mierze od obserwowanego scenariusza.
Bezpośrednio po diagnostyce cyfrowej należy wdrożyć protokoły Lockout/Tagout (LOTO). Przed przejściem obok interfejsu HMI do kontroli fizycznej należy zapewnić całkowite rozhermetyzowanie systemu. Normy bezpieczeństwa przemysłowego nakazują zerową ilość zmagazynowanej energii, zanim technicy zajmą się komponentami wewnętrznymi. Nigdy nie omijaj blokad bezpieczeństwa, aby przyspieszyć proces rozwiązywania problemów.
Komponenty cyfrowe często oszukują maszyny fizyczne, aby działały nieprawidłowo. Czujniki z czasem ulegają degradacji i zaczynają przesyłać bardzo niedokładne sygnały. Przed demontażem zespołów mechanicznych należy wykluczyć pomyłki w oprogramowaniu.
Przetwornik ciśnienia dryfującego powoduje znaczne problemy operacyjne. Wysyła fałszywie wysokie sygnały elektryczne 4-20 mA bezpośrednio do sterownika PLC. Te złe dane powodują, że falownik myśli, że osiągnął ciśnienie docelowe. W rezultacie przetwornica częstotliwości spowalnia silnik przedwcześnie, aby oszczędzać energię.
Zdecydowanie zalecamy bezpośrednie przetestowanie przetwornika. Zamontować skalibrowany zewnętrzny manometr analogowy obok bloku czujnika. Porównaj odczyt fizycznego tarczy z cyfrowym ekranem HMI podczas pracy. Jeśli różnią się znacznie, prawdopodobnie spotkasz się z ukrytym usterka czujnika ciśnienia . Wymiana tego niedrogiego przetwornika zwykle przywraca pełną funkcjonalność.
Częsty błąd: Technicy często dostosowują zawory mechaniczne na ślepo, bez sprawdzania napięcia przetwornika. Zawsze ufaj niezależnemu wskaźnikowi analogowemu zamiast nieskalibrowanemu wyświetlaczowi cyfrowemu.
Czasami falownik sztucznie ogranicza swoją moc wyjściową, aby przetrwać. Obniżanie wartości znamionowych termicznych falownika wymusza na przemienniku ograniczenie maksymalnej wartości herców. Ten wewnętrzny mechanizm obronny chroni wrażliwą elektronikę przed katastrofalnym przegrzaniem. Zanieczyszczony radiator chłodzący lub wysoka temperatura w pomieszczeniu często powodują tę reakcję.
Sprawdź zaprogramowany parametr maksymalnej częstotliwości w menu napędu. Poprzedni technik mógł go przypadkowo opuścić podczas rutynowego przeglądu. Taki błąd tworzy sztuczny Limit częstotliwości VSD . To trwale ogranicza maksymalną wydajność CFM maszyny, niezależnie od zapotrzebowania zakładu.
Pętla proporcjonalno-całkująco-różniczkująca (PID) steruje szybkością przyspieszania silnika. Powolne ustawienia PID powodują, że napęd reaguje zbyt wolno. Jeśli ciśnienie nagle spadnie, silnik nie będzie wystarczająco szybko przyspieszał. Do dostosowania tych złożonych parametrów czułości może być potrzebny certyfikowany ekspert. Nieprawidłowo dostrojony zakres proporcjonalności powoduje poważną niestabilność ciśnienia w całej sieci.
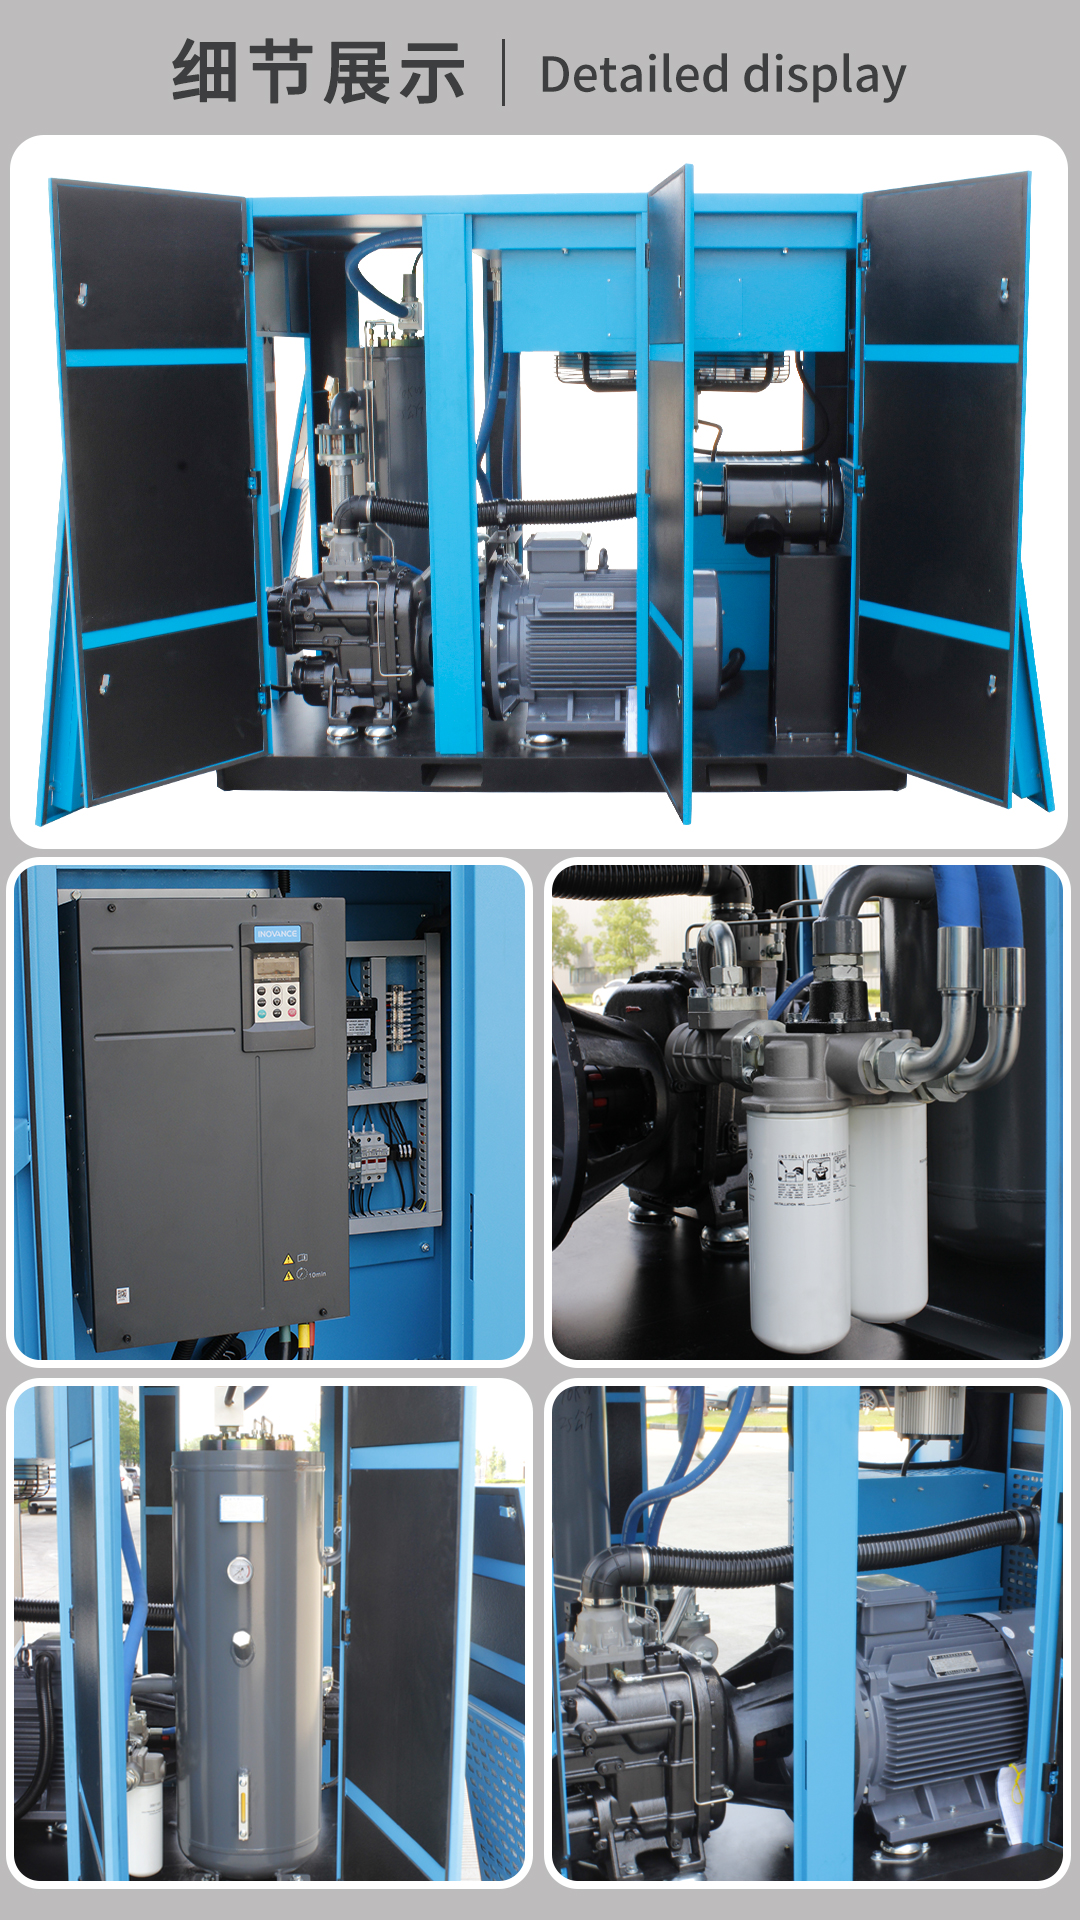
Jeśli oprogramowanie i czujniki sprawdzają się doskonale, należy sprawdzić sprzęt. Zawory mechaniczne dyktują dokładnie sposób przepływu powietrza w cyklu sprężania. Fizyczne blokady uniemożliwiają wytwarzanie ciśnienia nawet w najmocniejszych silnikach.
Główny zawór wlotowy reguluje ilość napływającego powietrza atmosferycznego. Zawór ten zwykle uruchamia cylinder pneumatyczny lub elektromagnes. Jeśli ten siłownik ulegnie awarii, wewnętrzny zawór motylkowy może zostać częściowo zamknięty. W końcówce pneumatycznej natychmiast brakuje powietrza dolotowego.
W tych warunkach osiągnięcie zadanego ciśnienia staje się mechanicznie niemożliwe. Maszyna po prostu nie jest w stanie sprężyć powietrza, którego nie posiada. Zalecamy sprawdzenie małych nylonowych przewodów sterujących łączących się z urządzeniem odciążającym wlotowym pod kątem drobnych wycieków.
Zawór odmulający uwalnia wewnętrzne ciśnienie w misce podczas normalnego wyłączania maszyny. Powinieneś sprawdzić, czy ten konkretny zawór pozostaje otwarty. Otwarty otwór wentylacyjny w sposób ciągły wyrzuca nowo sprężone powietrze bezpośrednio do atmosfery. Maszyna toczy przegraną bitwę, próbując wytworzyć ciśnienie w sieci.
Najlepsza praktyka: Słuchaj uważnie w pobliżu tłumika przedmuchu, gdy maszyna pracuje pod obciążeniem. Podczas aktywnego cyklu sprężania nie powinno być słychać syczącego powietrza ulatniającego się.
Separatory wewnętrzne filtrują olej smarowy ze strumienia sprężonego powietrza. Z biegiem czasu te gęste filtry z włókna szklanego zapadają się lub stają się silnie zanieczyszczone zdegradowanym olejem. Zauważysz tutaj bardzo specyficzny objaw diagnostyczny. Wewnętrzne ciśnienie w misce jest niewiarygodnie wysokie, a ciśnienie w sieci za pompą pozostaje krytycznie niskie.
Praca w tak ograniczonych warunkach stwarza poważne zagrożenie dla bezpieczeństwa. Temperatury wewnętrzne rosną wykładniczo, gdy przepływ ustanie. Należy bardzo uważnie monitorować wskaźniki różnicy ciśnień. Natychmiast wymień zablokowane separatory, aby uniknąć katastrofalnych zdarzeń termicznych lub pożarów.
Tabela 1: Typowe ograniczenia mechaniczne i powiązane objawy
| elementu mechanicznego | awarii | Tryb diagnostyczny |
|---|---|---|
| Zawór odciążający wlotowy | Zablokowany / Awaria siłownika | Silnik pracujący na 100% obr./min., brak wzrostu ciśnienia, cicha końcówka pneumatyczna |
| Zawór odsalający | Zablokowany/nieszczelna uszczelka | Syczenie na wydechu, powolny wzrost ciśnienia |
| Separator powietrza/oleju | Zawalony / Mocno zanieczyszczony | Wysokie ciśnienie w misce, wysoka temperatura, niskie ciśnienie w sieci |
| Zawór minimalnego ciśnienia | Pęknięta sprężyna / Zablokowany tłok | Początkowo nie można wytworzyć wewnętrznego ciśnienia w obiegu oleju |
Czasami kompresor działa idealnie zgodnie ze specyfikacjami fabrycznymi. Rzeczywisty problem ma swoje źródło w dalszej części linii produkcyjnej fabryki. Zanim zaczniesz zagłębiać się w sprzęt, musisz ocenić szersze środowisko.
Przed zdiagnozowaniem sprzętu wewnętrznego przeprowadź audyt całej sieci pneumatycznej. Zakłady często dodają nowe maszyny pneumatyczne bez konieczności ponownego obliczania całkowitego zapotrzebowania na powietrze. Jeśli całkowite zapotrzebowanie instalacji na CFM przekracza znamionową wartość dostarczania swobodnego powietrza (FAD) urządzenia, ciśnienie spada w sposób naturalny. Jednostka nigdy nie osiągnie docelowego progu, ponieważ uniemożliwia to fizyka.
Ten klasyk przeciążenie zapotrzebowania na powietrze wymaga zwiększenia wydajności sprężarki. Nie można zmusić maszyny do wtłaczania większej ilości powietrza, niż wynosi jej maksymalna wydajność fizyczna.
Zmarnowane powietrze wyczerpuje wydajność maszyny równie szybko, jak nowy sprzęt produkcyjny. Sprawdź cały rurociąg napowietrzny pod kątem otwartych zaworów obejściowych. Sprawdź wszystkie automatyczne syfony odpływowe znajdujące się w pobliżu filtrów i suszarek chłodniczych. Uszkodzone syfony często pozostają w pozycji otwartej, wyrzucając ogromne ilości powietrza.
Poszukaj także pękniętych rur wylotowych ukrytych poza zasięgiem wzroku. Zalecamy korzystanie z ultradźwiękowego wykrywacza nieszczelności w spokojnych godzinach weekendowych. Może się okazać, że urządzenie osiąga pełną wydajność znamionową, ale traci ją całkowicie z powodu wycieków.
Odpowiednia pojemność magazynowa stabilizuje całą sieć produkcyjną. Powinieneś dokładnie ocenić rozmiar głównego zbiornika odbiorczego. Brak odpowiedniej objętości powoduje szybką i dziką zmienność ciśnienia. Przemiennik nie jest w stanie fizycznie śledzić i kompensować tych chwilowych wahań.
Normy branżowe zalecają instalację od trzech do pięciu galonów zbiornika powietrza na CFM wydajności sprężarki. Zwiększenie rozmiaru zbiornika odbiornika często natychmiastowo leczy nieprawidłowe działanie systemu.
Zespoły konserwacyjne potrzebują jasnej i wykonalnej ścieżki postępowania w sytuacjach awaryjnych. Skorzystaj z tej uporządkowanej listy kontrolnej, aby systematycznie prowadzić swoją diagnostykę. Dzielenie zadań według złożoności pozwala zaoszczędzić zarówno czas, jak i budżety na konserwację.
Możesz bezpiecznie przeprowadzić kilka nieinwazyjnych kontroli, korzystając z własnego personelu. Zdecydowanie zalecamy rozpoczęcie tutaj przed wydaniem pieniędzy na zewnętrzną siłę roboczą.
Niektóre zadania diagnostyczne wymagają specjalistycznych narzędzi programowych i głębokiej wiedzy elektrycznej. Jeśli stoisz przed tak złożonymi wyzwaniami, przekaż problem profesjonalistom.
Zawsze oceniaj prawdziwy koszt finansowy ciągłych przestojów w produkcji. Porównaj to z kosztem przyspieszonego wezwania serwisu od producenta. Jeżeli odizolujesz usterkę od samego napędu falownika, natychmiast zatrzymaj pracę. Do bezpiecznego postępowania zwykle wymagane jest specjalistyczne oprogramowanie diagnostyczne. Wezwij specjalistę, aby zapobiec trwałemu uszkodzeniu elektrycznemu elementów napędu.
Nieosiągnięcie zadanego ciśnienia pozostaje widocznym objawem, a nie konkretną chorobą. Systematyczna izolacja stanowi jedyny niezawodny sposób na dokładne znalezienie pierwotnej przyczyny. Musimy ostrożnie przejść od parametrów cyfrowych do zaworów fizycznych i wreszcie do ogólnego zapotrzebowania instalacji.
Rozpocznij badanie od najprostszych i nieinwazyjnych kontroli. Przed chwyceniem kluczy zweryfikuj cele HMI i wykonaj podstawowe kalibracje czujników. Nigdy nie demontuj skomplikowanych komponentów mechanicznych bez uprzedniego wykluczenia ograniczeń oprogramowania. Na koniec, jeśli podejrzewasz wewnętrzne usterki elektryczne, zawsze skontaktuj się z certyfikowanym dostawcą usług. Właściwa, systematyczna diagnostyka pozwala zaoszczędzić cenny czas, chronić kosztowny sprzęt i chronić zyski operacyjne.
Odp.: To zachowanie zwykle wskazuje na przeciążenie zapotrzebowania na powietrze. Twoja instalacja zużywa obecnie więcej powietrza, niż maszyna jest w stanie wyprodukować. Alternatywnie możesz mieć ogromną zdolność do marnowania nieszczelności rur za rurociągiem. Mechaniczne ograniczenie wlotu, takie jak zatkany zawór wlotowy, może również pozbawić maszynę niezbędnego powietrza.
Odp.: Należy zainstalować skalibrowany manometr analogowy równolegle z przetwornikiem. Podczas pracy należy jednocześnie obserwować oba odczyty. Jeśli miernik analogowy wskazuje 90 PSI, ale cyfrowy interfejs HMI błędnie odczytuje 110 PSI, napęd przedwcześnie zwolni. Ta rozbieżność potwierdza, że czujnik jest uszkodzony i wymaga wymiany.
O: Tak. Ekstremalne ciepło poważnie wpływa na podzespoły elektroniczne. Może to spowodować, że falownik zainicjuje ograniczenie częstotliwości VSD, aby zapobiec katastrofalnemu przegrzaniu. Ten mechanizm bezpieczeństwa sztucznie ogranicza maksymalną prędkość silnika. W rezultacie zmniejsza całkowitą wydajność powietrza i zapobiega osiągnięciu przez system docelowego progu.


