
Visualizações: 0 Autor: Editor do site Horário de publicação: 03/09/2026 Origem: Site


Na fabricação de alimentos e bebidas, o ar comprimido funciona como a “quarta utilidade” crítica. No entanto, diferentemente da eletricidade ou da água municipal, você é totalmente responsável pela sua pureza. Depender de sistemas de ar abaixo do padrão cria riscos imensos para toda a sua operação. O ar contaminado pode levar a recalls desastrosos de produtos. Freqüentemente causa falhas nas auditorias da FDA ou GFSI. Em última análise, a má qualidade do ar causa danos graves e irreversíveis à marca. Os gerentes de instalações enfrentam constantemente um difícil equilíbrio. Você deve manter padrões rígidos de pureza do ar enquanto otimiza a eficiência operacional. Selecionando um compressor de ar isento de óleo para aplicações alimentícias exige superar as alegações de marketing chamativas. Você precisa avaliar os equipamentos com base em limites rígidos de conformidade e métricas de dimensionamento reais. Exploraremos como definir com precisão os riscos específicos da sua aplicação. Você também aprenderá a dimensionar corretamente seu sistema pneumático. Por fim, compararemos as principais tecnologias de compressores disponíveis atualmente para ajudá-lo a atualizar com confiança.
Cada fábrica de alimentos utiliza ar comprimido de maneira diferente. Você deve primeiro estabelecer o problema de negócios específico que está resolvendo. Em seguida, você precisa determinar o nível necessário de ar comprimido limpo com base em seus casos de uso operacional. Os especialistas do setor geralmente categorizam essas aplicações em três perfis de risco distintos.
Neste cenário, o ar toca diretamente o produto alimentar. Os exemplos incluem aeração, mistura de ingredientes e transporte pneumático de matérias-primas. Você pode usar ar para empurrar a farinha pelos tubos de distribuição. Você pode usá-lo para arejar produtos lácteos líquidos. Como o ar se torna parte da jornada física do produto, você tem tolerância zero com óleo ou umidade. Mesmo o vapor microscópico do óleo pode arruinar perfis sutis de sabor. Também pode introduzir patógenos prejudiciais. Para estas aplicações, a pureza permanece absoluta.
Aqui, o ar toca embalagens ou superfícies. Essas superfícies eventualmente entram em contato com o próprio alimento. Exemplos comuns incluem moldagem por sopro de garrafas PET e limpeza de moldes de aço inoxidável. Você sopra ar em uma garrafa antes de enchê-la. Qualquer resíduo de óleo dentro da garrafa é transferido diretamente para a bebida. Portanto, esta categoria exige alta pureza. Também requer um controle rigoroso da umidade para evitar o crescimento microbiano nas superfícies das embalagens.
Esta categoria envolve a alimentação de ar em máquinas de plantas em geral. Ele aciona válvulas pneumáticas, atuadores ou robôs de embalagem automatizados. O ar não interage direta ou indiretamente com o produto consumível. O ar industrial padrão geralmente é suficiente aqui. No entanto, a contaminação cruzada através do ar ambiente da planta continua a ser um risco menor. O ar de exaustão de uma máquina lubrificada pode permanecer na atmosfera da instalação, eventualmente depositando-se nas linhas de produção.
Melhores Práticas: Sempre mapeie cada ponto de entrega em suas instalações. Atribua uma categoria de risco clara a cada um. Nunca adivinhe seus requisitos de pureza.
Você precisa de uma estrutura oficial para avaliar as alegações de pureza do ar. A norma ISO 8573-1 fornece esta estrutura precisa e reconhecida globalmente. Ele mede partículas sólidas, água e óleo. Para os fabricantes de alimentos, a concentração de óleo continua a ser a principal preocupação de conformidade.
Muitas instalações antigas ainda dependem de ar Classe 1. O padrão Classe 1 permite até 0,01 mg/m³ de óleo. As plantas geralmente alcançam essa métrica usando compressores lubrificados combinados com filtros coalescentes de múltiplos estágios. No papel, isso parece adequado para muitos processos.
No entanto, a realidade do risco pinta um quadro muito mais perigoso. Os filtros degradam-se continuamente durante a operação normal. Eles saturam com o tempo. Eventualmente, eles falham completamente. Uma queda repentina de pressão pode empurrar o aerossol de óleo para além do filtro. Um aumento repentino de temperatura cria exatamente o mesmo perigo. O óleo flui diretamente para a linha de alimentos despercebido.
Por outro lado, a Classe 0 garante ar 100% isento de óleo. Os engenheiros conseguem isso através de um projeto puramente mecânico. A câmara de compressão não contém absolutamente nenhum óleo. Os rotores internos giram sem qualquer lubrificação líquida.
Você deve avaliar suas opções cuidadosamente. Para contato direto e indireto, investindo em uma verdadeira Classe 0 compressor de ar para processamento de alimentos faz sentido estratégico. Elimina o trabalho de manutenção contínuo. Você não precisa mais de monitoramento constante do filtro. Elimina a responsabilidade extrema de contaminação acidental.
Limites de concentração de óleo ISO 8573-1
| Classe ISO | Conteúdo máximo de óleo (aerossol, líquido, vapor) | Tecnologia típica usada |
|---|---|---|
| Classe 0 | 0,00 mg/m³ (Conforme especificado pelo usuário/fabricante do equipamento) | Projeto mecânico 100% isento de óleo |
| Classe 1 | ≤ 0,01 mg/m³ | Compressor Lubrificado + Filtros Coalescentes |
| Classe 2 | ≤ 0,1 mg/m³ | Compressor Lubrificado + Filtros Padrão |
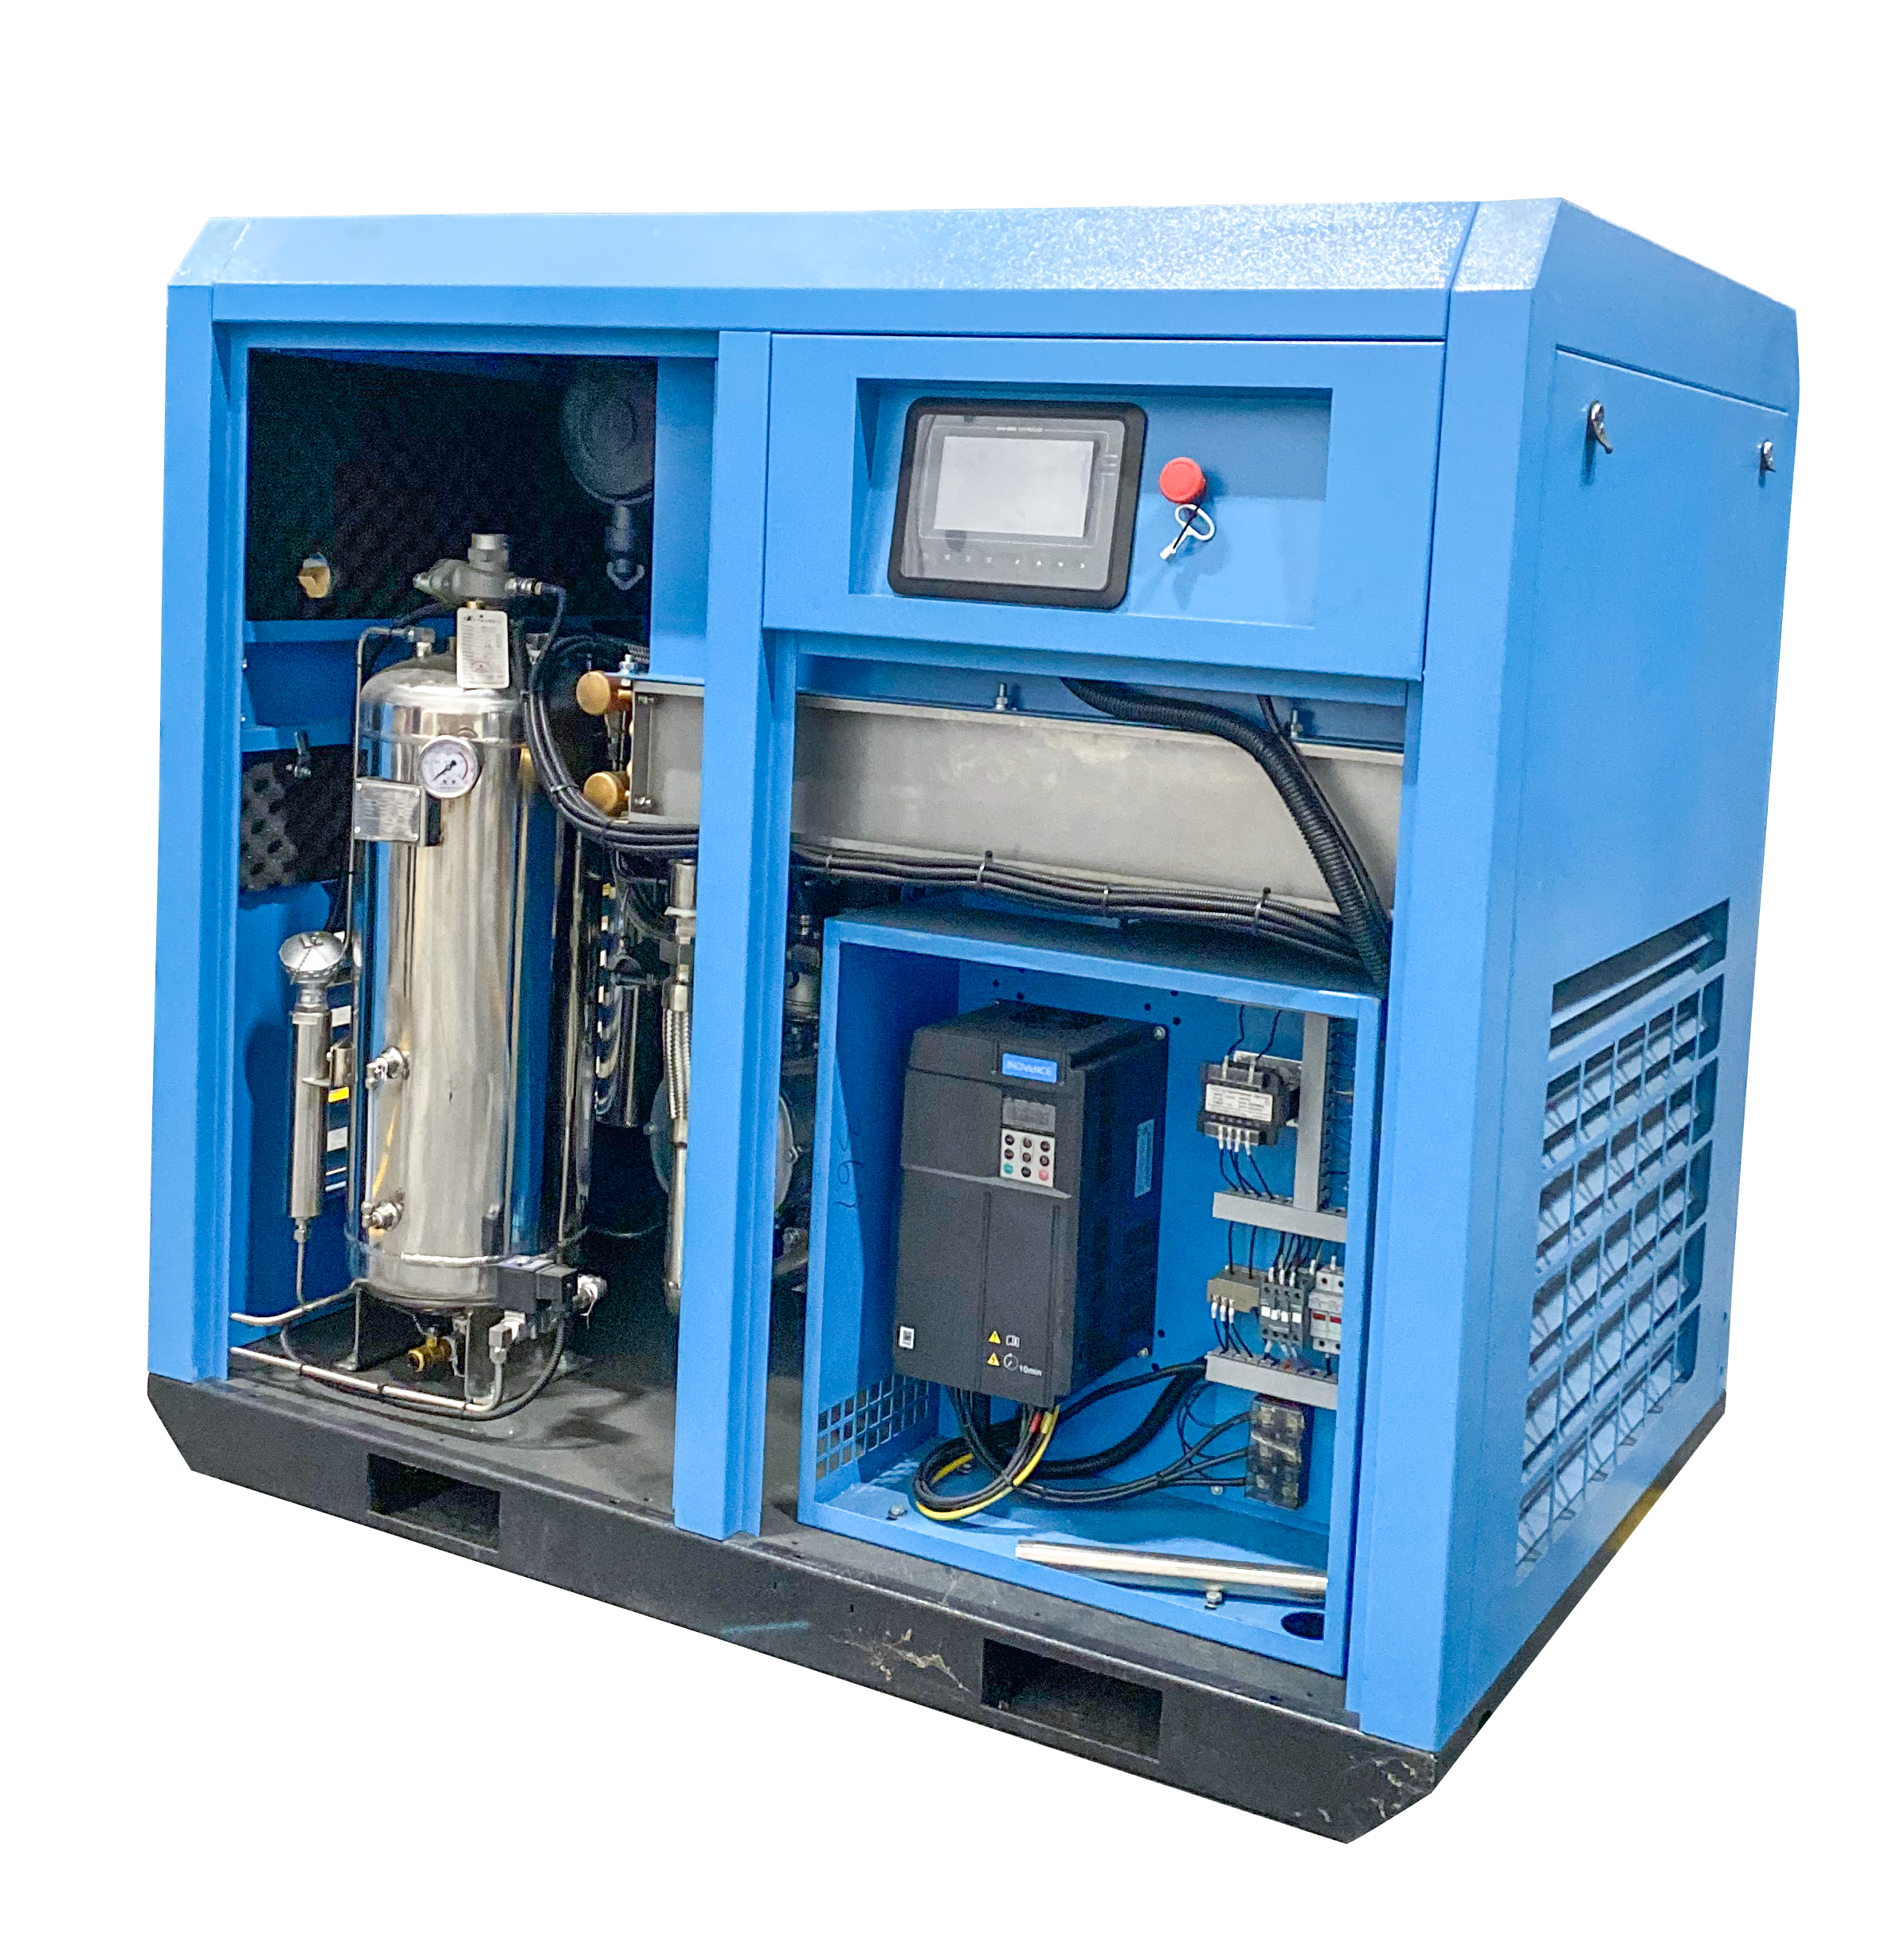
Afastar os compradores da “regra geral” das compras é crucial. Você precisa de uma avaliação precisa e apoiada pela engenharia. Depender apenas da potência (HP) leva a enormes ineficiências. Um compressor de 50 HP de uma marca pode fornecer um fluxo de ar muito diferente de uma unidade de 50 HP de outra.
Você deve separar o fluxo da pressão no planejamento de suas instalações. Primeiro, identifique a pressão mínima aceitável no ponto real de uso. Não olhe apenas para o medidor da sala do compressor. Observe o maquinário de processamento real. Você deve levar em consideração as quedas de pressão padrão. A tubulação causa atrito. Os secadores dessecantes restringem o fluxo de ar.
A sobrepressurização desperdiça energia elétrica significativa. Você incorre em uma penalidade de energia aproximada de 1% para cada 2 PSI de excesso de pressão gerado. Operar a 110 PSI quando seu maquinário requer apenas 90 PSI é um enorme desperdício.
A seguir, calcule o CFM agregado. Você faz isso somando os requisitos de todos os equipamentos pneumáticos.
Você deve planejar o futuro de forma inteligente. Considere os picos sazonais de produção. Considere expansões planejadas das instalações nos próximos três a cinco anos. Certifique-se de proteger adequadamente fornecimento de ar para produção de alimentos para novas linhas de embalagem. No entanto, não superdimensione agressivamente a unidade hoje. O superdimensionamento causa ciclos curtos ineficientes. A máquina liga e desliga com muita frequência. Isso desgasta prematuramente os componentes internos.
Erro comum: comprar uma máquina muito maior “por precaução” sem analisar a demanda básica. Isto garante baixa eficiência durante a operação diária normal.
Você tem diversas soluções mecânicas primárias disponíveis. Você deve combiná-los com perfis de produção específicos. Cada tecnologia oferece vantagens e limitações mecânicas distintas.
Um O compressor de parafuso isento de óleo utiliza parafusos helicoidais duplos. Eles comprimem o ar continuamente através de tolerâncias restritas.
A tecnologia Scroll usa dois elementos espirais. Um permanece estacionário enquanto o outro orbita dentro dele, prendendo e comprimindo o ar.
Essas máquinas dinâmicas transferem energia cinética em pressão usando um impulsor giratório de alta velocidade.
Você deve otimizar sua pegada energética de forma proativa. Os compressores consomem grandes quantidades de eletricidade. O gerenciamento desse consumo transforma drasticamente as despesas gerais das instalações.
Você deve avaliar cuidadosamente a tecnologia de acionamento de velocidade variável (VSD). Ele brilha em ambientes com demandas de mudança flutuantes. Por exemplo, uma padaria pode funcionar em três turnos. Cada turno carrega cargas pneumáticas drasticamente diferentes com base na programação da receita.
Uma máquina tradicional de velocidade fixa funciona com eficiência apenas com 100% da capacidade. Quando a demanda cai, ele descarrega, mas ainda consome energia substancial durante o modo inativo. Os VSDs ajustam a velocidade do motor diretamente. Eles atendem perfeitamente à demanda de ar em tempo real. Essa correspondência precisa normalmente evita de 35 a 50% do desperdício de energia visto em operações tradicionais de velocidade fixa. Você também evita cobranças dispendiosas de demanda de pico da sua concessionária local.
As plantas alimentícias requerem imensas quantidades de água quente. Você precisa dele para processos de saneamento. Você precisa disso para esterilização. Durante o processo de compressão do ar, a máquina gera um calor tremendo. Normalmente, os ventiladores de resfriamento apenas espalham esse calor para a atmosfera.
Você pode capturar 80% ou mais desse calor rejeitado do compressor. Você o encaminha através de um trocador de calor especializado. Este sistema pré-aquece a água de alimentação da caldeira. A caldeira utiliza então muito menos gás natural ou eletricidade para atingir temperaturas de ebulição. Esta integração melhora radicalmente a eficiência energética em toda a fábrica.
A seleção do equipamento certo serve como um exercício de gestão robusta de riscos. Priorizar equipamentos ISO Classe 0 reduz imediatamente a responsabilidade por contaminação. O dimensionamento adequado evita desgaste mecânico prematuro e protege sua infraestrutura. A integração da tecnologia VSD controla sua pegada energética operacional.
Evite adivinhar suas necessidades pneumáticas. Solicite primeiro uma auditoria abrangente do ar comprimido. Um técnico certificado registrará seus dados de uso atual de CFM e PSI durante uma semana inteira. Esses dados empíricos permitem que você selecione equipamentos com confiança. Proteja a reputação da sua marca investindo no projeto mecânico correto desde o primeiro dia.
R: Embora seja tecnicamente possível sob a classe ISO 1 ou 2, é altamente arriscado. O óleo de qualidade alimentar ainda é um contaminante. Pode facilmente alterar o sabor, o cheiro e a segurança do produto. Além disso, os filtros embutidos se degradam com o tempo. Um compressor verdadeiramente isento de óleo (Classe 0) representa o caminho de conformidade mais seguro. Elimina completamente o risco de transferência de fluidos.
R: Em termos industriais, as pessoas os usam de forma intercambiável. No entanto, “isento de óleo” normalmente se refere à própria câmara de compressão sem óleo. A caixa de engrenagens ainda pode conter lubrificação. “Sem óleo” geralmente se refere a unidades menores, destinadas ao consumidor, que não possuem óleo em nenhum lugar do sistema. Procure sempre a certificação ISO 8573-1 Classe 0 independente da terminologia.
R: As melhores práticas do setor e os padrões reconhecidos pela GFSI normalmente determinam testes regulares. Você deve realizar testes de ar comprimido pelo menos uma vez por ano. Você também deve testar sempre que ocorrer uma grande manutenção no sistema do compressor. Os sistemas de monitoramento contínuo continuam altamente recomendados para linhas de contato direto de alto risco.


