
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-09-03 Pochodzenie: Strona


W produkcji żywności i napojów sprężone powietrze pełni rolę „czwartego narzędzia”. Jednak w przeciwieństwie do miejskiej energii elektrycznej czy wody, użytkownik ponosi pełną odpowiedzialność za jego czystość. Poleganie na niespełniających norm systemach sprężonego powietrza stwarza ogromne ryzyko dla całej operacji. Zanieczyszczone powietrze może prowadzić do katastrofalnych w skutkach wycofań produktu. Często powoduje to nieudane audyty FDA lub GFSI. Ostatecznie zła jakość powietrza powoduje poważne i nieodwracalne szkody dla marki. Zarządzający obiektami stale stoją przed trudnym zadaniem znalezienia równowagi. Należy przestrzegać rygorystycznych norm czystości powietrza, jednocześnie optymalizując wydajność operacyjną. Wybór Bezolejowa sprężarka powietrza do zastosowań spożywczych wymaga odejścia od krzykliwych twierdzeń marketingowych. Musisz oceniać sprzęt w oparciu o rygorystyczne progi zgodności i rzeczywiste wskaźniki rozmiaru. Zbadamy, jak dokładnie zdefiniować ryzyko specyficzne dla konkretnego zastosowania. Dowiesz się także, jak prawidłowo dobrać rozmiar układu pneumatycznego. Na koniec porównamy najlepsze dostępne obecnie technologie sprężarek, aby pomóc Ci pewnie dokonać modernizacji.
Każdy zakład spożywczy wykorzystuje sprężone powietrze w inny sposób. Najpierw musisz ustalić konkretny problem biznesowy, który rozwiązujesz. Następnie musisz określić wymagany poziom czyste sprężone powietrze w oparciu o operacyjne przypadki użycia. Eksperci branżowi ogólnie dzielą te aplikacje na trzy różne profile ryzyka.
W tym scenariuszu powietrze styka się bezpośrednio z produktem spożywczym. Przykłady obejmują napowietrzanie, mieszanie składników i pneumatyczny transport surowców. Możesz użyć powietrza do przepchnięcia mąki przez rury doprowadzające. Można go używać do napowietrzania płynnych produktów mlecznych. Ponieważ powietrze staje się częścią fizycznej podróży produktu, masz zerową tolerancję na olej i wilgoć. Nawet mikroskopijne opary oleju mogą zrujnować subtelny profil smakowy. Może również wprowadzić szkodliwe patogeny. W przypadku tych zastosowań czystość pozostaje absolutna.
Tutaj powietrze styka się z opakowaniami lub powierzchniami. Powierzchnie te ostatecznie stykają się z samą żywnością. Typowe przykłady obejmują rozdmuchiwanie butelek PET i czyszczenie form ze stali nierdzewnej. Wdmuchujesz powietrze do butelki tuż przed jej napełnieniem. Wszelkie pozostałości oleju znajdujące się w butelce przedostają się bezpośrednio do napoju. Dlatego ta kategoria wymaga wysokiej czystości. Wymaga również ścisłej kontroli wilgotności, aby zapobiec rozwojowi drobnoustrojów na powierzchniach opakowań.
Ta kategoria obejmuje maszyny napędzane powietrzem. Napędza zawory pneumatyczne, siłowniki lub automatyczne roboty pakujące. Powietrze nie oddziałuje bezpośrednio ani pośrednio z produktem podlegającym zużyciu. Tutaj zwykle wystarcza standardowe powietrze przemysłowe. Jednakże zanieczyszczenie krzyżowe poprzez otaczające powietrze roślinne pozostaje niewielkim ryzykiem. Powietrze wylotowe ze smarowanej maszyny może pozostawać w atmosferze obiektu, ostatecznie osadzając się na liniach produkcyjnych.
Najlepsza praktyka: Zawsze mapuj każdy punkt zrzutu w swoim obiekcie. Każdemu z nich przypisz jasną kategorię ryzyka. Nigdy nie zgaduj, jakie są Twoje wymagania dotyczące czystości.
Potrzebujesz wiarygodnych ram oceny twierdzeń o czystości powietrza. Norma ISO 8573-1 zapewnia te precyzyjne, uznane na całym świecie ramy. Mierzy cząstki stałe, wodę i olej. Dla producentów żywności głównym problemem związanym z przestrzeganiem przepisów pozostaje stężenie oleju.
Wiele starszych obiektów w dalszym ciągu korzysta z powietrza klasy 1. Norma klasy 1 dopuszcza do 0,01 mg/m³ oleju. Instalacje często osiągają ten wskaźnik, stosując smarowane sprężarki w połączeniu z wielostopniowymi filtrami koalescencyjnymi. Na papierze wydaje się to wystarczające dla wielu procesów.
Jednak rzeczywistość ryzyka rysuje się o wiele bardziej niebezpieczny obraz. Filtry ulegają ciągłej degradacji podczas normalnej pracy. Z biegiem czasu nasycają się. Ostatecznie ponoszą całkowitą porażkę. Nagły spadek ciśnienia może wypchnąć aerozol oleju tuż obok filtra. Nagły skok temperatury stwarza dokładnie to samo niebezpieczeństwo. Olej niezauważony przepływa bezpośrednio do przewodu pokarmowego.
I odwrotnie, klasa 0 gwarantuje powietrze w 100% wolne od oleju. Inżynierowie osiągają to poprzez konstrukcję czysto mechaniczną. Komora sprężania nie zawiera absolutnie żadnego oleju. Wewnętrzne wirniki obracają się bez żadnego smarowania cieczą.
Musisz dokładnie ocenić swoje możliwości. Do kontaktu bezpośredniego i pośredniego inwestując w prawdziwą klasę 0 sprężarka powietrza do przetwarzania żywności ma strategiczny sens. Eliminuje to ciągłe prace konserwacyjne. Nie potrzebujesz już stałego monitorowania filtrów. Eliminuje skrajne ryzyko przypadkowego skażenia.
ISO 8573-1 Dopuszczalne stężenia oleju
| Klasa ISO | Maksymalna zawartość oleju (aerozol, ciecz, para) | Typowa stosowana technologia |
|---|---|---|
| Klasa 0 | 0,00 mg/m³ (Według specyfikacji użytkownika/producenta sprzętu) | Konstrukcja mechaniczna w 100% bezolejowa |
| Klasa 1 | ≤ 0,01 mg/m³ | Smarowana sprężarka + filtry koalescencyjne |
| Klasa 2 | ≤ 0,1 mg/m³ | Smarowana sprężarka + standardowe filtry |
Kluczowe znaczenie ma odsunięcie kupujących od zakupów „z reguły”. Potrzebujesz precyzyjnej oceny poparte wsparciem technicznym. Poleganie wyłącznie na mocy (HP) prowadzi do ogromnej nieefektywności. Sprężarka o mocy 50 KM jednej marki może zapewniać znacznie inny przepływ powietrza niż jednostka o mocy 50 KM innej marki.
Podczas planowania obiektu należy oddzielić przepływ od ciśnienia. Najpierw określ minimalne dopuszczalne ciśnienie w rzeczywistym punkcie użytkowania. Nie patrz tylko na wskaźnik pomieszczenia sprężarki. Spójrz na rzeczywiste maszyny przetwarzające. Należy uwzględnić standardowe spadki ciśnienia. Rurociągi powodują tarcie. Suszarki adsorpcyjne ograniczają przepływ powietrza.
Nadmierne ciśnienie powoduje marnowanie znacznej ilości energii elektrycznej. Ponosisz karę w wysokości około 1% energii za każde 2 PSI wytworzonego nadciśnienia. Praca przy ciśnieniu 110 PSI, gdy maszyna wymaga jedynie 90 PSI, jest ogromną stratą.
Następnie oblicz zagregowany CFM. Można to zrobić, sumując wymagania wszystkich urządzeń pneumatycznych.
Trzeba mądrze planować przyszłość. Uwzględnij sezonowe skoki produkcji. Należy rozważyć planowaną rozbudowę obiektu w ciągu najbliższych trzech do pięciu lat. Upewnij się, że zabezpieczasz odpowiednio dopływ powietrza do produkcji żywności dla nowych linii pakujących. Jednakże nie należy już dzisiaj nadmiernie zwiększać rozmiaru urządzenia. Nadmierne wymiary powodują nieefektywne krótkie cykle. Urządzenie włącza się i wyłącza zbyt często. Powoduje to przedwczesne zużycie elementów wewnętrznych.
Częsty błąd: zakup znacznie większej maszyny „na wszelki wypadek” bez analizy bazowego popytu. Gwarantuje to słabą wydajność podczas normalnej codziennej pracy.
Dostępnych jest kilka podstawowych rozwiązań mechanicznych. Należy je dopasować do konkretnych profili produkcyjnych. Każda technologia oferuje różne zalety i ograniczenia mechaniczne.
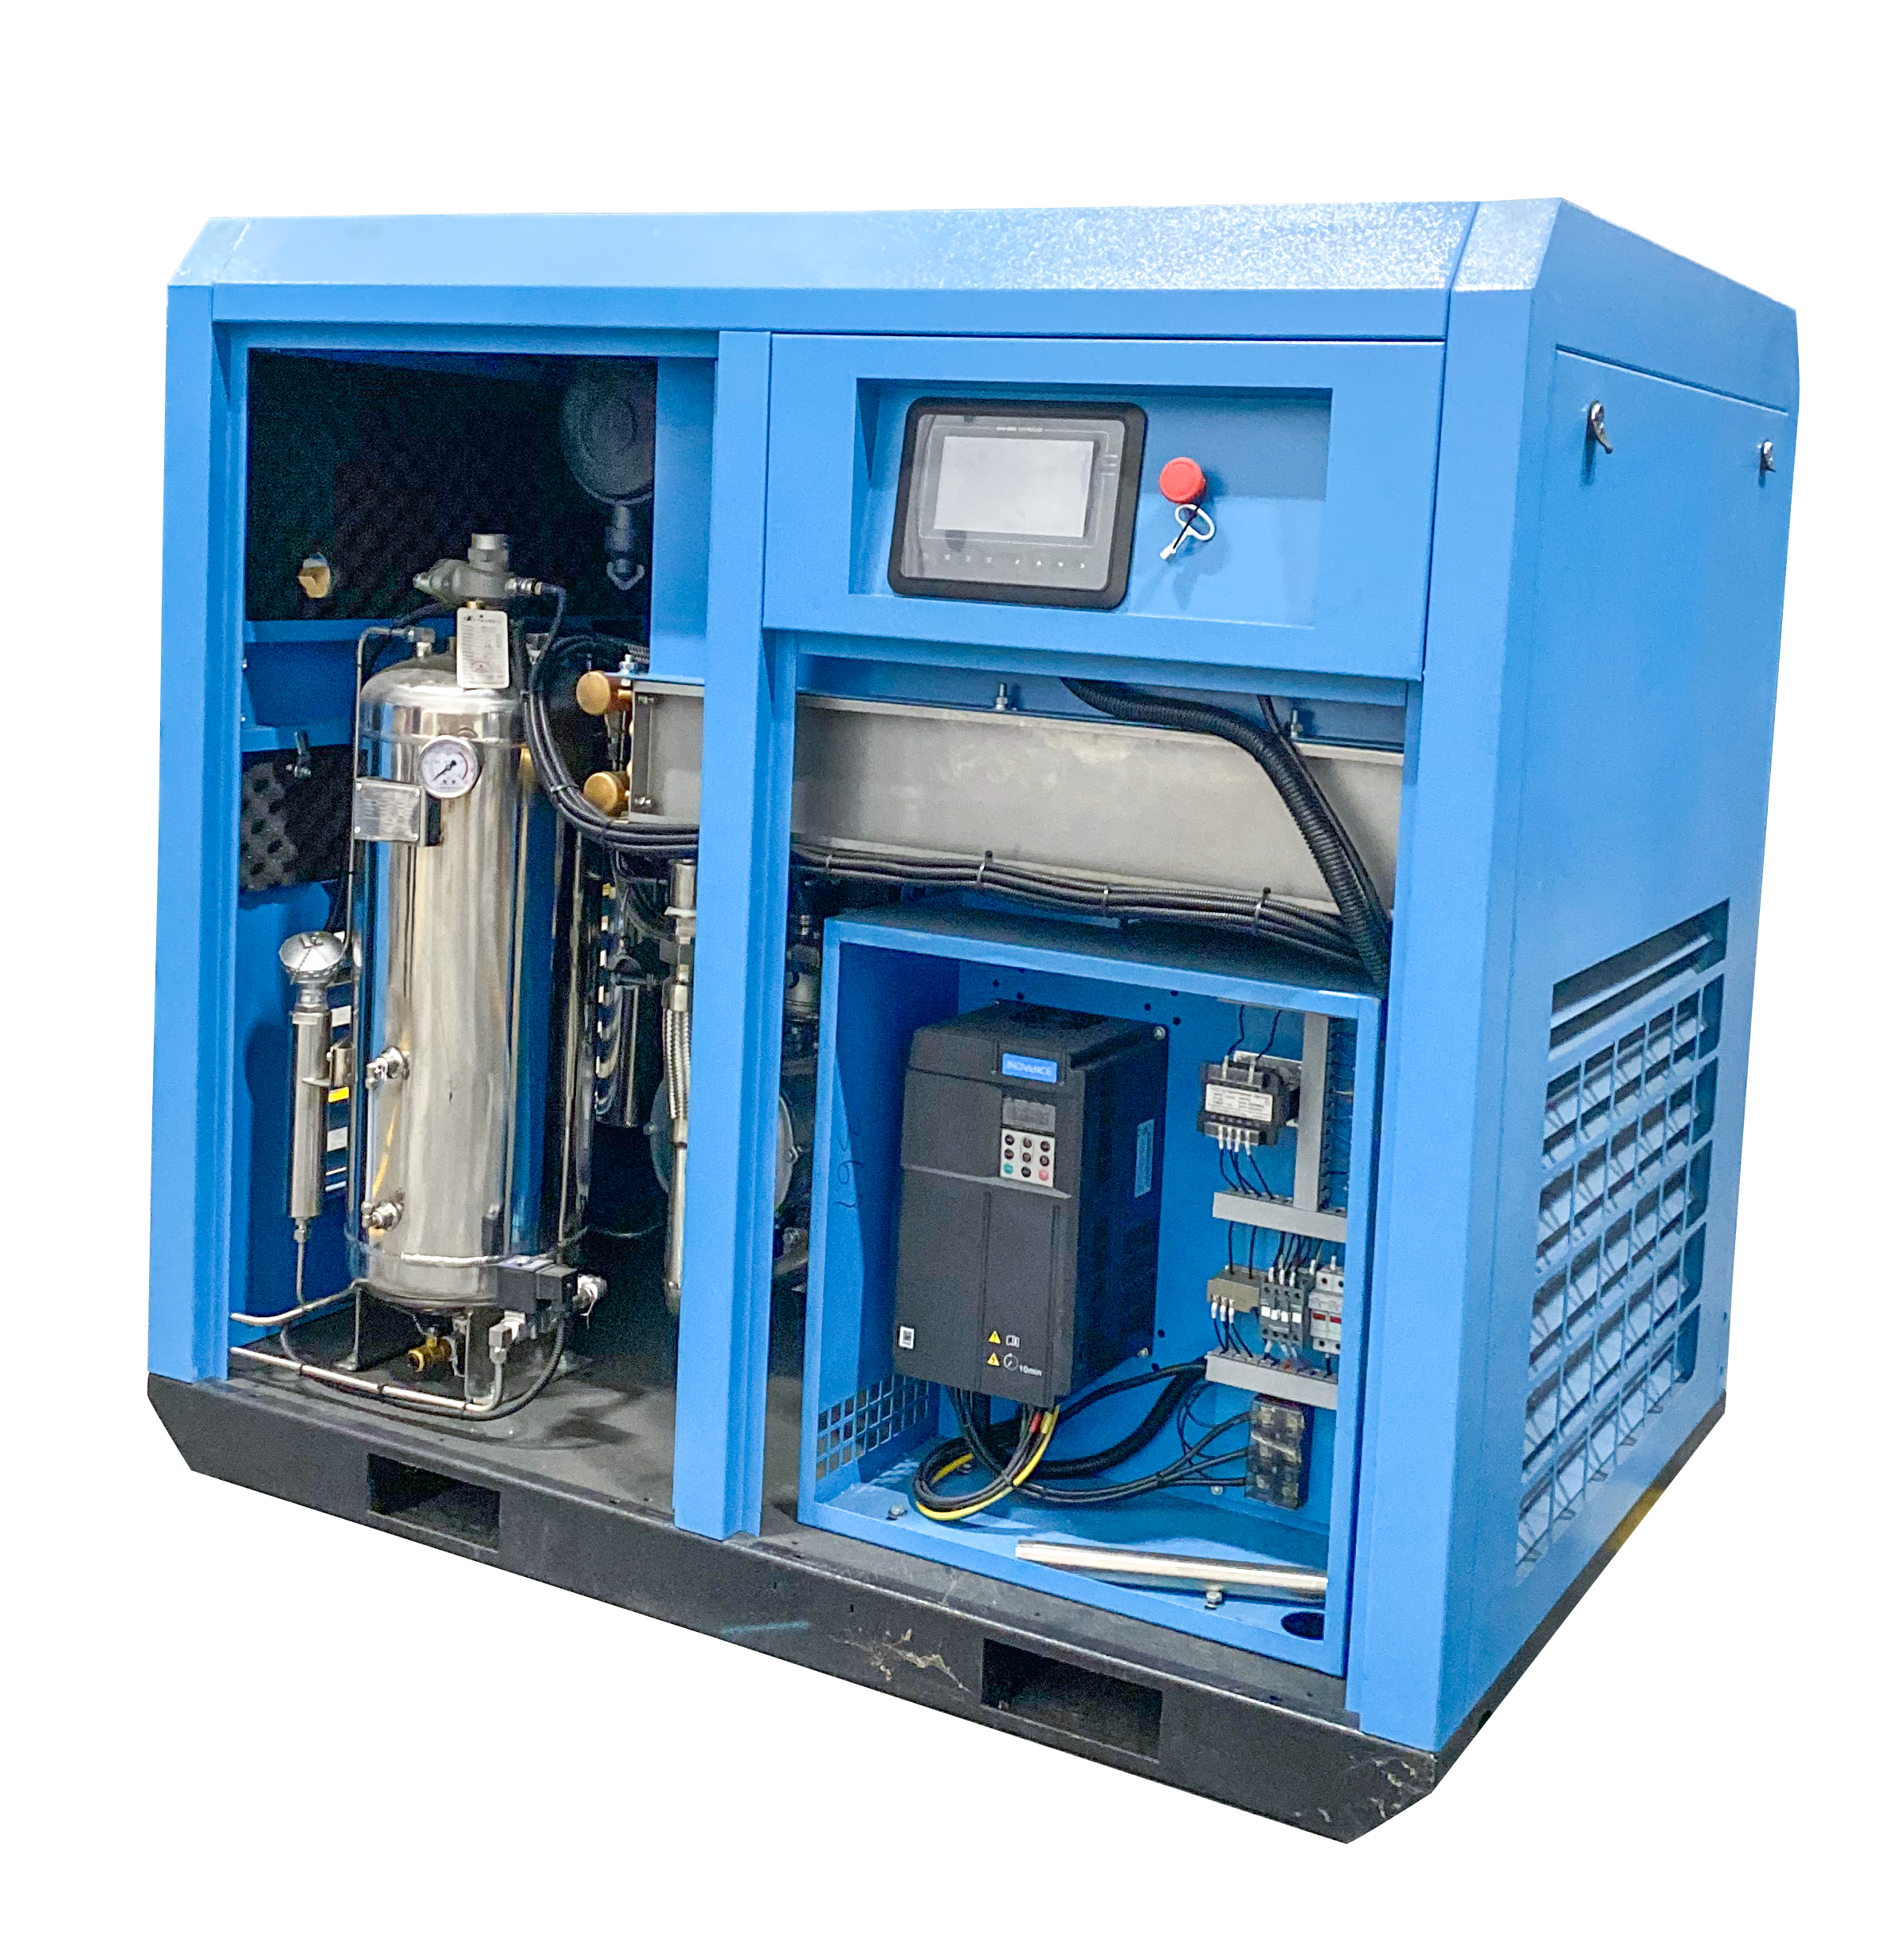
Jakiś bezolejowa sprężarka śrubowa wykorzystuje podwójne śruby spiralne. Sprężają powietrze w sposób ciągły, zachowując wąskie tolerancje.
Technologia scroll wykorzystuje dwa elementy spiralne. Jedna pozostaje nieruchoma, podczas gdy druga krąży w jej wnętrzu, zatrzymując i sprężając powietrze.
Te dynamiczne maszyny przekształcają energię kinetyczną w ciśnienie za pomocą szybkoobrotowego wirnika.
Musisz proaktywnie optymalizować swój ślad energetyczny. Sprężarki zużywają ogromne ilości energii elektrycznej. Zarządzanie tym zużyciem radykalnie zmienia koszty ogólne obiektu.
Należy dokładnie ocenić technologię napędu o zmiennej prędkości (VSD). Doskonale sprawdza się w środowiskach o zmiennym zapotrzebowaniu na zmiany. Na przykład piekarnia może pracować na trzy zmiany. Każda zmiana przenosi drastycznie różne obciążenia pneumatyczne w oparciu o harmonogram receptur.
Tradycyjna maszyna o stałej prędkości działa wydajnie tylko przy 100% wydajności. Kiedy zapotrzebowanie spada, rozładowuje się, ale nadal zużywa znaczną moc na biegu jałowym. Przemienniki VSD bezpośrednio regulują prędkość silnika. Idealnie dopasowują się do zapotrzebowania na powietrze w czasie rzeczywistym. To precyzyjne dopasowanie zazwyczaj zapobiega marnotrawieniu energii o 35–50% w przypadku tradycyjnych operacji ze stałą prędkością. Unikasz także kosztownych opłat w godzinach szczytu pobieranych od lokalnego przedsiębiorstwa użyteczności publicznej.
Rośliny spożywcze wymagają ogromnych ilości gorącej wody. Jest potrzebny do procesów sanitarnych. Potrzebujesz go do sterylizacji. Podczas procesu sprężania powietrza maszyna generuje ogromne ciepło. Zazwyczaj wentylatory chłodzące po prostu wydmuchują to ciepło do atmosfery.
Można przechwycić 80% lub więcej odrzuconego ciepła sprężarki. Prowadzisz go przez specjalistyczny wymiennik ciepła. System ten wstępnie podgrzewa wodę zasilającą kocioł. Kocioł zużywa wówczas znacznie mniej gazu ziemnego lub energii elektrycznej do osiągnięcia temperatury wrzenia. Integracja ta radykalnie poprawia efektywność energetyczną całego zakładu.
Wybór odpowiedniego sprzętu służy jako ćwiczenie solidnego zarządzania ryzykiem. Nadanie priorytetu sprzętowi klasy ISO 0 natychmiast zmniejsza ryzyko zanieczyszczenia. Właściwy rozmiar zapobiega przedwczesnemu zużyciu mechanicznemu i chroni infrastrukturę. Integracja technologii VSD kontroluje Twój operacyjny ślad energetyczny.
Unikaj zgadywania swoich potrzeb pneumatycznych. Najpierw poproś o kompleksowy audyt sprężonego powietrza. Certyfikowany technik będzie rejestrował dane dotyczące Twojego bieżącego wykorzystania CFM i PSI przez cały tydzień. Te dane empiryczne pozwalają z pewnością wybrać krótką listę sprzętu. Chroń reputację swojej marki, inwestując od pierwszego dnia w odpowiednią konstrukcję mechaniczną.
Odp.: Chociaż jest to technicznie możliwe w ramach klasy 1 lub 2 ISO, jest to bardzo ryzykowne. Olej spożywczy nadal stanowi zanieczyszczenie. Może łatwo zmienić smak, zapach i bezpieczeństwo produktu. Co więcej, filtry wbudowane z czasem ulegają degradacji. Prawdziwie bezolejowa sprężarka (klasa 0) stanowi najbezpieczniejszy sposób zapewnienia zgodności. Całkowicie eliminuje ryzyko przedostania się płynu.
Odp.: W kategoriach przemysłowych ludzie używają ich zamiennie. Jednakże określenie „bezolejowy” zazwyczaj odnosi się do samej komory sprężania, która nie zawiera oleju. Skrzynia biegów może nadal zawierać smar. „Bezolejowy” często odnosi się do mniejszych jednostek konsumenckich, które nie zawierają oleju w żadnym miejscu układu. Zawsze szukaj certyfikatu ISO 8573-1 klasa 0, niezależnie od terminologii.
Odp.: Najlepsze praktyki branżowe i standardy uznane przez GFSI zazwyczaj wymagają regularnych testów. Test sprężonego powietrza należy przeprowadzać co najmniej raz w roku. Należy także przeprowadzić test za każdym razem, gdy w układzie sprężarki przeprowadzana jest większa konserwacja. Systemy ciągłego monitorowania są nadal wysoce zalecane w przypadku linii bezpośredniego styku wysokiego ryzyka.


