
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-09-03 Origine: Sito


Nella produzione di alimenti e bevande, l'aria compressa funge da 'quarta utilità' fondamentale. Tuttavia, a differenza dell'elettricità o dell'acqua municipale, l'utente ha la completa responsabilità della sua purezza. Affidarsi a sistemi aerei inferiori agli standard crea rischi immensi per l'intera operazione. L'aria contaminata può portare a ritiri di prodotti disastrosi. Spesso causa il fallimento degli audit FDA o GFSI. In definitiva, la scarsa qualità dell’aria provoca danni gravi e irreversibili al marchio. I gestori delle strutture devono costantemente affrontare un difficile equilibrio. È necessario mantenere rigorosi standard di purezza dell'aria ottimizzando al tempo stesso l'efficienza operativa. Selezionando un Il compressore d'aria senza olio per applicazioni alimentari richiede di superare le appariscenti affermazioni di marketing. È necessario valutare le apparecchiature in base a rigorose soglie di conformità e parametri di dimensionamento reali. Esploreremo come definire con precisione i rischi applicativi specifici. Imparerai anche a dimensionare correttamente il tuo sistema pneumatico. Infine, confronteremo le migliori tecnologie di compressione oggi disponibili per aiutarti ad eseguire l'aggiornamento in tutta sicurezza.
Ogni stabilimento alimentare utilizza l'aria compressa in modo diverso. Devi prima stabilire il problema aziendale specifico che stai risolvendo. Successivamente, è necessario determinare il livello richiesto di aria compressa pulita in base ai casi d'uso operativi. Gli esperti del settore generalmente classificano queste applicazioni in tre distinti profili di rischio.
In questo scenario, l’aria tocca direttamente il prodotto alimentare. Gli esempi includono l'aerazione, la miscelazione degli ingredienti e il trasporto pneumatico delle materie prime. Potresti usare l'aria per spingere la farina attraverso i tubi di consegna. Potresti usarlo per aerare i latticini liquidi. Poiché l'aria diventa parte integrante del percorso fisico del prodotto, non hai alcuna tolleranza per olio o umidità. Anche i vapori d'olio microscopici possono rovinare i profili aromatici sottili. Può anche introdurre agenti patogeni dannosi. Per queste applicazioni la purezza rimane assoluta.
Qui l'aria tocca l'imballaggio o le superfici. Queste superfici alla fine entrano in contatto con il cibo stesso. Esempi comuni includono il soffiaggio di bottiglie in PET e la pulizia di stampi in acciaio inossidabile. Soffi aria in una bottiglia subito prima di riempirla. Eventuali residui di olio all'interno della bottiglia si trasferiscono direttamente alla bevanda. Pertanto, questa categoria richiede elevata purezza. Richiede inoltre un rigoroso controllo dell'umidità per prevenire la crescita microbica sulle superfici dell'imballaggio.
Questa categoria comprende macchinari per impianti generali di alimentazione ad aria. Aziona valvole pneumatiche, attuatori o robot di imballaggio automatizzati. L'aria non interagisce direttamente o indirettamente con il prodotto consumabile. Qui di solito è sufficiente l'aria industriale standard. Tuttavia, la contaminazione incrociata attraverso l’aria ambiente dell’impianto rimane un rischio minore. L'aria di scarico proveniente da una macchina lubrificata può rimanere nell'atmosfera della struttura, depositandosi eventualmente sulle linee di produzione.
Migliore pratica: mappa sempre ogni singolo punto di consegna nella tua struttura. Assegnare a ciascuno una chiara categoria di rischio. Non indovinare mai i tuoi requisiti di purezza.
È necessario un quadro autorevole per valutare le dichiarazioni sulla purezza dell’aria. Lo standard ISO 8573-1 fornisce questo quadro preciso e riconosciuto a livello globale. Misura particelle solide, acqua e olio. Per i produttori alimentari, la concentrazione dell’olio resta il principale problema di conformità.
Molte strutture legacy fanno ancora affidamento sull’aria di Classe 1. Lo standard di Classe 1 consente fino a 0,01 mg/m³ di olio. Gli impianti spesso raggiungono questo risultato utilizzando compressori lubrificati abbinati a filtri a coalescenza multistadio. Sulla carta, questo sembra adeguato per molti processi.
Tuttavia, la realtà del rischio dipinge un quadro molto più pericoloso. I filtri si degradano continuamente durante il normale funzionamento. Si saturano nel tempo. Alla fine falliscono completamente. Un improvviso calo di pressione può spingere l'aerosol d'olio oltre il filtro. Un improvviso picco di temperatura crea esattamente lo stesso pericolo. L'olio scorre direttamente nella linea alimentare senza che nessuno se ne accorga.
Al contrario, la Classe 0 garantisce aria priva di olio al 100%. Gli ingegneri raggiungono questo obiettivo attraverso la progettazione puramente meccanica. La camera di compressione non contiene assolutamente olio. I rotori interni girano senza alcuna lubrificazione liquida.
È necessario valutare attentamente le opzioni. Per un contatto diretto e indiretto, investendo in una vera Classe 0 il compressore d'aria per la lavorazione degli alimenti ha un senso strategico. Elimina il lavoro di manutenzione in corso. Non è più necessario il monitoraggio costante del filtro. Elimina l’estrema responsabilità di contaminazione accidentale.
ISO 8573-1 Limiti di concentrazione dell'olio
| Classe ISO | Contenuto massimo di olio (aerosol, liquido, vapore) | Tecnologia tipica utilizzata |
|---|---|---|
| Classe 0 | 0,00 mg/m³ (Come specificato dall'utente/produttore dell'apparecchiatura) | Design meccanico senza olio al 100%. |
| Classe 1 | ≤ 0,01 mg/m³ | Compressore lubrificato + Filtri a coalescenza |
| Classe 2 | ≤ 0,1 mg/m³ | Compressore lubrificato + Filtri standard |
Allontanare gli acquirenti dalle 'regole empiriche' degli acquisti è fondamentale. Hai bisogno di una valutazione precisa e supportata dall'ingegneria. Affidarsi esclusivamente alla potenza (HP) porta a enormi inefficienze. Un compressore da 50 HP di una marca potrebbe fornire un flusso d'aria molto diverso rispetto a un'unità da 50 HP di un'altra marca.
È necessario separare il flusso dalla pressione nella pianificazione della struttura. Innanzitutto, identificare la pressione minima accettabile nel punto di utilizzo effettivo. Non basta guardare l'indicatore della sala compressori. Guarda gli attuali macchinari di lavorazione. È necessario tenere conto delle perdite di carico standard. Le tubazioni causano attrito. Gli essiccatori ad adsorbimento limitano il flusso d'aria.
La sovrapressurizzazione spreca una quantità significativa di energia elettrica. Incorrerai in una penalità energetica approssimativa dell'1% per ogni 2 PSI di pressione in eccesso generata. Operare a 110 PSI quando i tuoi macchinari richiedono solo 90 PSI è uno spreco enorme.
Successivamente, calcola il CFM aggregato. Puoi farlo sommando i requisiti di tutte le apparecchiature pneumatiche.
È necessario pianificare il futuro in modo intelligente. Tieni conto dei picchi di produzione stagionali. Prendere in considerazione le espansioni previste delle strutture nei prossimi tre-cinque anni. Assicurati di avere una sicurezza adeguata fornitura d'aria per la produzione alimentare per nuove linee di confezionamento. Tuttavia, oggi non sovradimensionare in modo aggressivo l'unità. Il sovradimensionamento causa un ciclo breve inefficiente. La macchina si accende e si spegne troppo frequentemente. Ciò consuma prematuramente i componenti interni.
Errore comune: acquistare una macchina molto più grande 'per ogni evenienza' senza analizzare la domanda di base. Ciò garantisce una scarsa efficienza durante il normale funzionamento quotidiano.
Sono disponibili diverse soluzioni meccaniche primarie. È necessario abbinarli a profili di produzione specifici. Ciascuna tecnologia offre vantaggi e limitazioni meccanici distinti.
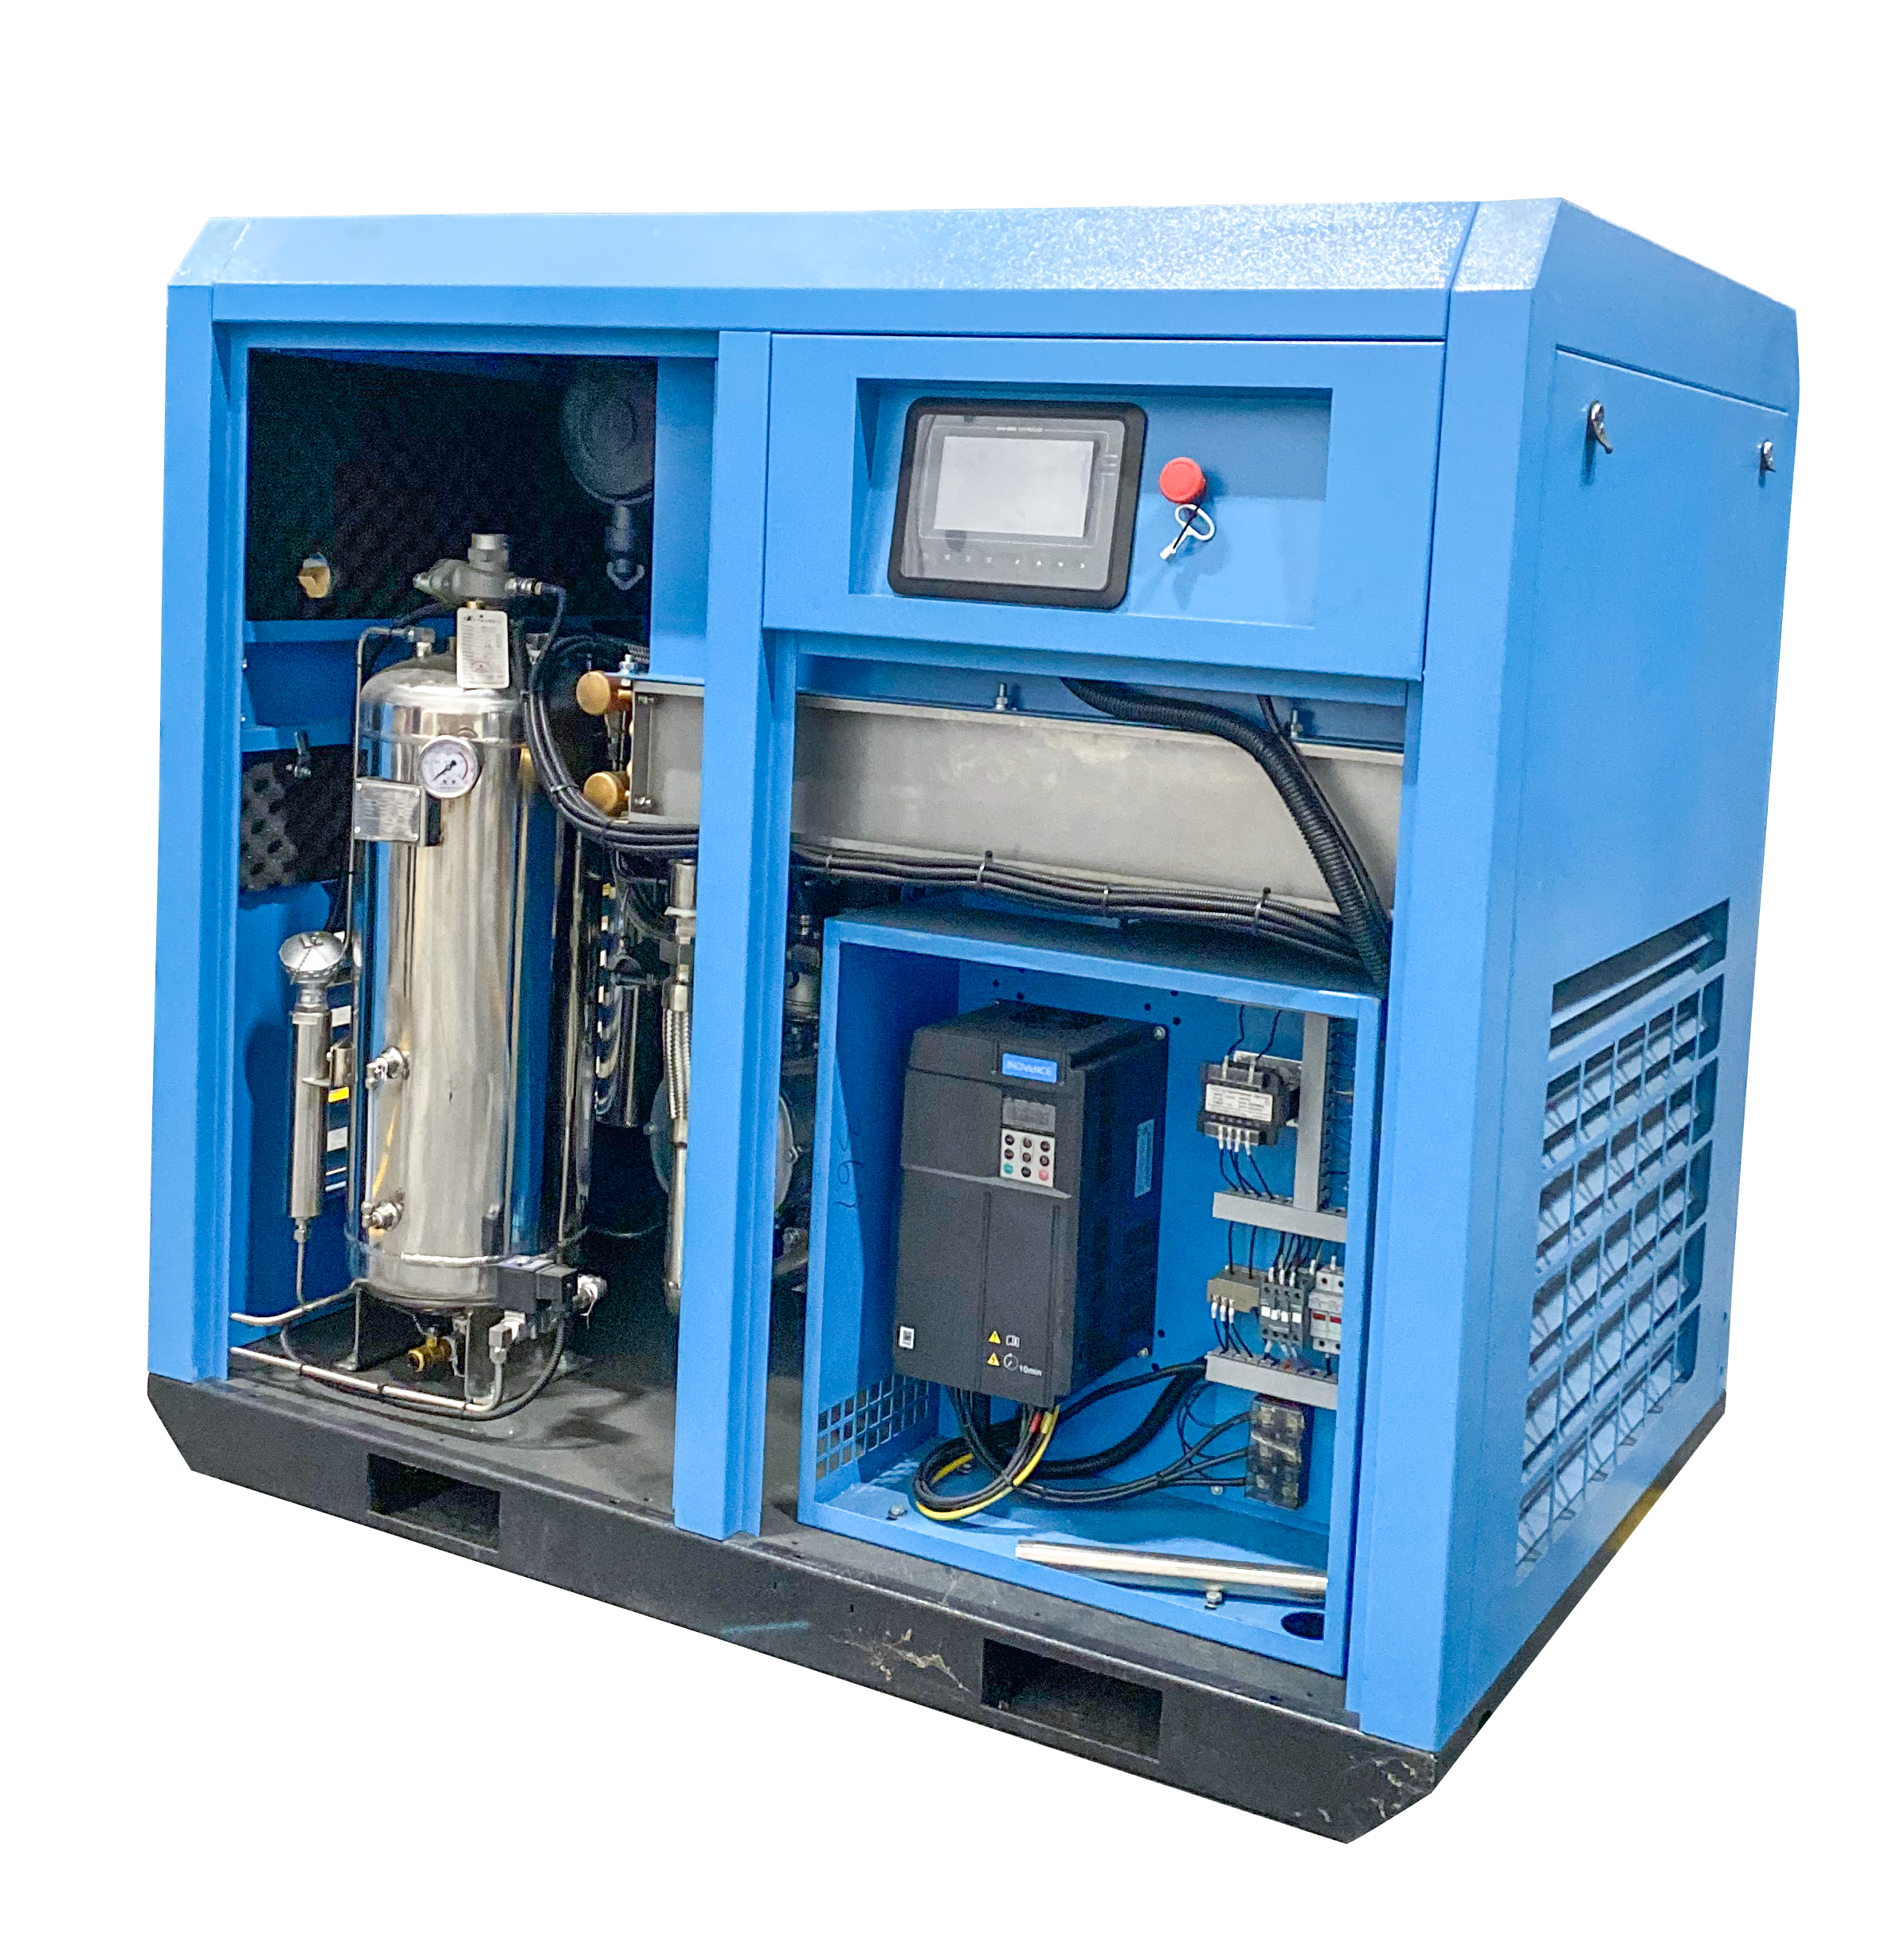
UN Il compressore a vite senza olio utilizza due viti elicoidali. Comprimono l'aria continuamente attraverso tolleranze strette.
La tecnologia Scroll utilizza due elementi a spirale. Uno rimane fermo mentre l'altro orbita al suo interno, intrappolando e comprimendo l'aria.
Queste macchine dinamiche trasferiscono l'energia cinetica in pressione utilizzando una girante rotante ad alta velocità.
È necessario ottimizzare la propria impronta energetica in modo proattivo. I compressori consumano grandi quantità di elettricità. La gestione di questo consumo trasforma drasticamente i costi generali della struttura.
È necessario valutare attentamente la tecnologia dell'azionamento a velocità variabile (VSD). Brilla in ambienti con richieste di turni fluttuanti. Ad esempio, una panetteria potrebbe funzionare su tre turni. Ogni turno comporta carichi pneumatici drasticamente diversi in base al programma della ricetta.
Una macchina tradizionale a velocità fissa funziona in modo efficiente solo al 100% della capacità. Quando la domanda diminuisce, si scarica ma consuma comunque una notevole energia mentre è al minimo. I VSD regolano direttamente la velocità del motore. Corrispondono perfettamente alla domanda d'aria in tempo reale. Questo abbinamento preciso previene in genere il 35-50% dello spreco energetico riscontrato nelle tradizionali operazioni a velocità fissa. Inoltre eviterai costosi addebiti per i picchi di domanda da parte della tua società di servizi pubblici locale.
Le piante alimentari richiedono immense quantità di acqua calda. Ne hai bisogno per i processi di sanificazione. Ne hai bisogno per la sterilizzazione. Durante il processo di compressione dell'aria, la macchina genera un calore enorme. In genere, le ventole di raffreddamento semplicemente soffiano questo calore nell'atmosfera.
È possibile catturare l'80% o più del calore respinto dal compressore. Lo fai passare attraverso uno scambiatore di calore specializzato. Questo sistema preriscalda l'acqua di alimentazione della caldaia. La caldaia quindi utilizza molto meno gas naturale o elettricità per raggiungere la temperatura di ebollizione. Questa integrazione migliora radicalmente l’efficienza energetica dell’intero impianto.
La selezione dell’attrezzatura giusta funge da esercizio di solida gestione del rischio. Dare la priorità alle apparecchiature ISO Classe 0 riduce immediatamente la responsabilità della contaminazione. Il corretto dimensionamento previene l'usura meccanica prematura e protegge la tua infrastruttura. L'integrazione della tecnologia VSD controlla l'impronta energetica operativa.
Evita di indovinare le tue esigenze pneumatiche. Richiedi prima un audit completo dell'aria compressa. Un tecnico certificato registrerà i dati del tuo attuale utilizzo di CFM e PSI per un'intera settimana. Questi dati empirici ti consentono di selezionare le attrezzature con sicurezza. Proteggi la reputazione del tuo marchio investendo nella corretta progettazione meccanica fin dal primo giorno.
R: Anche se tecnicamente possibile con la Classe ISO 1 o 2, è altamente rischioso. L’olio alimentare è ancora un contaminante. Può facilmente alterare il gusto, l'odore e la sicurezza del prodotto. Inoltre, i filtri in linea si degradano nel tempo. Un vero compressore oil-free (Classe 0) rappresenta la via di conformità più sicura. Elimina completamente il rischio di trasferimento di liquidi.
R: In termini industriali, le persone li usano in modo intercambiabile. Tuttavia, 'senza olio' si riferisce tipicamente alla camera di compressione stessa senza olio. La scatola del cambio potrebbe contenere ancora lubrificante. 'Oil-less' si riferisce spesso a unità più piccole, di livello consumer, che non possiedono olio in nessuna parte del sistema. Cerca sempre la certificazione ISO 8573-1 Classe 0 indipendentemente dalla terminologia.
R: Le migliori pratiche del settore e gli standard riconosciuti dalla GFSI in genere impongono test regolari. È necessario condurre test dell'aria compressa almeno una volta all'anno. È inoltre necessario eseguire il test ogni volta che si verifica una manutenzione importante sul sistema del compressore. I sistemi di monitoraggio continuo continuano ad essere altamente raccomandati per le linee ad alto rischio e a contatto diretto.


