
Visualizações: 0 Autor: Editor do site Horário de publicação: 27/09/2026 Origem: Site


O dimensionamento incorreto dos sistemas de ar comprimido acarreta enormes riscos financeiros e operacionais para qualquer instalação de produção moderna. O subdimensionamento provoca graves quedas de pressão e gargalos de produção no chão da fábrica. Por outro lado, o superdimensionamento garante desperdício de energia e falha prematura do equipamento resultante de constantes ciclos curtos.
Os tomadores de decisão frequentemente confundem o deslocamento teórico do compressor com o ar fornecido real em condições reais. Você deve compreender essa distinção técnica crítica para evitar erros de dimensionamento de sistema incrivelmente caros. A má compreensão dessas métricas básicas faz com que as instalações tenham dificuldades para manter a pressão pneumática adequada no nível real da ferramenta.
Exploraremos uma estrutura de engenharia altamente padronizada para auditar com precisão a demanda de suas instalações. Você aprenderá a avaliar diferentes tecnologias modernas de compressores e a especificar a configuração exata necessária. Este guia abrangente fornece etapas práticas para alcançar o desempenho ideal do sistema e maximizar o retorno do investimento de capital inicial.
Muitos gerentes de fábrica compram equipamentos maiores simplesmente para criar margens de segurança percebidas. Esta abordagem bem-intencionada cria, na verdade, penalidades operacionais severas. Chamamos esse erro comum de armadilha do superdimensionamento. Compressores superdimensionados atingem a pressão alvo definida muito rapidamente. Eles então mudam imediatamente para um estado descarregado. Um compressor descarregado produz absolutamente zero ar utilizável para sua fábrica. No entanto, ele ainda consome continuamente 30% a 40% da carga total do motor elétrico. Você paga altos prêmios de serviços públicos por eletricidade ociosa. Ciclos constantes de partida e parada também desgastam prematuramente os rolamentos do motor e as válvulas de admissão.
Por outro lado, o subdimensionamento cria um caos imediato em suas linhas de produção. As instalações sofrem quedas de pressão perigosas durante os horários de pico dos turnos. As ferramentas pneumáticas começam a operar muito abaixo das especificações do fabricante. As falhas no controle de qualidade aumentam instantaneamente quando a pressão do ar flutua. Por exemplo, as chaves de torque pneumáticas não conseguem apertar corretamente os parafusos pesados. Pulverizadores de tinta automatizados fornecem camadas irregulares. No final das contas, você acaba descartando produtos acabados altamente caros.
Você deve basear todas as avaliações de equipamentos estritamente na entrega aérea gratuita (FAD) real. Muitos compradores sem instrução olham para o volume teórico varrido. O volume varrido mede apenas a geometria bruta do cilindro multiplicada pela velocidade de rotação. Ele ignora completamente o deslizamento interno, a expansão térmica e as perdas por atrito mecânico. O FAD mede o fluxo volumétrico exato de ar utilizável que sai da válvula de descarga final. Depender apenas da potência do motor continua igualmente perigoso. Dois motores diferentes de 50 HP podem produzir volumes FAD muito diferentes, dependendo da eficiência interna do compressor.
Você deve iniciar sua avaliação agregando todos os requisitos de ar de uso final. Os engenheiros da fábrica devem inventariar fisicamente cada ferramenta pneumática. Documente todos os equipamentos de ar comprimido utilizados em toda a instalação.
Você não pode simplesmente adivinhar esses números fundamentais. Use folhas de especificações documentadas para estabelecer dados de linha de base precisos. As suposições nesta fase comprometem todo o processo de dimensionamento.
Tabela 1: Exemplo de estoque de ferramentas pneumáticas e registro de demanda
| Tipo de equipamento | Pressão necessária (PSI) | Consumo máximo (CFM) | Quantidade na planta | Total Máx CFM |
|---|---|---|---|---|
| Chaves de impacto | 90 | 35 | 4 | 140 |
| Pulverizadores para cabines de pintura | 100 | 50 | 2 | 100 |
| Grampos pneumáticos | 85 | 15 | 10 | 150 |
| Blaster abrasivo | 110 | 120 | 1 | 120 |
Você deve aplicar o fator de carga correto em seguida. Geralmente nos referimos a essa métrica como ciclo de trabalho. Raramente todas as máquinas da fábrica operam simultaneamente em sua capacidade máxima. Você deve estabelecer taxas realistas de uso simultâneo.
Uma ferramenta de retificação pesada pode funcionar continuamente durante um turno inteiro. Uma pequena pinça pneumática pode atuar uma vez a cada cinco minutos. Calcule uma demanda média ponderada pelo tempo em seu turno de produção típico. Compare essa média calculada com seus picos absolutos de demanda de pico. Esta abordagem de cálculo duplo evita que você dimensione o compressor principal apenas para um raro pico de consumo de um segundo.
Finalmente, você deve levar em conta as ineficácias inevitáveis do sistema. Nenhuma rede de tubulação industrial permanece perfeitamente vedada ao longo do tempo. Você deve levar em consideração uma margem de vazamento baseada em evidências em seus cálculos. O padrão aceito pela indústria normalmente varia de 10% a 20%.
Os tubos de distribuição de aço mais antigos costumam vazar muito mais do que as redes modernas de alumínio. Além disso, sempre adicione um buffer de capacidade conservador para expansões planejadas de instalações de curto prazo. Você faz isso para evitar a obsolescência imediata do equipamento ao adicionar uma nova linha de produção no próximo ano.
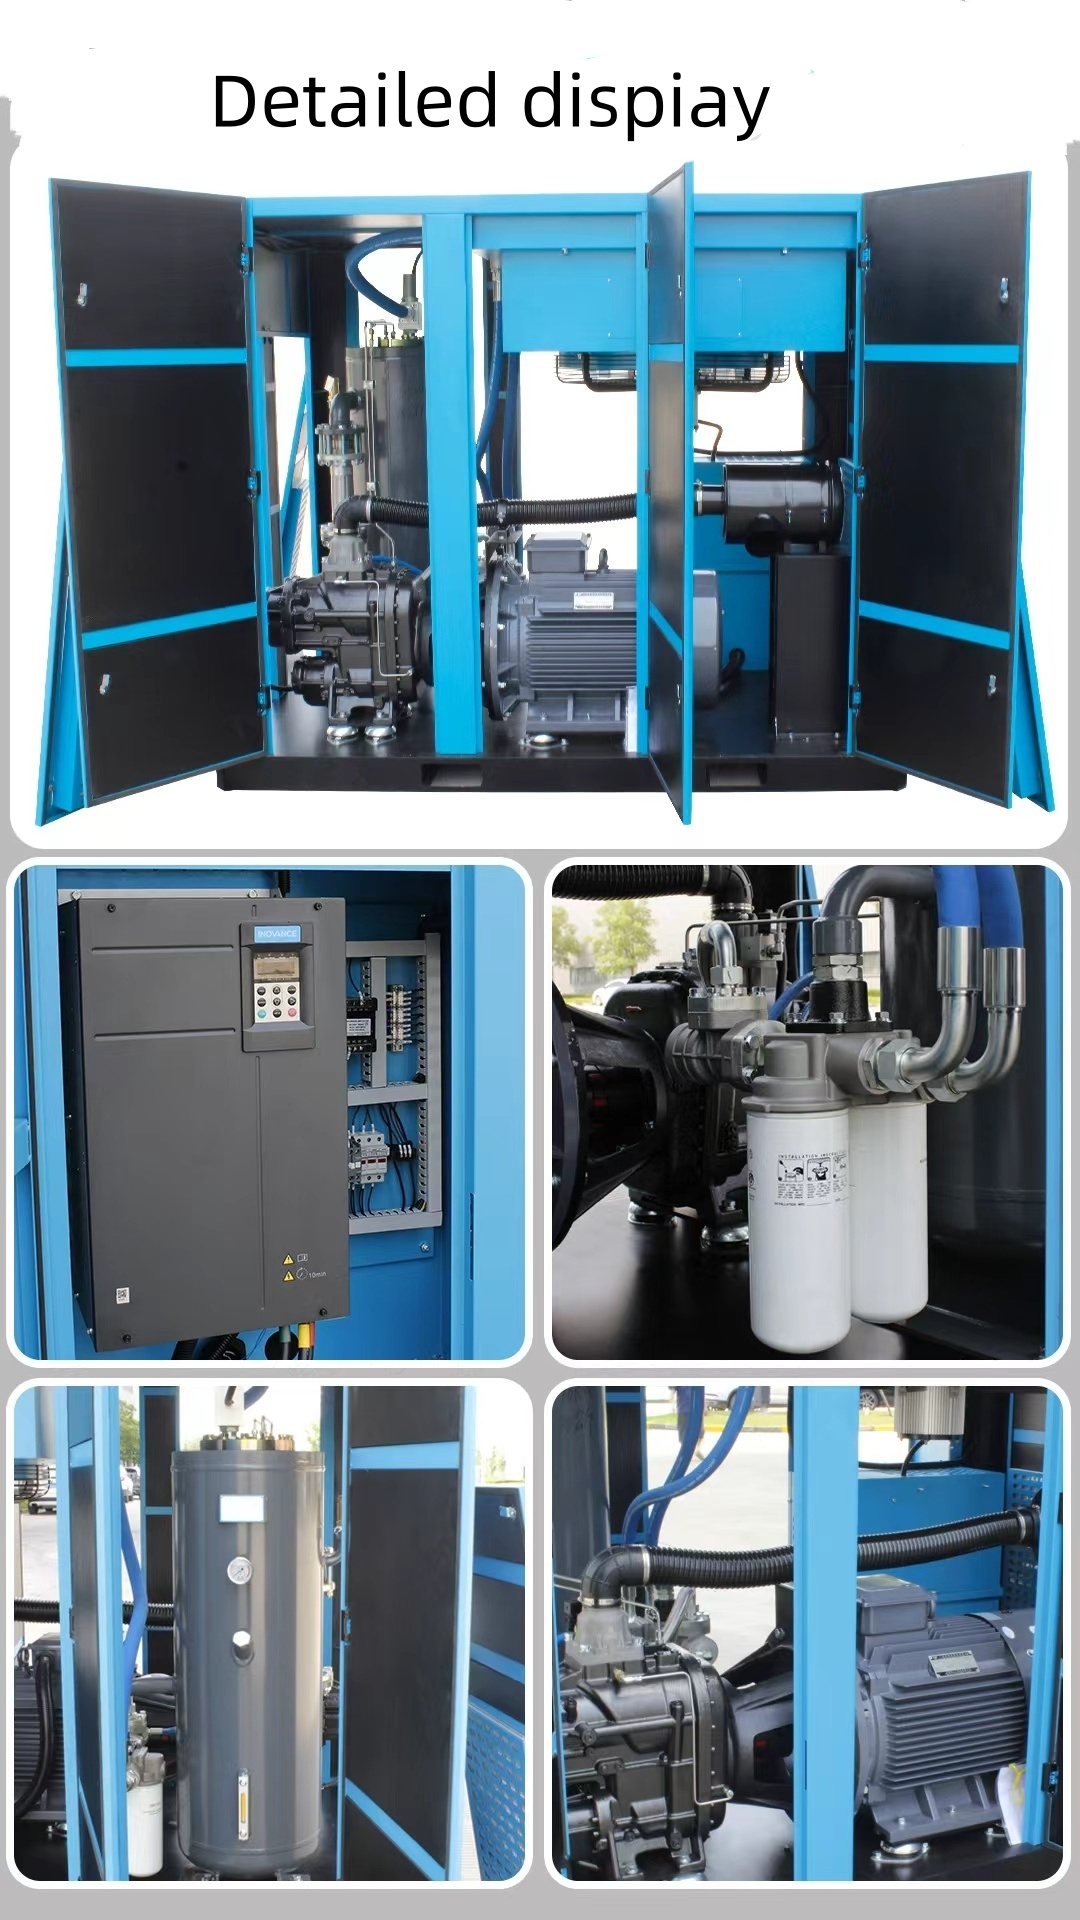
Avalie rigorosamente modelos de velocidade fixa para operações de planta altamente estáveis. Instalações operando 24 horas por dia, 7 dias por semana, exigem volumes de ar constantes e invariáveis. As unidades de velocidade fixa se destacam especificamente nesses ambientes contínuos. Eles fornecem uma vantagem distinta de CapEx em relação a opções variáveis mais complexas.
Sua simplicidade mecânica inerente torna a manutenção de rotina altamente simples. Se o chão de sua fábrica consome 500 CFM constantes durante todo o dia sem cair, um compressor de velocidade fixa de tamanho adequado oferece eficiência ideal. Você evita pagar a mais por tecnologia variável que simplesmente não precisa.
As cargas flutuantes da planta exigem abordagens de engenharia muito diferentes. Analise a integração de um Compressor de parafuso de ímã permanente de 75kW para instalações com demandas de turnos variáveis. Estas unidades modernas adaptam-se continuamente às mudanças nas condições de fábrica.
Os motores de ímã permanente (PM) mantêm uma eficiência notavelmente alta mesmo com cargas parciais. Eles aceleram ou desaceleram, correspondendo exatamente aos requisitos da planta em tempo real. Isto elimina o grave desperdício de energia associado aos tempos de inatividade sem carga. Avalie o ROI cuidadosamente aqui. As despesas de capital iniciais para unidades PM são mais elevadas. No entanto, você recupera esse prêmio rapidamente através de contas de eletricidade drasticamente reduzidas. Se o seu equipamento existente funcionar sem carga mais de 20% do tempo, esta tecnologia justifica facilmente o seu preço de compra mais elevado.
Não ignore as condições ambientais em suas instalações. Eles alteram severamente o desempenho real da máquina. O ar de admissão mais quente atua significativamente menos denso que o ar frio. Ar menos denso significa que o compressor ingere menos massa física de oxigênio por rotação. Isto reduz diretamente a massa real de ar comprimido. Uma sala de compressor quente e mal ventilada basicamente deixa a unidade de ar com fome.
A elevação desempenha um papel igualmente crítico no planejamento de capacidade. Altitudes mais altas possuem inerentemente pressão atmosférica mais baixa. Este ar mais rarefeito reduz diretamente a eficácia fornecimento de ar livre do compressor de parafuso , limitando a massa inicial de admissão. Uma máquina classificada para 300 CFM ao nível do mar só pode entregar 260 CFM em Denver. Sempre aplique fórmulas de redução de classificação do fabricante com base na sua altitude geográfica exata.
As dependências da infraestrutura downstream determinam fortemente o sucesso geral do sistema. Corresponder ao seu FAD exigido exige um dimensionamento adequado do tanque receptor. Um grande tanque receptor armazena energia pneumática. Ele lida com picos repentinos de demanda sem esforço. Isto evita que o compressor primário acione um ciclo rápido de partida/parada.
Além disso, você deve avaliar as restrições existentes de diâmetro da rede de tubulação. Tubos pequenos criam atrito interno excessivo. O atrito causa quedas massivas de pressão a jusante. Tubos estreitos podem restringir artificialmente o fornecimento de ar, apesar de terem equipamentos compressores perfeitamente dimensionados a montante. Vemos esse erro comum com frequência em fábricas mais antigas. Mesmo altamente robusto o fornecimento de ar livre do compressor de parafuso não pode superar linhas de distribuição de meia polegada altamente restritivas.
A avaliação de propostas de OEM exige disciplina rigorosa de engenharia. Você deve exigir a conformidade com o Anexo C da ISO 1217 em todas as cotações recebidas de fornecedores. Este padrão de teste específico garante dados de desempenho altamente precisos. Ele garante que você conduza uma verdadeira comparação de FAD entre maçãs. Os fornecedores que evitam esse padrão específico muitas vezes aumentam artificialmente seus números de capacidade.
Avalie a métrica de Poder Específico a seguir. Expressamos esta métrica como kW/100 CFM. A potência específica mede exatamente quanta eletricidade gera um volume específico de ar. Mude todo o seu foco de compras dos preços iniciais de etiqueta. Em vez disso, concentre-se na eficiência operacional vitalícia. Um compressor mais barato e com baixa potência específica consome anualmente milhares de dólares extras em custos de serviços públicos.
Gráfico 1:
| Critérios de avaliação da matriz de avaliação da proposta do fornecedor | Por que é importante | o que exigir do fornecedor |
|---|---|---|
| ISO 1217 Anexo C FAD | Garante a correspondência real do volume de ar utilizável | Folha de dados de teste certificada para o modelo exato |
| Potência Específica (kW/100 CFM) | Determina despesas vitalícias de eletricidade | Potência específica garantida em cargas totais e parciais |
| Capacidades do sistema de controle | Evita resíduos de funcionamento descarregados | Detalhes sobre integração VSD e lógica de preparação |
| Garantia final aérea | Protege contra falhas catastróficas | Cobertura mínima de 5 anos para os principais componentes rotativos |
Examine atentamente as garantias da unidade pneumática e os intervalos de manutenção programados. Avalie o cronograma de manutenção projetado pelo fabricante. Revise os cronogramas de revisão esperados para seu perfil de carga específico. Alguns fornecedores exigem óleos sintéticos extremamente caros para manter o status de garantia. Outros exigem substituições frequentes de rolamentos. Calcule esses requisitos de serviço vitalícios antes de assinar qualquer pedido de compra final.
A adequação da capacidade à procura continua a ser um cálculo de engenharia rigoroso. Nunca é um jogo de adivinhação. O dimensionamento requer dados empíricos, paciência e avaliações realistas do uso da fábrica. Você deve priorizar a entrega aérea gratuita real em vez das métricas teóricas. Além disso, avalie sempre os seus padrões de mudança específicos para decidir entre tecnologias de velocidade fixa e de velocidade variável.
É altamente recomendável iniciar imediatamente uma auditoria profissional de demanda de ar. Use registradores de dados digitais e medidores de vazão precisos em seu sistema existente. Reúna dados empíricos de base durante uma semana inteira. Somente depois de analisar esses dados você deverá emitir uma solicitação de cotação para novos equipamentos de fabricação.
R: O CFM mede o fluxo de ar nas condições atuais. O SCFM padroniza essa medição para condições de linha de base específicas (normalmente 68°F, 0% de umidade e pressão ao nível do mar). O FAD mede o ar utilizável real fornecido à válvula de descarga sob suas condições operacionais específicas, contabilizando todas as perdas mecânicas e ambientais.
R: A regra geral requer 1 a 3 galões de armazenamento por CFM de capacidade do compressor. Unidades de velocidade fixa normalmente precisam de 3 galões por CFM para evitar ciclos rápidos. Os compressores de velocidade variável adaptam-se melhor às mudanças de demanda, muitas vezes exigindo apenas 1 a 2 galões por CFM.
R: Sim, os motores PM podem tecnicamente lidar com cargas completas contínuas. No entanto, operá-los constantemente em RPM máximas anula completamente os seus benefícios de eficiência energética de velocidade variável. Se sua planta exige 100% de carga 24 horas por dia, 7 dias por semana, um compressor de velocidade fixa proporciona um retorno do investimento muito melhor.


