
- Heim
- Produkte
- Heiß
- Über uns
- Dienstleistungen
- Industrie
- Kontakt
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 27.09.2026 Herkunft: Website


Die falsche Dimensionierung von Druckluftsystemen birgt für jede moderne Produktionsanlage enorme finanzielle und betriebliche Risiken. Unterdimensionierung führt zu starken Druckabfällen und lähmenden Produktionsengpässen direkt in der Fabrikhalle. Umgekehrt führt eine Überdimensionierung zu Energieverschwendung und vorzeitigem Geräteausfall aufgrund ständiger Kurzzyklen.
Entscheidungsträger verwechseln häufig die theoretische Kompressorverdrängung mit der tatsächlich gelieferten Luft unter realen Bedingungen. Sie müssen diesen entscheidenden technischen Unterschied verstehen, um unglaublich kostspielige Fehler bei der Systemdimensionierung zu vermeiden. Ein Missverständnis dieser grundlegenden Kennzahlen führt dazu, dass Einrichtungen Schwierigkeiten haben, einen angemessenen pneumatischen Druck auf dem tatsächlichen Werkzeugniveau aufrechtzuerhalten.
Wir werden einen hochgradig standardisierten technischen Rahmen erkunden, um Ihren Anlagenbedarf genau zu prüfen. Sie lernen, verschiedene moderne Kompressortechnologien zu bewerten und die genaue Konfiguration festzulegen, die Sie benötigen. Dieser umfassende Leitfaden bietet umsetzbare Schritte, um eine optimale Systemleistung zu erreichen und Ihre anfängliche Kapitalrendite zu maximieren.
Viele Werksleiter kaufen größere Geräte, einfach um vermeintliche Sicherheitsmargen zu schaffen. Dieser gut gemeinte Ansatz führt tatsächlich zu schwerwiegenden Betriebsstrafen. Wir nennen diesen häufigen Fehler die Überdimensionierungsfalle. Überdimensionierte Kompressoren erreichen ihren eingestellten Zieldruck viel zu schnell. Anschließend wechseln sie sofort in den unbelasteten Zustand. Ein unbelasteter Kompressor produziert absolut keine nutzbare Luft für Ihre Fabrik. Allerdings verbraucht er immer noch 30 bis 40 % seiner gesamten elektrischen Motorlast. Für ungenutzten Strom zahlen Sie hohe Versorgungsprämien. Ständige Start-Stopp-Zyklen verschleißen zudem Motorlager und Einlassventile vorzeitig.
Auf der anderen Seite führt eine Unterdimensionierung sofort zu Chaos in Ihren Produktionslinien. Während der Hauptschichtzeiten kommt es in Anlagen zu gefährlichen Druckabfällen. Druckluftwerkzeuge beginnen weit unterhalb der Herstellerspezifikationen zu arbeiten. Qualitätskontrollfehler treten sofort auf, wenn der Luftdruck schwankt. Beispielsweise können pneumatische Drehmomentschlüssel schwere Schrauben nicht richtig anziehen. Automatisierte Farbspritzgeräte liefern ungleichmäßige Schichten. Letztendlich verschrotten Sie sehr teure Fertigprodukte.
Sie müssen alle Gerätebewertungen ausschließlich auf der tatsächlichen Free Air Delivery (FAD) basieren. Viele ungebildete Käufer betrachten stattdessen das theoretische Swept-Volumen. Das Hubvolumen misst nur die rohe Zylindergeometrie multipliziert mit der Drehzahl. Interner Schlupf, Wärmeausdehnung und mechanische Reibungsverluste werden dabei völlig ignoriert. FAD misst den genauen Volumenstrom der nutzbaren Luft, die das letzte Auslassventil verlässt. Ebenso gefährlich bleibt es, sich ausschließlich auf die Motorleistung zu verlassen. Zwei verschiedene 50-PS-Motoren können abhängig von der Effizienz ihrer internen Verdichterstufe sehr unterschiedliche FAD-Volumen erzeugen.
Sie müssen Ihre Bewertung mit der Aggregation aller Endluftanforderungen beginnen. Anlageningenieure sollten jedes einzelne Druckluftwerkzeug physisch inventarisieren. Dokumentieren Sie alle in der gesamten Anlage verwendeten Druckluftgeräte.
Sie können diese grundlegenden Zahlen nicht einfach erraten. Verwenden Sie dokumentierte Datenblätter, um genaue Basisdaten zu ermitteln. Vermutungen in dieser Phase gefährden den gesamten Dimensionierungsprozess.
Tabelle 1: Beispiel für den Bestand an pneumatischen Werkzeugen und die Bedarfsprotokollierung.
| Gerätetyp. | Erforderlicher Druck (PSI), | maximaler Verbrauch (CFM), | Menge im Werk, | insgesamt max. CFM |
|---|---|---|---|---|
| Schlagschrauber | 90 | 35 | 4 | 140 |
| Spritzgeräte für Lackierkabinen | 100 | 50 | 2 | 100 |
| Pneumatische Klemmen | 85 | 15 | 10 | 150 |
| Schleifstrahler | 110 | 120 | 1 | 120 |
Als nächstes müssen Sie den richtigen Lastfaktor anwenden. Wir bezeichnen diese Kennzahl üblicherweise als Arbeitszyklus. Selten arbeiten alle Fabrikmaschinen gleichzeitig mit ihrer maximalen Kapazität. Sie müssen realistische gleichzeitige Nutzungsraten festlegen.
Ein schweres Schleifwerkzeug könnte während einer ganzen Schicht ununterbrochen laufen. Eine kleine pneumatische Klemme könnte alle fünf Minuten einmal betätigt werden. Berechnen Sie einen zeitgewichteten durchschnittlichen Bedarf über Ihre typische Produktionsschicht. Vergleichen Sie diesen berechneten Durchschnitt mit Ihren absoluten Spitzennachfragespitzen. Dieser duale Berechnungsansatz verhindert, dass Sie den Hauptkompressor ausschließlich für eine seltene Verbrauchsspitze von einer Sekunde auslegen müssen.
Schließlich müssen Sie unvermeidliche Systemineffizienzen berücksichtigen. Kein industrielles Rohrleitungsnetz bleibt im Laufe der Zeit perfekt dicht. Sie müssen in Ihren Berechnungen eine evidenzbasierte Leckagezulage berücksichtigen. Der akzeptierte Industriestandard liegt typischerweise zwischen 10 % und 20 %.
Ältere Verteilerrohre aus Stahl lecken oft deutlich mehr als moderne Aluminiumnetze. Fügen Sie außerdem immer einen konservativen Kapazitätspuffer für geplante kurzfristige Anlagenerweiterungen hinzu. Sie tun dies, um eine sofortige Veralterung der Ausrüstung zu vermeiden, wenn Sie im nächsten Jahr eine neue Produktionslinie hinzufügen.
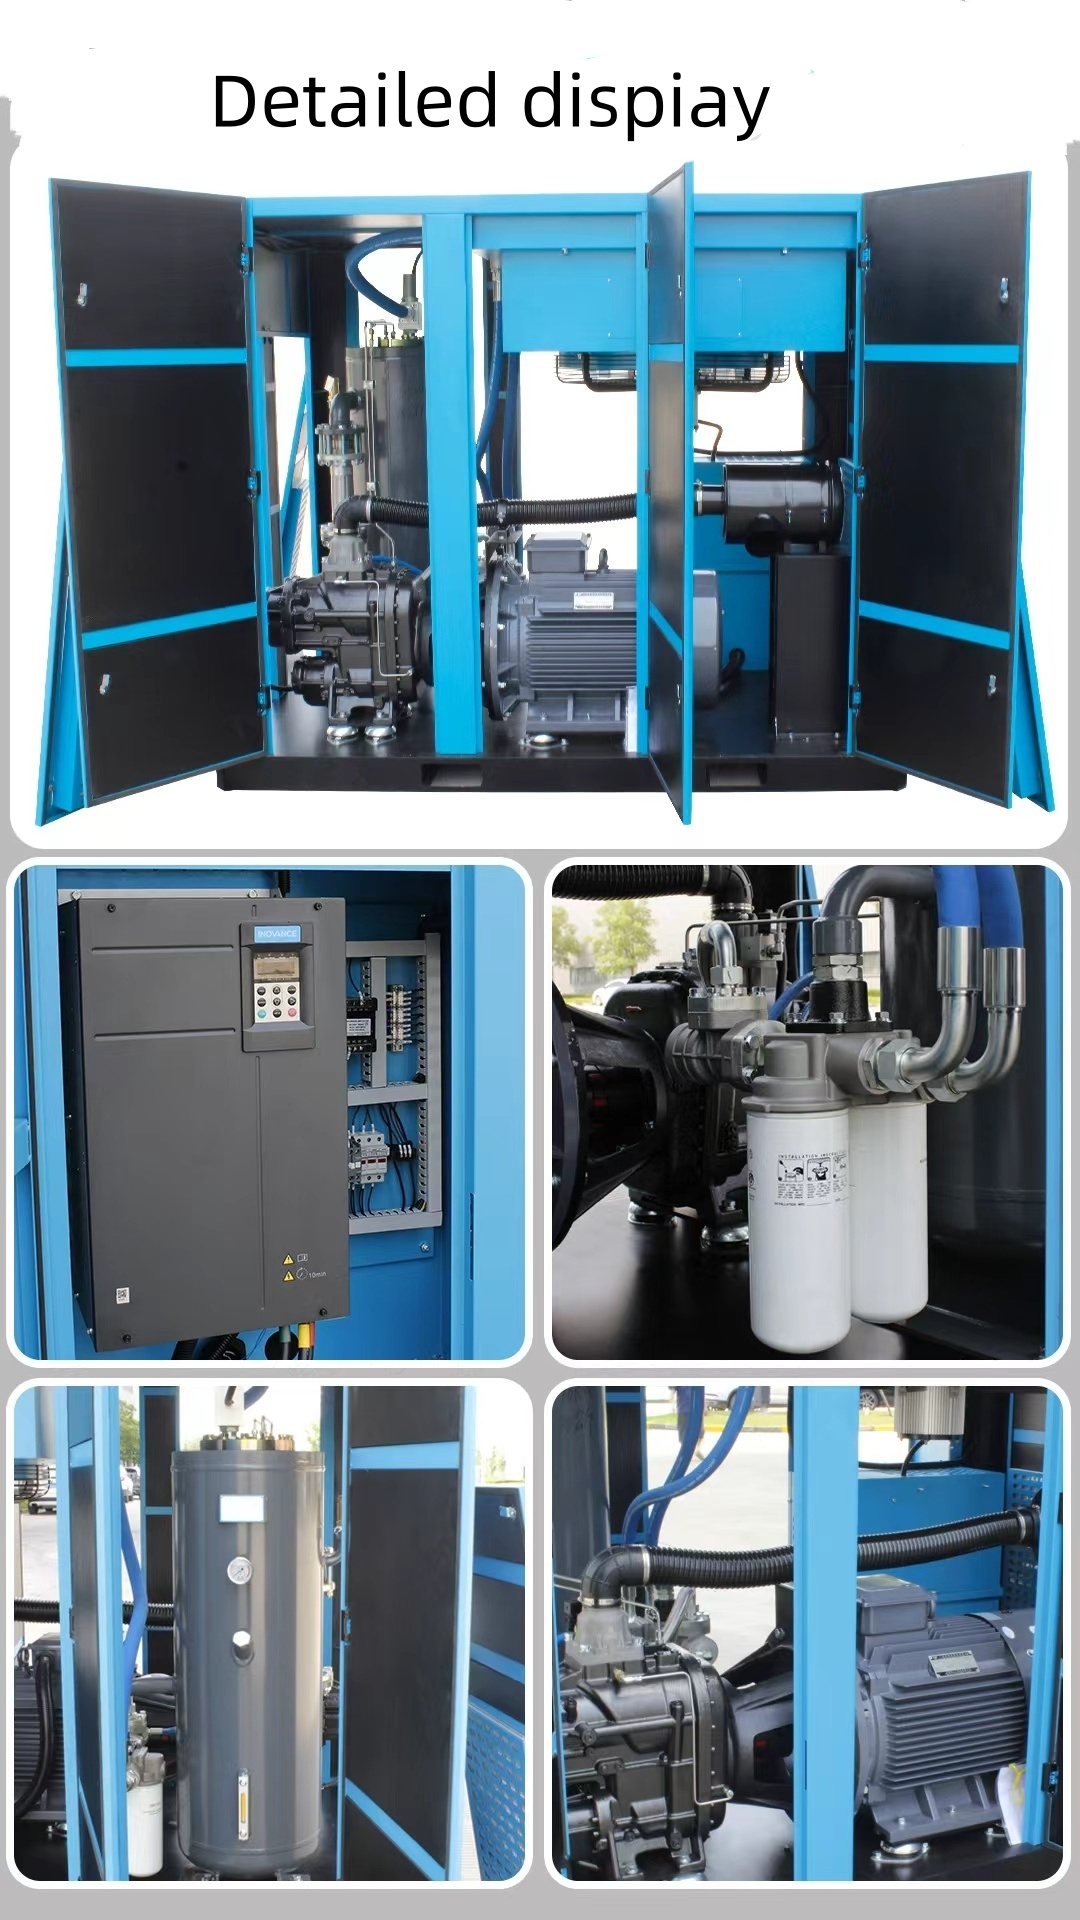
Evaluieren Sie Modelle mit fester Geschwindigkeit sorgfältig für einen äußerst stabilen Anlagenbetrieb. Anlagen, in denen rund um die Uhr produziert wird, erfordern konstante, sich nicht ändernde Luftmengen. Gerade in diesen kontinuierlichen Umgebungen zeichnen sich Einheiten mit fester Drehzahl aus. Sie bieten einen deutlichen CapEx-Vorteil gegenüber komplexeren variablen Optionen.
Ihre inhärente mechanische Einfachheit macht die routinemäßige Wartung äußerst einfach. Wenn Ihre Fabrikhalle den ganzen Tag über konstant 500 CFM verbraucht, ohne dass es zu einem Rückgang kommt, liefert ein richtig dimensionierter Kompressor mit fester Drehzahl optimale Effizienz. Sie vermeiden, für variable Technologie, die Sie einfach nicht benötigen, zusätzliche Kosten zu zahlen.
Schwankende Anlagenlasten erfordern ganz unterschiedliche technische Ansätze. Analysieren Sie die Integration von a 75-kW-Permanentmagnet-Schraubenkompressor für Einrichtungen mit wechselnden Schichtanforderungen. Diese modernen Anlagen passen sich kontinuierlich den veränderten Fabrikbedingungen an.
Permanentmagnetmotoren (PM) behalten selbst bei Teillast einen bemerkenswert hohen Wirkungsgrad. Sie beschleunigen oder verlangsamen genau entsprechend den Echtzeitanforderungen der Anlage. Dadurch entfällt die erhebliche Energieverschwendung, die mit unbelasteten Leerlaufzeiten einhergeht. Bewerten Sie hier sorgfältig den ROI. Die anfänglichen Investitionsausgaben für PM-Einheiten fallen höher aus. Durch drastisch reduzierte Stromrechnungen amortisieren Sie diese Prämie jedoch schnell wieder. Wenn Ihre vorhandene Ausrüstung mehr als 20 % der Zeit im Leerlauf läuft, rechtfertigt diese Technologie problemlos den höheren Anschaffungspreis.
Ignorieren Sie nicht die Umgebungsbedingungen in Ihrer Einrichtung. Sie verändern die tatsächliche Maschinenleistung erheblich. Heißere Ansaugluft wirkt deutlich weniger dicht als kalte Luft. Weniger dichte Luft bedeutet, dass der Kompressor weniger physikalische Sauerstoffmasse pro Umdrehung aufnimmt. Dadurch verringert sich direkt die tatsächliche Masse der komprimierten Luft. Ein heißer, schlecht belüfteter Kompressorraum lässt die Verdichterstufe praktisch verhungern.
Die Höhe spielt bei der Kapazitätsplanung eine ebenso entscheidende Rolle. Höhere Höhen weisen naturgemäß einen niedrigeren Luftdruck auf. Diese dünnere Luft reduziert direkt die Wirkung Freie Luftlieferung des Schraubenkompressors durch Begrenzung der anfänglichen Ansaugmasse. Eine Maschine, die für 300 CFM auf Meereshöhe ausgelegt ist, liefert in Denver möglicherweise nur 260 CFM. Wenden Sie immer die Herabstufungsformeln des Herstellers an, die auf Ihrer genauen geografischen Höhe basieren.
Abhängigkeiten von der nachgelagerten Infrastruktur bestimmen maßgeblich den Gesamterfolg des Systems. Um Ihrem erforderlichen FAD zu entsprechen, ist eine angemessene Größe des Sammelbehälters erforderlich. Ein großer Vorlagetank speichert pneumatische Energie. Es bewältigt plötzliche Nachfragespitzen mühelos. Dadurch wird verhindert, dass der Primärkompressor einen schnellen Start-/Stoppzyklus auslöst.
Darüber hinaus müssen Sie die Durchmesserbeschränkungen Ihres bestehenden Rohrleitungsnetzes bewerten. Kleine Rohre erzeugen übermäßige innere Reibung. Durch Reibung kommt es stromabwärts zu massiven Druckverlusten. Schmale Rohre können die Luftzufuhr künstlich einschränken, obwohl vorgeschaltete Kompressoranlagen perfekt dimensioniert sind. Wir sehen diesen häufigen Fehler häufig in älteren Fabriken. Auch sehr robust Die freie Luftzufuhr eines Schraubenkompressors kann die äußerst restriktiven Verteilungsleitungen mit einem halben Zoll nicht überwinden.
Die Bewertung von OEM-Vorschlägen erfordert strenge technische Disziplin. Sie müssen die Einhaltung von ISO 1217 Annex C für alle eingehenden Lieferantenangebote vorschreiben. Dieser spezifische Prüfstandard garantiert hochpräzise Leistungsdaten. Es stellt sicher, dass Sie einen echten FAD-Vergleich von Äpfeln zu Äpfeln durchführen. Anbieter, die diesem speziellen Standard ausweichen, erhöhen ihre Kapazitätszahlen häufig künstlich.
Bewerten Sie als Nächstes die Kennzahl „Spezifische Leistung“. Wir geben diese Kennzahl als kW/100 CFM an. Die spezifische Leistung misst genau, wie viel Strom ein bestimmtes Luftvolumen erzeugt. Verlagern Sie Ihren gesamten Beschaffungsfokus weg von den Vorabpreisen auf Aufklebern. Konzentrieren Sie sich stattdessen auf die betriebliche Effizienz über die gesamte Lebensdauer. Ein billigerer Kompressor mit geringer spezifischer Leistung verursacht jährlich Tausende zusätzlicher Dollar an Betriebskosten.
Diagramm 1: Bewertungsmatrix für Lieferantenvorschläge,
| Bewertungskriterien, | warum es wichtig ist | , was man vom Lieferanten verlangt |
|---|---|---|
| ISO 1217 Anhang C FAD | Gewährleistet die Anpassung des tatsächlich nutzbaren Luftvolumens | Zertifiziertes Testdatenblatt für das genaue Modell |
| Spezifische Leistung (kW/100 CFM) | Ermittelt die lebenslangen Stromkosten | Garantierte spezifische Leistung bei Voll- und Teillast |
| Steuerungssystemfunktionen | Verhindert entladenen Abfall | Details zur VSD-Integration und Staging-Logik |
| Garantie für Luftendstücke | Schützt vor katastrophalem Ausfall | Mindestens 5 Jahre Garantie auf die wichtigsten rotierenden Komponenten |
Prüfen Sie die Garantien der Verdichterstufe und die geplanten Wartungsintervalle genau. Bewerten Sie den geplanten Wartungsplan des Herstellers. Überprüfen Sie die erwarteten Überholungszeitpläne für Ihr spezifisches Lastprofil. Einige Anbieter verlangen extrem teure synthetische Öle, um den Garantiestatus aufrechtzuerhalten. Andere schreiben einen häufigen Lageraustausch vor. Berechnen Sie diese lebenslangen Serviceanforderungen, bevor Sie eine endgültige Bestellung unterzeichnen.
Die Anpassung der Kapazität an die Nachfrage bleibt eine strenge technische Berechnung. Es ist nie ein Ratespiel. Die Dimensionierung erfordert empirische Daten, Geduld und realistische Einschätzungen der Fabriknutzung. Sie müssen der tatsächlichen kostenlosen Luftlieferung Vorrang vor theoretischen Kennzahlen geben. Bewerten Sie außerdem immer Ihre spezifischen Schaltmuster, um zwischen Technologien mit fester und variabler Geschwindigkeit zu entscheiden.
Wir empfehlen dringend, sofort eine professionelle Luftbedarfsprüfung einzuleiten. Nutzen Sie digitale Datenlogger und präzise Durchflussmesser in Ihrer bestehenden Anlage. Sammeln Sie empirische Basisdaten für eine ganze Woche. Erst nach Prüfung dieser Daten sollten Sie eine Angebotsanfrage für neue Produktionsanlagen stellen.
A: CFM misst den Luftstrom unter den aktuellen Bedingungen. SCFM standardisiert diese Messung auf bestimmte Grundbedingungen (typischerweise 68 °F, 0 % Luftfeuchtigkeit und Meeresspiegeldruck). FAD misst die tatsächlich nutzbare Luft, die am Auslassventil unter Ihren spezifischen Betriebsbedingungen abgegeben wird, und berücksichtigt dabei alle mechanischen und Umweltverluste.
A: Die allgemeine Regel erfordert 1 bis 3 Gallonen Speicher pro CFM Kompressorkapazität. Einheiten mit fester Geschwindigkeit benötigen normalerweise 3 Gallonen pro CFM, um schnelles Radfahren zu verhindern. Kompressoren mit variabler Drehzahl passen sich besser an Bedarfsänderungen an und erfordern oft nur 1 bis 2 Gallonen pro CFM.
A: Ja, PM-Motoren können technisch gesehen kontinuierliche Volllasten bewältigen. Wenn sie jedoch konstant mit maximaler Drehzahl betrieben werden, werden ihre Vorteile hinsichtlich der Energieeffizienz bei variabler Drehzahl völlig zunichte gemacht. Wenn Ihre Anlage rund um die Uhr eine 100-prozentige Auslastung erfordert, bietet ein Kompressor mit fester Drehzahl eine viel bessere Kapitalrendite.


