Dimensionar incorrectamente los sistemas de aire comprimido conlleva enormes riesgos financieros y operativos para cualquier instalación de fabricación moderna. Un tamaño insuficiente provoca graves caídas de presión y cuellos de botella paralizantes en la producción directamente en la planta. Por el contrario, el sobredimensionamiento garantiza un desperdicio de energía y fallas prematuras del equipo resultantes de ciclos cortos constantes.
Quienes toman decisiones con frecuencia confunden el desplazamiento teórico del compresor con el aire entregado real en condiciones del mundo real. Debe comprender esta distinción técnica crítica para evitar errores de dimensionamiento del sistema increíblemente costosos. La mala comprensión de estas métricas básicas hace que las instalaciones tengan dificultades para mantener la presión neumática adecuada en el nivel real de la herramienta.
Exploraremos un marco de ingeniería altamente estandarizado para auditar con precisión la demanda de sus instalaciones. Aprenderá a evaluar diferentes tecnologías de compresores modernos y especificará la configuración exacta que necesita. Esta guía completa proporciona pasos prácticos para lograr un rendimiento óptimo del sistema y maximizar el retorno de su inversión de capital inicial.
Conclusiones clave
- El tamaño base se basa en el FAD real, no en el desplazamiento teórico: utilice siempre métricas de FAD que cumplan con ISO 1217 para garantizar que el compresor entregue el aire utilizable requerido al nivel de la herramienta.
- Calcule la utilización, no solo el consumo total: la demanda precisa de la planta requiere tener en cuenta los ciclos de trabajo de las herramientas, los factores de uso simultáneo y los amortiguadores de fugas estándar.
- Adaptar la tecnología a las curvas de demanda: las operaciones de carga base estables favorecen las unidades de velocidad fija, mientras que los perfiles de demanda fluctuantes se atienden mejor con tecnologías como un compresor de tornillo de imán permanente de 75 kW.
- Las condiciones ambientales alteran el FAD: la temperatura ambiente, la humedad y la elevación deben tenerse en cuenta en el tamaño final del sistema para evitar caídas inesperadas en el rendimiento.
El impacto financiero de los desajustes de los plantados en las operaciones de las plantas
Muchos gerentes de planta compran equipos más grandes simplemente para crear márgenes de seguridad percibidos. Este enfoque bien intencionado en realidad genera graves sanciones operativas. A este error común lo llamamos trampa del sobredimensionamiento. Los compresores sobredimensionados alcanzan la presión objetivo establecida demasiado rápido. Luego pasan inmediatamente a un estado descargado. Un compresor descargado produce absolutamente cero aire utilizable para su fábrica. Sin embargo, todavía consume continuamente entre el 30 % y el 40 % de la carga total de su motor eléctrico. Usted paga altas primas de servicios públicos por la electricidad inactiva. Los ciclos constantes de arranque y parada también desgastan prematuramente los cojinetes del motor y las válvulas de admisión.
Por otro lado, el tamaño insuficiente crea un caos inmediato en todas las líneas de producción. Las instalaciones experimentan caídas de presión peligrosas durante las horas pico de turnos. Las herramientas neumáticas comienzan a funcionar muy por debajo de las especificaciones del fabricante. Las fallas en el control de calidad aumentan instantáneamente cuando la presión del aire fluctúa. Por ejemplo, las llaves dinamométricas neumáticas no logran apretar correctamente pernos pesados. Los pulverizadores de pintura automatizados generan capas desiguales. En última instancia, se acaba desechando productos acabados muy caros.
Debe basar todas las evaluaciones de equipos estrictamente en la entrega aérea gratuita (FAD) real. Muchos compradores sin educación se fijan en el volumen barrido teórico. El volumen barrido solo mide la geometría bruta del cilindro multiplicada por la velocidad de rotación. Ignora por completo el deslizamiento interno, la expansión térmica y las pérdidas por fricción mecánica. FAD mide el flujo volumétrico exacto de aire utilizable que sale de la válvula de descarga final. Depender únicamente de la potencia del motor sigue siendo igualmente peligroso. Dos motores diferentes de 50 HP pueden producir volúmenes de FAD muy diferentes dependiendo de la eficiencia de su unidad de aire interna.
Marco paso a paso para calcular la demanda real de aire de la planta
Requisitos agregados de uso final
Debe comenzar su evaluación agregando todos los requisitos de aire de uso final. Los ingenieros de planta deben realizar un inventario físico de cada herramienta neumática. Documente todos los equipos de aire comprimido utilizados en toda la instalación.
- Ubique las especificaciones del fabricante para cada activo en su planta.
- Registre la presión de funcionamiento precisa requerida, midiéndola en PSI o bar.
- Registre la tasa máxima específica de consumo de aire en CFM o metros cúbicos por minuto.
No se pueden simplemente adivinar estos números fundamentales. Utilice hojas de especificaciones documentadas para establecer datos de referencia precisos. Las conjeturas en esta etapa comprometen todo el proceso de dimensionamiento.
Tabla 1: Ejemplo de registro de demanda e inventario de herramientas neumáticas
| Tipo de equipo |
Presión requerida (PSI) |
Consumo máximo (CFM) |
Cantidad en planta |
Total CFM máximo |
| Llaves de impacto |
90 |
35 |
4 |
140 |
| Pulverizadores para cabinas de pintura |
100 |
50 |
2 |
100 |
| Abrazaderas Neumáticas |
85 |
15 |
10 |
150 |
| Blaster abrasivo |
110 |
120 |
1 |
120 |
Aplicar el factor de carga (ciclo de trabajo)
A continuación debe aplicar el factor de carga correcto. Comúnmente nos referimos a esta métrica como ciclo de trabajo. Rara vez todas las máquinas de una fábrica funcionan simultáneamente a su máxima capacidad. Debe establecer tasas de uso simultáneo realistas.
Una herramienta abrasiva pesada podría funcionar continuamente durante todo un turno. Una pequeña abrazadera neumática podría actuar una vez cada cinco minutos. Calcule una demanda promedio ponderada en el tiempo en su turno de producción típico. Compare este promedio calculado con sus picos de demanda máximos absolutos. Este enfoque de cálculo dual le impide dimensionar el compresor principal únicamente para un raro pico de consumo de un segundo.
Tener en cuenta las ineficiencias y el crecimiento del sistema
Por último, hay que tener en cuenta las inevitables ineficiencias del sistema. Ninguna red de tuberías industriales permanece perfectamente sellada en el tiempo. Debe tener en cuenta en sus cálculos una asignación de fugas basada en evidencia. El estándar industrial aceptado suele oscilar entre el 10% y el 20%.
Las tuberías de distribución de acero más antiguas suelen tener fugas mucho más que las redes de aluminio modernas. Además, siempre agregue un margen de capacidad conservador para las ampliaciones planificadas de las instalaciones a corto plazo. Esto se hace para evitar la obsolescencia inmediata del equipo cuando se agrega una nueva línea de producción el próximo año.
Adaptación de los perfiles de demanda a las tecnologías de compresores de tornillo
Compresores de velocidad fija para cargas base estables
Evalúe rigurosamente los modelos de velocidad fija para operaciones de planta altamente estables. Las instalaciones que funcionan de manera constante las 24 horas del día, los 7 días de la semana, requieren volúmenes de aire constantes y no variables. Las unidades de velocidad fija destacan específicamente en estos entornos continuos. Proporcionan una clara ventaja de CapEx sobre opciones variables más complejas.
Su simplicidad mecánica inherente hace que el mantenimiento rutinario sea muy sencillo. Si el piso de su fábrica consume 500 CFM constantes durante todo el día sin caer, un compresor de velocidad fija del tamaño adecuado ofrece una eficiencia óptima. Evita pagar más por tecnología variable que simplemente no necesita.
Soluciones de velocidad variable e imanes permanentes para cargas fluctuantes
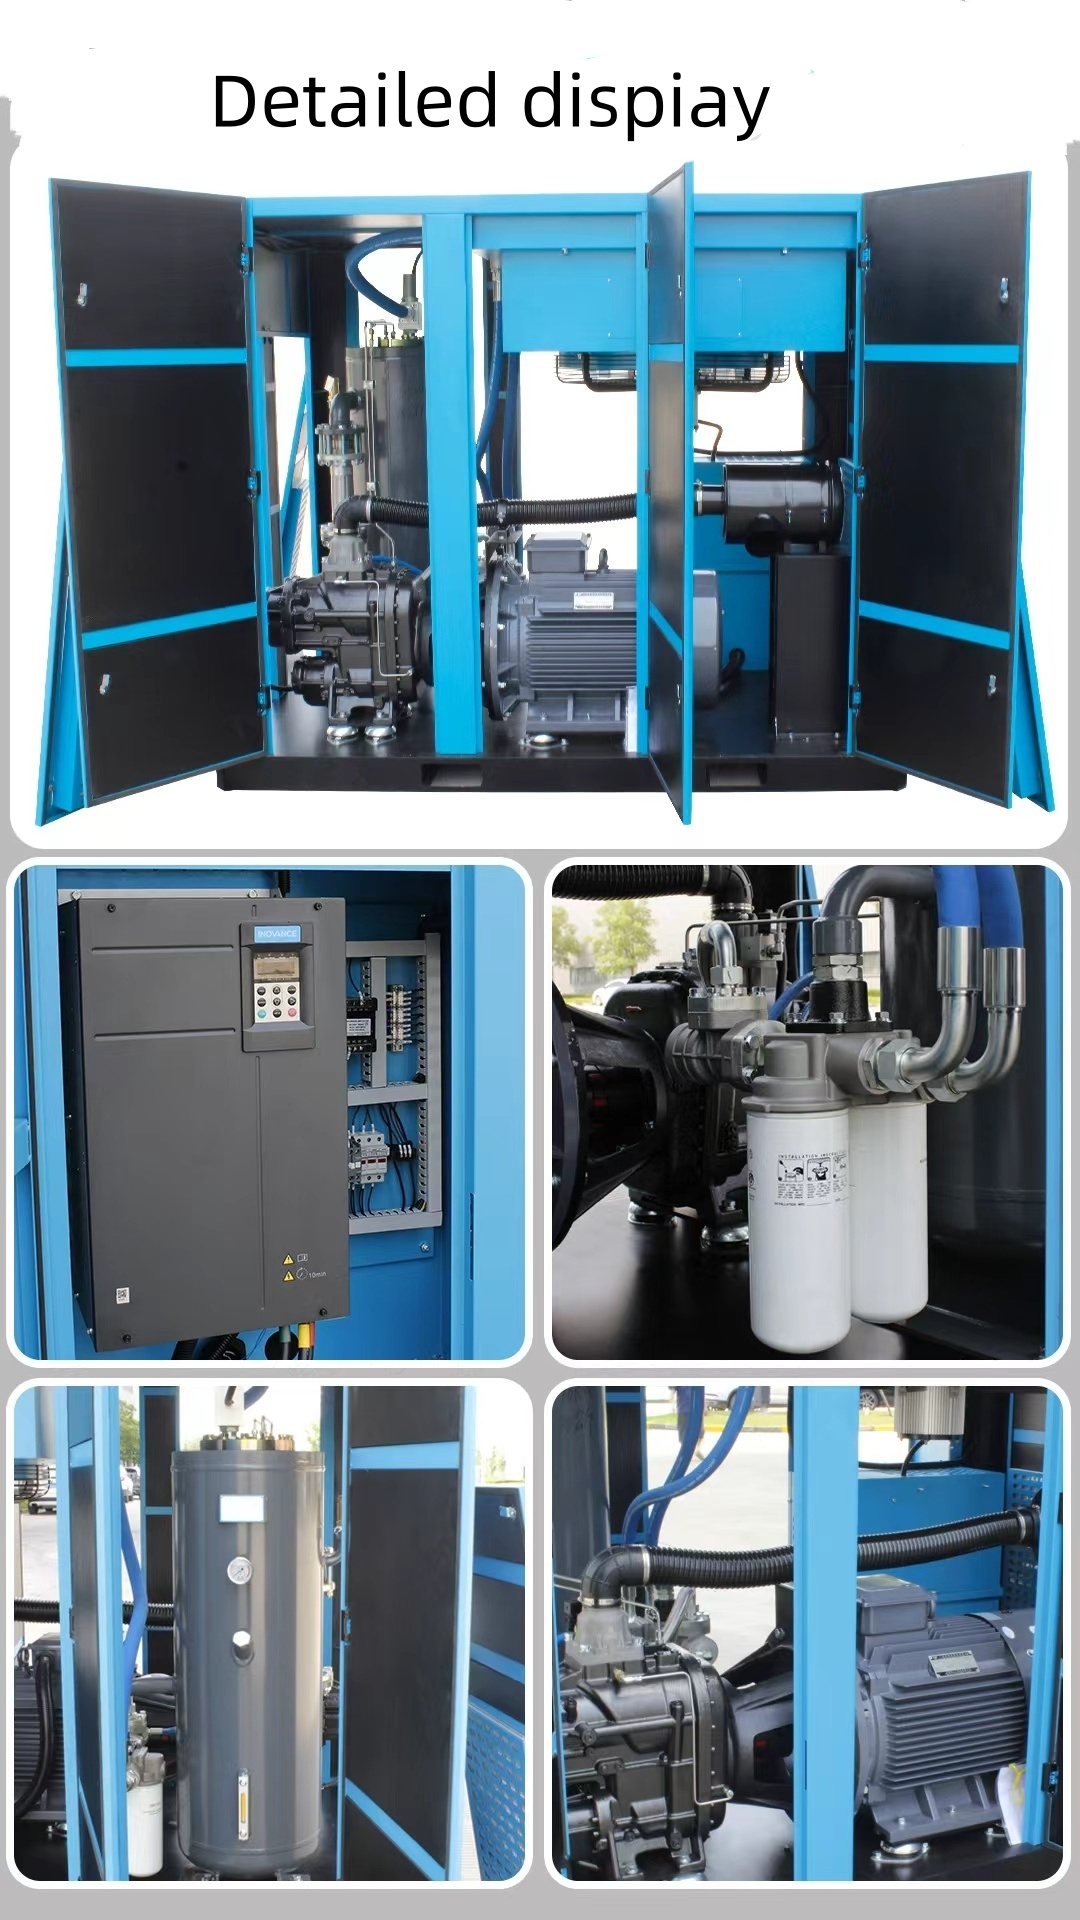
Las cargas fluctuantes de las plantas requieren enfoques de ingeniería muy diferentes. Analizar la integración de un Compresor de tornillo de imán permanente de 75 kW para instalaciones que experimentan demandas de turnos variables. Estas modernas unidades se adaptan continuamente a las condiciones cambiantes de la fábrica.
Los motores de imanes permanentes (PM) mantienen una eficiencia notablemente alta incluso con cargas parciales. Aceleran o desaceleran exactamente según los requisitos de la planta en tiempo real. Esto elimina el grave desperdicio de energía asociado con los tiempos de inactividad sin carga. Evalúe el retorno de la inversión cuidadosamente aquí. El gasto de capital inicial para las unidades PM es mayor. Sin embargo, usted recupera esta prima rápidamente a través de facturas de electricidad drásticamente reducidas. Si su equipo actual funciona descargado más del 20 % del tiempo, esta tecnología justifica fácilmente su mayor precio de compra.
Variables ambientales y de infraestructura que alteran los DCP
Reducción de la condición ambiental
No ignore las condiciones ambientales ambientales en sus instalaciones. Alteran gravemente el rendimiento real de la máquina. El aire aspirado más caliente actúa considerablemente menos denso que el aire frío. Un aire menos denso significa que el compresor ingiere menos masa física de oxígeno por revolución. Esto reduce directamente la masa real de aire comprimido. Una sala de compresores caliente y mal ventilada básicamente priva al compresor.
La elevación juega un papel igualmente crítico en la planificación de la capacidad. Las altitudes más altas poseen inherentemente una presión atmosférica más baja. Este aire más fino reduce directamente la eficacia entrega de aire libre del compresor de tornillo limitando la masa de admisión inicial. Una máquina con capacidad para 300 CFM al nivel del mar podría producir sólo 260 CFM en Denver. Aplique siempre las fórmulas de reducción del fabricante según su altitud geográfica exacta.
Dependencias de infraestructura aguas abajo
Las dependencias de la infraestructura aguas abajo determinan en gran medida el éxito general del sistema. Hacer coincidir su FAD requerido exige un tamaño adecuado del tanque receptor. Un gran tanque receptor almacena energía neumática. Maneja picos repentinos de demanda sin esfuerzo. Esto evita que el compresor primario active un ciclo rápido de arranque/parada.
Además, debe evaluar las limitaciones de diámetro de su red de tuberías existente. Los tubos pequeños crean una fricción interna excesiva. La fricción provoca enormes caídas de presión aguas abajo. Las tuberías estrechas pueden restringir artificialmente el suministro de aire a pesar de tener un equipo compresor de tamaño perfecto aguas arriba. Vemos este error común con frecuencia en fábricas más antiguas. Incluso muy robusto La entrega de aire libre del compresor de tornillo no puede superar las líneas de distribución de media pulgada altamente restrictivas.
Criterios de preselección: cómo evaluar las propuestas de OEM
La evaluación de propuestas OEM requiere una estricta disciplina de ingeniería. Debe exigir el cumplimiento de ISO 1217 Anexo C en todas las cotizaciones entrantes de proveedores. Este estándar de prueba específico garantiza datos de rendimiento altamente precisos. Le garantiza realizar una verdadera comparación de FAD de manzanas con manzanas. Los proveedores que eluden este estándar específico a menudo inflan artificialmente sus cifras de capacidad.
A continuación, evalúe la métrica de potencia específica. Expresamos esta métrica como kW/100 CFM. La potencia específica mide exactamente cuánta electricidad genera un volumen de aire específico. Aleje todo su enfoque de adquisiciones de los precios de etiqueta iniciales. En cambio, céntrese en la eficiencia operativa de por vida. Un compresor más barato que muestra una potencia específica deficiente consume miles de dólares adicionales en costos de servicios públicos anualmente.
Cuadro 1: Matriz de evaluación de propuestas de proveedores
| Criterios de evaluación |
Por qué es importante |
Qué exigir del proveedor |
| ISO 1217 Anexo C DCP |
Garantiza la igualación del volumen de aire utilizable real |
Hoja de datos de prueba certificada para el modelo exacto |
| Potencia específica (kW/100 CFM) |
Determina los gastos de electricidad de por vida. |
Potencia específica garantizada a cargas totales y parciales |
| Capacidades del sistema de control |
Evita residuos de funcionamiento descargados |
Detalles sobre la integración de VSD y la lógica de preparación |
| Garantía del extremo neumático |
Protege contra fallas catastróficas |
Cobertura mínima de 5 años en componentes rotativos principales. |
Examine de cerca las garantías de las unidades compresoras y los intervalos de servicio programados. Evaluar el programa de mantenimiento proyectado por el fabricante. Revise los cronogramas de revisión esperados para su perfil de carga específico. Algunos proveedores exigen aceites sintéticos tremendamente caros para mantener el estado de la garantía. Otros exigen reemplazos frecuentes de rodamientos. Calcule estos requisitos de servicio de por vida antes de firmar cualquier orden de compra final.
Conclusión
Adaptar la capacidad a la demanda sigue siendo un cálculo de ingeniería estricto. Nunca es un juego de adivinanzas. El dimensionamiento requiere datos empíricos, paciencia y evaluaciones realistas del uso en fábrica. Debe priorizar la entrega aérea gratuita real sobre las métricas teóricas. Además, evalúe siempre sus patrones de cambios específicos para decidir entre tecnologías de velocidad fija y velocidad variable.
Recomendamos encarecidamente iniciar inmediatamente una auditoría profesional de la demanda de aire. Utilice registradores de datos digitales y medidores de flujo precisos en su sistema existente. Reúna datos de referencia empíricos durante una semana completa. Sólo después de revisar estos datos debe emitir una solicitud de cotización para nuevos equipos de fabricación.
Preguntas frecuentes
P: ¿Cuál es la diferencia entre CFM, SCFM y FAD?
R: CFM mide el flujo de aire en las condiciones actuales. SCFM estandariza esta medición según condiciones de referencia específicas (normalmente 68 °F, 0 % de humedad y presión al nivel del mar). FAD mide el aire utilizable real entregado a la válvula de descarga bajo sus condiciones operativas específicas, teniendo en cuenta todas las pérdidas mecánicas y ambientales.
P: ¿Cuánto volumen del tanque receptor necesito para mi plantado?
R: La regla general requiere de 1 a 3 galones de almacenamiento por CFM de capacidad del compresor. Las unidades de velocidad fija normalmente necesitan 3 galones por CFM para evitar ciclos rápidos. Los compresores de velocidad variable se adaptan mejor a los cambios de demanda y a menudo requieren solo de 1 a 2 galones por CFM.
P: ¿Puedo hacer funcionar un compresor de tornillo de imán permanente al 100% de carga constantemente?
R: Sí, los motores PM técnicamente pueden manejar cargas completas continuas. Sin embargo, hacerlos funcionar constantemente a las RPM máximas anula por completo sus beneficios de eficiencia energética de velocidad variable. Si su planta exige una carga del 100 % las 24 horas del día, los 7 días de la semana, un compresor de velocidad fija proporciona un retorno de la inversión mucho mejor.


