
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 27/09/2026 Origine: Sito


Il dimensionamento errato dei sistemi di aria compressa comporta enormi rischi finanziari e operativi per qualsiasi impianto di produzione moderno. Il sottodimensionamento provoca gravi cadute di pressione e paralizzanti colli di bottiglia nella produzione proprio nello stabilimento. Al contrario, il sovradimensionamento garantisce uno spreco di energia e guasti prematuri alle apparecchiature derivanti da cicli brevi e costanti.
I decisori spesso confondono la cilindrata teorica del compressore con l’effettiva aria erogata in condizioni reali. È necessario comprendere questa distinzione tecnica fondamentale per evitare errori di dimensionamento del sistema incredibilmente costosi. L’incomprensione di questi parametri di base lascia le strutture in difficoltà nel mantenere un’adeguata pressione pneumatica al livello effettivo dell’utensile.
Esploreremo un quadro ingegneristico altamente standardizzato per verificare accuratamente la domanda della vostra struttura. Imparerai a valutare le diverse tecnologie moderne dei compressori e a specificare l'esatta configurazione di cui hai bisogno. Questa guida completa fornisce passaggi attuabili per ottenere prestazioni ottimali del sistema e massimizzare il rendimento dell'investimento di capitale iniziale.
Molti gestori di impianti acquistano attrezzature più grandi semplicemente per creare margini di sicurezza percepiti. Questo approccio ben intenzionato crea in realtà gravi sanzioni operative. Chiamiamo questo errore comune la trappola del sovradimensionamento. I compressori sovradimensionati raggiungono la pressione target impostata troppo rapidamente. Quindi passano immediatamente allo stato scarico. Un compressore senza carico produce assolutamente zero aria utilizzabile per la tua fabbrica. Tuttavia, assorbe continuamente dal 30% al 40% del carico completo del motore elettrico. Paghi pesanti premi per le utenze per l'elettricità inattiva. I continui cicli di avvio-arresto consumano prematuramente anche i cuscinetti del motore e le valvole di aspirazione.
D’altro canto, il sottodimensionamento crea caos immediato lungo le linee di produzione. Le strutture subiscono pericolose cadute di pressione durante le ore di punta dei turni. Gli utensili pneumatici iniziano a funzionare ben al di sotto delle specifiche del produttore. I fallimenti nel controllo qualità aumentano istantaneamente quando la pressione dell’aria fluttua. Ad esempio, le chiavi dinamometriche pneumatiche non riescono a serrare correttamente i bulloni pesanti. Gli spruzzatori di vernice automatizzati forniscono strati irregolari. Alla fine si finisce per rottamare prodotti finiti altamente costosi.
È necessario basare tutte le valutazioni delle apparecchiature rigorosamente sulla portata effettiva dell'aria libera (FAD). Molti acquirenti non istruiti guardano invece al volume teorico. Il volume spazzato misura solo la geometria grezza del cilindro moltiplicata per la velocità di rotazione. Ignora completamente lo scorrimento interno, l'espansione termica e le perdite per attrito meccanico. Il FAD misura l'esatto flusso volumetrico dell'aria utilizzabile in uscita dalla valvola di scarico finale. Affidarsi esclusivamente alla potenza del motore rimane altrettanto pericoloso. Due diversi motori da 50 HP possono produrre volumi FAD molto diversi a seconda dell'efficienza interna del gruppo aria.
È necessario iniziare la valutazione aggregando tutti i requisiti dell'aria di utilizzo finale. Gli ingegneri dell'impianto dovrebbero inventariare fisicamente ogni singolo utensile pneumatico. Documentare tutte le apparecchiature ad aria compressa utilizzate nell'intera struttura.
Non puoi semplicemente indovinare questi numeri fondamentali. Utilizzare schede tecniche documentate per stabilire dati di riferimento accurati. Le congetture in questa fase compromettono l'intero processo di dimensionamento.
Tabella 1: Esempio di inventario degli utensili pneumatici e registrazione della domanda
| Tipo di attrezzatura | Pressione richiesta (PSI) | Consumo massimo (CFM) | Quantità nell'impianto | CFM massimo totale |
|---|---|---|---|---|
| Chiavi a percussione | 90 | 35 | 4 | 140 |
| Spruzzatori per cabine di verniciatura | 100 | 50 | 2 | 100 |
| Morsetti pneumatici | 85 | 15 | 10 | 150 |
| Sabbiatrice abrasiva | 110 | 120 | 1 | 120 |
Successivamente è necessario applicare il fattore di carico corretto. Comunemente ci riferiamo a questa metrica come ciclo di lavoro. Raramente tutte le macchine della fabbrica funzionano contemporaneamente alla loro massima capacità. È necessario stabilire tassi di utilizzo simultanei realistici.
Uno strumento di macinazione pesante potrebbe funzionare continuamente durante un intero turno. Un piccolo morsetto pneumatico potrebbe attivarsi una volta ogni cinque minuti. Calcola una domanda media ponderata nel tempo durante il tuo tipico turno di produzione. Confronta questa media calcolata con i picchi di domanda di picco assoluti. Questo doppio approccio di calcolo impedisce di dimensionare il compressore principale esclusivamente per un raro picco di consumo di un secondo.
Infine, è necessario tenere conto delle inevitabili inefficienze del sistema. Nessuna rete di tubazioni industriali rimane perfettamente sigillata nel tempo. È necessario includere nei calcoli un'indennità di perdita basata sull'evidenza. Lo standard industriale accettato varia generalmente dal 10% al 20%.
Le vecchie tubazioni di distribuzione in acciaio spesso perdono molto più delle moderne reti in alluminio. Inoltre, aggiungi sempre un buffer di capacità conservativo per le espansioni pianificate della struttura a breve termine. Lo fai per evitare l'obsolescenza immediata delle apparecchiature quando aggiungi una nuova linea di produzione l'anno prossimo.
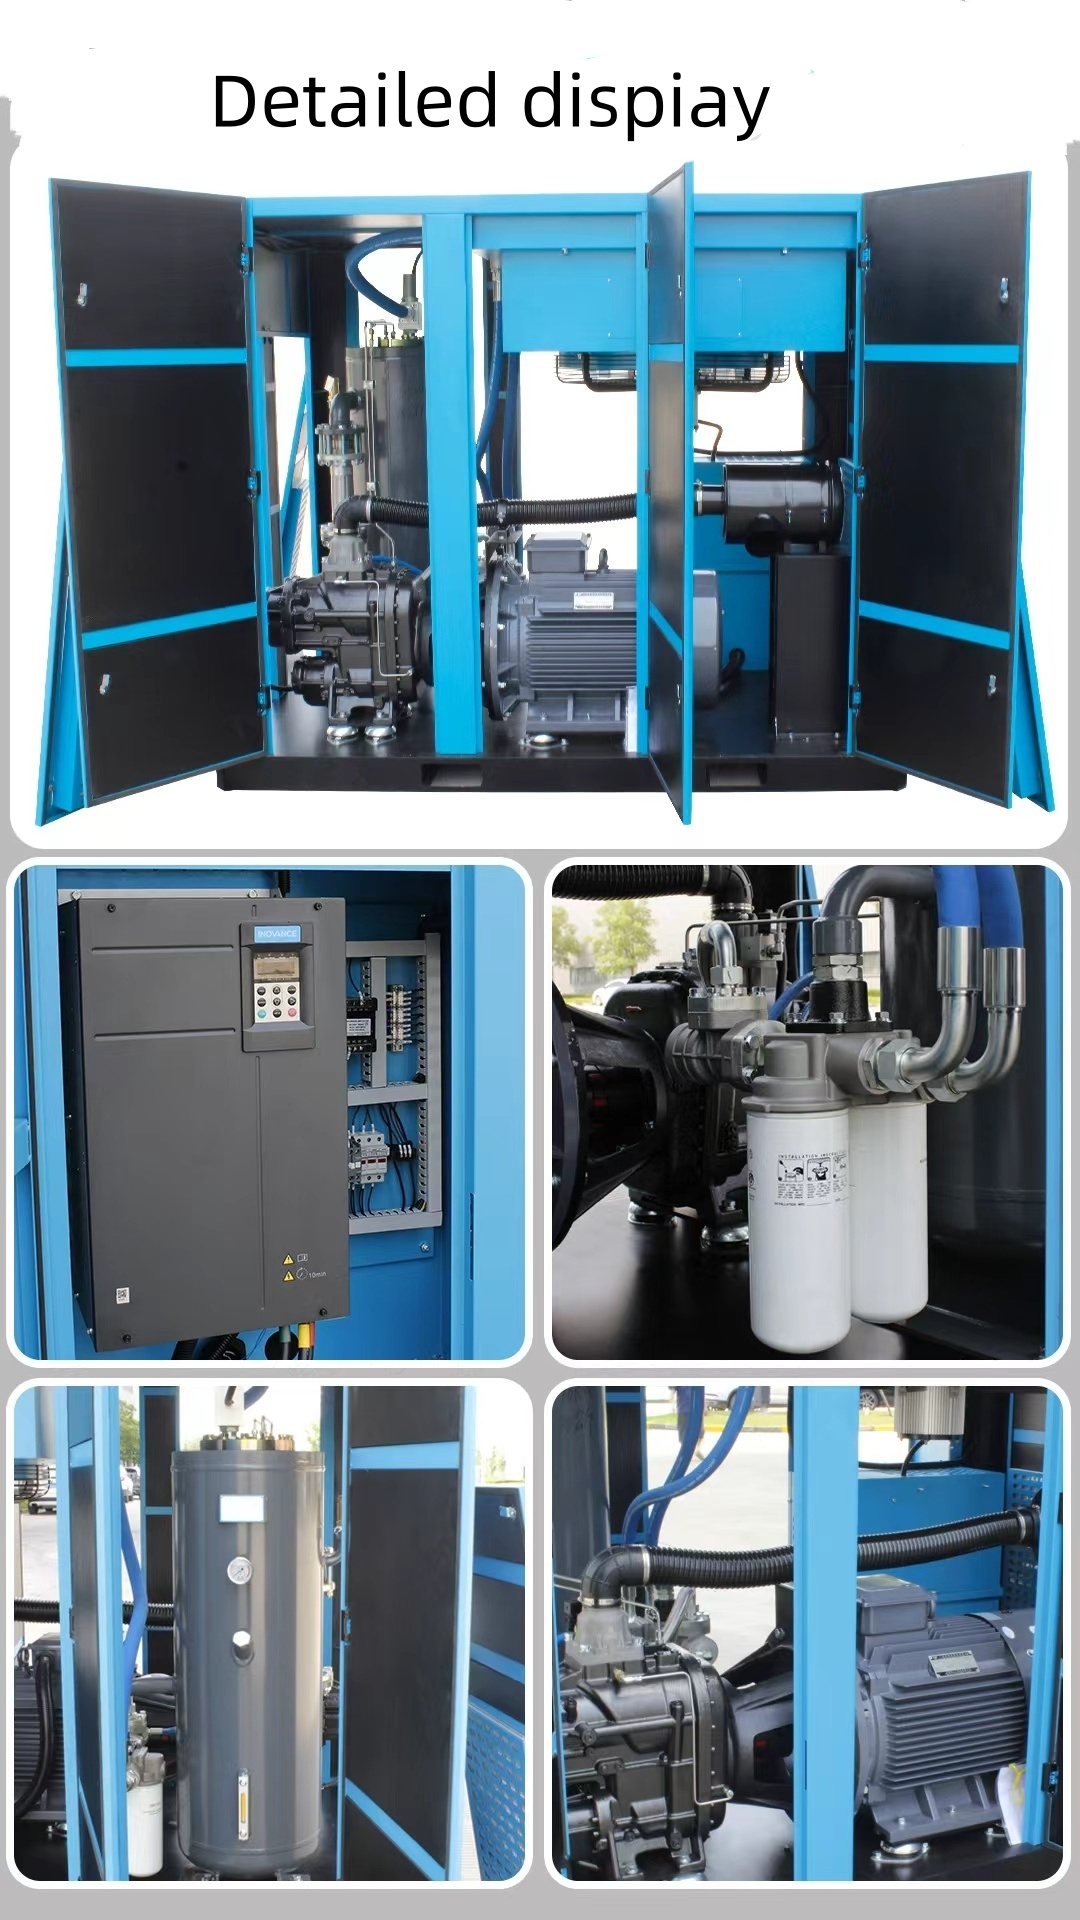
Valuta rigorosamente i modelli a velocità fissa per operazioni dell'impianto altamente stabili. Gli impianti che eseguono una produzione continua 24 ore su 24, 7 giorni su 7, richiedono volumi d'aria costanti e invariabili. Le unità a velocità fissa eccellono specificamente in questi ambienti continui. Forniscono un netto vantaggio CapEx rispetto a opzioni variabili più complesse.
La loro intrinseca semplicità meccanica rende la manutenzione ordinaria estremamente semplice. Se il tuo stabilimento consuma costantemente 500 CFM tutto il giorno senza diminuire, un compressore a velocità fissa adeguatamente dimensionato offre un'efficienza ottimale. Eviterai di pagare un extra per una tecnologia variabile che semplicemente non ti serve.
I carichi fluttuanti degli impianti richiedono approcci ingegneristici molto diversi. Analizzare l'integrazione di a Compressore a vite a magnete permanente da 75 kW per strutture con esigenze di turni variabili. Queste unità moderne si adattano continuamente alle mutevoli condizioni della fabbrica.
I motori a magneti permanenti (PM) mantengono un'efficienza notevolmente elevata anche a carichi parziali. Accelerano o rallentano esattamente in base ai requisiti dell'impianto in tempo reale. Ciò elimina il grave spreco energetico associato ai tempi di inattività senza carico. Valuta attentamente il ROI qui. La spesa in conto capitale iniziale per le unità PM è maggiore. Tuttavia, grazie alla drastica riduzione delle bollette elettriche, potrete recuperare rapidamente questo premio. Se le vostre apparecchiature esistenti funzionano scariche per più del 20% del tempo, questa tecnologia giustifica facilmente il prezzo di acquisto più elevato.
Non ignorare le condizioni ambientali della tua struttura. Alterano gravemente le prestazioni effettive della macchina. L'aria aspirata più calda agisce in modo significativamente meno denso dell'aria fredda. Un'aria meno densa significa che il compressore ingerisce meno massa fisica di ossigeno per giro. Ciò riduce direttamente la massa effettiva dell'aria compressa. Una sala compressori calda e scarsamente ventilata sostanzialmente affama il gruppo vite.
L’elevazione gioca un ruolo altrettanto critico nella pianificazione della capacità. Le altitudini più elevate possiedono intrinsecamente una pressione atmosferica più bassa. Quest'aria più sottile riduce direttamente l'efficacia erogazione d'aria libera del compressore a vite limitando la massa aspirata iniziale. Una macchina classificata per 300 CFM al livello del mare potrebbe fornire solo 260 CFM a Denver. Applica sempre le formule di declassamento del produttore in base alla tua esatta altitudine geografica.
Le dipendenze dell’infrastruttura a valle determinano fortemente il successo complessivo del sistema. Per soddisfare il FAD richiesto è necessario un adeguato dimensionamento del serbatoio del ricevitore. Un grande serbatoio ricevitore immagazzina l'energia pneumatica. Gestisce improvvisi picchi di domanda senza sforzo. Ciò impedisce al compressore primario di attivare un ciclo di avvio/arresto rapido.
Inoltre, è necessario valutare i vincoli di diametro della rete di tubazioni esistenti. I tubi di piccole dimensioni creano un attrito interno eccessivo. L'attrito provoca enormi cadute di pressione a valle. I tubi stretti possono limitare artificialmente la portata d'aria nonostante vi siano a monte apparecchiature di compressione perfettamente dimensionate. Vediamo questo errore comune frequentemente nelle fabbriche più vecchie. Anche molto robusto L'erogazione d'aria libera del compressore a vite non può superare le linee di distribuzione da mezzo pollice altamente restrittive.
La valutazione delle proposte OEM richiede una rigorosa disciplina ingegneristica. È necessario imporre la conformità alla norma ISO 1217 Allegato C su tutti i preventivi dei fornitori in entrata. Questo specifico standard di test garantisce dati sulle prestazioni altamente accurati. Ti garantisce di condurre un vero confronto FAD mele-mele. I fornitori che eludono questo standard specifico spesso gonfiano artificialmente i loro numeri di capacità.
Successivamente valutare la metrica della potenza specifica. Esprimiamo questa metrica come kW/100 CFM. La potenza specifica misura esattamente la quantità di elettricità generata da uno specifico volume d'aria. Sposta tutta la tua attenzione sugli appalti dai prezzi di adesivo anticipati. Concentratevi invece sull’efficienza operativa nel corso della vita. Un compressore più economico che mostra una scarsa potenza specifica consuma ogni anno migliaia di dollari in più in costi di utilità.
Grafico 1: Matrice di valutazione della proposta del fornitore
| Criteri di valutazione | Perché è importante | Cosa richiedere al fornitore |
|---|---|---|
| ISO 1217 Allegato C FAD | Garantisce la corrispondenza del volume d'aria effettivamente utilizzabile | Scheda tecnica di prova certificata per il modello esatto |
| Potenza specifica (kW/100 CFM) | Determina le spese elettriche per tutta la vita | Potenza specifica garantita a pieno carico e ai carichi parziali |
| Capacità del sistema di controllo | Previene lo scarico dei rifiuti correnti | Dettagli sull'integrazione VSD e sulla logica di staging |
| Garanzia sull'estremità dell'aria | Protegge da guasti catastrofici | Copertura minima di 5 anni sui principali componenti rotanti |
Esaminare attentamente le garanzie del gruppo vite e gli intervalli di manutenzione programmati. Valutare il programma di manutenzione previsto dal produttore. Esamina le tempistiche di revisione previste per il tuo profilo di carico specifico. Alcuni fornitori richiedono oli sintetici estremamente costosi per mantenere lo stato di garanzia. Altri impongono frequenti sostituzioni dei cuscinetti. Calcola questi requisiti di servizio a vita prima di firmare qualsiasi ordine di acquisto finale.
L’adeguamento della capacità alla domanda rimane un rigoroso calcolo ingegneristico. Non è mai un gioco d'ipotesi. Il dimensionamento richiede dati empirici, pazienza e valutazioni realistiche dell'utilizzo in fabbrica. È necessario dare priorità alla consegna effettiva in aria libera rispetto ai parametri teorici. Inoltre, valuta sempre i tuoi schemi di cambio specifici per decidere tra tecnologie a velocità fissa e velocità variabile.
Raccomandiamo vivamente di avviare immediatamente un audit professionale della domanda d'aria. Utilizza registratori di dati digitali e misuratori di portata precisi sul tuo sistema esistente. Raccogli dati empirici di base per un'intera settimana. Solo dopo aver esaminato questi dati dovresti emettere una richiesta di offerta per nuove apparecchiature di produzione.
R: CFM misura il flusso d'aria alle condizioni attuali. SCFM standardizza questa misurazione su condizioni di base specifiche (tipicamente 20°C, 0% di umidità e pressione a livello del mare). Il FAD misura l'aria effettivamente utilizzabile erogata alla valvola di scarico nelle condizioni operative specifiche, tenendo conto di tutte le perdite meccaniche e ambientali.
R: La regola generale richiede da 1 a 3 galloni di stoccaggio per CFM di capacità del compressore. Le unità a velocità fissa in genere necessitano di 3 galloni per CFM per evitare cicli rapidi. I compressori a velocità variabile si adattano meglio ai cambiamenti della domanda, spesso richiedendo solo da 1 a 2 galloni per CFM.
R: Sì, tecnicamente i motori PM possono gestire carichi completi continui. Tuttavia, farli funzionare costantemente al massimo numero di giri annulla completamente i vantaggi in termini di efficienza energetica della velocità variabile. Se il tuo impianto richiede il 100% del carico 24 ore su 24, 7 giorni su 7, un compressore a velocità fissa offre un ritorno sull'investimento molto migliore.


