
Visualizações: 0 Autor: Editor do site Horário de publicação: 21/08/2026 Origem: Site


A eletricidade é responsável por mais de 70% do custo total do ciclo de vida de um compressor de ar. Os gerentes de instalações muitas vezes enfrentam contas de serviços públicos chocantes sem perceber que seu sistema de ar comprimido atua como o principal culpado. Um aumento repentino ou gradual nos custos de energia geralmente aponta diretamente para operações pneumáticas. No entanto, a causa raiz raramente envolve uma única falha catastrófica. Em vez disso, as ineficiências sistémicas agravam-se ao longo do tempo. Eles esgotam silenciosamente seu orçamento operacional, dia após dia. Este artigo tem como objetivo ajudar os gerentes de fábrica e engenheiros de confiabilidade a superar as puras suposições. Você aprenderá como diagnosticar sistematicamente as causas ocultas da perda de eficiência. Também avaliaremos soluções matematicamente sólidas, adaptadas às suas instalações. Estas estratégias viáveis vão desde ajustes básicos de manutenção até atualizações de equipamentos de capital altamente eficientes. A compreensão dessas dinâmicas permite que você assuma o controle decisivo do futuro energético da sua planta.
A maioria das compras de equipamentos industriais enfatiza o investimento inicial de capital. Os compressores exigem uma perspectiva financeira completamente diferente. Devemos avaliá-los através da lente dos custos do ciclo de vida (LCC). Durante uma vida operacional típica de dez anos, o preço de compra inicial representa apenas cerca de 10% do encargo financeiro total. A manutenção de rotina é responsável por cerca de 10% a 20%. Os restantes 70% a 80% provêm inteiramente do consumo de eletricidade. Um compressor funcionando de forma ineficiente devora rapidamente capital.
Os engenheiros muitas vezes tratam alto consumo de energia do compressor de ar como o principal problema. Na realidade, as contas de serviços públicos inflacionadas servem como um indicador de atraso. Eles apenas dizem que já existe um problema. Os indicadores antecedentes fornecem avisos antecipados muito melhores. Isso inclui quedas repentinas de pressão no ponto de uso, ciclagem excessiva do motor e temperaturas operacionais anormalmente altas. O monitoramento desses indicadores antecedentes ajuda a detectar ineficiências antes que elas apareçam em seu extrato mensal de serviços públicos.
Ignorar estes avisos antecipados acarreta uma pesada penalidade financeira. Muitas instalações tentam resolver problemas de pressão a jusante simplesmente aumentando a pressão mestre na sala do compressor. Isso cria uma demanda artificial. Uma regra geral da física de engenharia afirma que cada aumento de 2 PSI na pressão operacional requer aproximadamente 1% a mais de energia. Se você operar seu sistema apenas 10 PSI acima do requisito real, você desperdiçará aproximadamente 5% em custos diretos de energia. Este ajuste aparentemente pequeno resulta em milhares de dólares desperdiçados anualmente.
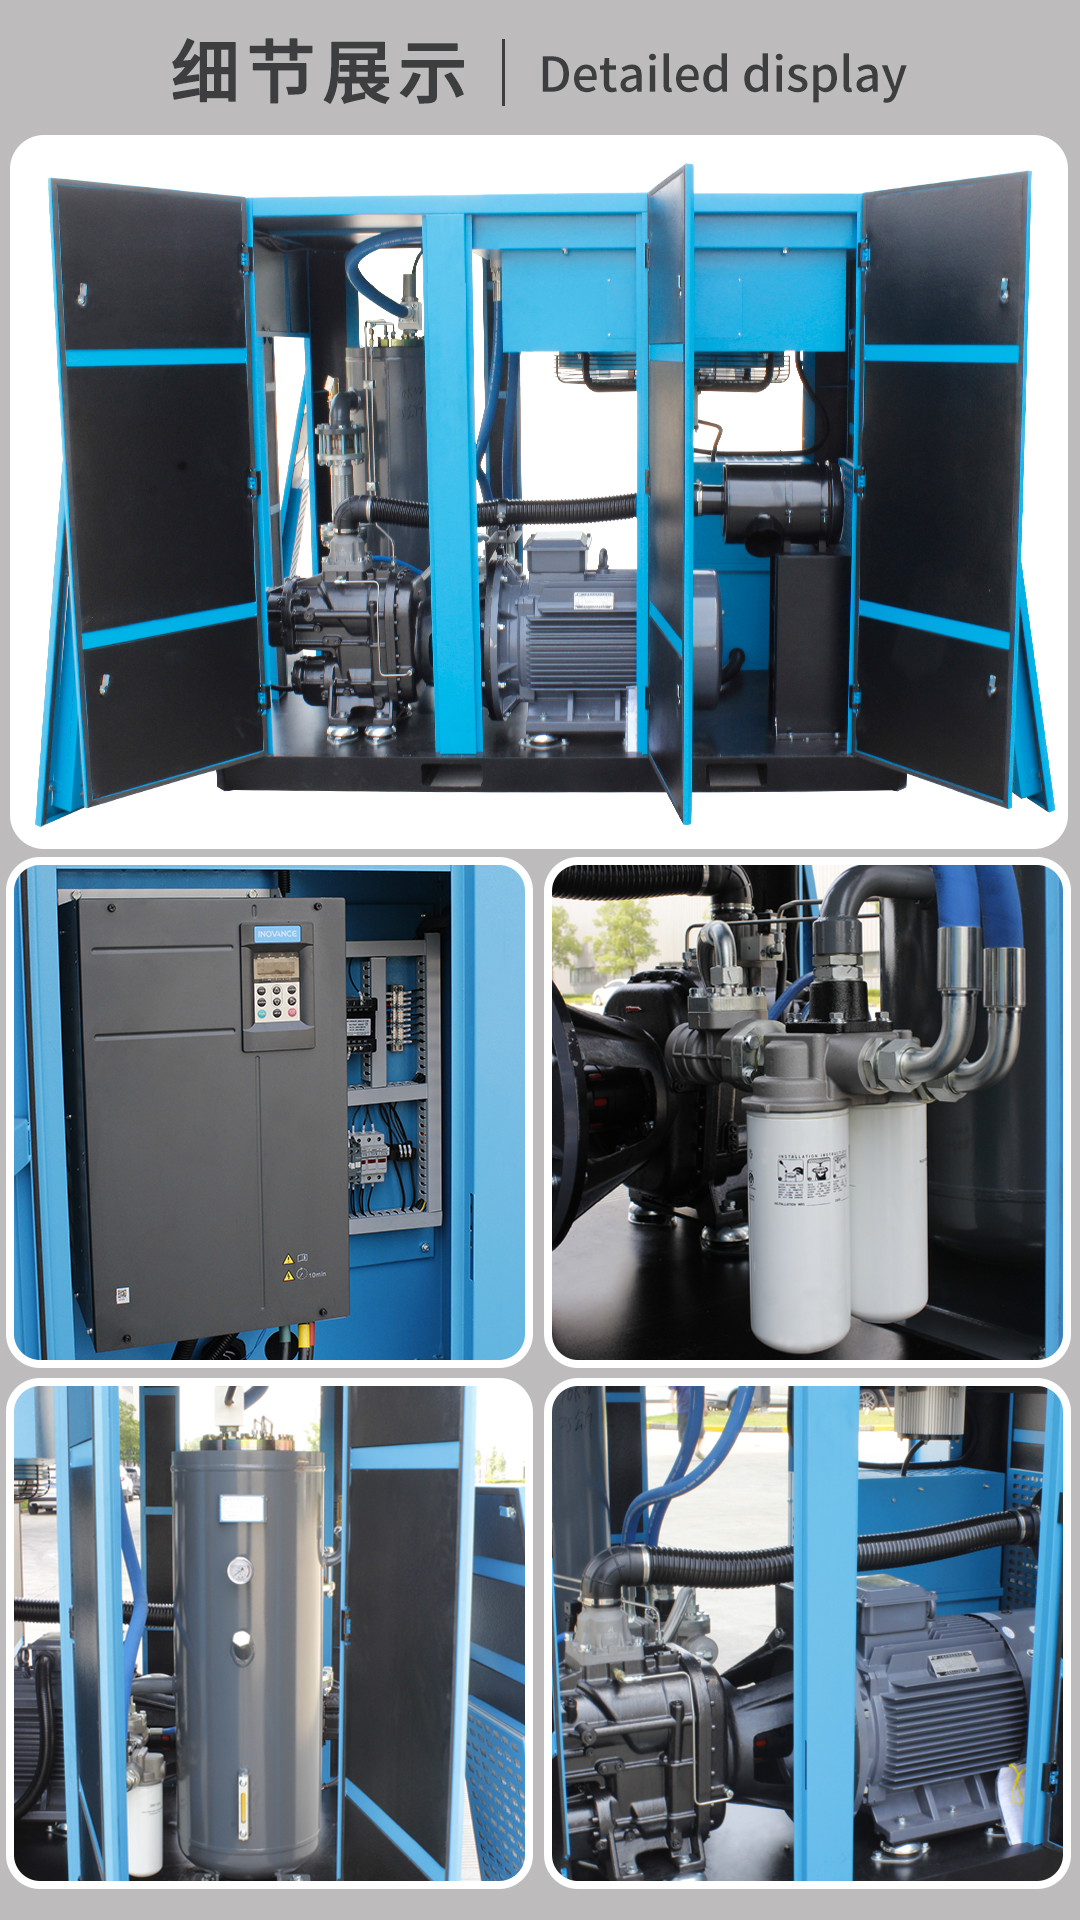
Identificar a causa exata da perda de eficiência requer uma abordagem sistemática. A maioria das instalações sofre de uma combinação dos quatro factores sistémicos seguintes. Abordá-los individualmente restaura o equilíbrio da sua rede pneumática.
Os vazamentos são os ladrões invisíveis do mundo industrial. Os benchmarks do setor mostram consistentemente que plantas padrão não otimizadas perdem de 20% a 30% do total de ar comprimido gerado devido a vazamentos. Um pequeno orifício de 1/4 de polegada em uma linha pressurizada pode custar milhares de dólares por ano a uma instalação. O vazamento de ar comprimido ocorre frequentemente em pontos de conexão roscados, mangueiras degradadas, purgas abertas e drenos de condensado defeituosos.
Uma intervenção acionável requer equipamento especializado. A detecção acústica de vazamento ultrassônica serve como um ponto de partida de alto rendimento e baixo custo. Os detectores ultrassônicos traduzem o chiado de alta frequência de um vazamento em sons audíveis para o operador. Isso permite que as equipes de manutenção identifiquem locais exatos de vazamentos, mesmo em um ambiente de fábrica extremamente barulhento.
Os compressores padrão de velocidade fixa operam usando um esquema simples de controle de carga/descarga. Eles geram ar em plena capacidade até que o sistema atinja um limite de pressão definido. Então, uma válvula de entrada fecha. O motor continua girando, mas a máquina para de produzir ar. Este estado descarregado desperdiça uma quantidade enorme de energia. Um compressor de velocidade fixa funcionando sem carga ainda consome de 20% a 40% de sua potência em plena carga, produzindo absolutamente zero saída útil.
Muitas instalações deixam seus compressores funcionando durante os finais de semana ou entre os turnos. A máquina liga e desliga simplesmente para alimentar vazamentos existentes na planta. Esse desalinhamento de controle aumenta drasticamente o consumo de energia e acelera o desgaste mecânico.
Os operadores queixam-se frequentemente de ferramentas pneumáticas lentas. As equipes de manutenção geralmente respondem aumentando a pressão do sistema mestre. Isso mascara o verdadeiro problema. O problema real geralmente decorre de graves quedas de pressão a jusante. Essas quedas ocorrem devido a tubulações de distribuição subdimensionadas, filtros em linha entupidos ou conexões de desconexão rápida restritivas.
Elevar a pressão de geração para superar a má geometria da tubulação cria uma demanda artificial. Equipamentos de ponto de uso não regulamentados consomem mais ar em pressões mais altas do que o necessário. Você força o compressor a trabalhar substancialmente mais para fornecer o mesmo resultado funcional.
Mesmo sistemas perfeitamente projetados perdem eficiência ao longo do tempo devido ao desgaste mecânico. Os compressores envelhecidos perdem suas folgas internas apertadas. O lubrificante degradado reduz a eficiência do resfriamento. Filtros de entrada bloqueados obstruem o fornecimento de ar de entrada. Essas barreiras físicas forçam o motor elétrico a extrair mais amperagem para atingir o mesmo fluxo de ar.
Esta degradação causa diretamente um impacto mensurável aumento específico de potência . A máquina requer mais quilowatts para produzir o mesmo volume de ar. O monitoramento dessa métrica ajuda as equipes de manutenção a decidir quando uma reconstrução do airend faz sentido financeiramente.
Você não pode melhorar o que não mede. Estabelecer uma base sólida evita que você faça investimentos de capital caros e equivocados. Autorizar grandes reparos ou adquirir novos equipamentos sem dados geralmente leva a resultados decepcionantes.
Uma simples verificação do painel de exibição do seu compressor fornece dados inúteis. Uma avaliação significativa requer registro contínuo de dados. Você deve monitorar o consumo de amperagem e quilowatts em um ciclo mínimo de 7 dias. Uma semana inteira captura variações essenciais. Ele registra turnos de pico de produção, turnos noturnos de baixa demanda e períodos ociosos de fim de semana. Simultaneamente, você deve mapear o fluxo de ar real (CFM) em relação à pressão do sistema (PSI). Isso revela exatamente como sua máquina responde à demanda flutuante.
O kW/100 cfm métrico permanece como o padrão ouro absoluto para avaliação de eficiência. Ele mede exatamente quanta energia elétrica sua máquina precisa para gerar 100 pés cúbicos de ar por minuto. Depois de estabelecer sua linha de base atual, compare-a com as planilhas de dados do equipamento original fornecidas pelo Compressed Air and Gas Institute (CAGI). Um desvio significativo do benchmark CAGI indica desgaste interno grave ou falha catastrófica de controle.
Evite confiar na “matemática do guardanapo” ou nas horas estimadas de funcionamento. Os fornecedores de equipamentos podem usar cálculos simplificados para justificar uma venda rápida. Em vez disso, invista em uma abordagem abrangente auditoria energética de compressores . É altamente recomendável utilizar auditores terceirizados certificados pela concessionária. Dados imparciais garantem que sua solicitação de despesas de capital se baseie em fatos de engenharia verificados.
Depois de coletar dados precisos, você deve escolher um caminho de mitigação. As soluções geralmente se enquadram em três categorias distintas com base nas despesas de capital (CapEx) e no retorno esperado do investimento (ROI).
Tabela 1: Estratégias de intervenção e comparação de CapEx
| Categoria de solução | CapEx inicial | Ações primárias | Período de retorno esperado |
|---|---|---|---|
| Processo e Manutenção | Baixo | Marcação de vazamentos, trocas de filtros, redução de pressão | Imediato a 6 meses |
| Retrofits do sistema | Médio | Controladores de sequência mestre, loops de tubulação | 12 a 24 meses |
| Atualização da tecnologia VSD | Alto | Substituindo unidades de velocidade fixa por unidades VSD | 18 a 36 meses |
Esta categoria requer capital mínimo e proporciona um ROI imediato. Comece implementando um programa agressivo de identificação de vazamentos em toda a instalação. Corrija os vazamentos começando pela sala do compressor e seguindo em direção à área de produção. Em seguida, reduza dinamicamente a pressão do cabeçote do sistema. Reduza-o em incrementos de 1 PSI até que os operadores percebam uma queda no desempenho e, em seguida, aumente-o ligeiramente. Finalmente, substitua os filtros de pressão diferencial rotineiramente. Não espere por um bloqueio completo para disparar um alarme de manutenção.
Os investimentos CapEx de nível médio concentram-se na orquestração do sistema. Muitas fábricas operam vários compressores. A instalação de controladores de sequência mestre garante que as máquinas de carga base funcionem com alta eficiência e 100% da capacidade. O controlador então gerencia de forma inteligente um compressor de compensação para lidar com pequenos picos de demanda.
Seja extremamente cauteloso com modificações não autorizadas. Algumas instalações tentam adicionar um inversor de frequência variável (VFD) de reposição a um motor de velocidade fixa padrão. Isto acarreta graves riscos de implementação. Se o motor original não tiver uma classificação de operação do inversor, o VFD de reposição poderá causar superaquecimento rápido. Também induz correntes elétricas parasitas que levam a estrias destrutivas nos rolamentos.
A substituição completa do equipamento requer capital significativo, mas oferece ROI a longo prazo. Você deve avaliar cuidadosamente quando uma nova máquina faz sentido matematicamente. Um projeto de fábrica O perfil de carga VSD prospera em ambientes com demanda flutuante. Se a sua planta utilizar entre 40% e 80% da capacidade total ao longo do dia, uma unidade de acionamento de velocidade variável reduzirá drasticamente o consumo de energia. Ele acelera ou desacelera o motor perfeitamente para atender exatamente à demanda em tempo real.
Mantenha uma mentalidade cética durante a avaliação. Os VSDs não são soluções mágicas universais. Se a sua instalação opera continuamente 24 horas por dia, 7 dias por semana, exigindo 100% da saída de ar máxima, uma máquina VSD se mostra menos eficiente do que uma máquina tradicional de velocidade fixa. As perdas inerentes ao acionamento elétrico os tornam um pouco menos eficientes quando funcionam permanentemente em velocidade máxima.
Os fatos de engenharia raramente garantem financiamento sem uma tradução financeira sólida. Você deve enquadrar sua solicitação de CapEx em uma linguagem que a alta administração entenda. Concentre-se inteiramente nas economias operacionais divididas pelo custo de implementação.
Primeiro, calcule o período de retorno. Se uma modernização abrangente custar US$ 30.000, mas economizar US$ 15.000 anualmente em eletricidade, seu período de retorno será de exatamente 24 meses. A maioria dos departamentos financeiros aprova com prazer atualizações de equipamentos visando uma janela de retorno de 12 a 24 meses.
Em segundo lugar, investigue os descontos dos serviços públicos locais e os incentivos à energia verde. Muitos fornecedores de energia promovem agressivamente a eficiência da rede. Eles frequentemente oferecem descontos substanciais em dinheiro para atualizações de VSD ou auditorias abrangentes de vazamentos. Garantir um desconto nos serviços públicos reduz significativamente a barreira à entrada de projectos de capital dispendiosos.
A próxima ação imediata envolve a coleta de dados. Recomende iniciar uma sessão preliminar de registro de dados de uma semana para sua equipe de gerenciamento. Quantifique o desperdício financeiro exato que ocorre neste momento. Apresentar números concretos elimina o preconceito emocional antes mesmo de você começar a selecionar fornecedores de equipamentos.
R: Não. Operar ferramentas acima da pressão nominal (geralmente 90 PSIG) causa desgaste prematuro e aumenta artificialmente os custos de energia. Os reguladores no ponto de uso são a solução correta, não aumentando a pressão da sala do compressor.
R: Não necessariamente. Se a demanda da sua instalação for constante e mantiver o compressor funcionando a 100% da capacidade, um acionamento de velocidade variável introduzirá, na verdade, uma leve perda de energia (normalmente de 2 a 3%) em comparação com uma unidade de velocidade fixa. Os VSDs geram economia exclusivamente em perfis de carga flutuantes.
R: Para ambientes industriais padrão, uma varredura básica de detecção de vazamentos deve ser feita trimestralmente, enquanto uma auditoria energética abrangente de registro de dados é recomendada a cada 3 a 5 anos, ou sempre que uma linha de produção importante for adicionada/removida.


