
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 21/08/2026 Origine: Sito


L'elettricità rappresenta oltre il 70% del costo totale del ciclo di vita di un compressore d'aria. I gestori delle strutture spesso si trovano ad affrontare bollette esorbitanti senza rendersi conto che il loro sistema di aria compressa è il principale colpevole. Un picco improvviso o graduale dei costi energetici di solito è direttamente correlato alle operazioni pneumatiche. Tuttavia, la causa principale raramente implica un singolo guasto catastrofico. Invece, le inefficienze sistemiche si aggravano nel tempo. Prosciugano silenziosamente il tuo budget operativo giorno dopo giorno. Questo articolo ha lo scopo di aiutare i gestori degli impianti e gli ingegneri dell'affidabilità a superare le pure congetture. Imparerai come diagnosticare sistematicamente le cause profonde nascoste della perdita di efficienza. Valuteremo anche soluzioni matematicamente valide su misura per la vostra struttura. Queste strategie attuabili vanno dagli aggiustamenti di manutenzione di base agli aggiornamenti altamente efficienti dei beni strumentali. Comprendere queste dinamiche ti consente di assumere un controllo decisivo sul futuro energetico del tuo impianto.
La maggior parte degli acquisti di attrezzature industriali enfatizza l’investimento di capitale iniziale. I compressori richiedono una prospettiva finanziaria completamente diversa. Dobbiamo valutarli attraverso la lente dei costi del ciclo di vita (LCC). Nel corso di una vita operativa tipica di dieci anni, il prezzo di acquisto iniziale rappresenta solo il 10% circa dell’onere finanziario complessivo. La manutenzione ordinaria rappresenta circa il 10%-20%. Il restante 70-80% deriva interamente dal consumo di elettricità. Un compressore che funziona in modo inefficiente divora rapidamente capitale.
Gli ingegneri spesso trattano il consumo energetico elevato del compressore d'aria è il problema principale. In realtà, le bollette gonfiate fungono da indicatore ritardato. Ti dicono solo che un problema esiste già. Gli indicatori anticipatori forniscono segnali di allerta molto migliori. Questi includono improvvise cadute di pressione nel punto di utilizzo, cicli eccessivi del motore e temperature di esercizio anormalmente elevate. Il monitoraggio di questi indicatori anticipatori ti aiuta a individuare le inefficienze prima che appaiano nel tuo estratto conto mensile.
Ignorare questi primi avvertimenti comporta una forte penalità finanziaria. Molte strutture tentano di risolvere i problemi di pressione a valle semplicemente aumentando la pressione principale nella sala compressori. Ciò crea una domanda artificiale. Una regola generale della fisica ingegneristica afferma che ogni aumento di 2 PSI della pressione operativa richiede circa l'1% di energia in più. Se si utilizza il sistema a soli 10 PSI in più rispetto al fabbisogno effettivo, si spreca circa il 5% in costi energetici diretti. Questo aggiustamento apparentemente piccolo si traduce in migliaia di dollari sprecati ogni anno.
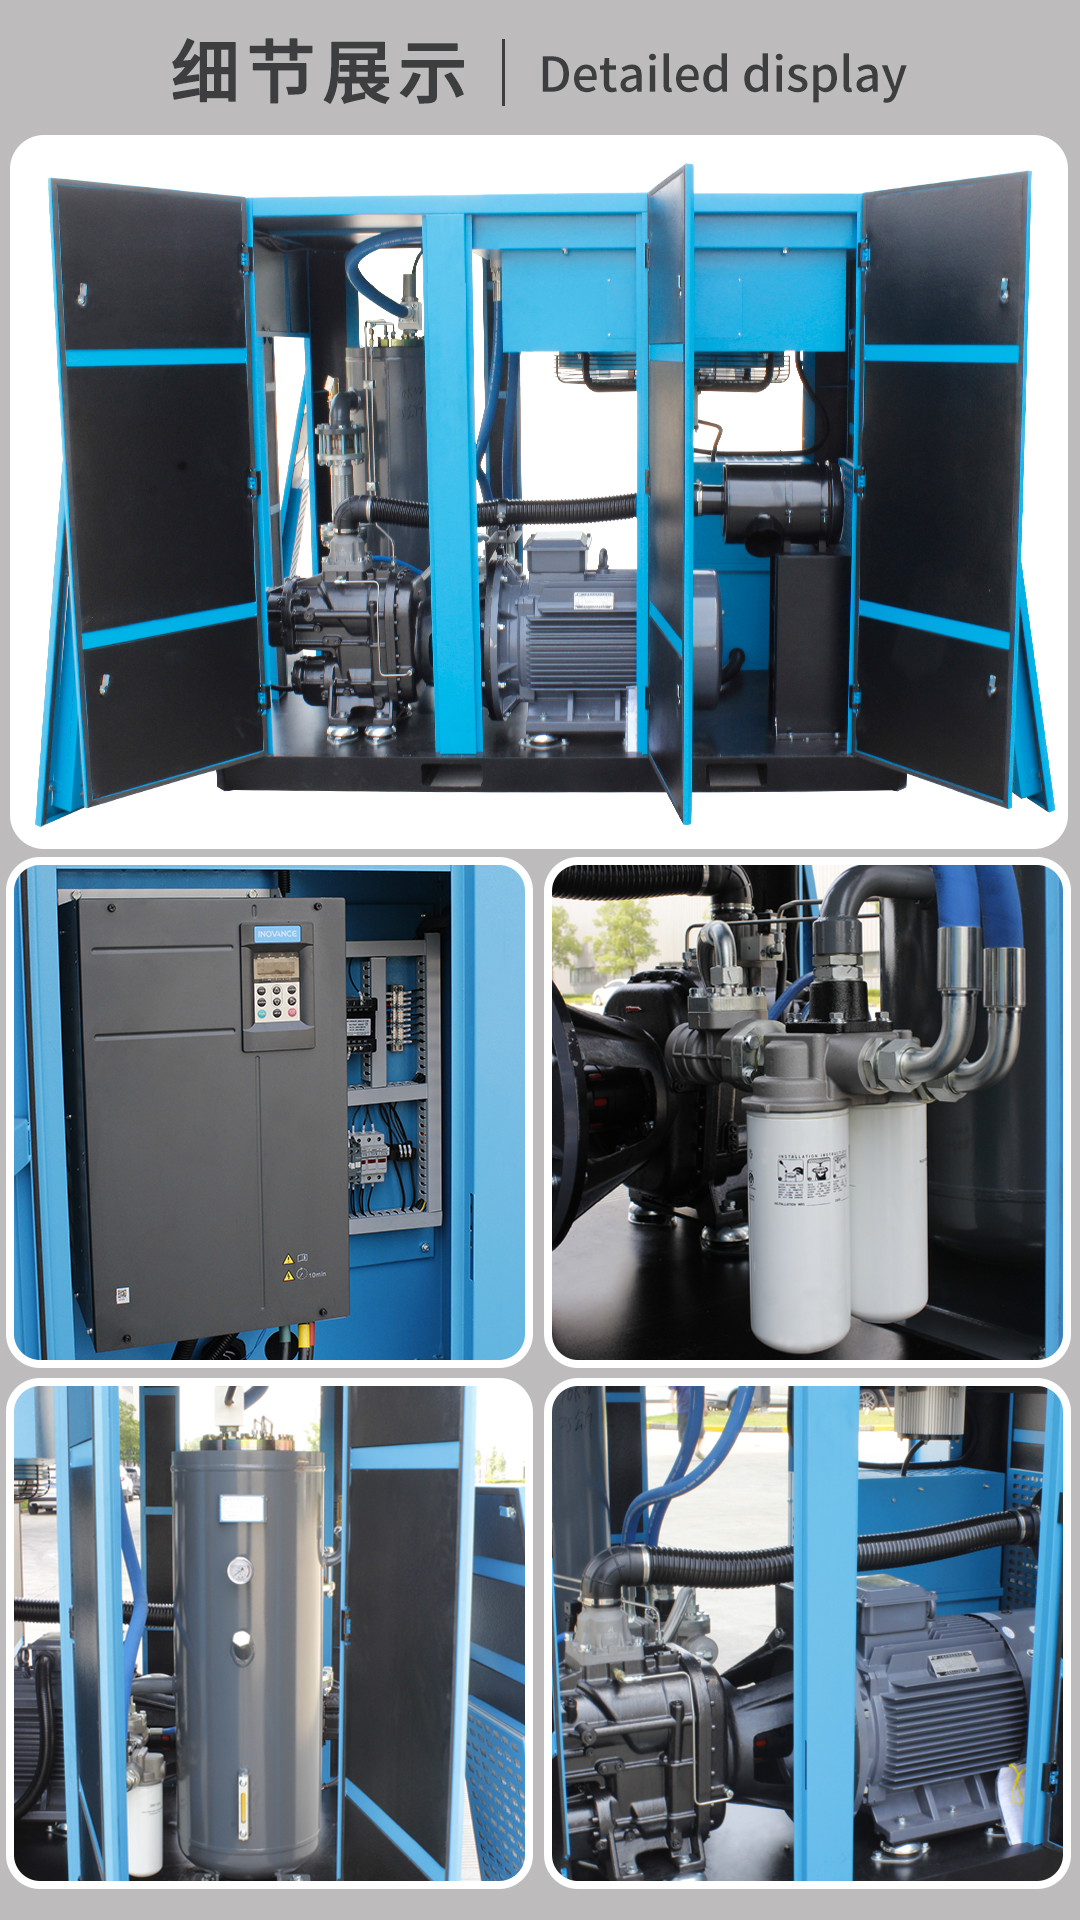
Individuare la causa esatta della perdita di efficienza richiede un approccio sistematico. La maggior parte delle strutture soffre di una combinazione dei seguenti quattro fattori sistemici. Affrontarli individualmente ripristina l'equilibrio della vostra rete pneumatica.
Le perdite sono i ladri invisibili del mondo produttivo. I parametri di riferimento del settore mostrano costantemente che gli impianti standard non ottimizzati perdono dal 20% al 30% dell'aria compressa totale generata a causa delle perdite. Un minuscolo foro da 1/4 di pollice in una linea pressurizzata può costare a una struttura migliaia di dollari all'anno. Le perdite di aria compressa si verificano frequentemente in corrispondenza di punti di connessione filettati, tubi deteriorati, scarichi aperti e scarichi di condensa difettosi.
Un intervento attuabile richiede attrezzature specializzate. Il rilevamento acustico delle perdite a ultrasuoni costituisce un punto di partenza ad alto rendimento e a basso costo. I rilevatori a ultrasuoni traducono il sibilo ad alta frequenza di una perdita in suoni udibili dall'operatore. Ciò consente ai team di manutenzione di individuare le posizioni esatte delle perdite anche in un ambiente di fabbrica notevolmente rumoroso.
I compressori standard a velocità fissa funzionano utilizzando un semplice schema di controllo di carico/scarico. Generano aria a piena capacità finché il sistema non raggiunge un limite di pressione impostato. Quindi, una valvola di ingresso si chiude. Il motore continua a girare, ma la macchina smette di produrre aria. Questo stato di scarico spreca un’enorme quantità di energia. Un compressore a velocità fissa che funziona senza carico consuma ancora dal 20% al 40% della sua potenza a pieno carico producendo una resa utile assolutamente pari a zero.
Molte strutture lasciano i compressori in funzione durante i fine settimana o tra un turno e l'altro. La macchina si accende e si spegne semplicemente per alimentare le perdite dell'impianto esistente. Questo disallineamento del controllo aumenta drasticamente il consumo di energia e accelera l’usura meccanica.
Gli operatori si lamentano spesso della lentezza degli utensili pneumatici. Le squadre di manutenzione spesso rispondono aumentando la pressione del sistema principale. Questo maschera il vero problema. Il vero problema solitamente deriva da forti cadute di pressione a valle. Queste cadute si verificano a causa di tubazioni di distribuzione sottodimensionate, filtri in linea intasati o raccordi a sgancio rapido restrittivi.
L’aumento della pressione di generazione per superare la scarsa geometria delle tubazioni crea una domanda artificiale. Le apparecchiature al punto di utilizzo non regolamentate consumano più aria a pressioni più elevate del necessario. Costringi il compressore a lavorare molto di più per fornire lo stesso risultato funzionale.
Anche i sistemi perfettamente progettati perdono efficienza nel tempo a causa dell'usura meccanica. I gruppi vite invecchiati perdono i loro stretti spazi interni. Il lubrificante degradato riduce l'efficienza del raffreddamento. I filtri di ingresso ostruiti soffocano l'alimentazione dell'aria in entrata. Queste barriere fisiche costringono il motore elettrico a assorbire più amperaggio per ottenere lo stesso flusso d'aria.
Questo degrado provoca direttamente un effetto misurabile incremento di potenza specifica . La macchina richiede più kilowatt per produrre lo stesso volume d'aria. Il monitoraggio di questo parametro aiuta i team di manutenzione a decidere quando la ricostruzione del gruppo compressore è finanziariamente sensata.
Non puoi migliorare ciò che non misuri. Stabilire una solida base di partenza ti impedisce di effettuare investimenti di capitale costosi e fuorvianti. Autorizzare riparazioni importanti o acquistare nuove apparecchiature senza dati porta spesso a risultati deludenti.
Un semplice controllo a campione del display del compressore fornisce dati inutili. Una valutazione significativa richiede la registrazione continua dei dati. È necessario monitorare l'amperaggio e il consumo di kilowatt in un ciclo minimo di 7 giorni. Una settimana intera cattura le variazioni essenziali. Registra i turni di punta della produzione, i turni notturni a bassa domanda e i periodi di inattività del fine settimana. Allo stesso tempo, è necessario mappare il flusso d'aria effettivo (CFM) rispetto alla pressione del sistema (PSI). Ciò rivela esattamente come la tua macchina risponde alle fluttuazioni della domanda.
Il sistema metrico kW/100 cfm rappresenta lo standard di riferimento assoluto per la valutazione dell'efficienza. Misura esattamente la quantità di energia elettrica necessaria alla tua macchina per generare 100 piedi cubi di aria al minuto. Una volta stabilito il valore di riferimento attuale, confrontalo con le schede tecniche delle apparecchiature originali fornite dal Compressed Air and Gas Institute (CAGI). Una deviazione significativa dal benchmark CAGI indica una grave usura interna o un fallimento catastrofico del controllo.
Evita di fare affidamento sulla 'matematica del tovagliolo' o sulle ore di funzionamento stimate. I venditori di apparecchiature potrebbero utilizzare calcoli semplificati per giustificare una vendita rapida. Investite invece in un programma completo audit energetico del compressore . Consigliamo vivamente di utilizzare revisori di terze parti certificati. Dati imparziali garantiscono che la tua richiesta di spesa in conto capitale si basa su fatti tecnici verificati.
Una volta raccolti dati accurati, è necessario scegliere un percorso di mitigazione. Le soluzioni generalmente rientrano in tre categorie distinte basate sulla spesa in conto capitale (CapEx) e sul ritorno atteso sull'investimento (ROI).
Tabella 1: Strategie di intervento e confronto CapEx
| Categoria della soluzione | CapEx iniziale | Azioni primarie | Periodo di recupero previsto |
|---|---|---|---|
| Processo e manutenzione | Basso | Individuazione delle perdite, sostituzione dei filtri, riduzione della pressione | Immediato fino a 6 mesi |
| Retrofit del sistema | Medio | Controller di sequenza master, circuiti di tubazioni | Da 12 a 24 mesi |
| Aggiornamento della tecnologia VSD | Alto | Sostituzione di unità a velocità fissa con unità VSD | Da 18 a 36 mesi |
Questa categoria richiede un capitale minimo e offre un ROI immediato. Inizia implementando un programma aggressivo di identificazione delle perdite a livello di struttura. Riparare le perdite partendo dalla sala compressori e procedere verso l'esterno verso il reparto di produzione. Successivamente, ridurre dinamicamente la pressione dell'intestazione del sistema. Abbassarlo con incrementi di 1 PSI finché gli operatori non notano un calo delle prestazioni, quindi aumentarlo leggermente. Infine, sostituire regolarmente i filtri della pressione differenziale. Non attendere un blocco completo per attivare un allarme di manutenzione.
Gli investimenti CapEx di medio livello si concentrano sull’orchestrazione del sistema. Molti impianti utilizzano più compressori. L'installazione di controller di sequenza master garantisce che le macchine con carico di base funzionino in modo altamente efficiente al 100% della capacità. Il controller gestisce quindi in modo intelligente un compressore di assetto per gestire picchi di domanda minori.
Sii estremamente cauto con le modifiche non autorizzate. Alcune strutture tentano di aggiungere un azionamento a frequenza variabile (VFD) aftermarket a un motore standard a velocità fissa. Ciò comporta gravi rischi di implementazione. Se il motore originale non dispone di una classificazione per il funzionamento dell'inverter, il VFD aftermarket può causare un rapido surriscaldamento. Induce inoltre correnti elettriche vaganti che provocano scanalature distruttive nei cuscinetti.
Una sostituzione completa dell'attrezzatura richiede un capitale significativo ma offre un ROI a lungo termine. È necessario valutare attentamente quando una nuova macchina ha senso matematico. Una fabbrica progettata Il profilo di carico VSD prospera in ambienti con domanda fluttuante. Se il tuo impianto utilizza tra il 40% e l'80% della capacità totale durante il giorno, un'unità di azionamento a velocità variabile ridurrà drasticamente il consumo di energia. Accelera o rallenta senza soluzione di continuità il motore per soddisfare esattamente la richiesta in tempo reale.
Mantenere una mentalità scettica durante la valutazione. I VSD non sono soluzioni miracolose universali. Se la vostra struttura esegue un funzionamento continuo 24 ore su 24, 7 giorni su 7, richiedendo il 100% di uscita d'aria massima, una macchina VSD si rivela in realtà meno efficiente di una macchina tradizionale a velocità fissa. Le perdite intrinseche della trasmissione elettrica li rendono leggermente meno efficienti quando funzionano permanentemente alla massima velocità.
I fatti ingegneristici raramente garantiscono finanziamenti senza una solida traduzione finanziaria. È necessario inquadrare la richiesta CapEx nella lingua compresa dal management superiore. Concentrarsi interamente sui risparmi operativi divisi per i costi di implementazione.
Innanzitutto, calcola il periodo di rimborso. Se un retrofit completo costa $ 30.000 ma fa risparmiare $ 15.000 all'anno in elettricità, il periodo di recupero dell'investimento è esattamente di 24 mesi. La maggior parte dei dipartimenti finanziari approva volentieri gli aggiornamenti delle apparecchiature con una finestra di recupero dell'investimento compresa tra 12 e 24 mesi.
In secondo luogo, indagare sugli sconti per i servizi pubblici locali e sugli incentivi per l’energia verde. Molti fornitori di energia promuovono in modo aggressivo l’efficienza della rete. Offrono spesso sostanziali sconti in contanti per aggiornamenti VSD o controlli completi delle perdite. Garantire uno sconto sui servizi di pubblica utilità riduce significativamente la barriera all’ingresso per progetti di capitale costosi.
L'azione immediata successiva prevede la raccolta dei dati. Consiglia al tuo team di gestione di avviare una sessione preliminare di registrazione dati della durata di una settimana. Quantificare l’esatto spreco finanziario che si verifica in questo momento. Presentare numeri concreti rimuove i pregiudizi emotivi prima ancora di iniziare a selezionare i fornitori di apparecchiature.
R: No. Il funzionamento degli strumenti al di sopra della pressione nominale (solitamente 90 PSIG) provoca un'usura prematura e aumenta artificialmente i costi energetici. I regolatori nel punto di utilizzo rappresentano la soluzione corretta, poiché non aumentano la pressione nella sala compressori.
R: Non necessariamente. Se la domanda della tua struttura è costante e mantiene il compressore in funzione al 100% della capacità, un'unità a velocità variabile introdurrà effettivamente una leggera perdita di energia (tipicamente il 2-3%) rispetto a un'unità a velocità fissa. I VSD consentono di risparmiare esclusivamente su profili di carico fluttuanti.
R: Per gli ambienti industriali standard, un rilevamento di base delle perdite dovrebbe essere effettuato trimestralmente, mentre un audit energetico completo con registrazione dei dati è consigliato ogni 3-5 anni o ogni volta che viene aggiunta/rimossa una linea di produzione importante.


