
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 21.08.2026 Pochodzenie: Strona


Energia elektryczna stanowi ponad 70% całkowitych kosztów cyklu życia sprężarki powietrza. Menedżerowie obiektów często muszą mierzyć się z szokującymi rachunkami za media, nie zdając sobie sprawy, że głównym winowajcą jest ich system sprężonego powietrza. Nagły lub stopniowy wzrost kosztów energii zwykle wskazuje bezpośrednio na operacje pneumatyczne. Jednak podstawową przyczyną rzadko jest pojedyncza katastrofalna awaria. Zamiast tego z biegiem czasu nasilają się nieefektywności systemowe. Dzień po dniu po cichu drenują Twój budżet operacyjny. Celem tego artykułu jest pomoc kierownikom zakładów i inżynierom zajmującym się niezawodnością w pokonaniu czystych domysłów. Dowiesz się, jak systematycznie diagnozować ukryte przyczyny utraty wydajności. Ocenimy także matematycznie rozsądne rozwiązania dostosowane do Twojego obiektu. Te praktyczne strategie obejmują zarówno podstawowe korekty konserwacyjne, jak i wysoce wydajne modernizacje wyposażenia kapitałowego. Zrozumienie tej dynamiki umożliwia przejęcie zdecydowanej kontroli nad przyszłością energetyczną zakładu.
Większość zakupów sprzętu przemysłowego kładzie nacisk na inwestycję kapitału początkowego. Sprężarki wymagają zupełnie innego spojrzenia finansowego. Musimy je oceniać przez pryzmat kosztów cyklu życia (LCC). W typowym dziesięcioletnim okresie eksploatacji początkowa cena zakupu stanowi jedynie około 10% całkowitego obciążenia finansowego. Rutynowa konserwacja stanowi około 10% do 20%. Pozostałe 70% do 80% pochodzi w całości ze zużycia energii elektrycznej. Nieefektywnie działająca sprężarka szybko pożera kapitał.
Inżynierowie często leczą wysokie zużycie energii sprężarki powietrza . Głównym problemem jest W rzeczywistości zawyżone rachunki za media służą jako opóźniony wskaźnik. Mówią tylko, że problem już istnieje. Wskaźniki wyprzedzające zapewniają znacznie lepsze wczesne ostrzeganie. Należą do nich nagłe spadki ciśnienia w miejscu użytkowania, nadmierna praca silnika i nienormalnie wysokie temperatury robocze. Monitorowanie tych wiodących wskaźników pomaga wykryć nieefektywności, zanim pojawią się one w miesięcznym zestawieniu użyteczności.
Zignorowanie tych wczesnych ostrzeżeń wiąże się z surowymi karami finansowymi. Wiele obiektów próbuje rozwiązać problemy z ciśnieniem za sprężarką, po prostu zwiększając ciśnienie główne w pomieszczeniu sprężarki. Tworzy to sztuczny popyt. Ogólna zasada fizyki inżynierskiej mówi, że każde zwiększenie ciśnienia roboczego o 2 PSI wymaga około 1% więcej energii. Jeśli uruchomisz system przy ciśnieniu zaledwie 10 PSI wyższym od rzeczywistego zapotrzebowania, stracisz około 5% bezpośrednich kosztów energii. Ta pozornie niewielka korekta przekłada się na tysiące dolarów marnowanych rocznie.
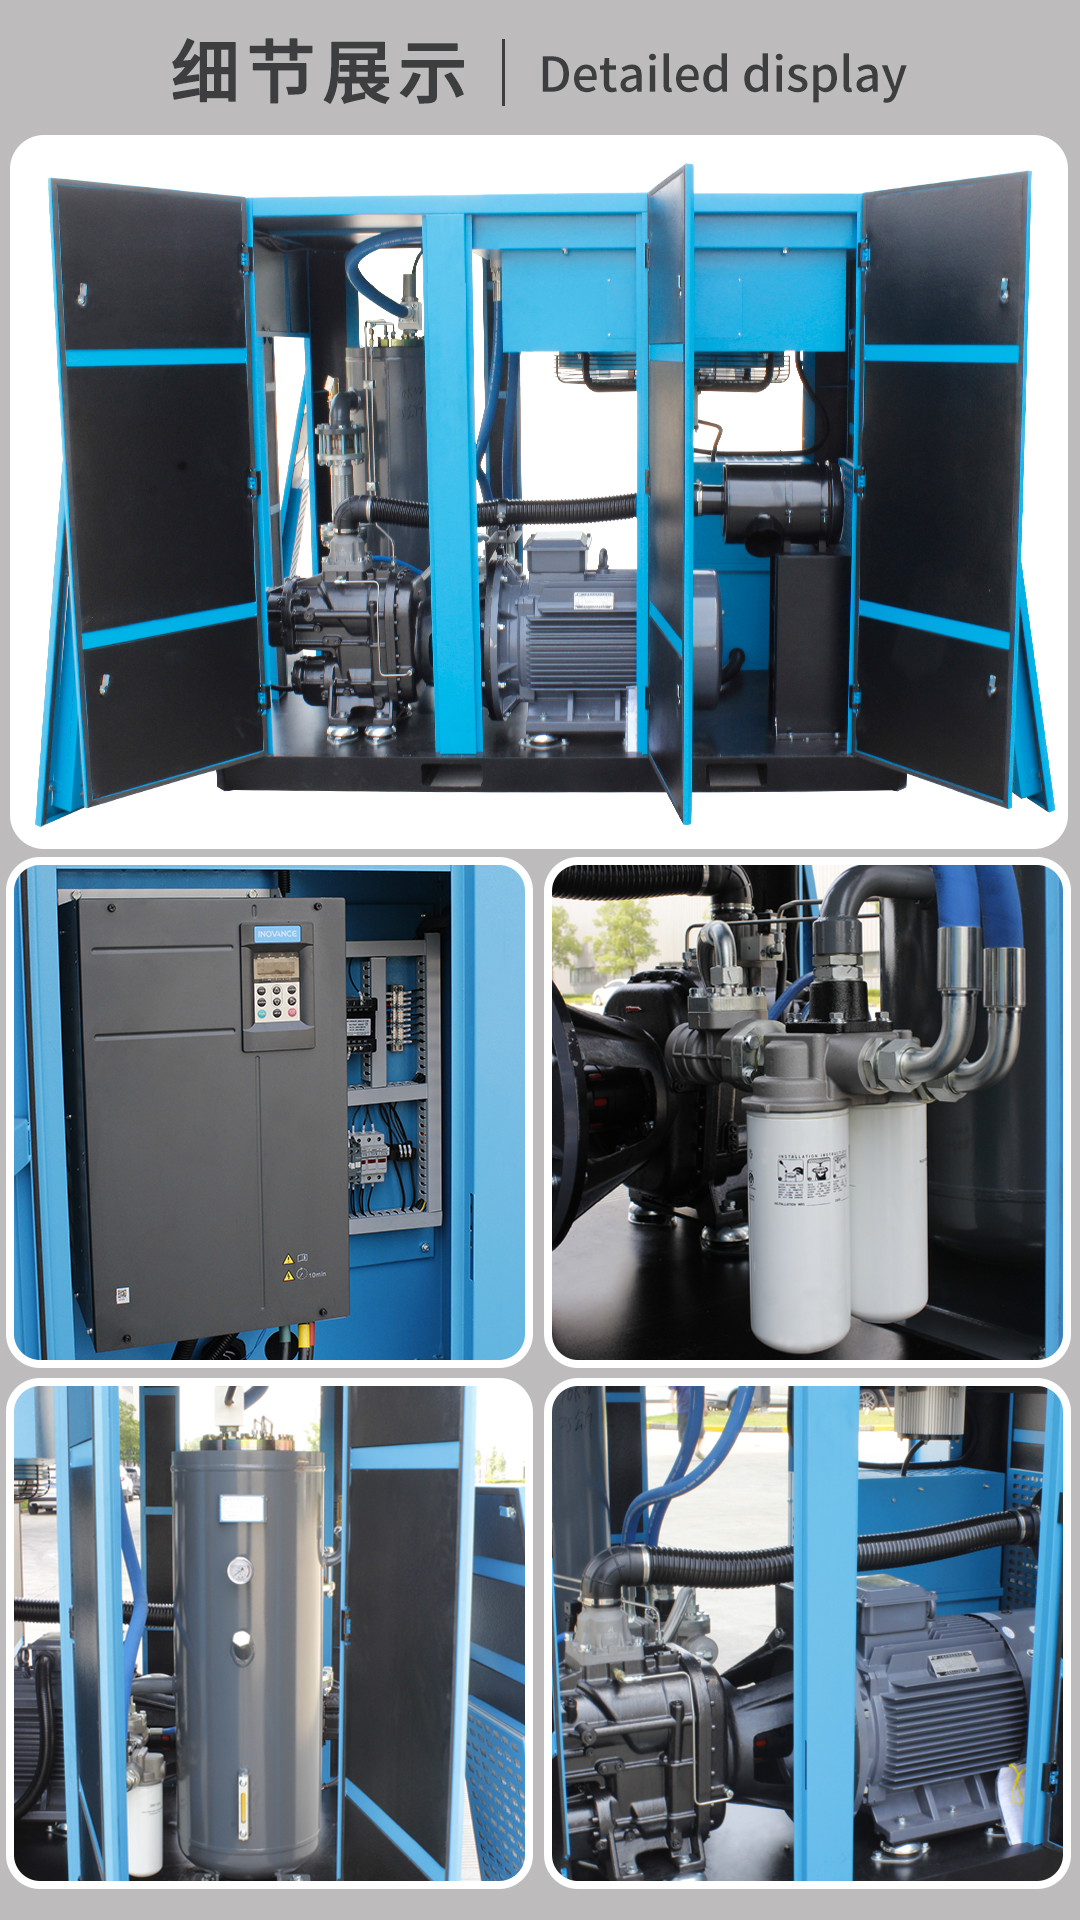
Ustalenie dokładnej przyczyny utraty wydajności wymaga systematycznego podejścia. W większości obiektów występuje kombinacja następujących czterech czynników systemowych. Indywidualne zajęcie się nimi przywraca równowagę w sieci pneumatycznej.
Wycieki to niewidzialni złodzieje świata produkcyjnego. Branżowe wzorce konsekwentnie pokazują, że standardowe niezoptymalizowane zakłady tracą od 20% do 30% całkowitej wytwarzanej ilości sprężonego powietrza z powodu nieszczelności. Mały otwór o średnicy 1/4 cala w przewodzie pod ciśnieniem może kosztować placówkę tysiące dolarów rocznie. Wycieki sprężonego powietrza często występują w gwintowanych punktach połączeń, uszkodzonych wężach, otwartych przedmuchach i uszkodzonych spustach kondensatu.
Skuteczna interwencja wymaga specjalistycznego sprzętu. Akustyczna ultradźwiękowa detekcja nieszczelności służy jako wysokowydajny i tani punkt wyjścia. Detektory ultradźwiękowe przekształcają syk wycieku o wysokiej częstotliwości na dźwięki słyszalne dla operatora. Umożliwia to zespołom konserwacyjnym dokładne określenie lokalizacji wycieków nawet w wyjątkowo hałaśliwym środowisku fabrycznym.
Standardowe sprężarki o stałej prędkości działają w oparciu o prosty schemat sterowania załadunkiem/rozładunkiem. Wytwarzają powietrze z pełną wydajnością, aż system osiągnie ustawiony limit ciśnienia. Następnie zawór wlotowy zamyka się. Silnik nadal się obraca, ale maszyna przestaje wytwarzać powietrze. Ten stan nieobciążenia powoduje marnowanie ogromnej ilości energii. Sprężarka o stałej prędkości pracująca bez obciążenia nadal zużywa od 20% do 40% mocy przy pełnym obciążeniu, nie wytwarzając jednocześnie żadnej użytecznej mocy wyjściowej.
W wielu zakładach sprężarki pracują w weekendy lub pomiędzy zmianami. Maszyna włącza się i wyłącza, aby zasilić istniejące wycieki z instalacji. Ta niewspółosiowość sterowania drastycznie zwiększa zużycie energii i przyspiesza zużycie mechaniczne.
Operatorzy często narzekają na powolne narzędzia pneumatyczne. Zespoły konserwacyjne często reagują, zwiększając ciśnienie w układzie głównym. To maskuje prawdziwy problem. Rzeczywisty problem zwykle wynika z poważnych spadków ciśnienia za zaworem. Spadki te powstają na skutek zbyt małych rur dystrybucyjnych, zatkanych filtrów liniowych lub ciasnych szybkozłączy.
Podnoszenie ciśnienia wytwarzania w celu przezwyciężenia złej geometrii rurociągów stwarza sztuczne zapotrzebowanie. Nieuregulowane urządzenia w punktach poboru zużywają więcej powietrza pod wyższym ciśnieniem, niż jest to konieczne. Zmuszasz sprężarkę do znacznie cięższej pracy, aby zapewnić ten sam wynik funkcjonalny.
Nawet doskonale zaprojektowane systemy tracą z czasem wydajność na skutek zużycia mechanicznego. Starzejące się stopnie sprężające tracą swoje wąskie luzy wewnętrzne. Zdegradowany smar zmniejsza skuteczność chłodzenia. Zablokowane filtry wlotowe dławią dopływ powietrza. Te bariery fizyczne zmuszają silnik elektryczny do pobierania większego natężenia prądu, aby osiągnąć ten sam przepływ powietrza.
Ta degradacja bezpośrednio powoduje wymierne konkretny wzrost mocy . Maszyna potrzebuje więcej kilowatów do wytworzenia tej samej objętości powietrza. Monitorowanie tego wskaźnika pomaga zespołom konserwacyjnym zdecydować, kiedy przebudowa stopnia sprężającego ma sens finansowy.
Nie możesz ulepszyć tego, czego nie mierzysz. Ustanowienie solidnego punktu odniesienia zapobiega dokonywaniu kosztownych i błędnych inwestycji kapitałowych. Autoryzacja poważnych napraw lub zakup nowego sprzętu bez danych często prowadzi do rozczarowujących wyników.
Proste sprawdzenie panelu wyświetlacza sprężarki dostarcza bezużytecznych danych. Znacząca ocena wymaga ciągłego rejestrowania danych. Należy śledzić natężenie prądu i zużycie kilowatów w cyklu co najmniej 7-dniowym. Cały tydzień obejmuje istotne różnice. Rejestruje szczytowe zmiany produkcyjne, nocne zmiany o niskim zapotrzebowaniu i okresy bezczynności w weekendy. Jednocześnie należy porównać rzeczywisty przepływ powietrza (CFM) z ciśnieniem w układzie (PSI). Pokazuje to dokładnie, jak Twoja maszyna reaguje na zmienne zapotrzebowanie.
Metryka kW/100 cfm stanowi absolutny złoty standard w ocenie wydajności. Mierzy dokładnie, ile energii elektrycznej potrzebuje Twoja maszyna, aby wygenerować 100 stóp sześciennych powietrza na minutę. Po ustaleniu aktualnej wartości bazowej porównaj ją z arkuszami danych oryginalnego sprzętu dostarczonymi przez Instytut Sprężonego Powietrza i Gazu (CAGI). Znaczące odchylenie od wzorca CAGI wskazuje na poważne zużycie wewnętrzne lub katastrofalną awarię sterowania.
Unikaj polegania na „matematyce serwetkowej” lub szacunkowych godzinach pracy. Dostawcy sprzętu mogą stosować uproszczone obliczenia, aby uzasadnić szybką sprzedaż. Zamiast tego zainwestuj w kompleksowy audyt energetyczny sprężarki . Zdecydowanie zalecamy korzystanie z zewnętrznych audytorów certyfikowanych przez zakłady użyteczności publicznej. Bezstronne dane gwarantują, że Twoje żądanie dotyczące nakładów inwestycyjnych opiera się na zweryfikowanych faktach technicznych.
Po zebraniu dokładnych danych należy wybrać ścieżkę łagodzenia. Rozwiązania można ogólnie podzielić na trzy odrębne kategorie w oparciu o wydatki kapitałowe (CapEx) i oczekiwany zwrot z inwestycji (ROI).
Tabela 1: Strategie interwencji i porównanie CapEx
| Kategoria rozwiązania | Początkowy CapEx | Podstawowe działania | Oczekiwany okres zwrotu |
|---|---|---|---|
| Proces i konserwacja | Niski | Oznaczanie wycieków, wymiana filtrów, redukcja ciśnienia | Od razu do 6 miesięcy |
| Modernizacje systemu | Średni | Kontrolery sekwencji nadrzędnej, pętle rurociągów | 12 do 24 miesięcy |
| Aktualizacja technologii VSD | Wysoki | Wymiana jednostek o stałej prędkości na jednostki VSD | 18 do 36 miesięcy |
Ta kategoria wymaga minimalnego kapitału i zapewnia natychmiastowy zwrot z inwestycji. Zacznij od wdrożenia intensywnego programu znakowania wycieków obejmującego cały obiekt. Napraw wycieki, zaczynając od pomieszczenia sprężarki i kierując się na zewnątrz, w stronę hali produkcyjnej. Następnie dynamicznie zmniejsz ciśnienie w kolektorze systemu. Obniżaj go o 1 PSI, aż operatorzy zauważą spadek wydajności, a następnie nieznacznie go podnieś. Na koniec należy regularnie wymieniać filtry różnicowe. Nie należy czekać na całkowite zablokowanie, aby wywołać alarm konserwacyjny.
Inwestycje CapEx średniego szczebla koncentrują się na orkiestracji systemu. W wielu zakładach wykorzystuje się wiele sprężarek. Zainstalowanie głównych kontrolerów sekwencji zapewnia wysoką wydajność maszyn przy obciążeniu podstawowym przy 100% wydajności. Następnie sterownik w inteligentny sposób zarządza sprężarką trymującą, aby obsłużyć niewielkie skoki zapotrzebowania.
Należy zachować szczególną ostrożność w przypadku nieautoryzowanych modyfikacji. Niektóre zakłady próbują dodać nieoryginalny napęd o zmiennej częstotliwości (VFD) do standardowego silnika o stałej prędkości. Wiąże się to z poważnym ryzykiem wdrożeniowym. Jeśli oryginalny silnik nie ma parametrów znamionowych pracy falownika, nieoryginalny napęd VFD może spowodować szybkie przegrzanie. Indukuje również błądzące prądy elektryczne, które prowadzą do niszczącego rowkowania łożysk.
Pełna wymiana sprzętu wymaga znacznego kapitału, ale zapewnia długoterminowy zwrot z inwestycji. Musisz dokładnie ocenić, kiedy nowa maszyna ma matematyczny sens. Zaprojektowany fabrycznie Profil obciążenia VSD sprawdza się w środowiskach o zmiennym zapotrzebowaniu. Jeśli Twoja instalacja wykorzystuje w ciągu dnia od 40% do 80% całkowitej wydajności, jednostka napędowa o zmiennej prędkości radykalnie zmniejszy zużycie energii. Płynnie przyspiesza lub spowalnia silnik, dopasowując się dokładnie do zapotrzebowania w czasie rzeczywistym.
Podczas oceny zachowaj sceptyczne nastawienie. VSD nie są uniwersalnymi srebrnymi kulami. Jeśli Twój obiekt pracuje nieprzerwanie przez całą dobę, 7 dni w tygodniu i wymaga 100% maksymalnej wydajności powietrza, maszyna VSD w rzeczywistości okazuje się mniej wydajna niż tradycyjna maszyna o stałej prędkości. Nieodłączne straty w napędzie elektrycznym sprawiają, że są one nieco mniej wydajne, gdy pracują stale z maksymalną prędkością.
Fakty techniczne rzadko zapewniają finansowanie bez solidnego przełożenia finansowego. Musisz sformułować swoje żądanie CapEx w języku zrozumiałym dla kierownictwa wyższego szczebla. Skoncentruj się całkowicie na oszczędnościach operacyjnych podzielonych przez koszt wdrożenia.
Najpierw oblicz okres zwrotu. Jeśli kompleksowa modernizacja kosztuje 30 000 USD, ale pozwala zaoszczędzić 15 000 USD rocznie na energii elektrycznej, okres zwrotu wyniesie dokładnie 24 miesiące. Większość działów finansowych chętnie zatwierdza modernizacje sprzętu, których okres zwrotu wynosi od 12 do 24 miesięcy.
Po drugie, zbadaj lokalne rabaty na media i zachęty do korzystania z zielonej energii. Wielu dostawców energii agresywnie promuje efektywność sieci. Często oferują znaczne rabaty pieniężne za modernizację VSD lub kompleksowe audyty szczelności. Zabezpieczenie rabatu na media znacznie obniża barierę wejścia dla kosztownych projektów inwestycyjnych.
Twoje bezpośrednie działanie w następnym kroku obejmuje gromadzenie danych. Zarekomenduj swojemu kierownictwu rozpoczęcie wstępnej tygodniowej sesji rejestrowania danych. Oblicz dokładnie, jakie marnotrawstwo finansowe ma miejsce obecnie. Prezentowanie twardych liczb eliminuje stronniczość emocjonalną jeszcze przed rozpoczęciem tworzenia krótkiej listy dostawców sprzętu.
O: Nie. Używanie narzędzi powyżej ich ciśnienia znamionowego (zwykle 90 PSIG) powoduje przedwczesne zużycie i sztucznie zawyża koszty energii. Regulatory w miejscu poboru są właściwym rozwiązaniem, nie podnoszącym ciśnienia w pomieszczeniu sprężarki.
O: Nie koniecznie. Jeśli zapotrzebowanie obiektu jest stałe i utrzymuje sprężarkę pracującą ze 100% wydajnością, napęd o zmiennej prędkości faktycznie spowoduje niewielką stratę energii (zwykle 2-3%) w porównaniu z jednostką o stałej prędkości. Przemienniki VSD zapewniają oszczędności wyłącznie w przypadku zmiennych profili obciążenia.
Odp.: W standardowych środowiskach przemysłowych podstawową kontrolę w celu wykrycia nieszczelności należy przeprowadzać co kwartał, natomiast kompleksowy audyt energetyczny polegający na rejestrowaniu danych zaleca się co 3 do 5 lat lub za każdym razem, gdy dodawana/usunięta jest główna linia produkcyjna.


