
Visualizações: 0 Autor: Editor do site Horário de publicação: 29/08/2026 Origem: Site


Investir em um compressor de ar de parafuso isento de óleo premium reduz efetivamente o risco de contaminação interna do óleo durante a operação. No entanto, esta atualização inicial de hardware não garante automaticamente ar compatível no ponto de uso em toda a sua instalação. Você deve olhar além da própria máquina para garantir a verdadeira integridade do sistema.
Órgãos reguladores como FDA, SQF e ISO exigem provas empíricas da pureza do ar, em vez de apenas folhas de especificações do equipamento. A entrada de ar ambiente, a tubulação antiga e os fatores ambientais ainda podem introduzir vestígios de contaminantes perigosos em sua rede. Os gestores de instalações subestimam frequentemente a facilidade com que estas variáveis ocultas comprometem a qualidade do produto final.
Este guia descreve como estabelecer uma estrutura objetiva e pronta para auditoria para suas instalações. Você descobrirá metodologias práticas para monitorar e documentar o desempenho contínuo do sistema. Mostraremos exatamente como verificar se seu sistema de compressor de ar limpo está realmente fornecendo os níveis de pureza necessários diretamente para sua área de produção.
As equipes de compras muitas vezes assumem a compra de um O compressor de ar de parafuso isento de óleo é a etapa final em sua jornada de pureza. Eles veem esse hardware específico como uma solução completa e independente. No entanto, esta suposição introduz pontos cegos operacionais significativos. Os compressores devem ingerir grandes volumes de ar ambiente para funcionar. Este ar circundante raramente permanece puro em zonas industriais típicas. Freqüentemente contém altos níveis de hidrocarbonetos ambientais. Fontes comuns incluem exaustão de empilhadeiras próximas, vapores de fabricação, solventes químicos e poluição urbana em geral. O ciclo de compressão concentra naturalmente esses oligoelementos, empurrando-os diretamente para a sua rede de ar.
Um protocolo de verificação bem-sucedido protege agressivamente sua empresa contra essas variáveis invisíveis. Elimina a responsabilidade ao fornecer dados objetivos e indiscutíveis. Você deve provar que o ar que interage com seus delicados produtos finais é totalmente livre de contaminantes. Isto requer práticas rigorosas de auditoria e documentação robusta. Os gestores de instalações não podem confiar em suposições quando enfrentam inspetores reguladores externos. Ao implementar testes estruturados, você transforma um estado de pureza assumido em um fato comprovado e verificável.
Depender apenas do tipo de equipamento cria riscos financeiros e regulatórios extremos. Você corre o risco de rejeições catastróficas de lotes sem testes posteriores. Os auditores exigem rotineiramente provas empíricas durante as verificações de conformidade. Se você não tiver dados de teste, você será reprovado na auditoria. Além disso, a contaminação herdada não detectada muitas vezes destrói os produtos durante longos períodos. Muitas fábricas reutilizam tubulações de distribuição antigas de sistemas anteriores com injeção de óleo para economizar capital. Esta tubulação retém óleo residual durante anos. Este óleo residual eventualmente penetra no fluxo de ar limpo recém-gerado. Portanto, os testes activos continuam a ser absolutamente essenciais para manter um controlo de qualidade rigoroso.
Você precisa de uma estrutura confiável para medir com precisão o sucesso. A ISO 8573-1 serve como padrão global indiscutível exatamente para esse propósito. Define classes de pureza precisas para ar comprimido isento de óleo . Os organismos reguladores respeitam e aplicam este quadro a nível mundial. Ele fornece uma linguagem comum altamente necessária para gerentes de instalações, engenheiros e auditores terceirizados. Ao alinhar seus esforços de verificação com a ISO 8573-1, você remove a subjetividade do seu processo de controle de qualidade.
Compreender a diferença fundamental entre a Classe 1 e a Classe 0 é absolutamente crítico para a conformidade.
A verificação de um sistema isento de óleo requer olhar muito além do óleo. Você deve medir três pilares de contaminantes primários simultaneamente. Isso inclui óleo total, umidade da água (medida como ponto de orvalho sob pressão) e partículas sólidas. Os níveis de umidade afetam diretamente o comportamento dos vapores de óleo dentro da tubulação. Altos pontos de orvalho fazem com que o vapor de água se condense em líquido. Essa água líquida interage com vapores de óleo para criar emulsões espessas e destrutivas. Essas emulsões obstruem prontamente válvulas pneumáticas, sujam a instrumentação e danificam produtos sensíveis. Portanto, testes de ar abrangentes devem avaliar todas as três variáveis para garantir a verdadeira integridade do sistema.
| da classe ISO 8573-1 (mg/m³) | Conteúdo máximo total de óleo | Contexto de aplicação primária |
|---|---|---|
| Classe 0 | Mais estrito que 0,01 (conforme especificado pelo usuário) | Produtos farmacêuticos, eletrônicos especializados, salas limpas |
| Classe 1 | ≤ 0,01 | Alimentos e bebidas, pintura de alta qualidade, têxteis |
| Classe 2 | ≤ 0,1 | Pneumática geral, automação avançada |
| Classe 3 | ≤ 1,0 | Fabricação básica, ferramentas elétricas robustas |
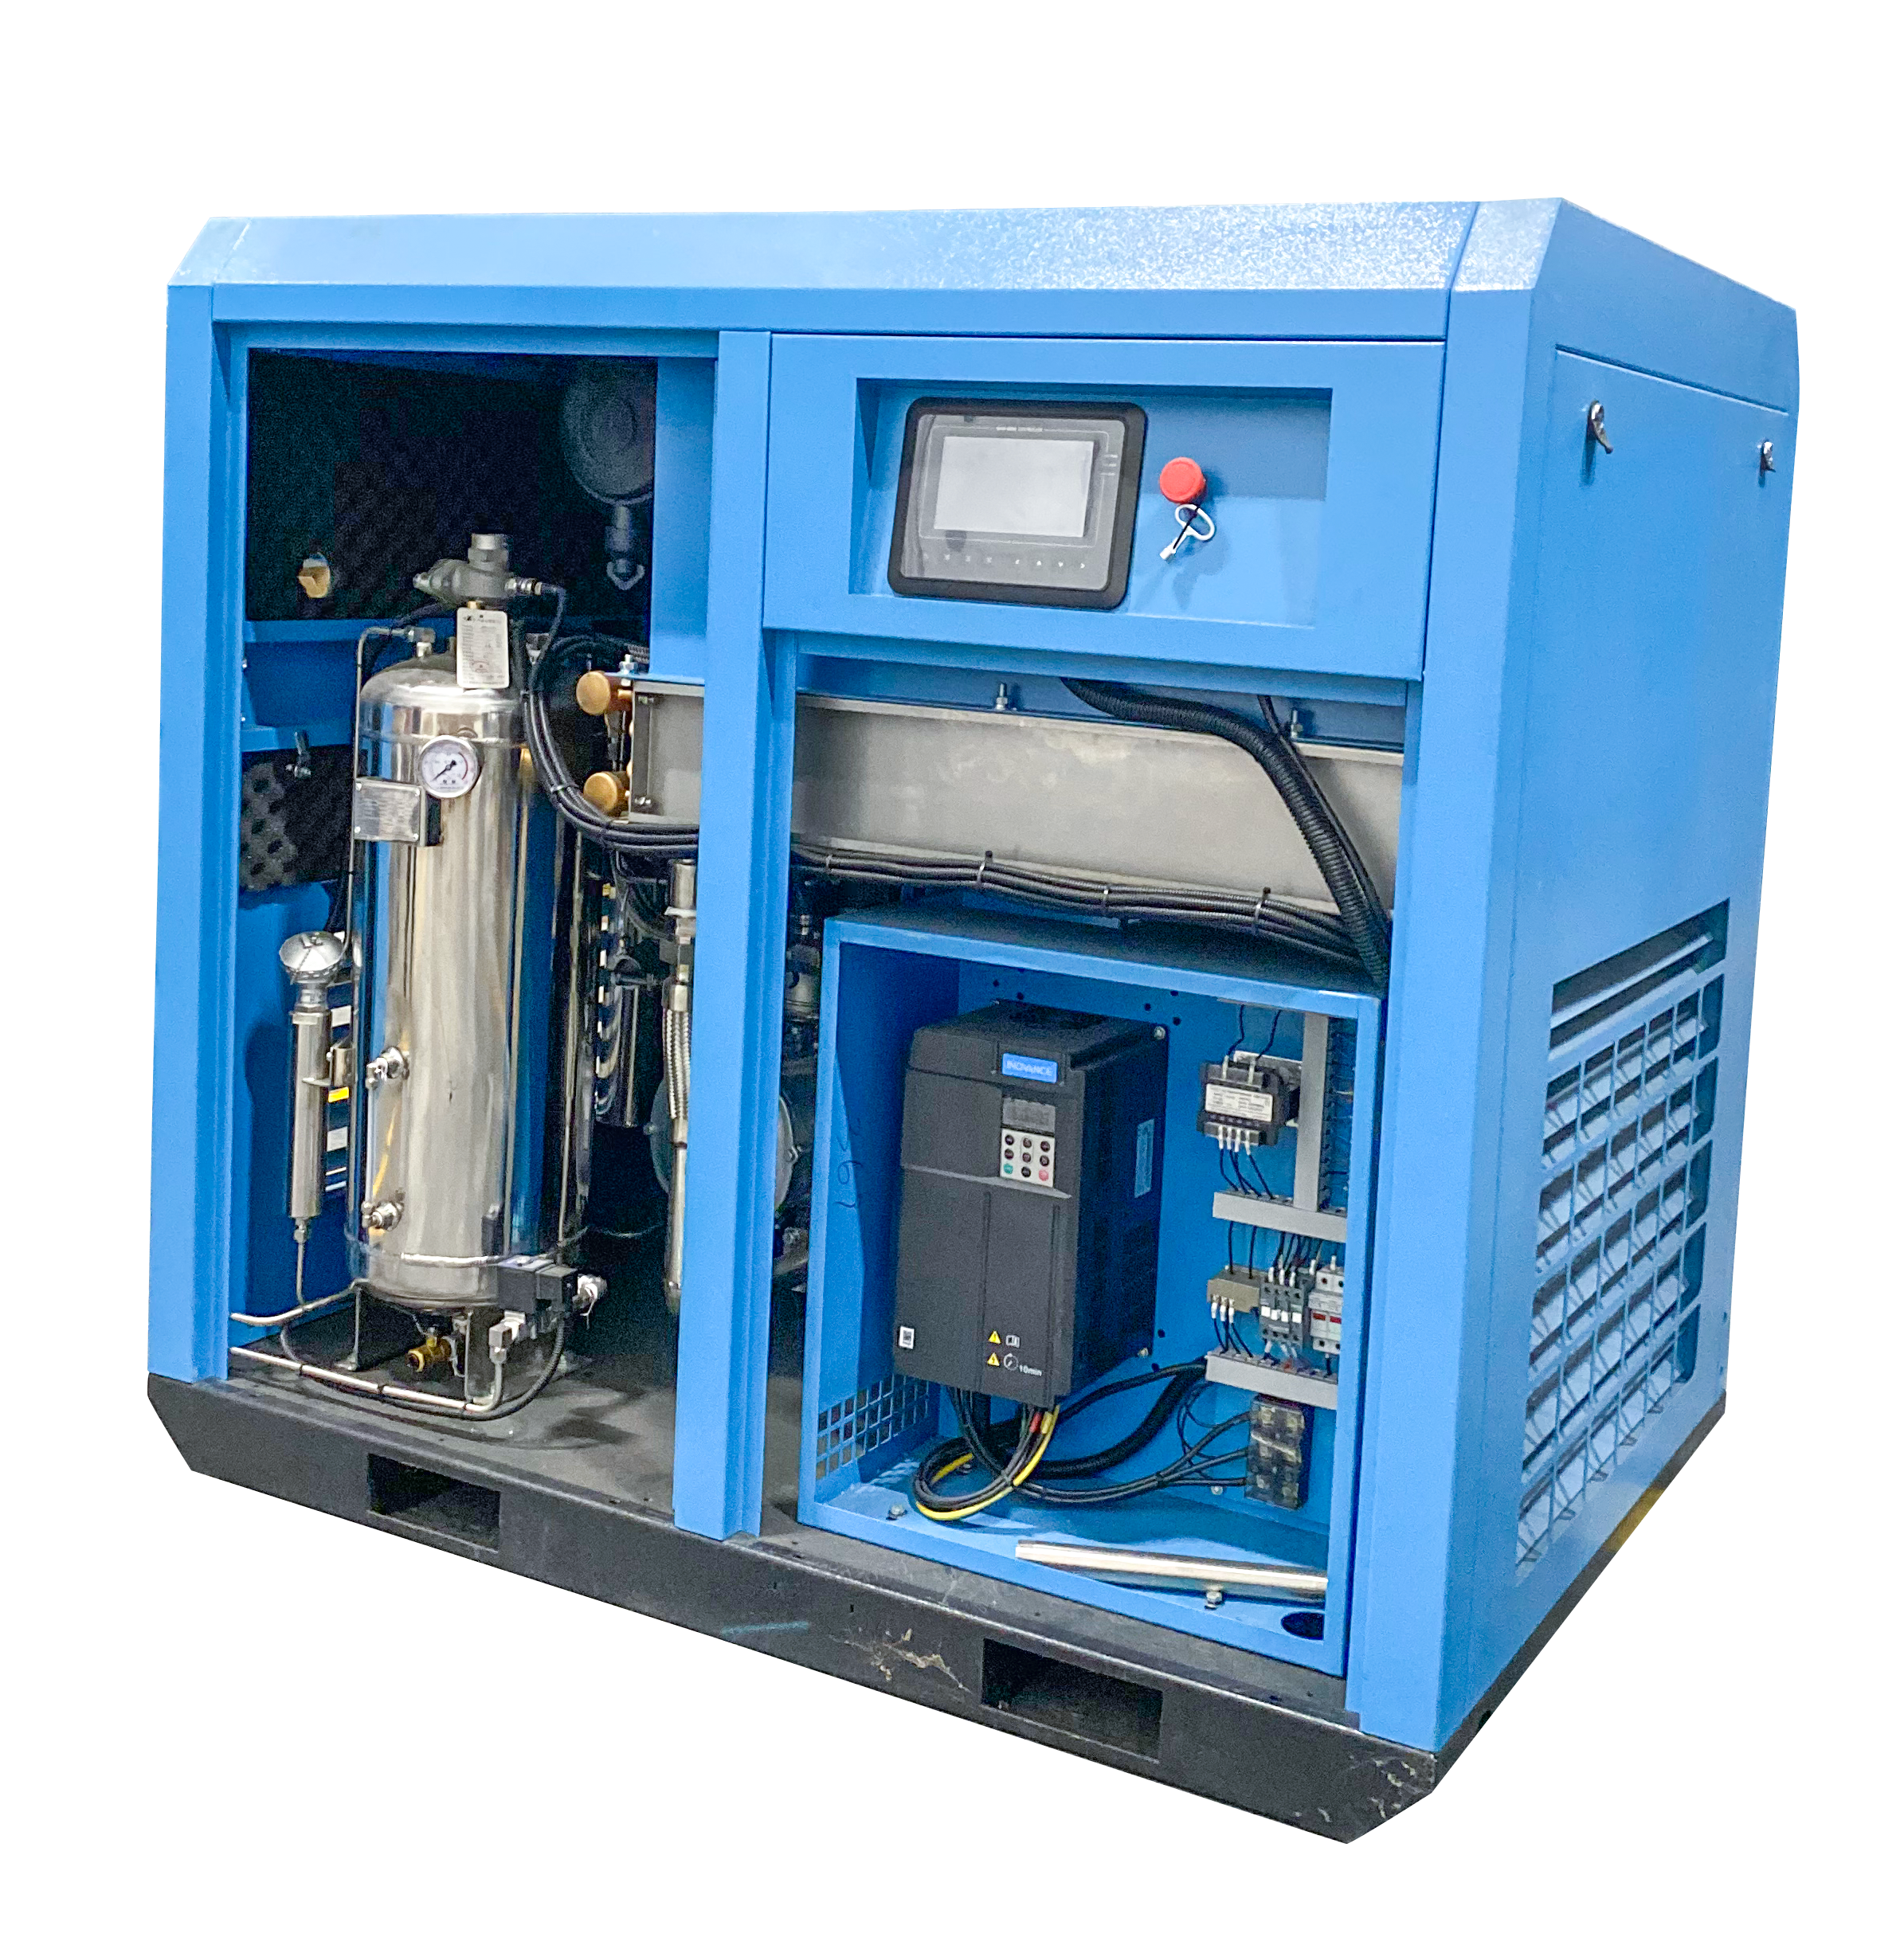
As instalações devem adotar metodologias amplamente aceitas para testar um rede de compressores industriais isentos de óleo . Você simplesmente não pode gerenciar o que não mede com precisão. Recomendamos fortemente dividir sua estratégia de testes em três categorias de soluções distintas. Cada método atende a um propósito operacional específico, oferecendo diferentes equilíbrios de precisão, custo e tempo de resposta.
Este método envolve a coleta de amostras físicas de ar diretamente de suas tubulações ativas. Os técnicos utilizam equipamentos de captura altamente especializados nos pontos críticos de utilização. Eles então enviam essas amostras físicas para laboratórios externos credenciados. Os laboratórios utilizam cromatografia gasosa e espectrometria de massa (GC-MS) para analisar o conteúdo.
Esta metodologia fornece precisão absoluta até partes microscópicas por milhão. Os testes GC-MS continuam sendo o padrão ouro para relatórios anuais de conformidade. Satisfaz facilmente os auditores FDA ou ISO mais exigentes. Além disso, estabelece uma linha de base altamente precisa para a validação inicial do sistema. No entanto, você deve lembrar que ele fornece apenas um instantâneo no tempo. Ele não pode alertá-lo sobre eventos repentinos de contaminação que ocorrem entre os ciclos de teste.
As instalações industriais modernas dependem cada vez mais de sistemas de monitoramento contínuo em linha. Você instala sensores Detector de Fotoionização (PID) diretamente na tubulação de distribuição. Esses sensores avançados rastreiam as concentrações de vapor em tempo real, 24 horas por dia. Eles fornecem feeds de dados constantes para o seu sistema de controle central ou rede SCADA.
Esta abordagem contínua fornece alarmes imediatos quando surgem problemas. Ele detecta picos ambientais transitórios instantaneamente. Por exemplo, imagine um caminhão de entrega a diesel parado próximo ao duto de entrada do compressor. O sensor PID registra imediatamente o pico de hidrocarbonetos resultante. Ele aciona um alarme do sistema ou uma válvula de desvio automatizada. Esta ação rápida evita a exposição prolongada e protege ativamente o seu lote de produção atual contra contaminação silenciosa.
Os tubos detectores oferecem uma alternativa imediata e altamente econômica aos testes de laboratório. As equipes de manutenção os utilizam frequentemente para verificações de diagnóstico de rotina. Você passa um volume específico de ar comprimido por um tubo de vidro tratado quimicamente. Os produtos químicos internos mudam de cor rapidamente se houver presença de vapores de óleo.
Embora extremamente úteis para diagnósticos rápidos, eles possuem limitações notáveis. Eles carecem completamente da extrema precisão da análise laboratorial de GC-MS. Eles também permanecem altamente sujeitos a erros humanos durante a fase de leitura visual. Conseqüentemente, os tubos detectores raramente são suficientes para passar em auditorias rigorosas de conformidade com a ISO. Eles funcionam melhor como ferramentas complementares rápidas para orientar as decisões de manutenção diária.
A metodologia de teste só agrega valor se você testar nos locais corretos. Muitos operadores coletam amostras erroneamente apenas na saída imediata do compressor. Esta localização específica raramente reflete a qualidade real do ar que chega ao produto final. O ar deve ser verificado exatamente onde é mais importante para sua operação. Eficaz a verificação da qualidade do ar depende muito da colocação estratégica de sensores e de zonas lógicas de amostragem.
Considere esta estrutura padrão para posicionamento estratégico de sensores:
Determinar a frequência exata de seus testes requer uma lógica cuidadosa do setor. Você deve basear esses intervalos no seu perfil de risco operacional específico. O setor de Alimentos e Bebidas exige alta frequência para evitar deterioração. A fabricação farmacêutica geralmente requer monitoramento contínuo em linha ou rigorosos testes laboratoriais mensais. Um único evento de contaminação nesses campos causa recalls massivos de produtos e ações legais severas. Por outro lado, uma fábrica têxtil padrão enfrenta riscos para o consumidor muito menores. As operações têxteis podem exigir apenas auditorias anuais básicas de terceiros. Avalie honestamente seu limite de risco aceitável antes de definir seu cronograma de testes corporativos.
Encontrar vestígios de óleo em um sistema de compressor de ar limpo muitas vezes provoca intensa descrença. Os operadores normalmente consideram este um cenário impossível. No entanto, temos de abordar esta realidade com afirmações equilibradas e um saudável cepticismo em termos de engenharia. A contaminação residual ocorre mesmo com equipamentos premium isentos de óleo. Você deve saber como identificar a causa raiz real, em vez de culpar prematuramente o maquinário primário.
Considere o gráfico a seguir detalhando mecanismos de contaminação comuns e suas soluções correspondentes:
| Fator de risco | Mecanismo de contaminação | Ação corretiva necessária |
|---|---|---|
| Tubulação legada | A tubulação antiga retém óleo residual. O ar limpo e seco remove essa camada limite, empurrando os aerossóis rio abaixo. | Substitua totalmente a tubulação de distribuição saturada ou instale filtragem POU especializada. |
| Ingestão Ambiental | Ambientes com alto teor de hidrocarbonetos próximos às docas de carga introduzem densos vapores de exaustão no fluxo de admissão. | Realoque o duto de entrada do compressor para uma área externa elevada e mais limpa. Atualize os pré-filtros de entrada. |
| Equipamento defeituoso | Sensores PID não calibrados ou bolsas de captura de amostras contaminadas criam leituras falsas positivas graves. | Recalibre os sensores em linha trimestralmente. Sempre utilize técnicos terceirizados certificados para amostragem de conformidade. |
Você deve implementar ações corretivas decisivas quando ocorrer contaminação. A atualização da filtragem de admissão ajuda a bloquear eficazmente os hidrocarbonetos ambientais a granel. A realocação do tubo de entrada principal para uma área externa mais limpa geralmente proporciona alívio imediato de vapores localizados. Para problemas de tubulação herdada, o ideal é substituir as linhas de distribuição saturadas. Se a substituição completa for muito cara para o orçamento deste trimestre, a adição de torres especializadas de carvão ativado perto dos pontos críticos de uso ajuda a lidar com os vapores residuais. Lembre-se de acompanhar a vida útil dessas camadas de carbono, pois elas saturam rapidamente ao combater a contaminação grave do legado.
A verificação da pureza do ar constitui um requisito operacional contínuo para a fabricação moderna. Nunca é uma decisão de compra única, limitada à fase de aquisição. Suas escolhas de equipamento são importantes, mas seus protocolos de testes contínuos protegem, em última análise, seu produto.
Ao avaliar um parceiro de verificação ou selecionar equipamentos de monitoramento, aplique uma lógica estrita de seleção. Priorize soluções que ofereçam estruturas de relatórios totalmente compatíveis com ISO 8573-1. Certifique-se de que seu equipamento sensorial seja calibrado especificamente para detectar vestígios de vapores e aerossóis microscópicos, e não apenas líquidos a granel.
Seu próximo passo imediato envolve ação deliberada. Recomendamos fortemente a realização de uma auditoria inicial de ponto de uso usando a tecnologia GC-MS. Esta ação específica estabelece com precisão a qualidade do ar atual. Garanta essa linha de base definitiva antes de investir pesadamente em hardware de monitoramento permanente em linha.
R: Sim. Mesmo que o próprio compressor não introduza óleo, ainda ocorre contaminação. Isso acontece se o ar ambiente de admissão contiver hidrocarbonetos ambientais, como gases de escape ou gases químicos. Além disso, a tubulação de distribuição a jusante frequentemente retém óleo residual de instalações anteriores. Este óleo herdado penetra facilmente no ar limpo recém-comprimido.
R: A Classe 1 impõe um limite estrito e universal de 0,01 mg/m³ para concentração total de óleo. A classe 0 representa um padrão customizável negociado diretamente entre o usuário e o fabricante. Deve ser comprovadamente mais rigoroso do que a Classe 1. No entanto, a Classe 0 não é uma garantia mágica de contaminação zero, pois o ar ambiente sempre contém vestígios de impurezas.
R: A frequência dos testes depende muito do perfil de risco específico do seu setor. O monitoramento contínuo em linha é altamente recomendado para aplicações críticas, como produtos farmacêuticos e processamento de alimentos. Para fabricação em geral, auditorias laboratoriais abrangentes da ISO 8573-1 devem ser realizadas pelo menos uma vez por ano. Você também deve testar imediatamente após qualquer manutenção importante do sistema ou modificações na tubulação.


