
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 29/08/2026 Origine: Sito


Investire in un compressore d'aria a vite oil-free di alta qualità riduce efficacemente il rischio di contaminazione dell'olio interno durante il funzionamento. Tuttavia, questo aggiornamento hardware iniziale non garantisce automaticamente un'aria conforme al punto di utilizzo in tutta la struttura. È necessario guardare oltre la macchina stessa per garantire la vera integrità del sistema.
Gli organismi di regolamentazione come FDA, SQF e ISO richiedono prove empiriche della purezza dell'aria anziché semplici schede tecniche delle apparecchiature. L'aspirazione dell'aria ambiente, le tubazioni esistenti e i fattori ambientali possono ancora introdurre tracce di contaminanti pericolosi nella rete. I gestori delle strutture spesso sottovalutano la facilità con cui queste variabili nascoste compromettono la qualità del prodotto finale.
Questa guida descrive come stabilire un quadro obiettivo e pronto per l'audit per la vostra struttura. Scoprirai metodologie pratiche per monitorare e documentare le prestazioni del sistema in corso. Ti mostreremo esattamente come verificare che il tuo sistema di compressione dell'aria pulita fornisca effettivamente i livelli di purezza richiesti direttamente al tuo impianto di produzione.
I team di procurement spesso presuppongono l'acquisto di un Il compressore d'aria a vite senza olio è il passo finale nel loro viaggio verso la purezza. Considerano questo hardware specifico come una soluzione completa e autonoma. Tuttavia, questa ipotesi introduce significativi punti ciechi operativi. I compressori devono assorbire grandi volumi di aria ambiente per funzionare. Quest’aria circostante raramente rimane incontaminata nelle tipiche zone industriali. Contiene spesso alti livelli di idrocarburi ambientali. Le fonti più comuni includono i gas di scarico dei carrelli elevatori nelle vicinanze, i fumi di produzione, i solventi chimici e lo smog urbano in generale. Il ciclo di compressione concentra naturalmente questi oligoelementi, spingendoli direttamente nella rete aerea.
Un protocollo di verifica efficace protegge in modo aggressivo la tua azienda da queste variabili invisibili. Elimina la responsabilità fornendo dati oggettivi e indiscutibili. Devi dimostrare che l'aria che interagisce con i tuoi delicati prodotti finali è completamente priva di contaminanti. Ciò richiede pratiche di controllo rigorose e una documentazione solida. I gestori delle strutture non possono fare affidamento su ipotesi quando si trovano ad affrontare ispettori normativi esterni. Implementando test strutturati, trasformi uno stato di purezza presunto in un fatto provato e verificabile.
Affidarsi esclusivamente al tipo di apparecchiatura crea rischi finanziari e normativi estremi. Senza i test a valle si rischia un catastrofico rifiuto dei lotti. I revisori richiedono regolarmente prove empiriche durante i controlli di conformità. Se ti mancano i dati dei test, fallisci l'audit. Inoltre, la contaminazione preesistente non rilevata spesso rovina i prodotti per periodi prolungati. Molti stabilimenti riutilizzano vecchie tubazioni di distribuzione di precedenti sistemi a iniezione di olio per risparmiare capitale. Questa tubazione trattiene l'olio residuo per anni. Questo olio residuo alla fine filtra nel flusso d'aria pulita appena generato. Pertanto, i test attivi rimangono assolutamente essenziali per mantenere un rigoroso controllo di qualità.
Hai bisogno di un quadro autorevole per misurare accuratamente il successo. ISO 8573-1 funge da standard globale indiscusso proprio per questo scopo. Definisce precise classi di purezza per aria compressa priva di olio . Gli organismi di regolamentazione a livello globale rispettano e applicano questo quadro. Fornisce un linguaggio comune altamente necessario per gestori di strutture, ingegneri e revisori di terze parti. Allineando i tuoi sforzi di verifica con la norma ISO 8573-1, elimini la soggettività dal tuo processo di controllo qualità.
Comprendere la differenza fondamentale tra Classe 1 e Classe 0 è assolutamente fondamentale per la conformità.
Per verificare un sistema oil-free è necessario guardare ben oltre il semplice petrolio. È necessario misurare tre pilastri di contaminanti primari contemporaneamente. Questi includono l'olio totale, l'umidità dell'acqua (misurata come punto di rugiada in pressione) e le particelle solide. I livelli di umidità influiscono direttamente sul comportamento dei vapori d'olio all'interno delle tubazioni. Punti di rugiada elevati causano la condensazione del vapore acqueo in un liquido. Questa acqua liquida interagisce con tracce di vapori oleosi per creare emulsioni spesse e distruttive. Queste emulsioni intasano facilmente le valvole pneumatiche, sporcano la strumentazione e rovinano i prodotti sensibili. Pertanto, un test completo dell’aria deve valutare tutte e tre le variabili per garantire la reale salute del sistema.
| Classe ISO 8573-1 | Contenuto massimo totale di olio (mg/m³) | Contesto applicativo primario |
|---|---|---|
| Classe 0 | Più severo di 0,01 (come specificato dall'utente) | Prodotti farmaceutici, elettronica specializzata, camere bianche |
| Classe 1 | ≤ 0,01 | Alimenti e bevande, pittura di alta qualità, prodotti tessili |
| Classe 2 | ≤ 0,1 | Pneumatica generale, automazione avanzata |
| Classe 3 | ≤ 1,0 | Produzione di base, utensili elettrici robusti |
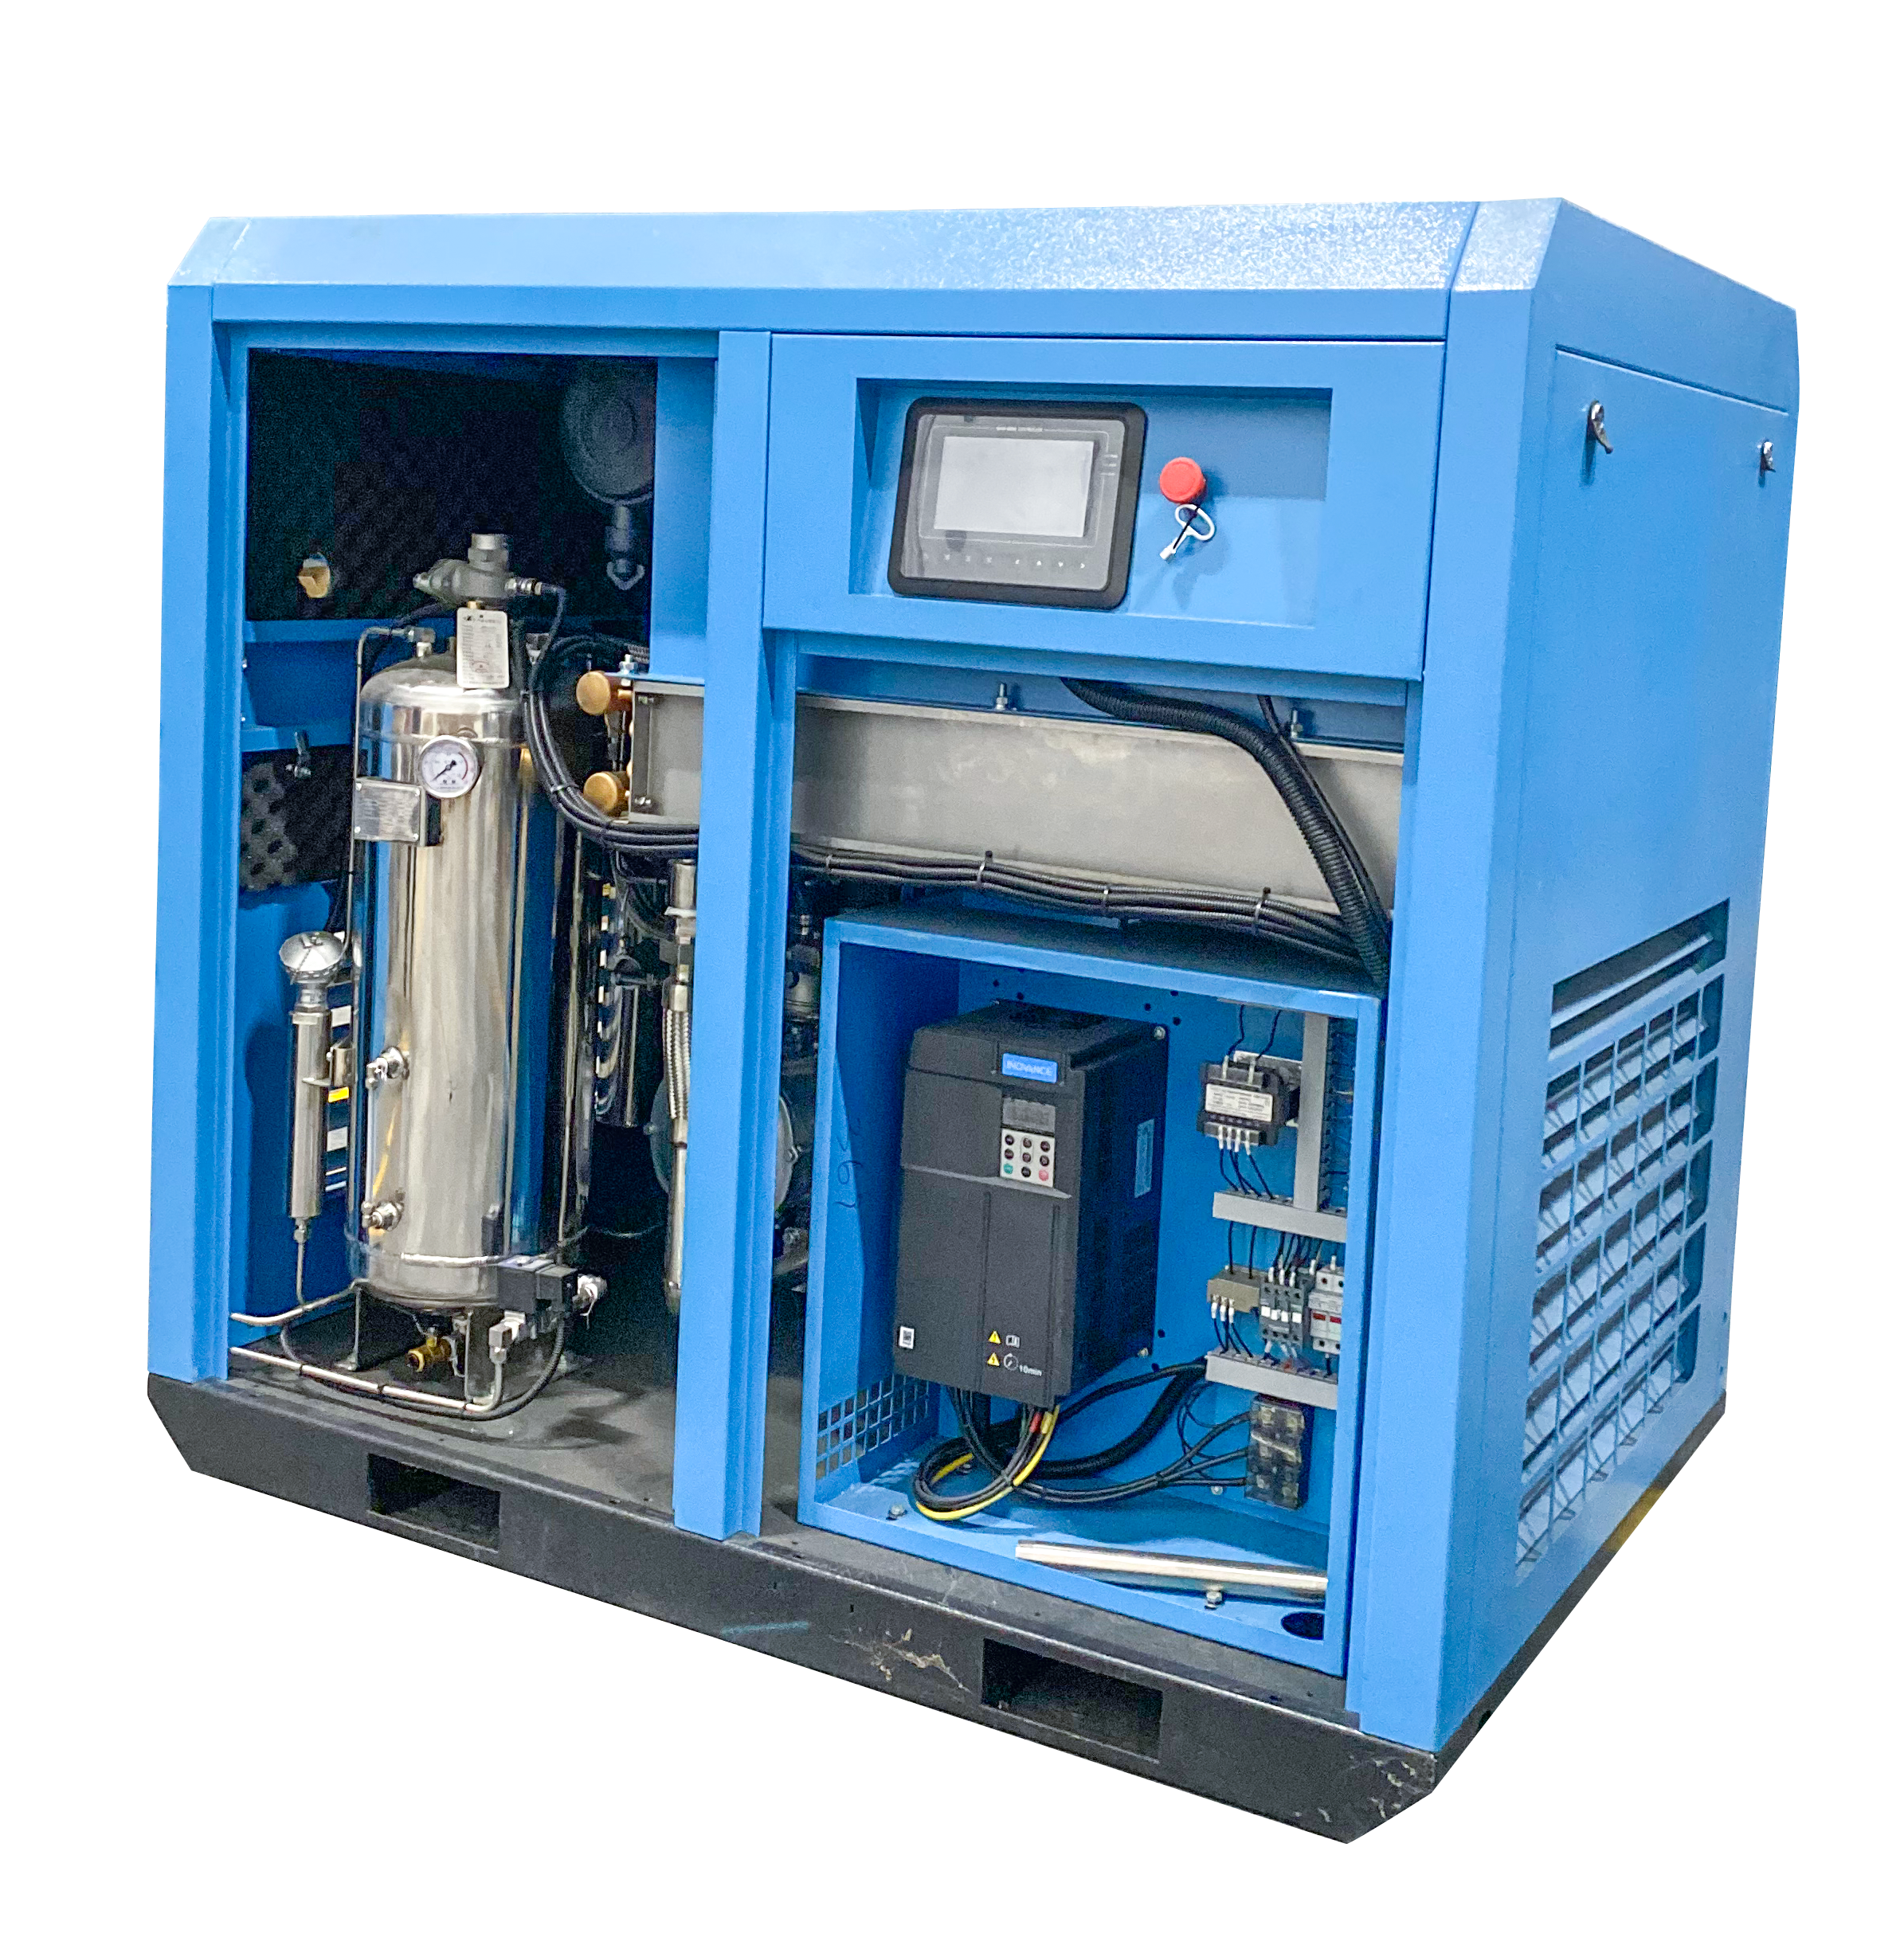
Le strutture devono adottare metodologie ampiamente accettate per testare un rete di compressori industriali oil-free . Semplicemente non puoi gestire ciò che non misuri accuratamente. Ti consigliamo vivamente di dividere la tua strategia di test in tre distinte categorie di soluzioni. Ciascun metodo ha uno scopo operativo specifico, offrendo diversi equilibri tra precisione, costi e tempi di risposta.
Questo metodo prevede il prelievo di campioni fisici di aria direttamente dalle condutture attive. I tecnici utilizzano apparecchiature di acquisizione altamente specializzate nei punti critici di utilizzo. Quindi inviano questi campioni fisici a laboratori esterni accreditati. I laboratori utilizzano la gascromatografia e la spettrometria di massa (GC-MS) per analizzare il contenuto.
Questa metodologia fornisce una precisione assoluta fino a microscopiche parti per milione. I test GC-MS rimangono lo standard di riferimento per la reportistica annuale di conformità. Soddisfa facilmente gli auditor FDA o ISO più esigenti. Inoltre, stabilisce una base di riferimento estremamente accurata per la convalida iniziale del sistema. Tuttavia, è necessario ricordare che fornisce solo un'istantanea nel tempo. Non può avvisarti di eventi di contaminazione improvvisa che si verificano tra i cicli di test.
I moderni impianti industriali fanno sempre più affidamento su sistemi di monitoraggio continuo in linea. I sensori PID (rivelatore a fotoionizzazione) vengono installati direttamente nella tubazione di distribuzione. Questi sensori avanzati monitorano le concentrazioni di vapore in tempo reale 24 ore al giorno. Forniscono flussi di dati costanti al sistema di controllo centrale o alla rete SCADA.
Questo approccio continuo fornisce allarmi immediati quando si verificano problemi. Rileva istantaneamente i picchi ambientali transitori. Ad esempio, immagina che un camion per la consegna di diesel sia fermo vicino al condotto di aspirazione del compressore. Il sensore PID registra immediatamente il picco di idrocarburi risultante. Attiva un allarme di sistema o una valvola di bypass automatizzata. Questa azione rapida previene l'esposizione prolungata e protegge attivamente il lotto di produzione attuale dalla contaminazione silenziosa.
Le fiale rilevatrici offrono un'alternativa immediata ed estremamente conveniente ai test di laboratorio. Le squadre di manutenzione li utilizzano spesso per controlli diagnostici di routine. Si fa passare un volume specifico di aria compressa attraverso un tubo di vetro trattato chimicamente. Le sostanze chimiche interne cambiano rapidamente colore se sono presenti vapori d'olio.
Sebbene estremamente utili per una diagnostica rapida, presentano notevoli limitazioni. Mancano completamente dell'estrema precisione dell'analisi GC-MS di laboratorio. Rimangono inoltre altamente inclini all’errore umano durante la fase di lettura visiva. Di conseguenza, i tubi rivelatori raramente sono sufficienti per superare severi controlli di conformità ISO. Servono al meglio come strumenti rapidi e supplementari per guidare le decisioni di manutenzione quotidiana.
La metodologia di test fornisce valore solo se si esegue il test nelle posizioni corrette. Molti operatori prelevano erroneamente i campioni solo all'uscita immediata del compressore. Questa posizione specifica raramente riflette l'effettiva qualità dell'aria che raggiunge il prodotto finale. L'aria deve essere verificata esattamente dove è più importante per la vostra attività. Efficace la verifica della qualità dell'aria dipende in larga misura dal posizionamento strategico dei sensori e dalle zone di campionamento logiche.
Considera questo quadro standard per il posizionamento strategico dei sensori:
Determinare l'esatta frequenza dei test richiede un'attenta logica di settore. È necessario basare questi intervalli sul proprio profilo di rischio operativo specifico. Il settore Food & Beverage richiede un'elevata frequenza per prevenire il deterioramento. La produzione farmaceutica richiede generalmente un monitoraggio in linea continuo o rigorosi test di laboratorio mensili. Un singolo evento di contaminazione in questi campi provoca massicci richiami di prodotti e gravi azioni legali. Al contrario, un impianto tessile standard è esposto a rischi per i consumatori molto inferiori. Le operazioni tessili possono richiedere solo audit annuali di base da parte di terzi. Valuta onestamente la soglia di rischio accettabile prima di definire il programma di test aziendali.
Trovare tracce di olio in a Il sistema di compressione dell'aria pulita spesso suscita profonda incredulità. Gli operatori in genere lo considerano uno scenario impossibile. Tuttavia, dobbiamo affrontare questa realtà con affermazioni equilibrate e un sano scetticismo ingegneristico. La contaminazione da tracce si verifica anche con apparecchiature premium senza olio. È necessario sapere come identificare la vera causa principale piuttosto che incolpare prematuramente il meccanismo principale.
Considerare la seguente tabella che descrive in dettaglio i meccanismi comuni di contaminazione e le loro soluzioni corrispondenti:
| Fattore di rischio | Meccanismo di contaminazione | Azione correttiva richiesta |
|---|---|---|
| Tubazioni legacy | Le vecchie tubazioni trattengono l'olio residuo. L’aria pulita e secca rimuove questo strato limite, spingendo gli aerosol a valle. | Sostituire completamente la tubazione di distribuzione satura o installare un filtraggio POU specializzato. |
| Assorbimento ambientale | Gli ambienti ad alto contenuto di idrocarburi vicino alle banchine di carico introducono densi vapori di scarico nel flusso di aspirazione. | Riposizionare il condotto di aspirazione del compressore in un'area esterna più pulita ed elevata. Aggiorna i prefiltri di aspirazione. |
| Attrezzatura difettosa | I sensori PID non calibrati o le sacche di cattura del campione contaminate creano gravi letture false positive. | Ricalibrare i sensori in linea ogni trimestre. Utilizzare sempre tecnici terzi certificati per il campionamento di conformità. |
È necessario implementare azioni correttive decisive quando si verifica una contaminazione. Il miglioramento della filtrazione in ingresso aiuta a bloccare in modo efficace gli idrocarburi ambientali sfusi. Lo spostamento del tubo di aspirazione primaria in un'area esterna più pulita spesso fornisce un sollievo immediato dai fumi localizzati. Per problemi relativi alle tubazioni esistenti, è idealmente necessario sostituire le linee di distribuzione sature. Se la sostituzione completa si rivelasse troppo costosa per il budget di questo trimestre, l'aggiunta di torri specializzate a carbone attivo vicino ai punti critici di utilizzo aiuta a gestire i vapori residui. Ricordatevi di tenere traccia della durata di questi letti di carbonio, poiché si saturano rapidamente quando combattono una grave contaminazione ereditaria.
La verifica della purezza dell'aria costituisce un requisito operativo costante per la produzione moderna. Non si tratta mai di una decisione di acquisto una tantum limitata alla fase di approvvigionamento. Le scelte relative alle apparecchiature sono importanti, ma i protocolli di test continui alla fine proteggono il tuo prodotto.
Quando si valuta un partner di verifica o si seleziona un'attrezzatura di monitoraggio, applicare una rigorosa logica di selezione. Dare priorità alle soluzioni che offrono strutture di reporting pienamente conformi allo standard ISO 8573-1. Assicurarsi che le loro apparecchiature sensoriali siano specificamente calibrate per rilevare tracce di vapori e aerosol microscopici, non solo liquidi sfusi.
Il tuo prossimo passo immediato implica un’azione deliberata. Consigliamo vivamente di condurre un audit iniziale del punto di utilizzo di base utilizzando la tecnologia GC-MS. Questa azione specifica stabilisce con precisione la qualità dell'aria attuale. Proteggi questa linea di base definitiva prima di investire pesantemente in hardware di monitoraggio in linea permanente.
R: Sì. Anche se il compressore stesso non introduce olio, si verifica comunque una contaminazione. Ciò accade se l'aria ambiente aspirata contiene idrocarburi ambientali come gas di scarico o fumi chimici. Inoltre, le tubazioni di distribuzione a valle spesso trattengono l'olio residuo di installazioni precedenti. Questo olio vecchio si disperde facilmente nell'aria pulita appena compressa.
R: La Classe 1 impone un limite rigido e universale di 0,01 mg/m³ per la concentrazione totale dell'olio. La Classe 0 rappresenta uno standard personalizzabile negoziato direttamente tra l'utente e il produttore. Deve essere chiaramente più severo della Classe 1. Tuttavia, la Classe 0 non è una magica garanzia di contaminazione zero, poiché l’aria ambiente contiene sempre tracce di impurità.
R: La frequenza dei test dipende fortemente dal profilo di rischio specifico del settore. Il monitoraggio in linea continuo è altamente raccomandato per applicazioni critiche come quelle farmaceutiche e di trasformazione alimentare. Per la produzione generale, almeno una volta all'anno dovrebbero essere condotti audit di laboratorio completi ISO 8573-1. È inoltre necessario eseguire il test immediatamente dopo qualsiasi manutenzione importante del sistema o modifica delle tubazioni.


