
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-08-29 Pochodzenie: Strona


Inwestycja w bezolejową sprężarkę śrubową klasy premium skutecznie ogranicza ryzyko wewnętrznego zanieczyszczenia oleju podczas pracy. Jednak ta wstępna aktualizacja sprzętu nie gwarantuje automatycznie zgodności powietrza w punkcie poboru powietrza w całym obiekcie. Aby zapewnić prawdziwą integralność systemu, należy spojrzeć poza samą maszynę.
Organy regulacyjne, takie jak FDA, SQF i ISO, wymagają empirycznego dowodu czystości powietrza, a nie tylko arkuszy danych technicznych sprzętu. Pobór powietrza z otoczenia, starsze rurociągi i czynniki środowiskowe mogą w dalszym ciągu wprowadzać do sieci niebezpieczne śladowe zanieczyszczenia. Menedżerowie obiektów często nie doceniają tego, jak łatwo te ukryte zmienne pogarszają jakość produktu końcowego.
W tym przewodniku opisano, jak ustalić obiektywne, gotowe do audytu ramy dla Twojej placówki. Poznasz praktyczne metodologie monitorowania i dokumentowania bieżącej wydajności systemu. Pokażemy Ci dokładnie, jak sprawdzić, czy system sprężarek czystego powietrza rzeczywiście zapewnia wymagany poziom czystości bezpośrednio do hali produkcyjnej.
Zespoły zakupowe często zakładają zakup bezolejowa sprężarka śrubowa to ostatni krok na drodze do czystości. Postrzegają ten konkretny sprzęt jako kompletne, samodzielne rozwiązanie. Jednakże założenie to wprowadza istotne martwe punkty operacyjne. Sprężarki, aby działać, muszą pobierać duże ilości powietrza z otoczenia. To otaczające powietrze rzadko pozostaje nieskazitelne w typowych strefach przemysłowych. Często zawiera wysoki poziom węglowodorów środowiskowych. Typowymi źródłami są spaliny z pobliskiego wózka widłowego, opary produkcyjne, rozpuszczalniki chemiczne i ogólny smog miejski. Cykl sprężania w naturalny sposób koncentruje te pierwiastki śladowe, wypychając je bezpośrednio do sieci powietrznej.
Skuteczny protokół weryfikacji skutecznie chroni Twoją firmę przed tymi niewidocznymi zmiennymi. Eliminuje odpowiedzialność poprzez podanie obiektywnych, niepodważalnych danych. Musisz udowodnić, że powietrze wchodzące w interakcję z delikatnymi produktami końcowymi jest całkowicie wolne od zanieczyszczeń. Wymaga to rygorystycznych praktyk audytowych i solidnej dokumentacji. Zarządzający obiektami nie mogą polegać na założeniach w obliczu zewnętrznych inspektorów regulacyjnych. Wdrażając testy strukturalne, przekształcasz założony stan czystości w sprawdzony, możliwy do sprawdzenia fakt.
Poleganie wyłącznie na typie sprzętu stwarza ogromne ryzyko finansowe i regulacyjne. Ryzykujesz katastrofalnym odrzuceniem partii bez dalszych testów. Audytorzy rutynowo żądają dowodów empirycznych podczas kontroli zgodności. Jeśli brakuje Ci danych testowych, nie przejdziesz audytu. Co więcej, niewykryte zanieczyszczenia często niszczą produkty przez dłuższy czas. Aby zaoszczędzić kapitał, wiele zakładów ponownie wykorzystuje stare rurociągi dystrybucyjne z poprzednich systemów z wtryskiem oleju. Rurociągi te zatrzymują resztki oleju przez lata. Pozostały olej ostatecznie przedostaje się do nowo wytworzonego strumienia czystego powietrza. Dlatego aktywne testowanie pozostaje absolutnie niezbędne do utrzymania ścisłej kontroli jakości.
Aby dokładnie zmierzyć sukces, potrzebujesz wiarygodnych ram. ISO 8573-1 służy jako niekwestionowany światowy standard w tym właśnie celu. Określa dokładne klasy czystości dla bezolejowe sprężone powietrze . Organy regulacyjne na całym świecie przestrzegają i egzekwują te ramy. Zapewnia bardzo niezbędny wspólny język dla kierowników obiektów, inżynierów i audytorów zewnętrznych. Dostosowując swoje wysiłki weryfikacyjne do normy ISO 8573-1, eliminujesz podmiotowość z procesu kontroli jakości.
Zrozumienie zasadniczej różnicy pomiędzy klasą 1 i klasą 0 jest absolutnie niezbędne dla zapewnienia zgodności.
Weryfikacja układu bezolejowego wymaga spojrzenia daleko poza sam olej. Należy jednocześnie zmierzyć trzy główne filary zanieczyszczeń. Należą do nich całkowita zawartość oleju, wilgotność wody (mierzona jako ciśnieniowy punkt rosy) i cząstki stałe. Poziom wilgoci ma bezpośredni wpływ na zachowanie oparów oleju wewnątrz rurociągów. Wysokie punkty rosy powodują kondensację pary wodnej w ciecz. Ta ciekła woda wchodzi w interakcję ze śladowymi oparami oleju, tworząc gęste, niszczące emulsje. Emulsje te łatwo zatykają zawory pneumatyczne, zanieczyszczają oprzyrządowanie i niszczą wrażliwe produkty. Dlatego kompleksowe testy powietrza muszą ocenić wszystkie trzy zmienne, aby zapewnić prawdziwy stan systemu.
| Klasa ISO 8573-1 | Maksymalna całkowita zawartość oleju (mg/m³) | Podstawowy kontekst zastosowania |
|---|---|---|
| Klasa 0 | Bardziej rygorystyczne niż 0,01 (zgodnie z określeniem użytkownika) | Farmacja, elektronika specjalistyczna, pomieszczenia czyste |
| Klasa 1 | ≤ 0,01 | Żywność i napoje, wysokiej jakości malarstwo, tekstylia |
| Klasa 2 | ≤ 0,1 | Pneumatyka ogólna, zaawansowana automatyka |
| Klasa 3 | ≤ 1,0 | Podstawowa produkcja, solidne elektronarzędzia |
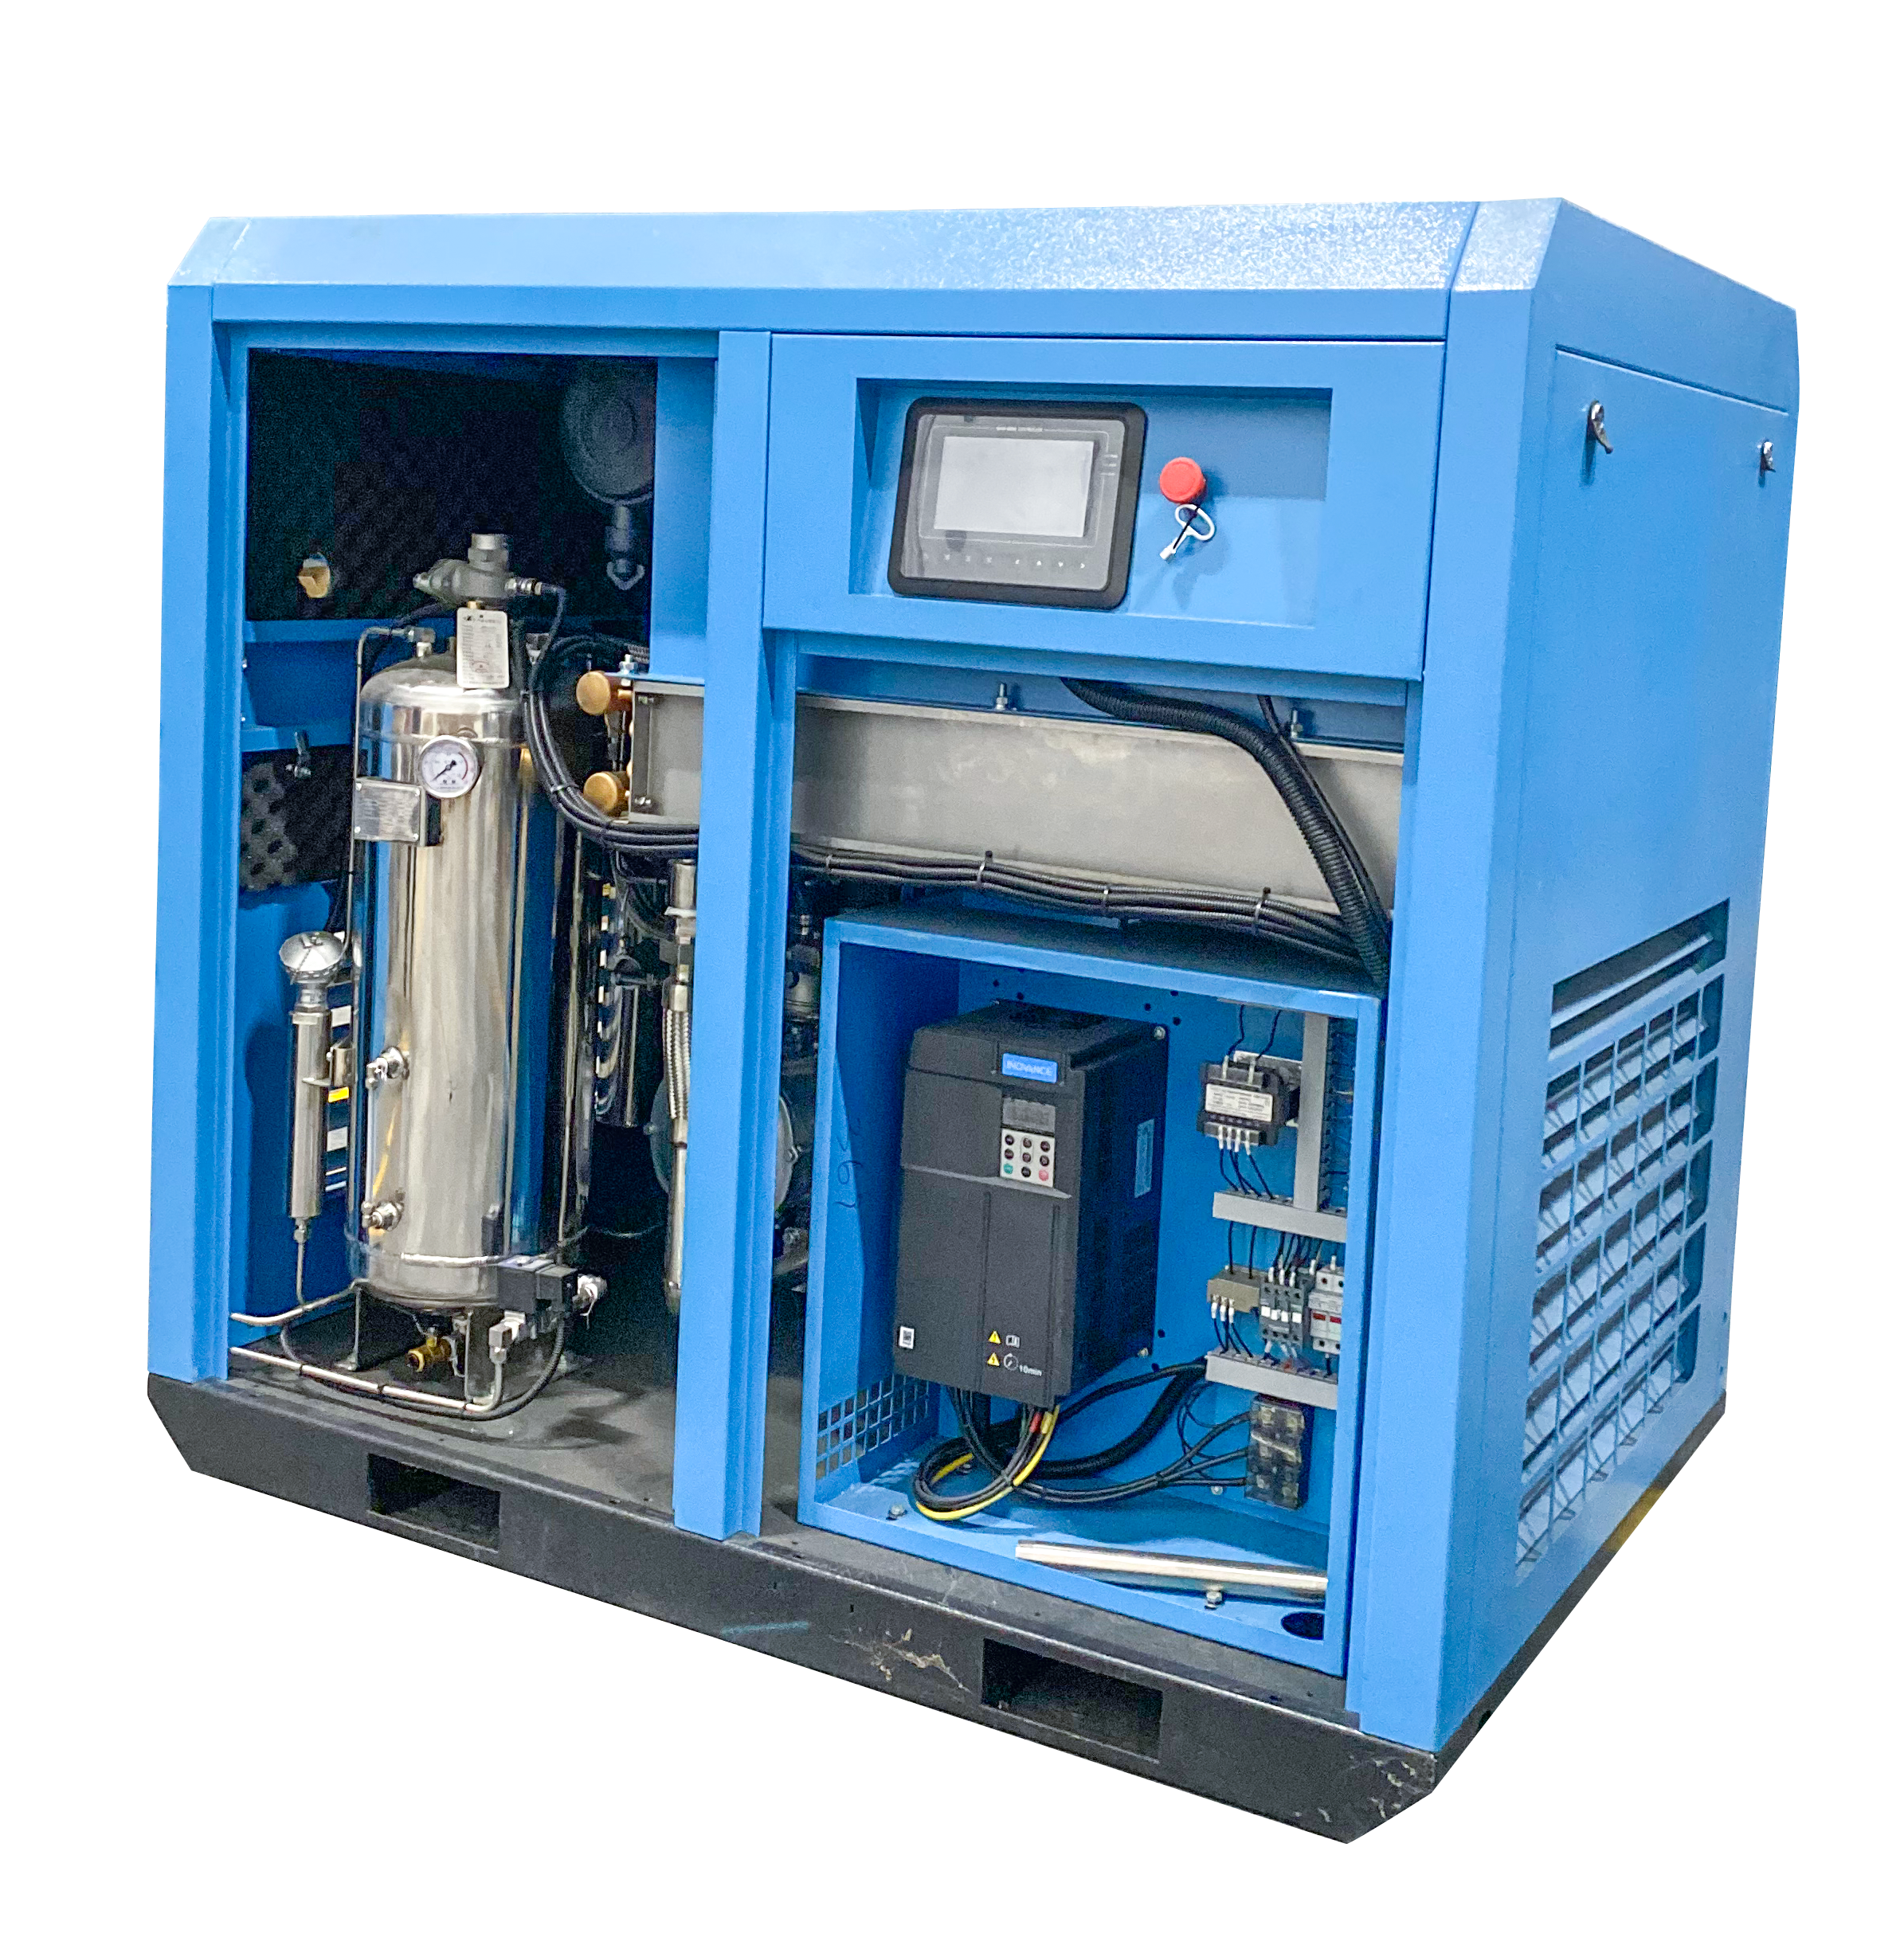
Obiekty muszą przyjąć powszechnie akceptowane metodologie testowania przemysłowa sieć sprężarek bezolejowych . Po prostu nie możesz zarządzać czymś, czego nie mierzysz dokładnie. Zdecydowanie zalecamy podzielenie strategii testowania na trzy odrębne kategorie rozwiązań. Każda metoda służy konkretnemu celowi operacyjnemu, oferując różną równowagę precyzji, kosztów i czasu reakcji.
Metoda ta polega na pobraniu fizycznych próbek powietrza bezpośrednio z aktywnych rurociągów. Technicy korzystają z wysoce specjalistycznego sprzętu do przechwytywania w krytycznych punktach użytkowania. Następnie wysyłają te próbki fizyczne do akredytowanych laboratoriów zewnętrznych. Laboratoria wykorzystują chromatografię gazową i spektrometrię mas (GC-MS) do analizy zawartości.
Metodologia ta zapewnia absolutną precyzję aż do mikroskopijnych części na milion. Testowanie GC-MS pozostaje złotym standardem w rocznych raportach zgodności. Z łatwością zadowoli najbardziej wymagających audytorów FDA czy ISO. Ponadto ustanawia bardzo dokładny punkt odniesienia dla wstępnej walidacji systemu. Należy jednak pamiętać, że zapewnia on jedynie migawkę w czasie. Nie może ostrzegać o nagłych zdarzeniach zanieczyszczenia występujących pomiędzy cyklami testowania.
Nowoczesne obiekty przemysłowe w coraz większym stopniu opierają się na systemach ciągłego monitorowania inline. Czujniki detektora fotojonizacji (PID) instalujesz bezpośrednio w rurociągu dystrybucyjnym. Te zaawansowane czujniki śledzą w czasie rzeczywistym stężenie oparów 24 godziny na dobę. Dostarczają stałe dane do centralnego systemu sterowania lub sieci SCADA.
To ciągłe podejście zapewnia natychmiastowe alarmowanie w przypadku pojawienia się problemu. Natychmiast wykrywa przejściowe impulsy otoczenia. Wyobraź sobie na przykład ciężarówkę dostawczą z silnikiem Diesla stojącą na biegu jałowym w pobliżu przewodu wlotowego sprężarki. Czujnik PID natychmiast rejestruje powstały skok węglowodorów. Wyzwala alarm systemowy lub automatyczny zawór obejściowy. To szybkie działanie zapobiega długotrwałemu narażeniu i aktywnie chroni bieżącą partię produkcyjną przed cichym zanieczyszczeniem.
Lampy detektorowe stanowią wysoce opłacalną, natychmiastową alternatywę dla testów laboratoryjnych. Zespoły konserwacyjne często używają ich do rutynowych kontroli diagnostycznych. Przepuszczasz określoną objętość sprężonego powietrza przez chemicznie obrobioną szklaną rurkę. Wewnętrzne substancje chemiczne szybko zmieniają kolor, jeśli obecne są opary oleju.
Chociaż są niezwykle przydatne do szybkiej diagnostyki, mają znaczące ograniczenia. Całkowicie brakuje im ekstremalnej dokładności laboratoryjnej analizy GC-MS. Pozostają również bardzo podatne na błędy ludzkie w fazie odczytu wizualnego. W rezultacie lampy detektorowe rzadko wystarczają, aby przejść rygorystyczne audyty zgodności ISO. Najlepiej sprawdzają się jako szybkie, uzupełniające narzędzia pomagające podejmować codzienne decyzje dotyczące konserwacji.
Metodologia testowania zapewnia wartość tylko wtedy, gdy testujesz we właściwych lokalizacjach. Wielu operatorów błędnie pobiera próbki tylko na bezpośrednim wyjściu sprężarki. Ta konkretna lokalizacja rzadko odzwierciedla rzeczywistą jakość powietrza docierającego do produktu końcowego. Powietrze należy sprawdzić dokładnie tam, gdzie ma to największe znaczenie dla Twojej działalności. Skuteczny weryfikacja jakości powietrza w dużym stopniu zależy od strategicznego rozmieszczenia czujników i logicznych stref pobierania próbek.
Rozważmy standardowe ramy strategicznego rozmieszczenia czujników:
Określenie dokładnej częstotliwości testów wymaga starannej logiki branżowej. Należy oprzeć te odstępy na konkretnym profilu ryzyka operacyjnego. Sektor żywności i napojów wymaga dużej częstotliwości, aby zapobiec psuciu się. Produkcja farmaceutyczna zazwyczaj wymaga ciągłego monitorowania na linii produkcyjnej lub rygorystycznych comiesięcznych testów laboratoryjnych. Pojedyncze zdarzenie skażenia na tych polach powoduje masowe wycofanie produktów i poważne kroki prawne. Z drugiej strony, standardowy zakład tekstylny jest narażony na znacznie mniejsze ryzyko dla konsumentów. Działalność tekstylna może wymagać jedynie podstawowych corocznych audytów przeprowadzanych przez stronę trzecią. Zanim zdefiniujesz harmonogram testów korporacyjnych, rzetelnie oceń akceptowalny próg ryzyka.
Znalezienie śladowego oleju w a System sprężarki czystego powietrza często wywołuje głębokie niedowierzanie. Operatorzy zazwyczaj uważają to za scenariusz niemożliwy. Musimy jednak stawić czoła tej rzeczywistości, stosując wyważone twierdzenia i zdrowy sceptycyzm inżynieryjny. Śladowe zanieczyszczenie ma miejsce nawet w przypadku sprzętu bezolejowego klasy premium. Musisz wiedzieć, jak zidentyfikować rzeczywistą pierwotną przyczynę, zamiast przedwcześnie zrzucać winę na główny mechanizm.
Rozważ poniższą tabelę szczegółowo opisującą typowe mechanizmy skażenia i odpowiadające im rozwiązania:
| Czynnik ryzyka | Mechanizm skażenia | Wymagane działanie naprawcze |
|---|---|---|
| Starsze rurociągi | Stare rurociągi zatrzymują resztki oleju. Czyste, suche powietrze usuwa tę warstwę graniczną, wypychając aerozole w dół rzeki. | Wymień całkowicie nasycone rurociągi dystrybucyjne lub zainstaluj specjalistyczną filtrację POU. |
| Spożycie otoczenia | Środowiska o wysokiej zawartości węglowodorów w pobliżu doków załadunkowych wprowadzają gęste opary spalin do strumienia wlotowego. | Przenieść kanał wlotowy sprężarki do czystszego, podwyższonego miejsca na zewnątrz. Ulepsz filtry wstępne wlotowe. |
| Wadliwy sprzęt | Nieskalibrowane czujniki PID lub zanieczyszczone worki do pobierania próbek powodują poważne fałszywie dodatnie odczyty. | Ponowna kalibracja czujników inline co kwartał. Do pobierania próbek pod kątem zgodności zawsze korzystaj z usług certyfikowanych techników zewnętrznych. |
W przypadku wystąpienia zanieczyszczenia należy wdrożyć zdecydowane działania naprawcze. Udoskonalenie filtracji wlotowej pomaga skutecznie blokować duże ilości węglowodorów z otoczenia. Przeniesienie głównej rury wlotowej do czystszego miejsca na zewnątrz często zapewnia natychmiastową ulgę w miejscowych oparach. W przypadku starszych problemów z rurociągami należy w idealnym przypadku wymienić nasycone linie dystrybucyjne. Jeśli pełna wymiana okaże się zbyt kosztowna dla budżetu tego kwartału, dodanie specjalistycznych wież z węglem aktywnym w pobliżu krytycznych punktów użytkowania pomoże w usuwaniu resztkowych oparów. Pamiętaj, aby śledzić żywotność tych złóż węgla, ponieważ szybko się nasycają podczas zwalczania poważnych zanieczyszczeń.
Sprawdzanie czystości powietrza stanowi ciągły wymóg operacyjny nowoczesnej produkcji. Nigdy nie jest to jednorazowa decyzja zakupowa ograniczona do fazy zamówienia. Wybór sprzętu ma znaczenie, ale protokoły ciągłych testów ostatecznie chronią Twój produkt.
Oceniając partnera weryfikacyjnego lub wybierając sprzęt monitorujący, stosuj ścisłą logikę krótkiej listy. Nadaj priorytet rozwiązaniom oferującym struktury raportowania w pełni zgodne z normą ISO 8573-1. Upewnij się, że ich sprzęt sensoryczny jest specjalnie skalibrowany do wykrywania śladowych oparów i mikroskopijnych aerozoli, a nie tylko płynów masowych.
Twój najbliższy następny krok wymaga przemyślanego działania. Zdecydowanie zalecamy przeprowadzenie wstępnego audytu bazowego w punkcie użycia przy użyciu technologii GC-MS. Ta konkretna czynność pozwala dokładnie określić aktualną jakość powietrza. Zabezpiecz tę ostateczną linię bazową, zanim zainwestujesz dużo w stały sprzęt do monitorowania inline.
O: Tak. Mimo że sama sprężarka nie wprowadza oleju, nadal występuje zanieczyszczenie. Dzieje się tak, jeśli otaczające powietrze wlotowe zawiera węglowodory pochodzące ze środowiska, takie jak spaliny lub opary chemiczne. Co więcej, w rurociągach dystrybucyjnych znajdujących się za rurociągiem często znajdują się resztki oleju z poprzednich instalacji. Ten starszy olej łatwo przedostaje się do świeżo sprężonego, czystego powietrza.
Odp.: Klasa 1 narzuca ścisły, uniwersalny limit 0,01 mg/m³ dla całkowitego stężenia oleju. Klasa 0 reprezentuje dostosowywalny standard negocjowany bezpośrednio pomiędzy użytkownikiem a producentem. Musi być wyraźnie bardziej rygorystyczna niż klasa 1. Klasa 0 nie stanowi jednak magicznej gwarancji zerowego poziomu zanieczyszczeń, ponieważ otaczające powietrze zawsze zawiera śladowe ilości zanieczyszczeń.
Odp.: Częstotliwość testowania zależy w dużym stopniu od profilu ryzyka konkretnej branży. Ciągłe monitorowanie inline jest wysoce zalecane w przypadku krytycznych zastosowań, takich jak farmaceutyka i przetwórstwo żywności. W przypadku produkcji ogólnej co najmniej raz w roku należy przeprowadzać kompleksowe audyty laboratoryjne ISO 8573-1. Testy należy także przeprowadzić natychmiast po każdej większej konserwacji systemu lub modyfikacjach rurociągów.


