
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 22.06.2026 Pochodzenie: Strona


W wymagającej dziedzinie pneumatyki przemysłowej zarządzanie płynami decyduje o ogólnej niezawodności systemu. Wewnątrz dowolnego sprężarka śrubowa smarowana olejem , płyn spełnia trzy niezbywalne zadania. Chłodzi ekstremalne ciepło kompresji, uszczelnia mikroluzy pomiędzy obracającymi się metalowymi powierzchniami i smaruje łożyska o dużej wytrzymałości. Jednakże ten niezbędny płyn staje się poważnym zanieczyszczeniem, jeśli pozwolono mu opuścić sieć wewnętrzną. Dopuszczenie smaru do dalszego wyposażenia niszczy wrażliwe narzędzia pneumatyczne, zakłóca precyzyjne oprzyrządowanie i psuje drogie produkty końcowe.
Fazę separacji powietrza i oleju należy potraktować jako kluczowe zabezpieczenie operacyjne, a nie prosty element konserwacji podlegający zużyciu. Ten pojedynczy element ma duży wpływ na efektywność energetyczną, trwałość sprzętu i koszty codziennej konserwacji. W tym artykule przedstawiono kompleksowe ramy oceny technicznej. Naszym celem jest pomoc w wyborze i bezbłędnej konserwacji tych komponentów. Dowiesz się, jak osiągnąć rygorystyczne kontrolę przenoszenia oleju i maksymalizuj rentowność sprzętu w całym cyklu życia bez uszczerbku dla bezpieczeństwa.
Skuteczna separacja powietrza od oleju opiera się na wieloetapowym procesie fizycznym (oddzielenie mechaniczne plus filtracja koalescencyjna), którego celem jest ograniczenie przenoszenia oleju do poziomu bazowego dla przemysłu wynoszącego 2–3 ppm.
Spadek ciśnienia to ukryty drenaż finansowy; wzrost o zaledwie 2 PSIG w zatkanym separatorze może zwiększyć całkowite zużycie energii przez sprężarkę o około 1%.
Wybór komponentów ma ogromne znaczenie dla bezpieczeństwa: autentyczne, prawidłowo uziemione elementy oddzielające zapobiegają gromadzeniu się ładunków statycznych, zmniejszając ryzyko wewnętrznego pożaru lub eksplozji.
Ocena separatora oleju sprężarki wymaga zrównoważenia wydajności dostarczania swobodnego powietrza (FAD), wskaźników początkowego spadku ciśnienia i wyznaczonych godzin cyklu życia (wkręcanie i opadanie).
Efektywna obsługa układu sprężonego powietrza wymaga rygorystycznej kontroli zanieczyszczeń. Nadmiar płynu wydostający się z głównej powłoki powoduje ogromny efekt falowania w całym zakładzie produkcyjnym.
Kiedy powietrzny separator oleju ulega awarii, smar zalewa dalszą sieć. Zanieczyszczenia te niemal natychmiast uszkadzają delikatne cylindry pneumatyczne i zawory elektromagnetyczne. Ponadto trwale zanieczyszcza osuszacze wewnątrz osuszaczy powietrza. Po pokryciu olejem złoża środka suszącego kulki chemiczne całkowicie tracą swoje właściwości pochłaniania wilgoci. Ta awaria powoduje, że przez rury przepływa wilgotne, zaolejone powietrze. Ostatecznie pogarsza to jakość produktu końcowego, powodując katastrofalne w skutkach odrzucenia w branżach takich jak pakowanie żywności, produkcja farmaceutyczna, montaż elektroniki czy malowanie natryskowe samochodów.
Skuteczność filtracji ma odwrotną zależność od zużycia energii. Przetłaczanie sprężonego powietrza przez media nasycone lub nieoptymalne stale zwiększa różnicę ciśnień. Zatkany element powoduje poważne wewnętrzne wąskie gardło. Silnik elektryczny musi pracować znacznie ciężej, aby pokonać ten opór i utrzymać pożądane ciśnienie w instalacji.
Normy branżowe ujawniają trudną rzeczywistość dotyczącą ograniczonego przepływu powietrza. Wzrost o zaledwie 2 PSIG w zatkanym naczyniu zwiększa całkowite zużycie energii o około 1%. Rozważmy standardowy system obrotowy o mocy 100 koni mechanicznych, pracujący nieprzerwanie przez 8000 godzin rocznie. Ta niewielka kara w wysokości 1% energii przekłada się bezpośrednio na tysiące zmarnowanych kilowatogodzin. W ciągu roku eksploatacji ten spadek ciśnienia dramatycznie zwiększa koszty mediów. Wymiana elementu filtrującego według ścisłego harmonogramu zapobiega temu niewidocznemu drenażowi finansowemu.
Niewychwytany smar przekłada się bezpośrednio na częste i kosztowne uzupełniania. Wysokiej jakości syntetyczne środki smarne, takie jak polialfaolefiny (PAO) lub glikole polialkilenowe (PAG), stanowią główny wydatek na konserwację. Gdy te wysokiej jakości płyny przedostają się przez naczynie separacyjne do linii produkcyjnych, szybko tracisz pieniądze. Oprócz bezpośrednich kosztów zakupu, ponosisz również surowe opłaty środowiskowe za oczyszczanie zaolejonego kondensatu w dalszej części procesu.
Utrzymanie wysokiej wydajności separacji pozwala odzyskać te cenne płyny. Premia Separator oleju sprężarki wychwytuje mgłę i bezpiecznie kieruje ją z powrotem do wewnętrznej pętli chłodzącej. Dzięki temu istotnemu procesowi odzyskiwania budżety na zakup i utylizację płynów są pod ścisłą kontrolą.
Zrozumienie, w jaki sposób system usuwa olej z powietrza poruszającego się z dużą prędkością, pomaga szybciej rozwiązywać problemy. Wykorzystuje wysoce skuteczny, wieloetapowy proces fizyczny do izolowania płynów.
Mechaniczna separacja zajmuje się większością odzysku płynu. Zrzucanie ciężkich cieczy z szybko poruszającego się strumienia powietrza opiera się na podstawach fizyki.
Siła odśrodkowa i spadek prędkości: Mieszanka powietrza i oleju pod wysokim ciśnieniem wpływa do zbiornika separacyjnego bezpośrednio od strony powietrznej. Zbiornik ma znacznie większą objętość wewnętrzną niż rurociąg. Ta nagła ekspansja powoduje dramatyczny spadek prędkości powietrza. Siła odśrodkowa natychmiast przejmuje kontrolę, powodując, że najcięższe kropelki wypadają z turbulentnego strumienia powietrza.
Uderzenie i grawitacja: Wewnętrzne zakłócanie odgrywa kluczową rolę w tej początkowej fazie. Ciężkie stalowe przegrody zmuszają mieszaninę do wielokrotnej zmiany kierunku. Gdy powietrze porusza się po tym labiryncie, kropelki gwałtownie zderzają się z metalowymi powierzchniami. Gromadzą się razem, stają się cięższe i spadają bezpośrednio do miski zbiornika pod wpływem grawitacji.
Siły mechaniczne nie są w stanie wychwycić mikroskopijnych mgieł zawieszonych w powietrzu. Te maleńkie aerozole muszą przejść przez powietrzny element oddzielający olej do końcowego polerowania. Na tym etapie wykorzystuje się specjalistyczne media, zazwyczaj przędzone włókno szklane lub zaawansowane syntetyczne włókna polimerowe ułożone w głębokie owinięcia.
Filtracja koalescencyjna: Sprężone powietrze zwykle przepływa z zewnątrz elementu filtrującego do wnętrza. Mgła olejowa pokonuje złożoną, krętą ścieżkę przez ciasno tkane włókna. Poprzez mechanizmy takie jak bezpośrednie przechwytywanie i uderzenie bezwładnościowe aerozole wpływają na włókna i wiążą się ze sobą. Tworzą większe i cięższe kropelki, które ostatecznie opadają na dno zespołu filtra, pozostawiając czyste, suche powietrze opuszczające system.
Oddzielony płyn stale gromadzi się na dnie elementu wewnętrznego. Linia przepłukiwania pełni istotną funkcję w ciągłym odzyskiwaniu płynu. Zasysa wychwycony płyn z dna naczynia z powrotem do końcówki powietrznej. Dedykowany wewnętrzny zawór zwrotny zapobiega przepływowi wstecznemu podczas wyłączania. To ciągłe syfonowanie zapewnia niezawodne chłodzenie i zapobiega tonięciu materiału filtracyjnego w nagromadzonym płynie.
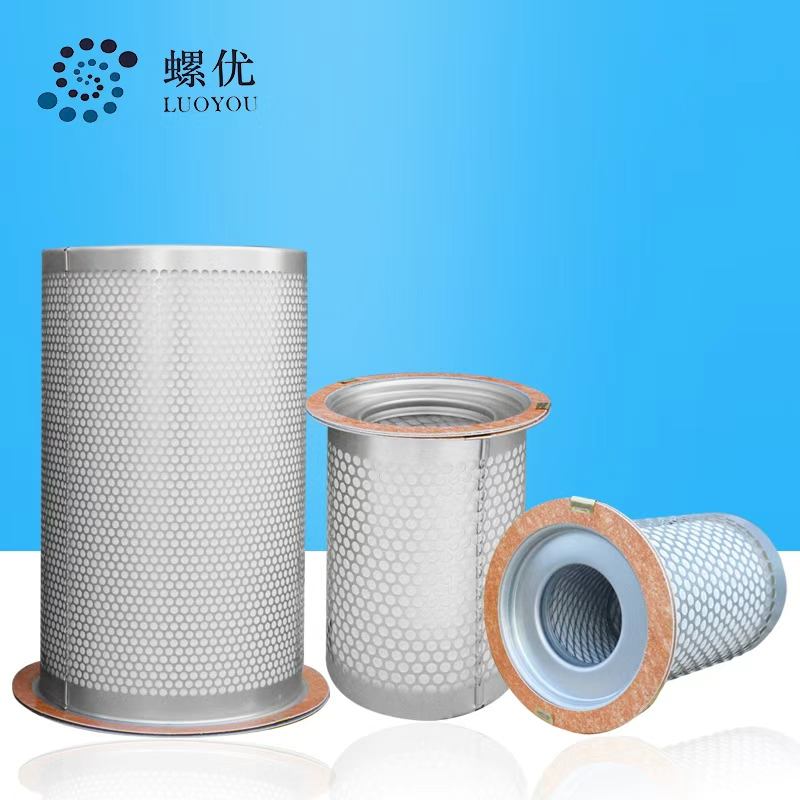
Wybór odpowiedniego komponentu zamiennego wymaga obiektywnych wskaźników technicznych. Aby zapewnić maksymalną niezawodność systemu i czystość przepływu powietrza, należy ocenić wiele parametrów.
Musisz ustalić rygorystyczny benchmark wydajności dla OCO. Wysokiej jakości media filtracyjne powinny stale zapewniać OCO poniżej 2 do 3 mg/m³ w warunkach znamionowego pełnego obciążenia. Ta metryka oznacza w przybliżeniu 3 części na milion (ppm). Osiągnięcie tego doskonałego poziomu bazowego chroni dalsze procesy filtracji przed narastającym zanieczyszczeniem i wydłuża żywotność kolejnych filtrów wbudowanych.
Jednostki Premium charakteryzują się wyjątkowo niskimi początkowymi spadkami ciśnienia. Wybierz modele, które zaraz po wyjęciu z pudełka charakteryzują się ciśnieniem około 0,3 bara. Niska rezystancja gwarantuje, że efektywność energetyczna pozostaje optymalna od pierwszego dnia. Wysoka rezystancja rozruchowa powoduje natychmiastowe marnowanie mocy silnika i drastycznie skraca żywotność elementu filtrującego.
Konstrukcje sprężarek wykorzystują różne obudowy separacyjne w zależności od wydajności swobodnego dostarczania powietrza (FAD). Planując harmonogramy konserwacji zapobiegawczej, należy wziąć pod uwagę te różnice w cyklu życia:
Metryka oceny |
Separatory wirowe |
Separatory wsuwane / kasetowe |
|---|---|---|
Typowe zastosowanie |
Mniejsze systemy przemysłowe (mniejsza wydajność FAD) |
Większe konfiguracje przemysłowe o wysokich wymaganiach |
Proces konserwacji |
Prosta i szybka wymiana zewnętrznego kanistra |
Wymaga odkręcenia i zdjęcia ciężkiej pokrywy obudowy |
Średnia żywotność funkcjonalna |
Około 4000 godzin pracy |
Wydłużone cykle życia, często do 8000 godzin lub rocznie |
Upewnij się, że wybrany materiał filtracyjny pozostaje zgodny chemicznie z określonym składem chemicznym płynu. Standardowe oleje mineralne zachowują się zupełnie inaczej niż agresywne smary syntetyczne. Kleje strukturalne i masy zalewowe stosowane w zaślepkach filtrów muszą wytrzymać oleje syntetyczne bez rozpuszczania się i pęcznienia. Jeśli klej ulegnie degradacji, powietrze pod wysokim ciśnieniem po prostu całkowicie ominie materiał filtrujący, powodując masowe zalewanie w dalszej części instalacji. Ponadto urządzenie musi być przystosowane do maksymalnych temperatur roboczych, które często osiągają do 120°C podczas dużych obciążeń w lecie.
Wielu operatorów poważnie nie docenia gwałtownych sił fizycznych działających wewnątrz statku separacyjnego. Zrozumienie tych wewnętrznych zagrożeń zapobiega katastrofalnym wypadkom w obiekcie.
Wewnętrzne środowisko statku charakteryzuje się ekstremalnym tarciem przy dużych prędkościach. Olej i sprężone powietrze gwałtownie przechodzą przez drobne media syntetyczne w sposób ciągły. To intensywne tarcie generuje znaczną elektryczność statyczną poprzez zjawisko znane jako efekt tryboelektryczny. Jeśli ta ogromna akumulacja ładunków elektrostatycznych pozostanie niezarządzona, stwarza poważne zagrożenie pożarowe w środowisku o wysokim ciśnieniu i bogatym w tlen.
Autentyczne, wysokiej jakości elementy wykorzystują solidne, wbudowane elementy uziemiające. Producenci osadzają w zaślepkach specjalne metalowe zszywki, specjalistyczne przewodzące warstwy siatki lub przewodzące uszczelki. Te kluczowe mechanizmy mechaniczne bezpiecznie odprowadzają ładunki statyczne z dala od wrażliwych mediów filtracyjnych. Ładunek elektryczny bezpiecznie przemieszcza się do uziemionej obudowy sprężarki, nieszkodliwie rozpraszając zagrożenie.
Zdecydowanie przestrzegamy przed używaniem niezweryfikowanych, ultra tanich części zamiennych. Podrobionym filtrom zwykle brakuje odpowiednich właściwości rozpraszania ładunków statycznych, co pozwalałoby zaoszczędzić na kosztach produkcji. To przeoczenie stwarza śmiertelne ryzyko. Nagromadzenie ładunków elektrostatycznych może powodować wewnętrzne wyładowania łukowe pomiędzy nieuziemionymi metalowymi elementami. Pojedyncza wewnętrzna iskra elektryczna może natychmiastowo zapalić odparowaną mgłę płynu. Ta reakcja łańcuchowa często prowadzi do katastrofalnych eksplozji zbiorników odbiorczych. Nigdy nie narażaj bezpieczeństwa obiektu, aby uzyskać marginalne oszczędności z góry.
Konsekwentne monitorowanie zapobiega nieoczekiwanym awariom mechanicznym. Wdrożenie proaktywnych strategii diagnostycznych zapewnia płynną i bezpieczną pracę sprzętu przez całą dobę.
Doradzaj operatorom odpowiedzialnym za konserwację, aby aktywnie monitorowali manometry różnicowe. Skuteczność filtracji sprężonego powietrza stale spada z biegiem czasu, ponieważ media zatykają się cząstkami stałymi i utlenionym olejem. Ustanów ścisły protokół wymiany w oparciu o twarde dane, a nie domysły. Urządzenie należy wymienić, gdy spadek ciśnienia osiągnie krytyczny próg określony przez producenta. Limit ten zwykle wynosi około 10 PSIG powyżej wartości bazowej czystej instalacji.
Regularnie identyfikujemy linię oczyszczania jako głównego winowajcę nagłych skoków przeniesienia. Jeśli ta wąska wewnętrzna linia zostanie zablokowana przez metalowy pył, gruz lub lakierowany płyn, katastrofa następuje szybko. Wychwycony płyn nie może powrócić do układu. W rezultacie element oddzielający zostaje całkowicie zalany w ciągu kilku godzin. Po silnym nasyceniu staje się całkowicie bezużyteczny, niezależnie od jego wieku fizycznego i stanu. Zawsze sprawdzaj przewód powrotny i najpierw oczyść jego wewnętrzny otwór podczas rozwiązywania problemów związanych z przeniesieniem.
Zdecydowanie sprzeciwiamy się wypychaniu podzespołów poza ich znamionowe godziny pracy, aby naciągnąć budżety na konserwację. Strata energii wynikająca z zatkanego filtra sumuje się niewiarygodnie szybko, niwecząc wszelkie dostrzegalne oszczędności na częściach. Co więcej, w przypadku starych i kruchych mediów istnieje ryzyko nagłego załamania się struktury pod wpływem nacisku. Jeśli media się rozerwą, linie produkcyjne zalewają natychmiast ogromne ilości płynu. Późniejsze straty energii, przestoje w produkcji i ryzyko katastrofalnej awarii znacznie przewyższają cenę świeżego filtra zamiennego.
Jednostka oddzielająca służy jako absolutna decydująca bariera w systemie wentylacyjnym. Aktywnie stoi pomiędzy niezawodnym smarowaniem wewnętrznym a niszczycielskim zanieczyszczeniem w dalszej części procesu. Ochrona tej bariery zapewnia integralność mechaniczną całej linii produkcyjnej i zapobiega kosztownym awariom narzędzi pneumatycznych.
Kładź nacisk na wszechstronną ocenę przy podejmowaniu kluczowych decyzji zakupowych. Skoncentruj się na utrzymaniu wydajności operacyjnej poprzez przewidywalnie niskie spadki ciśnienia. Priorytetem jest doskonały odzysk płynu poprzez rygorystyczne limity szybkości OCO. Co najważniejsze, żądaj bezpieczeństwa pracy poprzez weryfikację poprawności mechanizmów uziemiających wewnątrz konstrukcji filtra. Te czynniki inżynieryjne dyktują prawdziwą długoterminową wartość znacznie wykraczającą poza początkową cenę komponentów.
Podejmij natychmiastowe działania, aby zabezpieczyć zdrowie swojego systemu. Już dziś przeprowadź audyt swoich bieżących rejestrów różnicy ciśnień, aby wykryć trendy. Sprawdź działanie linii przepłukiwania i wyczyść kryzę wewnętrzną podczas następnej zaplanowanej konserwacji. Proaktywny nadzór gwarantuje bezpieczne, ciągłe i wysoce wydajne działanie fabryki.
Odp.: Wewnątrz sprężarki działa separator powietrza i oleju, usuwający płyn ze sprężonego powietrza przed jego opuszczeniem przez maszynę. Z drugiej strony, za nim działa separator olej-woda. Usuwa pozostałości olejów z ciekłego kondensatu. Dzięki temu woda jest legalnie i bezpiecznie odprowadzana do lokalnych systemów kanalizacyjnych, nie powodując szkód dla środowiska.
Odp.: Uważaj na nadmierne zużycie płynów i częste uzupełnianie. W miejscach użytkowania możesz zauważyć widoczną mgłę. Zniszczone filtry za sprężarką i niezwykle wysokie odczyty spadku ciśnienia na sterowniku sprężarki również wskazują na awarię. Jeżeli zauważysz gromadzenie się płynu w przewodach powietrza lub na wejściu suszarki, natychmiast sprawdź element oddzielający.
Odp.: Ekstremalne ciepło szybko niszczy komponenty, ale praca w zbyt niskiej temperaturze jest równie szkodliwa. Praca na zimno zapobiega parowaniu wilgoci zawartej w powietrzu. Powoduje to kondensację wewnątrz układu płynów, co emulguje wewnętrzne oleje. Zemulgowane mieszaniny przedwcześnie zaślepiają i niszczą media filtracyjne. Kluczowe jest utrzymanie właściwej temperatury pracy.


