
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-06-22 Origine: Sito


Nell'esigente ambito della pneumatica industriale, la gestione dei fluidi determina l'affidabilità complessiva del sistema. All'interno di qualsiasi compressore a vite lubrificato ad olio , il fluido svolge tre compiti non negoziabili. Raffredda il calore estremo della compressione, sigilla i microgiochi tra le superfici metalliche rotanti e lubrifica i cuscinetti per carichi pesanti. Tuttavia, questo fluido essenziale diventa un grave contaminante se lasciato fuoriuscire dalla rete interna. Consentire al lubrificante di raggiungere le apparecchiature a valle rovina gli strumenti pneumatici sensibili, sporca la strumentazione di precisione e rovina i prodotti finali costosi.
È necessario considerare la fase di separazione aria-olio come una salvaguardia operativa critica piuttosto che come un semplice elemento di consumo per la manutenzione. Questo singolo componente influenza pesantemente l'efficienza energetica, la longevità delle apparecchiature e i costi di manutenzione quotidiana. Questo articolo fornisce un quadro completo di valutazione tecnica. Il nostro obiettivo è aiutarvi a selezionare e mantenere questi componenti in modo impeccabile. Imparerai come raggiungere un livello rigoroso controllo del trascinamento dell'olio e massimizzazione della redditività del ciclo di vita delle apparecchiature senza compromettere la sicurezza.
Una separazione efficace aria-olio si basa su un processo fisico a più fasi (separazione meccanica più filtrazione a coalescenza) per ridurre il trascinamento di olio ai valori di riferimento del settore di 2–3 ppm.
La caduta di pressione è un drenaggio finanziario nascosto; un aumento di soli 2 PSIG attraverso un separatore intasato può aumentare il consumo energetico complessivo del compressore di circa l'1%.
La selezione dei componenti è fondamentale per la sicurezza: elementi separatori autentici e adeguatamente messi a terra prevengono l'accumulo di carica statica, mitigando il rischio di incendi o esplosioni interni.
La valutazione di un separatore d'olio del compressore richiede il bilanciamento della capacità di erogazione dell'aria libera (FAD), i parametri di caduta di pressione iniziale e le ore di ciclo di vita designate (spin-on vs. drop-in).
Il funzionamento efficiente di un sistema di aria compressa richiede un rigoroso controllo della contaminazione. Il fluido in eccesso che fuoriesce dal guscio principale crea un enorme effetto a catena in tutto l'impianto di produzione.
Quando un il separatore olio-aria si guasta, il lubrificante allaga la rete a valle. Questa contaminazione danneggia quasi immediatamente i delicati cilindri pneumatici e le elettrovalvole. Inoltre, sporca permanentemente gli essiccanti all'interno degli essiccatori d'aria. Una volta che l’olio ricopre un letto essiccante, le perle chimiche perdono completamente le loro proprietà di assorbimento dell’umidità. Questo guasto porta l'aria umida e oleosa a viaggiare attraverso i tubi. In definitiva, ciò degrada la qualità del prodotto finale, causando scarti catastrofici in settori come l’imballaggio alimentare, la produzione farmaceutica, l’assemblaggio di componenti elettronici o la verniciatura a spruzzo automobilistica.
L’efficienza della filtrazione condivide una relazione inversa con il consumo energetico. Forzare l'aria compressa attraverso mezzi saturi o non ottimali aumenta continuamente il differenziale di pressione. Un elemento intasato crea un grave collo di bottiglia interno. Il motore elettrico deve lavorare molto di più per superare questa resistenza e mantenere la pressione desiderata dell'impianto.
Gli standard del settore rivelano una dura realtà per quanto riguarda il flusso d’aria limitato. Un aumento di soli 2 PSIG attraverso un vaso intasato aumenta il consumo energetico complessivo di circa l’1%. Consideriamo un sistema rotativo standard da 100 cavalli che funziona continuamente per 8.000 ore all'anno. Quella piccola penalità energetica dell’1% si traduce direttamente in migliaia di kilowattora sprecati. Nel corso di un anno di funzionamento, questa penalità di pressione aumenta notevolmente i costi delle utenze. La sostituzione dell'elemento filtrante secondo un programma rigoroso impedisce questo drenaggio finanziario invisibile.
Il lubrificante non catturato si traduce direttamente in rabbocchi frequenti e costosi. I lubrificanti sintetici di alta qualità, come le polialfaolefine (PAO) o i polialchilene glicoli (PAG), rappresentano una spesa di manutenzione importante. Si perde denaro rapidamente quando questi fluidi di alta qualità oltrepassano il recipiente di separazione e raggiungono le linee di fabbrica. Oltre al costo di acquisto diretto, si devono sostenere anche rigorose tariffe di smaltimento ambientale per la pulizia della condensa oleosa a valle.
Il mantenimento di un'elevata efficienza di separazione recupera questi preziosi fluidi. Un premio Il separatore dell'olio del compressore cattura la nebbia e la convoglia in modo sicuro nel circuito di raffreddamento interno. Questo vitale processo di recupero mantiene rigorosamente sotto controllo i vostri fluidi budget di acquisto e smaltimento.
Comprendere il modo in cui il sistema rimuove l'olio dall'aria ad alta velocità aiuta a risolvere i problemi più rapidamente. Utilizza un processo fisico a più fasi altamente efficace per isolare i fluidi.
La separazione meccanica gestisce la maggior parte del recupero del fluido. Si basa sulla fisica fondamentale per far cadere i liquidi pesanti dal flusso d'aria in rapido movimento.
Forza centrifuga e caduta di velocità: la miscela aria-olio ad alta pressione entra nel recipiente di separazione direttamente dal gruppo aria. Il vaso presenta un volume interno notevolmente maggiore rispetto alle tubazioni. Questa improvvisa espansione provoca un drammatico calo della velocità dell'aria. La forza centrifuga prende immediatamente il sopravvento, facendo cadere le goccioline più pesanti dal flusso d'aria turbolento.
Impingement e gravità: lo sconcerto interno gioca un ruolo cruciale durante questa fase iniziale. I pesanti deflettori in acciaio costringono la miscela a cambiare direzione ripetutamente. Mentre l'aria percorre questo labirinto, le goccioline si scontrano violentemente con le superfici metalliche. Si raggruppano insieme, diventano più pesanti e cadono direttamente nel pozzetto del serbatoio per gravità.
Le forze meccaniche non possono catturare le nebbie microscopiche sospese nell'aria. Questi minuscoli aerosol devono passare attraverso un elemento separatore aria olio per lucidatura finale. Questa fase utilizza supporti specializzati, tipicamente fibra di vetro filata o fibre polimeriche sintetiche avanzate disposte in avvolgimenti profondi.
Filtrazione a coalescenza: l'aria compressa normalmente scorre dall'esterno dell'elemento filtrante verso l'interno. La nebbia d'olio percorre un percorso complesso e tortuoso attraverso queste fibre fittamente intrecciate. Attraverso meccanismi come l’intercettazione diretta e l’impatto inerziale, gli aerosol colpiscono le fibre e si legano insieme. Formano goccioline più grandi e pesanti che alla fine scivolano sul fondo del gruppo filtro, lasciando uscire aria pulita e asciutta dal sistema.
Il fluido separato si accumula costantemente sul fondo dell'elemento interno. La linea di recupero svolge una funzione vitale nel recupero continuo dei fluidi. Il fluido catturato viene risucchiato dal fondo del recipiente nel gruppo aria. Una valvola di ritegno interna dedicata impedisce qualsiasi flusso inverso durante lo spegnimento. Questo sifonamento continuo garantisce un raffreddamento affidabile e impedisce al mezzo filtrante di annegare nel fluido accumulato.
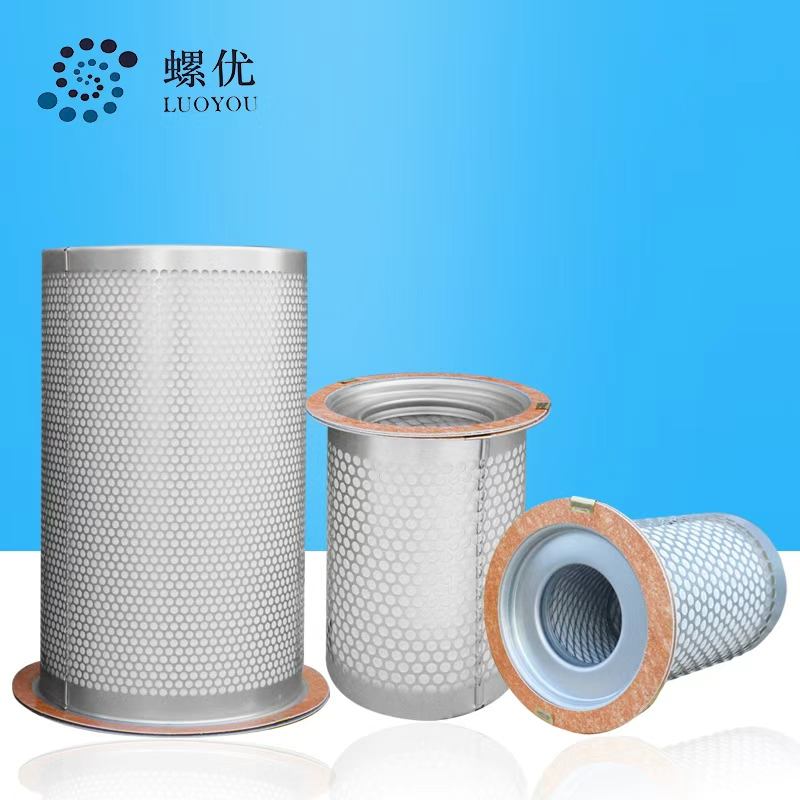
La scelta del componente sostitutivo corretto richiede parametri tecnici oggettivi. È necessario valutare più parametri per garantire la massima affidabilità del sistema e la purezza del flusso d'aria.
È necessario stabilire un rigoroso benchmark delle prestazioni per OCO. I media filtranti di alta qualità dovrebbero fornire costantemente un OCO inferiore a 2-3 mg/m³ in condizioni nominali di pieno carico. Questa metrica si traduce in circa 3 parti per milione (ppm). Il raggiungimento di questo eccellente livello di base protegge i processi di filtrazione a valle dalla contaminazione incrementale e prolunga la durata dei successivi filtri in linea.
Le unità Premium presentano perdite di carico iniziali eccezionalmente basse. Specificare i modelli che si attestano a circa 0,3 bar appena pronti all'uso. La bassa resistenza garantisce che l'efficienza energetica rimanga ottimizzata fin dal primo giorno. L'elevata resistenza all'avviamento spreca immediatamente la potenza del motore e riduce drasticamente la durata dell'elemento filtrante.
I modelli dei compressori utilizzano alloggiamenti di separazione diversi in base alla capacità di erogazione dell'aria libera (FAD). Considera queste differenze nel ciclo di vita quando pianifichi i programmi di manutenzione preventiva:
Metrica di valutazione |
Separatori avvitabili |
Separatori drop-in/a cartuccia |
|---|---|---|
Applicazione tipica |
Sistemi industriali più piccoli (capacità FAD inferiore) |
Configurazioni industriali più grandi e molto richieste |
Processo di manutenzione |
Sostituzione semplice e rapida del contenitore esterno |
Richiede svitare e rimuovere il pesante coperchio dell'alloggiamento |
Vita funzionale media |
Circa 4.000 ore di funzionamento |
Cicli di vita estesi, spesso fino a 8.000 ore o annualmente |
Assicurati che il materiale filtrante scelto rimanga chimicamente compatibile con la chimica del tuo fluido specifico. Gli oli minerali standard si comportano in modo molto diverso rispetto ai lubrificanti sintetici aggressivi. Gli adesivi strutturali e i composti di riempimento utilizzati nei cappucci dei filtri devono gestire gli oli sintetici senza dissolversi o gonfiarsi. Se l'adesivo si degrada, l'aria ad alta pressione bypassa completamente il mezzo filtrante, provocando massicci allagamenti a valle. Inoltre, l'unità deve essere dimensionata per temperature massime di esercizio, che spesso raggiungono i 120 °C durante i carichi estivi pesanti.
Molti operatori sottovalutano gravemente le violente forze fisiche in gioco all'interno di una nave di separazione. Comprendere questi rischi interni previene incidenti catastrofici nelle strutture.
L'ambiente interno del vaso è caratterizzato da un attrito estremo ad alta velocità. L'olio e l'aria compressa attraversano violentemente e continuamente i sottili mezzi sintetici. Questo intenso attrito genera una notevole elettricità statica attraverso un fenomeno noto come effetto triboelettrico. Se non gestito, questo massiccio accumulo statico presenta un grave rischio di incendio all’interno di un ambiente altamente pressurizzato e ricco di ossigeno.
Gli elementi autentici e di alta qualità utilizzano robusti componenti di messa a terra integrati. I produttori incorporano punti metallici specifici, strati di rete conduttivi specializzati o guarnizioni conduttive nei cappucci terminali. Questi meccanismi meccanici cruciali allontanano in modo sicuro le cariche statiche dai sensibili mezzi filtranti. La carica elettrica viaggia in modo sicuro nel telaio del compressore collegato a terra, dissipando il pericolo in modo innocuo.
Mettiamo fortemente in guardia contro l'utilizzo di ricambi aftermarket non verificati e ultra economici. I filtri contraffatti normalmente non dispongono di adeguate caratteristiche di dissipazione statica per risparmiare sui costi di produzione. Questa svista crea un rischio letale. L'accumulo di elettricità statica può causare archi interni tra i componenti metallici non collegati a terra. Una singola scintilla elettrica interna può accendere istantaneamente le nebbie fluide vaporizzate. Questa reazione a catena porta spesso a catastrofiche esplosioni del serbatoio ricevitore. Non compromettere mai la sicurezza della struttura per ottenere risparmi marginali sui costi iniziali.
Il monitoraggio coerente previene guasti meccanici imprevisti. L'implementazione di strategie diagnostiche proattive mantiene le vostre apparecchiature funzionanti in modo fluido e sicuro 24 ore su 24.
Consigliare agli operatori della manutenzione di monitorare attivamente i manometri differenziali. L'efficienza della filtrazione dell'aria compressa diminuisce costantemente nel tempo poiché i media si intasano di particolato e olio ossidato. Stabilire un rigoroso protocollo di sostituzione basato su dati concreti piuttosto che su congetture. È necessario sostituire l'unità quando la caduta di pressione si avvicina alla soglia critica del produttore. Questo limite si trova comunemente intorno a 10 PSIG sopra la linea di base dell'installazione pulita.
Identifichiamo regolarmente la linea di scavenge come la principale colpevole di improvvisi picchi di carryover. Se questa stretta linea interna viene bloccata da polvere metallica, detriti o liquidi verniciati, il disastro si verifica rapidamente. Il fluido catturato non può ritornare nel sistema. Di conseguenza, l'elemento separatore si allaga completamente in poche ore. Una volta fortemente saturo, diventa completamente inutile, indipendentemente dalla sua età o condizione fisica. Ispezionare sempre la linea di ritorno e liberarne prima l'orifizio interno durante qualsiasi evento di risoluzione dei problemi di riporto.
Siamo fortemente contrari a spingere i componenti oltre il loro orario nominale per allungare i budget di manutenzione. La penalizzazione energetica di un filtro intasato si somma in modo incredibilmente veloce, cancellando qualsiasi risparmio percepito sui componenti. Inoltre, i media vecchi e fragili rischiano un improvviso collasso strutturale sotto pressione. Se i mezzi si strappano, enormi quantità di fluido inondano istantaneamente le linee della vostra fabbrica. Il conseguente spreco energetico, i tempi di fermo della produzione e il rischio di un collasso catastrofico superano di gran lunga il prezzo di un nuovo filtro sostitutivo.
L'unità di separazione funge da barriera decisiva assoluta nel vostro sistema d'aria. Si frappone attivamente tra una lubrificazione interna affidabile e una devastante contaminazione a valle. La protezione di questa barriera garantisce l'integrità meccanica dell'intera linea di produzione e previene costosi guasti agli utensili pneumatici.
Enfatizzare la valutazione globale quando si prendono decisioni di acquisto critiche. Concentrarsi sul mantenimento dell'efficienza operativa attraverso perdite di carico prevedibilmente basse. Dare priorità a un eccellente recupero dei fluidi attraverso rigorosi limiti di velocità OCO. La cosa più importante è richiedere la sicurezza operativa verificando i meccanismi di messa a terra adeguati all'interno della struttura del filtro. Questi fattori ingegneristici determinano il vero valore a lungo termine ben oltre il prezzo iniziale dei componenti.
Agisci immediatamente per proteggere l'integrità del tuo sistema. Controlla oggi stesso i tuoi attuali registri del differenziale di pressione per individuare le tendenze relative. Verificare la funzionalità della linea di lavaggio e pulire l'orifizio interno durante la successiva finestra di manutenzione programmata. La supervisione proattiva garantisce operazioni di fabbrica sicure, continue ed altamente efficienti.
R: All'interno del compressore funziona un separatore aria-olio per estrarre il fluido dall'aria compressa prima che esca dalla macchina. Viceversa, a valle opera un separatore olio-acqua. Rimuove gli oli residui dalla condensa liquida. Ciò garantisce che l'acqua venga scaricata legalmente e in modo sicuro nei sistemi di acque reflue locali senza causare danni all'ambiente.
R: Fare attenzione al consumo eccessivo di liquidi e ai frequenti rabbocchi. Potresti notare una nebbia visibile nei punti di utilizzo. Anche i filtri a valle degradati e le letture di caduta di pressione insolitamente elevate sul controller del compressore indicano un guasto. Se si rileva un accumulo di fluido nelle linee dell'aria o negli ingressi dell'essiccatore, ispezionare immediatamente l'elemento di separazione.
R: Il calore estremo degrada rapidamente i componenti, ma il funzionamento a temperature troppo basse è altrettanto dannoso. Il funzionamento a freddo impedisce la vaporizzazione dell'umidità nell'aria. Ciò crea condensa all'interno del sistema di fluidi, che emulsiona gli oli interni. Le miscele emulsionate accecano prematuramente e rovinano il media filtrante. Mantenere la corretta temperatura operativa è fondamentale.


