
Visualizações: 0 Autor: Editor do site Horário de publicação: 23/08/2026 Origem: Site


A queda de pressão, comumente conhecida como Delta P, é uma realidade inevitável em qualquer sistema pneumático ou HVAC. Alguma resistência ocorre naturalmente à medida que o ar se move através do meio filtrante denso. No entanto, um aumento inesperado sinaliza uma profunda ineficiência sistémica. Freqüentemente alerta sobre falha iminente do equipamento. Não gerenciado A queda de pressão do filtro de ar comprimido força seus compressores a trabalharem significativamente mais. Eles devem ultrapassar os bloqueios internos apenas para manter o fluxo de ar basal. Esta tensão mecânica extra aumenta exponencialmente o consumo de energia. Também inflaciona drasticamente suas despesas operacionais diárias.
Neste guia completo, diagnosticamos objetivamente as causas básicas das quedas de pressão anormais. Você aprenderá como avaliar o delicado equilíbrio entre alta eficiência de filtração e baixo consumo de energia. Também estabelecemos um protocolo altamente prático e baseado em condições para substituições oportunas. Dominar esses conceitos mantém suas instalações funcionando perfeitamente e evita paralisações caras e inesperadas.
O preço inicial de compra de um novo elemento filtrante representa apenas uma pequena fração do seu custo real. O verdadeiro dreno financeiro vem da energia necessária para forçar o ar através de uma passagem restrita durante muitos meses. Os compressores consomem grandes quantidades de eletricidade. Quando os filtros ficam obstruídos, as necessidades de energia aumentam. Os gestores de instalações muitas vezes ignoram esta despesa oculta. Eles se concentram no custo inicial e não na penalidade energética de longo prazo.
A tensão do equipamento é outra consequência grave. A alta pressão diferencial força o compressor a aumentar sua pressão de descarga apenas para atender à demanda a jusante. Essa carga de trabalho excessiva acelera o desgaste de componentes internos críticos. Rolamentos, enrolamentos de motor e unidades compressoras sofrem. Corre grande risco de sobrecarga térmica. Você deve monitorar constantemente as temperaturas de descarga para detectar precocemente essas tendências perigosas.
A contaminação a jusante representa um risco ainda maior para a sua linha de produção. Os filtros têm limites estruturais físicos. Empurrar um filtro muito carregado além do seu ponto de ruptura causa a ruptura do meio. Depois que a mídia se rompe, o ar comprimido simplesmente ignora totalmente o estágio de filtração. Essa falha introduz contaminantes prejudiciais como ferrugem, incrustações de tubos e aerossóis de óleo em ferramentas pneumáticas sensíveis a jusante. Ele danifica os cilindros de ar, estraga os acabamentos da pintura automotiva e destrói ambientes de salas limpas.
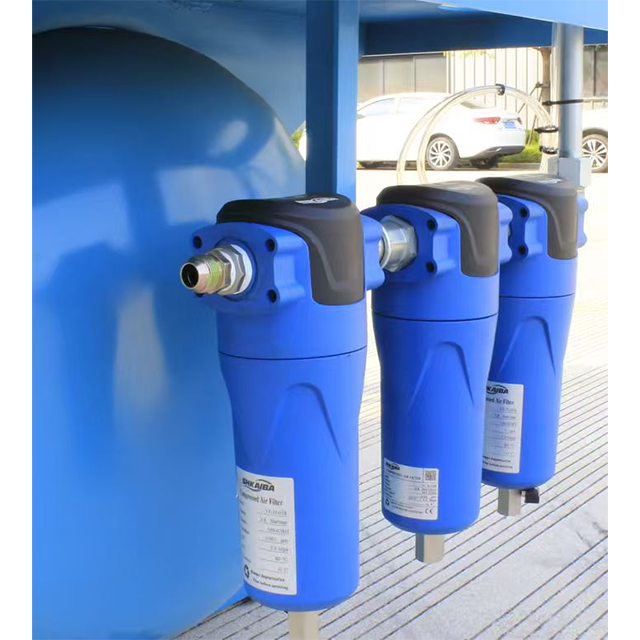
Diagnosticar restrição excessiva requer uma abordagem estruturada. Vários fatores independentes podem desencadear quedas de pressão graves. Compreender essas causas básicas ajuda a implementar soluções duradouras.
A acumulação natural ocorre em todos os ambientes industriais. Poeira, sujeira e incrustações de tubos se acumulam continuamente com o tempo. Isso cria uma curva exponencial de resistência ao fluxo de ar. Durante os primeiros meses, a queda de pressão aumenta lentamente. À medida que os poros externos ficam obstruídos, o ar abre caminho através dos poros abertos restantes. A velocidade do ar através desses canais estreitos aumenta acentuadamente. Isso acelera repentinamente a fase final de bloqueio. Você eventualmente acaba com uma grave filtro de precisão bloqueado . Ignorar esta curva exponencial leva a quedas repentinas na pressão da linha a jusante.
Muitos sistemas sofrem com falhas de equipamentos upstream. Os separadores de líquidos a granel ou os secadores de ar refrigerado às vezes apresentam mau funcionamento. Quando eles falham, grandes quantidades de líquido são transportadas para os compartimentos de filtração. A emulsão líquida cega fortemente o meio filtrante. Forma uma barreira física espessa em toda a superfície. Esta redução drástica na área de superfície aberta impede a passagem do ar. A restrição aumenta quase imediatamente. Os filtros coalescentes lidam bem com aerossóis finos, mas líquidos a granel irão afogá-los instantaneamente.
A demanda do sistema deve corresponder exatamente à capacidade de vazão nominal do filtro (SCFM). Incompatibilidades acontecem frequentemente durante expansões de instalações. Os engenheiros podem atualizar o compressor principal sem atualizar as carcaças a jusante. Empurrar as taxas de fluxo de pico através de um alojamento subdimensionado cria problemas instantâneos. Você vê uma queda de pressão artificial imediata. Esta restrição ocorre de forma completamente independente de qualquer carga de sujeira. Significa simplesmente que a geometria física do tubo é muito restritiva para o volume de ar.
Você pode implantar filtros absolutos ou ultrafinos sem uma estratégia adequada. Por exemplo, usar um elemento de 0,01 mícron diretamente após o compressor causa cegamento rápido. O elemento fino tenta capturar grandes flocos de ferrugem e óleo a granel. Ele entope quase instantaneamente. Isso força ciclos de substituição constantes. Você deve usar uma abordagem em vários estágios. Um pré-filtro de uso geral deve capturar detritos grandes antes que o ar chegue à unidade de alta eficiência.
Erro comum: Os operadores das instalações muitas vezes ignoram as etapas de pré-filtragem para economizar espaço ou capital inicial. Este atalho causa diretamente a falha rápida de elementos ultrafinos. Sempre diminua suas classificações de mícron progressivamente.
A seleção do equipamento certo requer um equilíbrio entre a pureza do ar e o consumo elétrico. Não é possível maximizar ambos simultaneamente sem fazer compromissos estratégicos. A compreensão dessas compensações garante um projeto de sistema eficiente.
Níveis de filtração mais altos exigem matrizes de meios mais compactas. Classes de pureza ISO 8573-1 mais rigorosas exigem poros excepcionalmente finos para reter partículas submicrométricas. Isto naturalmente resulta em uma maior queda de pressão inicial. As gotas iniciais “limpas” ou “úmidas” serão sempre maiores para um filtro de óleo Classe 1 em comparação com um filtro de uso geral Classe 4. Você deve aceitar esse imposto de eficiência se o seu processo exigir ar ultralimpo.
Os designs plissados modernos oferecem uma vantagem distinta sobre as tecnologias legadas. Preguear a mídia aumenta enormemente a área de superfície disponível dentro do mesmo volume do invólucro. Esta área de superfície expandida reduz a velocidade do ar que se move através dos poros. Atenua quedas de pressão enquanto mantém alta eficiência de captura. A mídia embrulhada depende de camadas espessas de material firmemente enroladas. Geralmente causa maior restrição de linha de base e retém menos sujeira em geral.
Comparação de meios de filtração
| Design de meios | Área de superfície | Capacidade de retenção de sujeira | Restrição inicial | Melhor uso de aplicação |
|---|---|---|---|---|
| Microvidro Plissado | Muito alto | Excelente | Baixo a moderado | Sistemas industriais de alto fluxo |
| Mídia de profundidade embrulhada | Baixo | Moderado | Moderado a alto | Instalações legadas mais antigas |
| Bronze Sinterizado | Moderado | Baixo | Muito baixo | Pré-filtração grossa |
Cuidado com os mitos enganosos do marketing. Um filtro que afirma “queda de pressão zero” está enganando você. Ele não consegue capturar contaminantes microscópicos ou permite desvio interno ao redor das vedações. Nosso objetivo real é a pressão diferencial otimizada, e não zero. A restrição zero é fisicamente impossível ao forçar o ar através de uma barreira física.
Saber exatamente quando trocar seus elementos evita desperdício de dinheiro e tempo de inatividade inesperado. Uma estratégia de monitoramento rigorosa serve como sua melhor defesa contra a ineficiência do sistema.
Cronogramas estáticos de 6 ou 12 meses apresentam grandes falhas. Se a sua instalação executa turnos mínimos, uma troca de 6 meses força você a descartar elementos perfeitamente bons. Por outro lado, uma fábrica 24 horas por dia, 7 dias por semana, pode destruir um elemento em três meses. As programações do calendário correm o risco de subutilização e supersaturação. O monitoramento baseado em condições atua como uma alternativa muito superior. Utilize indicadores visuais pop-up. Instale medidores de pressão diferencial mecânicos. Implante transdutores de pressão IoT inteligentes. Essas ferramentas de diagnóstico garantem um tempo de substituição altamente preciso com base nos níveis de restrição reais.
Você deve encontrar o limite exato onde os custos excessivos de energia excedem o preço das peças novas. A eletricidade necessária para superar a resistência eventualmente supera o preço de um novo elemento. Na maioria dos sistemas pneumáticos, esse ponto de troca ideal fica em torno de 6 a 10 PSID. Monitore as tarifas locais das concessionárias de energia para refinar esse número para sua planta específica. Quando você ultrapassar esse limite, inicie um substituição do elemento filtrante imediatamente. Esperar mais simplesmente esgota seu orçamento operacional.
Inspecione seus elementos cuidadosamente após a remoção. Procure sinais físicos de esmagamento ou migração de mídia. Verifique se há separação da tampa causada pela degradação do calor. Certifique-se de que os núcleos de suporte internos permaneçam rígidos. Faça desta inspeção visual uma prática padrão durante toda a rotina manutenção de ar comprimido . Encontrar um elemento esmagado indica que você esperou muito para trocá-lo. Ele também destaca possíveis surtos na pressão da linha.
Ao atualizar sua infraestrutura pneumática, você deve examinar minuciosamente as reclamações dos fornecedores. Fazer escolhas inteligentes de aquisição antecipadamente economiza milhares de dólares em contas de eletricidade posteriores.
Exija provas empíricas de seus fornecedores. Solicite dados independentes e testados por terceiros. Os testes ISO 12500 fornecem métricas de queda de pressão inicial 'seca' e 'úmida' altamente precisas. Os filtros coalescentes operam em estado totalmente saturado. Portanto, uma métrica de queda de pressão “seca” é inútil para cálculos do mundo real. Não confie em planilhas de marketing não regulamentadas. Solicite os certificados de teste oficiais.
Sempre superdimensione ligeiramente a caixa do filtro. Procure atingir 15-20% acima do seu pico de demanda volumétrica atual. Este passo simples reduz substancialmente a velocidade interna do ar. O ar mais lento melhora as taxas de captura de partículas. Reduz a pressão diferencial imediatamente. O superdimensionamento também prolonga bastante a vida operacional do seu elemento. Um investimento inicial ligeiramente maior em habitação paga enormes dividendos em poupanças de energia a longo prazo.
Combine perfeitamente os elementos de substituição com a caixa. Os O-rings internos e as vedações do alojamento devem estar alinhados suavemente para evitar qualquer desvio de ar. Uma vedação mal assentada permite que o ar contaminado vaze diretamente a jusante. Além disso, certifique-se de atender aos padrões de conformidade específicos do setor. A conformidade com a FDA de qualidade alimentar exige materiais altamente específicos e não tóxicos. Os ambientes de pintura automotiva precisam de elementos estritamente regulamentados e livres de silicone para evitar defeitos de acabamento superficial.
Devemos mudar fundamentalmente a nossa mentalidade operacional. Pare de ver os filtros apenas como uma despesa de manutenção descartável. Comece a vê-los como uma ferramenta ativa de gestão de energia. Diagnosticar a causa exata da alta restrição determina o próximo passo lógico. Talvez você precise apenas de uma simples troca de elemento para restaurar o fluxo ideal. Alternativamente, você pode descobrir a necessidade de uma correção mais ampla do dimensionamento do sistema.
Tome medidas proativas hoje. Audite seus medidores de pressão diferencial atuais em toda a instalação. Consulte um engenheiro de aplicações qualificado para estabelecer uma linha de base precisa para suas métricas de pureza do ar e perda de pressão. A detecção antecipada de uma restrição evita que seus compressores sofram sobrecargas térmicas perigosas e reduz suas contas mensais de serviços públicos.
R: As métricas de referência variam ligeiramente de acordo com o fabricante e o design. No entanto, você pode esperar 1 a 2 PSI para filtros coalescentes padrão. Este número aumenta ligeiramente quando a mídia fica totalmente molhada durante a operação normal. Consulte sempre os dados de teste ISO do fabricante para obter as expectativas básicas exatas.
R: Você deve instalar manômetros a montante e a jusante da carcaça do filtro. Subtrair a leitura downstream da leitura upstream fornece o diferencial exato. Alternativamente, use transdutores de pressão diferencial dedicados. Esses dispositivos inteligentes automatizam a matemática e geralmente se conectam diretamente aos sistemas de monitoramento das instalações.
R: Não. Lavar ou soprar meios profundos apresenta graves riscos de segurança e desempenho. O ar de alta pressão rasga a delicada matriz de microfibra. A lavagem deixa resíduos químicos e compromete a integridade estrutural. Recomendamos firmemente a substituição completa em vez da reutilização para todas as aplicações de filtragem de precisão.
R: Sim. A densidade e a viscosidade do ar mudam em temperaturas extremas. O ar mais frio é mais denso, o que pode aumentar ligeiramente a resistência ao fluxo. Altas temperaturas podem alterar a viscosidade dos óleos do compressor arrastados. Ambos os cenários influenciam diretamente a dinâmica do fluxo e podem inflar artificialmente suas métricas de restrição de linha de base.


