
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 23/08/2026 Origine: Sito


La caduta di pressione, comunemente nota come Delta P, è una realtà inevitabile in qualsiasi sistema pneumatico o HVAC. Una certa resistenza si verifica naturalmente quando l'aria si muove attraverso un mezzo filtrante denso. Tuttavia, un picco inaspettato segnala una profonda inefficienza sistemica. Spesso avvisa di un imminente guasto dell'apparecchiatura. Non gestito La caduta di pressione del filtro dell'aria compressa costringe i compressori a lavorare molto più duramente. Devono superare i blocchi interni solo per mantenere il flusso d’aria di base. Questa ulteriore sollecitazione meccanica aumenta esponenzialmente il consumo di energia. Inoltre gonfia drasticamente le spese operative quotidiane.
In questa guida completa, diagnostichiamo oggettivamente le cause profonde delle cadute di pressione anomale. Imparerai a valutare il delicato equilibrio tra elevata efficienza di filtrazione e basso consumo energetico. Stabiliamo inoltre un protocollo altamente pratico e basato sulle condizioni per sostituzioni tempestive. Padroneggiare questi concetti garantisce il corretto funzionamento della vostra struttura e previene tempi di inattività costosi e imprevisti.
Il prezzo di acquisto iniziale di un nuovo elemento filtrante rappresenta solo una piccola frazione del suo costo reale. Il vero drenaggio finanziario deriva dall’energia necessaria per forzare l’aria attraverso un passaggio ristretto per molti mesi. I compressori consumano grandi quantità di elettricità. Quando i filtri si intasano, la richiesta di energia aumenta vertiginosamente. I gestori delle strutture spesso trascurano questa spesa nascosta. Si concentrano sui costi iniziali piuttosto che sulla penalità energetica a lungo termine.
La tensione sulle apparecchiature è un'altra grave conseguenza. L'elevata pressione differenziale costringe il compressore ad aumentare la pressione di scarico solo per soddisfare la domanda a valle. Questo carico di lavoro eccessivo accelera l'usura dei componenti interni critici. Cuscinetti, avvolgimenti del motore e gruppi vite ne soffrono. Rischia fortemente il sovraccarico termico. Dovresti monitorare costantemente le temperature di scarico per individuare tempestivamente queste tendenze pericolose.
La contaminazione a valle rappresenta un rischio ancora maggiore per la vostra linea di produzione. I filtri hanno limiti strutturali fisici. Spingere un filtro molto carico oltre il punto di rottura provoca la rottura del supporto. Una volta che il mezzo si rompe, l'aria compressa bypassa completamente la fase di filtrazione. Questo guasto introduce contaminanti dannosi come ruggine, incrostazioni sui tubi e aerosol d'olio nei delicati strumenti pneumatici a valle. Danneggia i cilindri pneumatici, rovina le finiture delle vernici automobilistiche e rovina gli ambienti delle camere bianche.
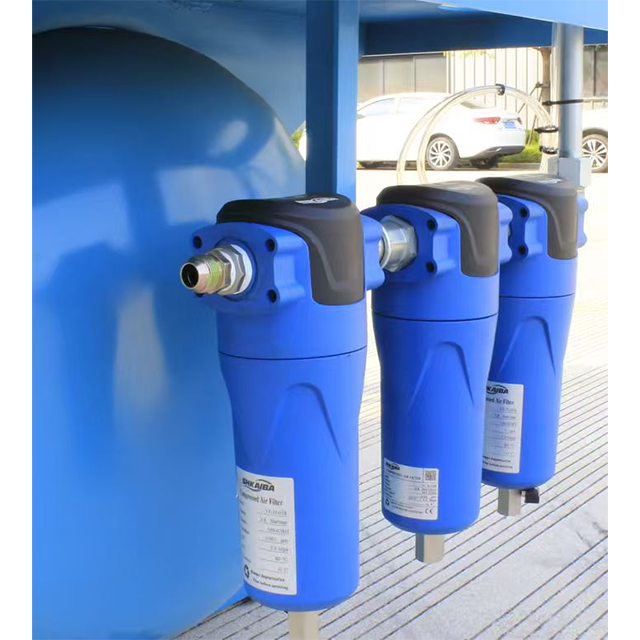
La diagnosi di restrizioni eccessive richiede un approccio strutturato. Diversi fattori indipendenti possono innescare forti cadute di pressione. Comprendere queste cause profonde ti aiuta a implementare soluzioni durature.
L’accumulo naturale avviene in ogni ambiente industriale. Polvere, sporco e incrostazioni nei tubi si accumulano costantemente nel tempo. Ciò crea una curva esponenziale di resistenza al flusso d'aria. Durante i primi mesi, la caduta di pressione aumenta lentamente. Quando i pori esterni si intasano, l'aria si fa strada attraverso i restanti pori aperti. La velocità dell'aria attraverso questi canali stretti aumenta notevolmente. Ciò accelera improvvisamente la fase finale di blocco. Alla fine ti ritroverai con un grave filtro di precisione intasato . Ignorare questa curva esponenziale porta a improvvisi cali della pressione della linea a valle.
Molti sistemi soffrono di guasti alle apparecchiature a monte. I separatori di liquidi sfusi o gli essiccatori d'aria refrigerati talvolta non funzionano correttamente. Quando falliscono, enormi quantità di liquido vengono trasferite negli alloggiamenti di filtrazione. L'emulsione liquida acceca fortemente il mezzo filtrante. Forma una spessa barriera fisica su tutta la superficie. Questa drastica riduzione della superficie aperta impedisce il passaggio dell'aria. Le restrizioni aumentano quasi immediatamente. I filtri a coalescenza gestiscono bene gli aerosol fini, ma i liquidi sfusi li affogano all'istante.
La richiesta del sistema deve corrispondere strettamente alla capacità di flusso nominale del filtro (SCFM). Le discrepanze si verificano frequentemente durante le espansioni delle strutture. Gli ingegneri potrebbero aggiornare il compressore principale senza aggiornare gli alloggiamenti a valle. Spingere le portate di picco attraverso un alloggiamento sottodimensionato crea problemi immediati. Vedi un calo di pressione immediato e artificiale. Questa limitazione avviene in modo completamente indipendente dal carico di sporco. Significa semplicemente che la geometria fisica del tubo è troppo restrittiva per il volume dell'aria.
Potresti implementare filtri assoluti o ultrafini senza una strategia adeguata. Ad esempio, l'utilizzo di un elemento da 0,01 micron direttamente dopo il compressore provoca un rapido accecamento. L'elemento fine tenta di catturare grandi scaglie di ruggine e olio sfuso. Si intasa quasi istantaneamente. Ciò impone cicli di sostituzione costanti. È necessario utilizzare un approccio in più fasi. Un prefiltro per uso generale deve catturare i detriti di grandi dimensioni prima che l'aria raggiunga l'unità ad alta efficienza.
Errore comune: gli operatori delle strutture spesso saltano le fasi di prefiltrazione per risparmiare spazio o capitale iniziale. Questa scorciatoia provoca direttamente il rapido guasto degli elementi ultrafini. Riduci sempre progressivamente la tua classificazione in micron.
Per scegliere l'apparecchiatura giusta è necessario bilanciare la purezza dell'aria con il consumo elettrico. Non è possibile massimizzare entrambi contemporaneamente senza scendere a compromessi strategici. La comprensione di questi compromessi garantisce una progettazione efficiente del sistema.
Livelli di filtrazione più elevati richiedono matrici di supporti più strette. Le classi di purezza ISO 8573-1 più rigorose richiedono pori eccezionalmente fini per intrappolare le particelle inferiori al micron. Ciò si traduce naturalmente in una maggiore caduta di pressione iniziale. Le gocce iniziali 'pulite' o 'bagnate' saranno sempre più elevate per un filtro dell'olio di Classe 1 rispetto a un filtro per uso generale di Classe 4. È necessario accettare questa tassa sull’efficienza se il processo richiede aria ultra pulita.
I moderni design pieghettati offrono un netto vantaggio rispetto alle tecnologie legacy. La plissettatura del supporto aumenta enormemente la superficie disponibile impacchettata all'interno dello stesso volume abitativo. Questa superficie ampliata riduce la velocità dell'aria che si muove attraverso i pori. Attenua le cadute di pressione mantenendo un'elevata efficienza di cattura. I supporti avvolti si basano su spessi strati di materiale strettamente avvolti insieme. Generalmente provoca una maggiore restrizione della linea di base e trattiene meno sporco nel complesso.
Confronto dei mezzi di filtrazione
| Design dei mezzi | Area superficiale | Capacità di trattenimento dello sporco | Restrizione iniziale | Miglior utilizzo applicativo |
|---|---|---|---|---|
| Microvetro pieghettato | Molto alto | Eccellente | Da basso a moderato | Sistemi industriali ad alto flusso |
| Supporti di profondità avvolti | Basso | Moderare | Da moderato ad alto | Installazioni legacy precedenti |
| Bronzo sinterizzato | Moderare | Basso | Molto basso | Prefiltrazione grossolana |
Attenzione ai miti ingannevoli del marketing. Un filtro che dichiara 'caduta di pressione pari a zero' ti inganna. Non riesce a catturare i contaminanti microscopici oppure consente il bypass interno attorno alle guarnizioni. Il nostro obiettivo reale è ottimizzare la pressione differenziale, non zero. La restrizione zero è fisicamente impossibile quando si forza l'aria attraverso una barriera fisica.
Sapere esattamente quando scambiare i tuoi elementi previene sia gli sprechi di denaro che i tempi di inattività imprevisti. Una rigorosa strategia di monitoraggio costituisce la migliore difesa contro l’inefficienza del sistema.
I programmi statici di 6 o 12 mesi presentano grossi difetti. Se la tua struttura esegue turni minimi, uno scambio di 6 mesi ti costringe a scartare elementi perfettamente buoni. Al contrario, un impianto di produzione attivo 24 ore su 24, 7 giorni su 7, potrebbe distruggere un elemento in tre mesi. Gli orari del calendario rischiano sia il sottoutilizzo che la sovrasaturazione. Il monitoraggio basato sulle condizioni costituisce un’alternativa di gran lunga superiore. Utilizza indicatori pop-up visivi. Installare manometri differenziali meccanici. Implementa trasduttori di pressione IoT intelligenti. Questi strumenti diagnostici garantiscono tempi di sostituzione estremamente accurati in base ai livelli di restrizione effettivi.
È necessario trovare la soglia esatta in cui i costi energetici in eccesso superano il prezzo delle nuove parti. L'elettricità necessaria per superare la resistenza alla fine supera il prezzo di un nuovo elemento. Nella maggior parte dei sistemi pneumatici, questo punto di cambio ottimale è compreso tra 6 e 10 PSID. Monitora le tariffe dei servizi energetici locali per perfezionare questo numero per il tuo impianto specifico. Quando superi questa soglia, avvia un sostituzione immediata dell'elemento filtrante . Aspettare più a lungo significa semplicemente consumare il budget operativo.
Ispeziona attentamente i tuoi elementi dopo la rimozione. Cerca segni fisici di schiacciamento o migrazione dei media. Verificare la separazione del cappuccio terminale causata dalla degradazione termica. Assicurarsi che i nuclei di supporto interni rimangano rigidi. Rendere questa ispezione visiva una pratica standard durante tutta la routine manutenzione dell'aria compressa . Trovare un elemento schiacciato indica che hai aspettato troppo a lungo per sostituirlo. Evidenzia inoltre potenziali picchi di pressione nella linea.
Quando si aggiorna la propria infrastruttura pneumatica, è necessario esaminare attentamente le affermazioni dei fornitori. Effettuare in anticipo scelte di approvvigionamento intelligenti consente di risparmiare migliaia di dollari nelle bollette elettriche a valle.
Richiedi prove empiriche ai tuoi fornitori. Richiedi dati indipendenti e testati da terze parti. I test ISO 12500 forniscono parametri di caduta di pressione iniziale 'a secco' e 'umido' altamente accurati. I filtri a coalescenza funzionano in uno stato completamente saturo. Pertanto, una metrica della caduta di pressione 'a secco' è inutile per i calcoli del mondo reale. Non fare affidamento su fogli di marketing non regolamentati. Richiedi i certificati di collaudo ufficiali.
Sovradimensionare sempre leggermente l'alloggiamento del filtro. Punta a un 15-20% superiore alla tua attuale domanda volumetrica di picco. Questo semplice passaggio riduce sostanzialmente la velocità dell'aria interna. L'aria più lenta migliora i tassi di cattura del particolato. Riduce la pressione differenziale fin dal primo utilizzo. Il sovradimensionamento prolunga inoltre notevolmente la vita operativa del tuo elemento. Un investimento immobiliare iniziale leggermente più grande paga enormi dividendi in termini di risparmio energetico a lungo termine.
Adatta perfettamente gli elementi di ricambio all'alloggiamento. Gli O-ring interni e le guarnizioni dell'alloggiamento devono essere allineati uniformemente per evitare qualsiasi bypass d'aria. Una guarnizione posizionata in modo errato consente la fuoriuscita di aria contaminata direttamente a valle. Inoltre, assicurati di soddisfare gli standard di conformità specifici del settore. La conformità FDA per il settore alimentare richiede materiali altamente specifici e non tossici. Gli ambienti di verniciatura automobilistici necessitano di elementi rigorosamente regolamentati e privi di silicone per prevenire difetti di finitura superficiale.
Dobbiamo cambiare radicalmente la nostra mentalità operativa. Smetti di considerare i filtri semplicemente come una spesa di manutenzione usa e getta. Inizia a vederli come uno strumento di gestione attiva dell’energia. La diagnosi della causa esatta di una restrizione elevata determina il prossimo passo logico. Potrebbe essere necessario solo un semplice scambio di elementi per ripristinare il flusso ottimale. In alternativa, potresti scoprire la necessità di una correzione del dimensionamento del sistema più ampia.
Adotta misure proattive oggi stesso. Controlla i tuoi attuali manometri differenziali in tutta la struttura. Consultare un tecnico applicativo qualificato per stabilire una linea di base accurata per i parametri di purezza dell'aria e perdita di pressione. Il rilevamento anticipato di una restrizione salva i tuoi compressori da pericolosi sovraccarichi termici e riduce drasticamente le bollette mensili.
R: Le metriche di base variano leggermente in base al produttore e al design. Tuttavia, puoi aspettarti da 1 a 2 PSI per i filtri a coalescenza standard. Questo numero aumenta leggermente quando il supporto viene completamente bagnato durante il normale funzionamento. Fare sempre riferimento ai dati dei test ISO del produttore per le aspettative di base esatte.
R: È necessario installare i manometri sia a monte che a valle dell'alloggiamento del filtro. Sottraendo la lettura a valle dalla lettura a monte si ottiene il differenziale esatto. In alternativa utilizzare trasduttori di pressione differenziale dedicati. Questi dispositivi intelligenti automatizzano i calcoli e spesso si collegano direttamente ai sistemi di monitoraggio della struttura.
R: No. Il lavaggio o l'espulsione del mezzo di profondità introduce gravi rischi per la sicurezza e le prestazioni. L'aria ad alta pressione lacera la delicata matrice in microfibra. Il lavaggio lascia residui chimici e compromette l'integrità strutturale. Raccomandiamo fermamente la sostituzione completa invece del riutilizzo per tutte le applicazioni di filtrazione di precisione.
R: Sì. La densità dell'aria e la viscosità cambiano a temperature estreme. L'aria più fredda è più densa, il che può aumentare leggermente la resistenza al flusso. Le alte temperature possono alterare la viscosità degli oli dei compressori trascinati. Entrambi gli scenari influenzano direttamente le dinamiche del flusso e possono gonfiare artificialmente i parametri di restrizione di base.


