
Visualizações: 0 Autor: Editor do site Horário de publicação: 25/08/2026 Origem: Site


Poucas coisas frustram mais os gerentes de instalações do que um compressor de ar industrial ligando e desligando constantemente. Esse comportamento errático cria imediatamente graves dores de cabeça operacionais. Ameaça a vida útil dos equipamentos, aumenta os custos de energia e pode eventualmente levar a falhas catastróficas do sistema. Definimos esse padrão destrutivo como ciclo curto do compressor de ar em ambientes comerciais e industriais. As operações normais das máquinas requerem ciclos intermitentes para fornecer energia pneumática consistente e segura. O ciclo curto patológico, no entanto, força motores pesados a funcionar por apenas alguns segundos antes de parar abruptamente.
Este guia fornece uma estrutura sistemática para o estágio de decisão para ajudá-lo a eliminar esses ciclos agressivos. Você aprenderá algo acionável estratégias de solução de problemas start-stop para proteger seu equipamento. Cobrimos tudo, desde ajustes de controladores de custo zero até atualizações de sistemas estruturais projetados para restaurar a estabilidade a longo prazo.
Ignorar um problema no compressor raramente termina bem. Quando você deixa uma unidade ligar e desligar rapidamente, você desencadeia uma reação em cadeia de danos financeiros e mecânicos. É necessário quantificar estes impactos para compreender porque é necessária uma intervenção imediata.
A ineficiência energética representa o dreno financeiro mais imediato. Cada vez que um motor de indução dá partida, é necessário um grande pico de energia. Esta corrente de partida geralmente é igual a cinco a sete vezes a corrente normal de funcionamento do motor. Partidas frequentes do motor se traduzem diretamente em altas cobranças de demanda de pico em sua conta mensal de serviços públicos. Basicamente, você está pagando taxas premium apenas para ligar a máquina repetidamente.
O desgaste mecânico acelera exponencialmente sob estas condições. Os contatores de partida formam arco e degradam. Os enrolamentos do motor superaquecem devido aos surtos elétricos contínuos. As correias de transmissão esticam e quebram prematuramente. Os equipamentos industriais prosperam com uma operação estável e contínua. Interrupções constantes destroem componentes internos muito antes de sua vida útil expirar.
O acúmulo de umidade cria outra ameaça oculta. Os compressores produzem naturalmente condensação de água durante a operação. Um ciclo de funcionamento prolongado e saudável permite que o óleo do sistema atinja uma temperatura operacional ideal. Este calor evapora a umidade interna. Tempos de execução curtos evitam que o sistema aqueça o suficiente. A água então se mistura ao óleo. Esta mistura emulsionada destrói a lubrificação do rolamento e causa ferrugem interna.
Devemos definir uma linha de base operacional saudável para avaliar o sucesso. Os padrões de motores NEMA e as especificações do fabricante geralmente determinam um limite máximo para operações seguras. Uma unidade industrial de velocidade fixa normalmente não deve passar de 6 a 10 partidas por hora. Se a sua unidade exceder essa taxa, você terá um problema de ciclagem patológica.
| Métrica | Operação Saudável | Ciclismo Curto Patológico |
|---|---|---|
| Partidas do motor por hora | 6 a 10 partidas | Mais de 15 partidas |
| Tempo médio de execução | 5 a 15+ minutos | Menos de 60 segundos |
| Temperatura do óleo | Atinge consistentemente 140°F - 160°F | Não atinge a temperatura operacional |
| Consumo de Energia | Corrente de funcionamento estável | Picos frequentes de inrush de alta amperagem |
Antes de comprar peças novas, observe os parâmetros existentes. O ajuste de parâmetros oferece uma solução de custo zero para muitos problemas de ciclagem. O controlador de pressão determina exatamente quando sua máquina é ligada e desligada.
Você precisa avaliar o diferencial de pressão. Chamamos isso de diferença entre a pressão de ativação e a pressão de desligamento. O ponto de ativação informa ao motor para começar a bombear ar. O ponto de corte diz para parar. Uma faixa de pressão muito estreita força o compressor a reagir instantaneamente a pequenas quedas de pressão.
Imagine definir seu cut-in em 95 PSI e seu cut-out em 100 PSI. Isso cria um pequeno diferencial de 5 PSI. No momento em que alguém usa uma pequena explosão de ar, o sistema cai abaixo de 95 PSI. O motor liga. Atinge 100 PSI segundos depois e desliga. Você criou um curto ciclo de ciclismo.
Você pode aplicar uma correção acionável imediatamente. Amplie o configuração da banda de pressão para dar espaço para o sistema respirar. Mude um diferencial de 5 PSI para um diferencial de 15 ou 20 PSI. Por exemplo, defina o corte em 90 PSI e o corte em 110 PSI. Certifique-se de que seu novo ponto de pressão mais baixa ainda atenda aos requisitos mínimos para seu equipamento terminal.
Você deve equilibrar esse ajuste com os riscos de segurança. Nunca aumente a pressão máxima de corte além da capacidade nominal oficial do compressor. Empurrar uma máquina de 125 PSI para 140 PSI causa uma perigosa sobrepressurização. Ele sobrecarrega a bomba, aciona válvulas de alívio mecânicas e desperdiça enormes quantidades de energia elétrica.
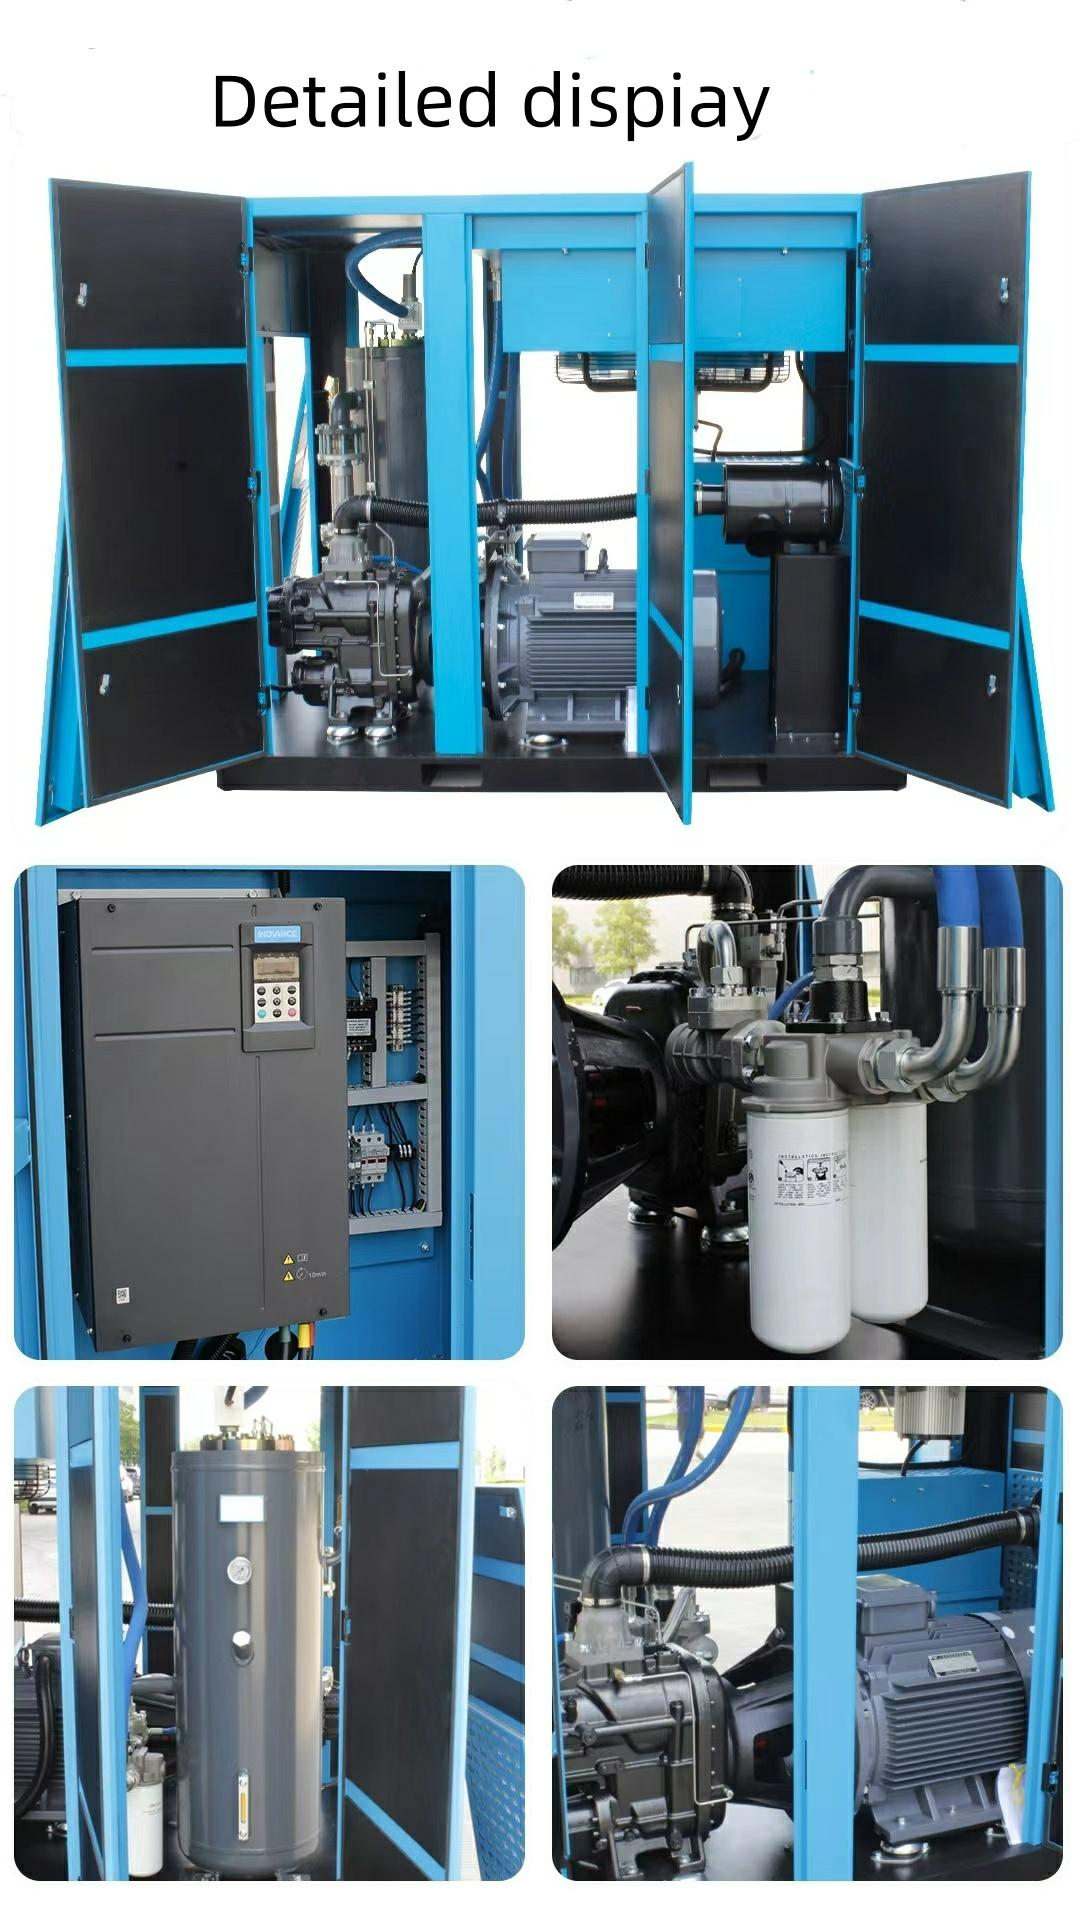
Se os ajustes de parâmetros não resolverem o problema, avalie o dimensionamento da sua infraestrutura. Seu tanque de armazenamento de ar pode simplesmente ser pequeno demais para sua bomba.
Avaliamos isso comparando a produção de pés cúbicos por minuto (CFM) com o tamanho do tanque. Um sistema incompatível cria o caos. Se uma instalação possui um compressor de alto CFM conectado a um pequeno tanque de armazenamento, a física assume o controle. A enorme bomba enche o minúsculo tanque quase instantaneamente. A unidade desliga. Os trabalhadores utilizam o ar armazenado rapidamente, esgotando a pequena reserva. A bomba dispara novamente. Ele enche muito rápido e esgota muito rápido.
Você deve seguir uma regra prática padrão estabelecida pela indústria. Apontar para 1 a 3 galões de capacidade do receptor de ar por CFM de saída do compressor. Se você operar um compressor de 50 CFM, precisará de pelo menos um tanque de 50 galões. As instalações que registam picos de procura elevados devem aproximar-se dos 3 galões por CFM.
Você pode resolver problemas de dimensionamento adicionando um tanque receptor secundário a jusante. Um tanque 'úmido' fica antes do secador de ar, eliminando a umidade e fornecendo o volume inicial do buffer. Um tanque “seco” fica após o secador, armazenando ar limpo próximo às linhas de produção. A expansão do volume total estabiliza todo o ciclo.
Os equipamentos industriais modernos se comportam de maneira diferente dos compressores básicos de garagem. Ao avaliar sistemas avançados, você deve observar o reparo e a substituição de peças mecânicas internas.
Unidades de parafuso rotativo e compressores alternativos modernos usam válvulas de entrada para marcha lenta. Em vez de desligar completamente o motor quando a pressão é atingida, eles fecham uma válvula de admissão. O motor continua girando, mas para de comprimir o ar. Chamamos isso de ciclo de descarga de carga do compressor . Este projeto evita correntes de irrupção elétrica destrutivas.
Se o seu compressor carrega e descarrega rapidamente sem desligar, você tem uma falha mecânica específica. A máquina oscila descontroladamente entre a produção de ar e a marcha lenta. Alternativamente, ele pode desligar prematuramente. Esses sintomas indicam que a válvula de descarga ou o pressostato podem estar sujos, presos ou vazando.
O próximo passo requer uma ação decisiva. Determine se o interruptor mecânico requer uma limpeza simples ou uma substituição completa. Trocar um pressostato com defeito representa uma solução de baixo custo e alto impacto. Freqüentemente, restaura imediatamente o ritmo operacional perfeito.
Às vezes a máquina funciona perfeitamente, mas o ambiente externo falha. Classificamos isso em manutenção e mitigação de vazamentos.
Você deve diagnosticar cenários de falsa demanda. O compressor funciona perfeitamente de acordo com sua programação. No entanto, o sistema sangra ar constantemente. A máquina percebe esse vazamento como uma demanda legítima de produção. Acende-se para repor o ar perdido.
Você deve realizar primeiro o teste da válvula de retenção. Uma válvula de retenção fica entre a cabeça da bomba do compressor e o tanque receptor. Ele permite que o ar entre no tanque, mas evita que ele flua para trás. Uma válvula de retenção com falha permite que o ar altamente pressurizado do receptor retorne ao cabeçote do compressor. Este fluxo reverso desarma o pressostato repetidamente. Ouça atentamente perto da válvula de descarga quando a máquina estiver desligada. Se você ouvir um assobio contínuo, a válvula de retenção falhou.
Em seguida, audite a rede de tubulação da instalação. Canos subterrâneos, acessórios antigos e mangueiras degradadas sangram grandes quantidades de ar ao longo do tempo. Um sistema industrial que perde 20% do seu ar devido a vazamentos forçará ciclos curtos e contínuos fora do horário comercial. O compressor acorda no meio da noite só para alimentar mangueiras com vazamento.
Enfatize a correção de vazamentos antes de fazer qualquer outra coisa. A correção de vazamentos sempre representa o maior retorno disponível sobre a atividade de investimento. Você nunca deve investir em novo hardware de compressor até vedar a rede de distribuição existente. Use detectores acústicos ultrassônicos de vazamento durante turnos silenciosos de produção para localizar e reparar acessórios com defeito.
As soluções mecânicas não podem resolver todos os problemas. Às vezes, as demandas operacionais superam a tecnologia atual. Nestes casos, você deve avaliar os investimentos em CapEx e as revisões do sistema.
Avalie seus requisitos de escalabilidade e ROI potencial. As máquinas de velocidade fixa enfrentam dificuldades se as demandas de produção forem altamente variáveis. Se um turno usar grandes quantidades de ar enquanto outro usar quase nenhum, uma unidade de velocidade fixa fará um ciclo curto durante o turno lento. Um compressor de acionamento de frequência variável (VFD) resolve isso nativamente. Os VFDs adaptam a velocidade do motor precisamente à demanda de ar em tempo real. Eles ficam mais lentos durante o baixo uso e aceleram durante o alto uso. Esta tecnologia elimina totalmente os ciclos agressivos de start-stop.
Aplique uma lógica simples de seleção para determinar quando ligar para um profissional. Se você otimizou suas faixas de pressão, verificou a capacidade adequada do receptor e garantiu que todas as válvulas funcionam corretamente, mas a unidade ainda tem ciclos curtos, você precisa de intervenção especializada. Uma auditoria de sistema profissional mapeia seus perfis exatos de uso de CFM em diferentes turnos.
Entenda os riscos de implementação antes de atualizar. Atualizar para uma máquina VFD cara sem consertar vazamentos subjacentes na tubulação cria um paradoxo caro. O novo compressor funcionará continuamente em baixa velocidade apenas para alimentar os vazamentos. Você mascarará o sintoma enquanto paga um prêmio pelo desperdício de energia.
A correção dos ciclos start-stop frequentes protege seu caro equipamento de capital e reduz significativamente suas despesas operacionais. Assumir o controle desses ciclos erráticos evita a queima prematura do motor e reduz os picos de demanda de energia. Você estabelece uma base para operações de fabricação confiáveis e de longo prazo.
Você deve executar um plano de ação estruturado a partir de hoje. Comece auditando as configurações do seu pressostato e ampliando a banda diferencial com segurança. Em seguida, verifique se o tamanho do seu tanque atende às proporções mínimas da indústria. Somente avance para desmontagens mecânicas complexas depois de confirmar os parâmetros básicos e corrigir vazamentos de ar externos.
Dê o próximo passo lógico para estabilizar suas instalações. Agende uma auditoria profissional de ar comprimido para mapear seu verdadeiro perfil de demanda. Solicite um orçamento para componentes de reposição ou tanques receptores secundários para proteger seu sistema de maneira eficaz.
R: Este sintoma aponta diretamente para uma grave falta de capacidade do receptor de ar , um filtro de admissão entupido ou uma válvula de retenção com defeito. Quando o armazenamento do tanque é muito pequeno, a bomba o enche instantaneamente. Uma válvula de retenção defeituosa causa contrapressão imediata no interruptor, fazendo a máquina pensar que o tanque já está cheio.
R: Normalmente são 6 a 10 partidas por hora para motores elétricos de velocidade fixa padrão. Você deve sempre consultar os dados do motor NEMA do fabricante para obter limites específicos. Os VFDs e os sistemas avançados de carga/descarga têm linhas de base totalmente diferentes porque gerenciam a velocidade e a marcha lenta do motor de maneira diferente.
R: Sim, ele economiza energia ao reduzir drasticamente o número de partidas do motor com alta inrush. No entanto, você deve ter cautela. Definir a pressão máxima de corte desnecessariamente alta para atingir esta largura forçará a bomba a trabalhar mais, anulando essas poupanças de energia precisas. O equilíbrio continua sendo fundamental.


