
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-08-14 Pochodzenie: Strona


Wiele zakładów przemysłowych w dalszym ciągu polega na standardowych sprężarkach o ciśnieniu 8–10 barów do zastosowań niskociśnieniowych. Często używają zaworów redukcyjnych, aby sztucznie ograniczyć przepływ powietrza. Na pozór ten nawyk wydaje się wygodny. Jednak kryje w sobie ogromne nieefektywności operacyjne.
Podejście „step-down” wiąże się z surowymi karami finansowymi i mechanicznymi. Wytwarzanie sprężonego powietrza pod wysokim ciśnieniem tylko w celu jego regulacji powoduje marnowanie ogromnych ilości energii elektrycznej. Co więcej, eksploatacja standardowych sprężarek poza zaprojektowanymi zakresami ciśnień przyspiesza zużycie kluczowych elementów wewnętrznych. Zmusza maszynę do pracy wbrew jej mechanicznym ograniczeniom.
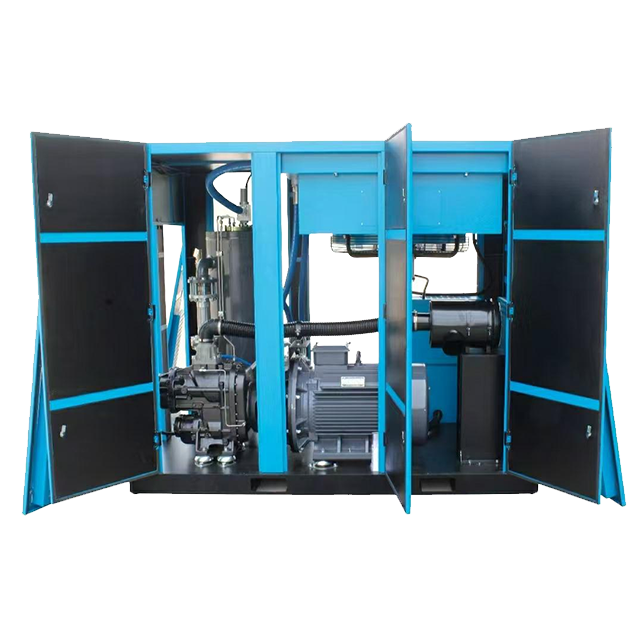
Obiekty wymagające dużej ilości powietrza pod ciśnieniem od 2 do 5 barów wymagają lepszego podejścia. Dedykowany niskociśnieniowa sprężarka śrubowa PM oferuje rozwiązanie specjalnie zaprojektowane. Dowiesz się, jak te wyspecjalizowane maszyny eliminują straty energii, chronią linię produkcyjną i zapewniają dokładnie takie ciśnienie, jakiego potrzebujesz.
Wielu menadżerów obiektów wierzy w niebezpieczny mit. Zakładają, że obniżenie zakresu ciśnienia w standardowej sprężarce pozwala liniowo zaoszczędzić pieniądze. To nieporozumienie powoduje zły wybór sprzętu. Wytwarzanie powietrza pod ciśnieniem 8 barów i ograniczanie go przez zawory do 3 barów nie zmniejsza początkowych kosztów produkcji. Nadal płacisz za maksymalny wysiłek kompresji. Proces obniżania poziomu po prostu wyrzuca nadmiar energii w postaci ciepła i tarcia.
Praca standardowej sprężarki przy ciśnieniu 3 barów powoduje poważne problemy operacyjne. Standardowe głowice pneumatyczne wykorzystują duże wewnętrzne różnice ciśnień w celu cyrkulacji oleju smarowego. Kiedy sztucznie obniżysz ciśnienie w układzie, obieg oleju staje się powolny. Słaby przepływ oleju powoduje głodzenie łożysk. Poważnie zwiększa to również ryzyko przegrzania. Wirniki tracą czynnik chłodzący, powodując rozszerzalność cieplną. Ta mechaniczna rzeczywistość prowadzi do przedwczesnych awarii końcówek sprężających i kosztownych przestojów.
Marnotrawstwo finansowe staje się oczywiste, gdy spojrzymy na lukę energetyczną. Inżynierowie branżowi stosują sprawdzoną, praktyczną zasadę. Każdy 1 bar nadciśnienia kosztuje około 7% więcej energii. Jeśli wytwarzasz powietrze pod ciśnieniem 8 barów, ale potrzebujesz tylko 3 barów, powstaje nadciśnienie o 5 barów. Marnujesz około 35% całkowitego zużycia energii przez sprężarkę. Takie podstawowe marnotrawstwo finansowe szybko wyczerpuje budżety na konserwację.
Zaprojektowany specjalnie Niskociśnieniowa sprężarka śrubowa działa zasadniczo inaczej niż modele standardowe. Inżynierowie projektują te głowice pneumatyczne specjalnie do zastosowań przy ciśnieniu 2–5 barów. Charakteryzują się znacznie większymi średnicami wirników. Otwory wlotowe i wylotowe zostały starannie zoptymalizowane pod kątem przemieszczania ogromnych ilości powietrza. Wewnętrzne współczynniki kompresji pozostają niskie. Ta specyficzna geometria zapewnia, że maszyna skutecznie wychwytuje i spręża powietrze, bez nadmiernej pracy.
Zarządzanie olejem i chłodzeniem również wymaga innego podejścia inżynierskiego. Ponieważ jednostki te nie wytwarzają wysokiego ciśnienia wewnętrznego, nie mogą polegać na różnicach ciśnień w celu tłoczenia oleju. Producenci instalują specjalistyczne mechaniczne pompy olejowe. Niektóre marki wykorzystują zaawansowane kanały chłodzące zasilane grawitacyjnie. Systemy te utrzymują przez cały czas właściwe smarowanie. Eliminują ryzyko braku oleju, nawet przy pracy przy ciągłym ciśnieniu 2 barów.
Przed wdrożeniem jednej z tych maszyn należy zdefiniować jasne kryteria sukcesu. Pomyślna instalacja powinna przynieść trzy różne rezultaty. Po pierwsze, musi zapewniać doskonale stabilny dopływ powietrza pod ciśnieniem 3 barów, bez wahań. Po drugie, układ nie może wykazywać żadnych oznak niedoboru oleju lub podwyższonej temperatury wirnika. Wreszcie, powinieneś zaobserwować mierzalną redukcję kW na 100 CFM. Potwierdza to, że maszyna pracuje z maksymalną wydajnością.
Łączenie końcówek powietrza niskociśnieniowego z a Silnik PM VSD (napęd o zmiennej prędkości z magnesami trwałymi) tworzy najwyższy standard branżowy. Standardowe silniki indukcyjne mają trudności z szybkim przystosowaniem się do zmieniających się przepływów powietrza. Silniki PM wykorzystują magnesy ziem rzadkich do generowania pola magnetycznego. Eliminuje to potrzebę magnesowania elektrycznego, zmniejszając zużycie energii. Napęd o zmiennej prędkości precyzyjnie dopasowuje obroty silnika do zapotrzebowania na powietrze w czasie rzeczywistym.
Silniki te dominują w warunkach częściowego obciążenia. Konwencjonalny silnik traci ogromną wydajność, gdy zapotrzebowanie spada poniżej 50%. Natomiast silnik PM utrzymuje sprawność do 96% nawet wtedy, gdy zapotrzebowanie na powietrze spada do 25-30% całkowitej wydajności. Ten niesamowity współczynnik ograniczenia zapobiega skokom energii. Dzięki temu płacisz tylko za dokładnie taką ilość powietrza, jaką zużywa Twoja instalacja w danej sekundzie.
Technologia PM VSD doskonale radzi sobie również z eliminowaniem niepotrzebnych odpadów. Tradycyjne silniki indukcyjne często pracują bez obciążenia przez długi czas. Zużywają do 30% mocy przy pełnym obciążeniu, nie wytwarzając przy tym powietrza. Systemy PM VSD wykorzystują szybkość reakcji napędu bezpośredniego. Zwalniają lub całkowicie zatrzymują się przy niskim zapotrzebowaniu. Eliminujesz straty w przekładniach na paskach i przekładniach. Przeniesienie mocy pozostaje natychmiastowe i bezpośrednie.
Aby zapewnić właściwe zastosowanie, musimy spojrzeć na tę technologię przez pryzmat sceptyka. Silniki PM zawierają wrażliwe magnesy. Są bardzo wrażliwe na wysoką temperaturę i słabą wentylację. Ekstremalne temperatury mogą rozmagnesować wirniki, powodując katastrofalną awarię silnika. Należy zapewnić czyste, dobrze wentylowane pomieszczenie z kompresorem. Regularne czyszczenie żeberek chłodzących nie podlega negocjacjom w celu ochrony magnesów wewnętrznych.
Nie można usprawiedliwiać dedykowanej maszyny do sporadycznego użytku. Musisz zidentyfikować spójne, duże ilości zapotrzebowanie na powietrze pod niskim ciśnieniem . Niektóre procesy produkcyjne w dużym stopniu opierają się na ciągłym powietrzu pod ciśnieniem 2–5 barów. Szukamy konkretnych pasujących aplikacji, aby zagwarantować pomyślne wdrożenia.
Podstawowe przypadki użycia, które uzasadniają dedykowaną maszynę, obejmują:
Przed zakupem sprzętu należy przeprowadzić profesjonalny audyt przepływomierza. Podłącz rejestratory danych do obecnego systemu na co najmniej dwa tygodnie. Analizuj szczyty i doliny wykorzystania. Popyt musi być stale wysoki. Jeśli Twój zakład tylko okazjonalnie potrzebuje niskiego ciśnienia do krótkich cykli czyszczenia, nie uzasadnia to zastosowania dedykowanej jednostki. Dane ujawnią Twoje prawdziwe obciążenie podstawowe.
Należy także przewidzieć rygorystyczne ograniczenia dotyczące rurociągów. Przejście z wysokiego ciśnienia na niskie zasadniczo zmienia zachowanie powietrza. Powietrze o niskim ciśnieniu wymaga znacznie większej prędkości, aby zapewnić tę samą objętość CFM. Wyższa prędkość powoduje ogromne tarcie wewnątrz standardowych rur. Jeśli nie zwiększysz średnic rur, tarcie spowoduje poważne spadki ciśnienia. Źle zaprojektowana sieć rurociągów całkowicie zniweczy wzrost wydajności sprężarki.
Wymiana istniejącego systemu wymaga precyzyjnego modelowania finansowego. Musisz obliczyć wiarygodny okres zwrotu. Zacznij od określenia CapEx (wydatków kapitałowych) zakupu nowego energooszczędna sprężarka . Porównaj to z przewidywanymi oszczędnościami operacyjnymi (wydatkami operacyjnymi). Oszczędności te wynikają bezpośrednio z wyeliminowania zaworów redukcyjnych i zmniejszenia dziennego zużycia kW. W większości obiektów działających w trybie ciągłym oszczędności operacyjne rekompensują koszt sprzętu w ciągu 12 do 24 miesięcy.
Ocena roszczeń dostawców wymaga rygorystycznego podejścia opartego na dowodach. Wielu przedstawicieli handlowych obiecuje nierealne oszczędności. Musisz żądać weryfikowalnych danych dotyczących wydajności. Poproś sprzedawcę o dostarczenie arkuszy danych zgodnych z normami ISO 1217, załącznik C lub E. Unikaj dostawców obiecujących „natychmiastowy” zwrot kosztów bez uprzedniej oceny infrastruktury rurociągów w Twoim zakładzie. Godny zaufania partner zawsze sprawdzi dalszą dystrybucję przed wyceną maszyny.
Możesz zastosować specyficzną logikę tworzenia krótkiej listy, aby odfiltrować zły wybór sprzętu. Opracowaliśmy standaryzowaną listę kontrolną do oceny producentów OEM.
Lista kontrolna oceny dostawcy
| Kryteria oceny | Standardowy znak ostrzegawczy maszyny | Wskaźnik zaprojektowany specjalnie |
|---|---|---|
| Geometria końcówki powietrznej | Wykorzystuje standardowy koniec pneumatyczny ze zmodyfikowanymi przełożeniami. | Posiada dedykowany niskociśnieniowy zespół pneumatyczny z powiększonymi wirnikami. |
| Układ smarowania | Przepływ oleju opiera się wyłącznie na wewnętrznym ciśnieniu powietrza. | Zawiera niezależną mechaniczną pompę olejową. |
| Chłodzenie silnika | Standardowy wentylator bez gwarancji temperatury otoczenia. | Zaawansowane chłodzenie cieczą lub ponadwymiarowe wentylatory do magnesów PM. |
| Dane dotyczące wydajności | Tylko broszury dotyczące testów wewnętrznych. | Arkusze danych z certyfikatem ISO 1217, załącznik C lub E. |
Zawsze zadawaj pytania techniczne bezpośrednio producentowi OEM. Zapytaj ich: „Czy jest to prawdziwie niskociśnieniowy zespół pneumatyczny, czy standardowy zespół pneumatyczny ze zmodyfikowanym przełożeniem?” Zmodyfikowane standardowe zespoły przedwcześnie ulegną awarii. Następnie zadaj pytanie: „Jaki jest mechanizm chłodzenia silnika PM w trudnych warunkach otoczenia?” Odpowiedzi ujawnią głębię inżynieryjną i niezawodność produktu.
Niskociśnieniowa sprężarka śrubowa PM nie jest uniwersalnym rozwiązaniem dla każdego zakładu produkcyjnego. Służy jako wysoce specyficzna inwestycja zapewniająca wysoki zwrot z inwestycji w zastosowaniach ciągłych przy ciśnieniu 2–5 barów. Prawidłowo zastosowany eliminuje ogromne straty energii związane z zaworami redukcyjnymi. Chroni sprzęt przed awarią termiczną i stabilizuje dopływ powietrza na linię produkcyjną.
Zanim poprosisz dostawcę o wycenę, podejmij konkretne kroki. Najpierw zarezerwuj niezależny audyt zapotrzebowania na powietrze. Po drugie, użyj rejestratora danych w obecnych systemach sprężonego powietrza, aby odwzorować rzeczywiste wykorzystanie. Na koniec sprawdź istniejącą sieć rurociągów, aby upewnić się, że jest w stanie obsłużyć przepływy powietrza o dużej objętości i niskim ciśnieniu bez paraliżujących spadków ciśnienia.
O: Nie. Przemiennik częstotliwości zmienia prędkość silnika, ale nie zmienia fizycznej geometrii wirników ani wymagań dotyczących wewnętrznego ciśnienia oleju. Umieszczenie standardowego zespołu pneumatycznego zbyt nisko spowoduje przedwczesną awarię.
Odp.: Rutynowa konserwacja jest podobna w przypadku oleju, filtrów i separatorów. Silnik PM jest praktycznie bezobsługowy ze względu na układ napędu bezpośredniego bez smarowanych łożysk. Jednakże czystość żeber chłodzących jest o wiele ważniejsza dla ochrony magnesów.
Odp.: Silniki PM oferują szerszy zakres regulacji. Utrzymują wyższą sprawność silnika na całej krzywej prędkości. Pozwala to uniknąć poważnego spadku wydajności, jakiego doświadczają standardowe silniki indukcyjne VSD przy bardzo niskich obrotach.


