
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-08-14 Origine: Sito


Molti impianti industriali si affidano ancora a compressori standard da 8-10 bar per applicazioni a bassa pressione. Spesso utilizzano valvole di riduzione della pressione per limitare artificialmente il flusso d'aria. Questa abitudine sembra conveniente in superficie. Tuttavia, nasconde enormi inefficienze operative.
L'approccio 'step-down' crea gravi sanzioni finanziarie e meccaniche. Generare aria compressa ad alta pressione solo per regolarla comporta uno spreco enorme di energia elettrica. Inoltre, il funzionamento dei compressori standard al di fuori delle fasce di pressione progettate accelera l'usura dei componenti interni critici. Costringe la macchina a lavorare contro i propri limiti meccanici.
Le strutture che necessitano di un volume d'aria elevato compreso tra 2 e 5 bar richiedono un approccio migliore. Un dedicato Il compressore d'aria a vite PM a bassa pressione offre una soluzione appositamente progettata. Imparerai come queste macchine specializzate eliminano gli sprechi energetici, proteggono la tua linea di produzione e forniscono esattamente la pressione di cui hai bisogno.
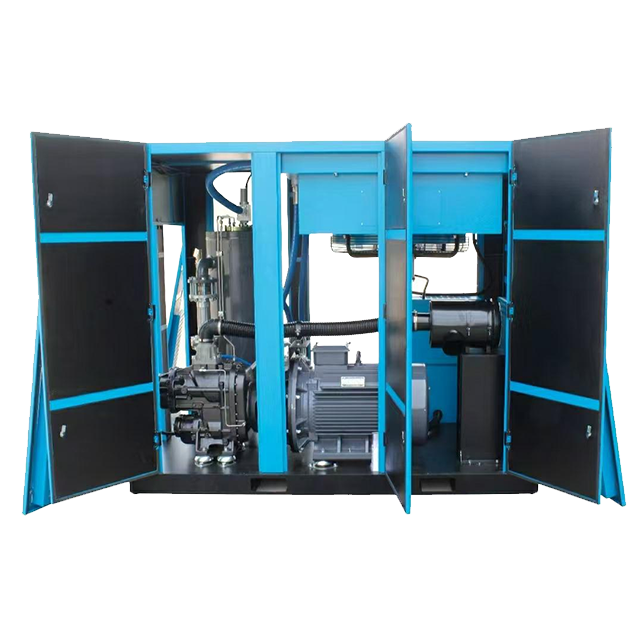
Molti facility manager credono ad un mito pericoloso. Presumono che l'abbassamento lineare della banda di pressione su un compressore standard consenta di risparmiare denaro. Questo malinteso porta a scelte sbagliate in termini di attrezzature. Produrre aria a 8 bar e limitarla a 3 bar tramite valvole non riduce il costo iniziale di produzione. Paghi comunque per il massimo sforzo di compressione. Il processo di riduzione semplicemente elimina l'energia in eccesso sotto forma di calore e attrito.
Il funzionamento di un compressore standard a 3 bar provoca gravi problemi operativi. I gruppi vite standard si affidano ad elevati differenziali di pressione interna per far circolare l'olio lubrificante. Quando si abbassa artificialmente la pressione del sistema, la circolazione dell'olio diventa lenta. Uno scarso flusso di olio affama i cuscinetti. Inoltre aumenta notevolmente il rischio di surriscaldamento. I rotori perdono il mezzo di raffreddamento, causando dilatazione termica. Questa realtà meccanica porta a guasti prematuri del gruppo vite e a costosi tempi di inattività.
Lo spreco finanziario diventa evidente se si considera il divario energetico. Gli ingegneri del settore utilizzano una regola pratica comprovata. Ogni bar di pressione in eccesso costa circa il 7% di energia in più. Se si genera aria a 8 bar ma si necessitano solo 3 bar, si sovrapressurizza di 5 bar. Stai sprecando circa il 35% del consumo energetico totale del tuo compressore. Questo spreco finanziario di base prosciuga rapidamente i budget di manutenzione.
Uno scopo costruito Il compressore rotativo a vite a bassa pressione funziona in modo sostanzialmente diverso rispetto ai modelli standard. Gli ingegneri progettano questi gruppi aria specificatamente per applicazioni a 2-5 bar. Presentano diametri del rotore molto più grandi. Le porte di aspirazione e scarico sono attentamente ottimizzate per spostare enormi volumi d'aria. I rapporti di compressione interna rimangono bassi. Questa geometria specifica garantisce che la macchina catturi e comprima l'aria in modo efficiente senza sovraccaricarla.
Anche la gestione dell’olio e del raffreddamento richiede un approccio ingegneristico diverso. Poiché queste unità non generano un’elevata pressione interna, non possono fare affidamento sui differenziali di pressione per spingere il petrolio. I produttori installano pompe dell'olio meccaniche specializzate. Alcuni marchi utilizzano canali di raffreddamento avanzati alimentati per gravità. Questi sistemi mantengono sempre una corretta lubrificazione. Eliminano il rischio di carenza di petrolio, anche durante il funzionamento a 2 bar continui.
È necessario definire chiari criteri di successo prima di implementare una di queste macchine. Un'installazione riuscita dovrebbe fornire tre risultati distinti. Innanzitutto deve fornire un'erogazione d'aria a 3 bar perfettamente stabile e senza fluttuazioni. In secondo luogo, il sistema non deve mostrare segni di carenza di petrolio o temperature elevate del rotore. Infine, dovresti osservare una riduzione misurabile dei kW per 100 CFM. Ciò conferma che la macchina funziona alla massima efficienza.
Abbinamento di terminali ad aria a bassa pressione con a Il motore PM VSD (azionamento a velocità variabile a magnete permanente) crea lo standard industriale definitivo. I motori a induzione standard faticano ad adattarsi rapidamente ai cambiamenti dei flussi d'aria. I motori PM utilizzano magneti di terre rare per generare il loro campo magnetico. Ciò elimina la necessità di magnetizzazione elettrica, riducendo il consumo energetico. L'azionamento a velocità variabile adatta quindi con precisione il numero di giri del motore alla richiesta d'aria in tempo reale.
Questi motori dominano in condizioni di carico parziale. Un motore convenzionale perde enorme efficienza quando la domanda scende al di sotto del 50%. Al contrario, un motore PM mantiene un’efficienza fino al 96% anche quando la richiesta d’aria crolla al 25-30% della capacità totale. Questo incredibile rapporto di turndown previene i picchi di energia. Ti garantisce di pagare solo per il volume esatto di aria utilizzata dal tuo impianto in un dato secondo.
La tecnologia PM VSD eccelle anche nell'eliminazione degli sprechi inattivi. I motori a induzione tradizionali spesso funzionano senza carico per lunghi periodi. Consumano fino al 30% della potenza a pieno carico producendo zero aria. I sistemi PM VSD utilizzano la reattività dell'azionamento diretto. Rallentano o si fermano del tutto durante la bassa domanda. Elimini le perdite di trasmissione dovute a cinghie o ingranaggi. Il trasferimento di potenza rimane istantaneo e diretto.
Dobbiamo vedere questa tecnologia attraverso la lente dello scettico per garantirne la corretta applicazione. I motori PM contengono magneti sensibili. Sono altamente vulnerabili agli ambienti ad alto calore e scarsa ventilazione. Le temperature estreme possono smagnetizzare i rotori, causando guasti catastrofici al motore. È necessario fornire una sala compressori pulita e ben ventilata. La pulizia regolare delle alette di raffreddamento non è negoziabile per proteggere i magneti interni.
Non si può giustificare una macchina dedicata per un uso occasionale. È necessario identificare un volume coerente e elevato richiesta di aria a bassa pressione . Alcuni processi di produzione fanno molto affidamento sull'aria continua a 2-5 bar. Cerchiamo la corrispondenza di applicazioni specifiche per garantire implementazioni di successo.
I casi d'uso principali che giustificano una macchina dedicata includono:
Prima di acquistare l'attrezzatura, è necessario condurre una verifica professionale del flussometro. Collega i registratori di dati al tuo sistema attuale per almeno due settimane. Analizzare i picchi e le valli di utilizzo. La domanda deve essere costantemente elevata. Se il tuo impianto necessita solo occasionalmente della bassa pressione per brevi cicli di pulizia, ciò non giustifica un'unità dedicata. I dati riveleranno il tuo vero carico di base.
È inoltre necessario prevedere rigidi vincoli sulle tubazioni. Il passaggio dall’alta alla bassa pressione modifica radicalmente il comportamento dell’aria. L'aria a bassa pressione richiede una velocità molto più elevata per fornire lo stesso volume CFM. Una velocità maggiore crea un attrito massiccio all'interno dei tubi standard. Se non si aumentano i diametri dei tubi, questo attrito provoca forti cadute di pressione. Una rete di tubazioni mal progettata annullerà completamente i guadagni di efficienza del compressore.
La sostituzione di un sistema esistente richiede una modellazione finanziaria precisa. È necessario calcolare un periodo di rimborso affidabile. Inizia determinando il CapEx (spese in conto capitale) per l'acquisto di un nuovo compressore ad alta efficienza energetica . Confrontalo con i risparmi OpEx (spese operative) previsti. Questi risparmi derivano direttamente dall'eliminazione delle valvole di riduzione della pressione e dalla riduzione del consumo giornaliero di kW. Nella maggior parte degli impianti a funzionamento continuo, i risparmi operativi compensano il costo delle apparecchiature in un periodo compreso tra 12 e 24 mesi.
La valutazione delle affermazioni dei fornitori richiede un approccio rigoroso e basato sull’evidenza. Molti rappresentanti di vendita promettono risparmi irrealistici. È necessario richiedere dati sulle prestazioni verificabili. Chiedere al fornitore di fornire schede tecniche conformi agli standard ISO 1217 Allegato C o E. Evita che i fornitori promettano un rimborso 'immediato' senza prima valutare l'infrastruttura delle tubazioni del tuo impianto. Un partner affidabile ispezionerà sempre la tua distribuzione a valle prima di quotare una macchina.
È possibile utilizzare una logica di selezione specifica per filtrare le scelte di attrezzature scadenti. Abbiamo sviluppato una lista di controllo standardizzata per valutare gli OEM.
Lista di controllo per la valutazione del fornitore
| Criteri di valutazione | Segnale di avvertimento macchina standard | Indicatore appositamente realizzato |
|---|---|---|
| Geometria dell'estremità dell'aria | Utilizza un gruppo vite standard con rapporti di trasmissione modificati. | Presenta un gruppo aria a bassa pressione dedicato con rotori sovradimensionati. |
| Sistema di lubrificazione | Si basa esclusivamente sulla pressione dell'aria interna per il flusso dell'olio. | Include una pompa dell'olio meccanica indipendente. |
| Raffreddamento del motore | Ventilatore standard senza garanzie di temperatura ambiente. | Raffreddamento a liquido avanzato o ventole sovradimensionate per magneti PM. |
| Dati sulle prestazioni | Solo brochure sui test interni. | Schede tecniche certificate ISO 1217 Allegato C o E. |
Rivolgi sempre domande tecniche dirette all'OEM. Chiedere loro: 'Si tratta di un vero gruppo vite a bassa pressione o di un gruppo vite standard con un rapporto di trasmissione modificato?' Le unità standard modificate si guastano prematuramente. Successivamente, chiedi: 'Qual è il meccanismo di raffreddamento del motore PM in condizioni ambientali elevate?' Le loro risposte riveleranno la loro profondità ingegneristica e l'affidabilità del prodotto.
Un compressore d'aria a vite PM a bassa pressione non è una soluzione universale per ogni impianto di produzione. Rappresenta un investimento altamente specifico e ad alto ROI per applicazioni continue a 2-5 bar. Se applicato correttamente, elimina l’enorme spreco energetico associato alle valvole di riduzione della pressione. Protegge le vostre apparecchiature dai guasti termici e stabilizza la fornitura d'aria della linea di produzione.
Adotta misure attuabili prima di richiedere preventivi ai fornitori. Innanzitutto, prenota un audit indipendente della domanda aerea. In secondo luogo, utilizza un registratore di dati sui tuoi attuali sistemi di aria compressa per mappare il tuo utilizzo reale. Infine, ispeziona la tua rete di tubazioni esistente per assicurarti che sia in grado di gestire flussi d'aria a volume elevato e a bassa pressione senza paralizzanti cadute di pressione.
R: No. Un VSD modifica la velocità del motore, ma non modifica la geometria fisica dei rotori o i requisiti di pressione dell'olio interna. Far funzionare un gruppo vite standard a un livello troppo basso causerà un guasto prematuro.
R: La manutenzione ordinaria è simile per olio, filtri e separatori. Il motore PM è praticamente esente da manutenzione grazie alla sua configurazione ad azionamento diretto senza cuscinetti ingrassati. Tuttavia, la pulizia delle alette di raffreddamento è molto più importante per proteggere i magneti.
R: I motori PM offrono una gamma di turndown più ampia. Mantengono una maggiore efficienza del motore lungo l'intera curva di velocità. Ciò evita il grave calo di efficienza riscontrato dai motori a induzione VSD standard a regimi molto bassi.


