
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-10-13 Origine: Sito


I severi requisiti di purezza dell’aria dominano i settori della produzione alimentare, delle bevande, farmaceutico ed elettronico. Anche una microscopica goccia di olio trasportato provoca una catastrofica contaminazione del prodotto. Tali eventi rovinano la reputazione del marchio e comportano richiami di prodotti estremamente costosi. Il passaggio a un sistema a iniezione d'acqua elimina completamente questo rischio di lubrificazione dalla camera di compressione. Tuttavia, questo aggiornamento della struttura introduce nuove variabili complesse nelle operazioni quotidiane. Ora è necessario gestire attivamente la qualità dell'acqua ad osmosi inversa, monitorare la durabilità dei materiali dell'airend e aderire a routine del ciclo di vita completamente diverse. Questa guida completa va ben oltre le brochure di marketing superficiali. Fornisce un quadro di valutazione rigoroso e basato sull'evidenza per ingegneri e acquirenti delle strutture. Imparerai esattamente come analizzare i dati tecnici critici prima di finalizzare qualsiasi importante decisione di approvvigionamento.
L’acqua agisce come un agente refrigerante superiore rispetto all’aria. Assorbe rapidamente il calore durante il processo di compressione. Questa dinamica termica consente una compressione quasi isotermica. Poiché la temperatura rimane notevolmente stabile, il compressore richiede molta meno energia per comprimere l'aria. Si ottiene un enorme vantaggio in termini di efficienza termica rispetto ai tradizionali compressori a vite senza olio a secco. Le viti a secco sono estremamente calde e spesso richiedono due stadi di compressione separati solo per gestire il calore. Tuttavia, l’introduzione di liquido nella camera di compressione comporta notevoli rischi di corrosione.
È necessario valutare attentamente questa tecnologia attraverso una lente pratica. Identificare esattamente quando la spesa in conto capitale iniziale giustifica la transizione. Gli stabilimenti in genere raggiungono il successo quando temperature di esercizio più basse e un consumo energetico ridotto si allineano con programmi di produzione ad alta domanda. Se il tuo impianto funziona ininterrottamente, il risparmio energetico compensa rapidamente il prezzo iniziale dell'attrezzatura.
Migliore pratica: condurre sempre una valutazione di mitigazione del rischio prima di finalizzare la scelta. La selezione di parametri errati introduce gravi rischi operativi. Ad esempio, i circuiti dell’acqua stagnante favoriscono la crescita microbica. Una scelta inadeguata del materiale porta al guasto prematuro del rotore a causa della ruggine. È necessario comprendere a fondo l'ambiente e le capacità tecniche della propria struttura prima di procedere.
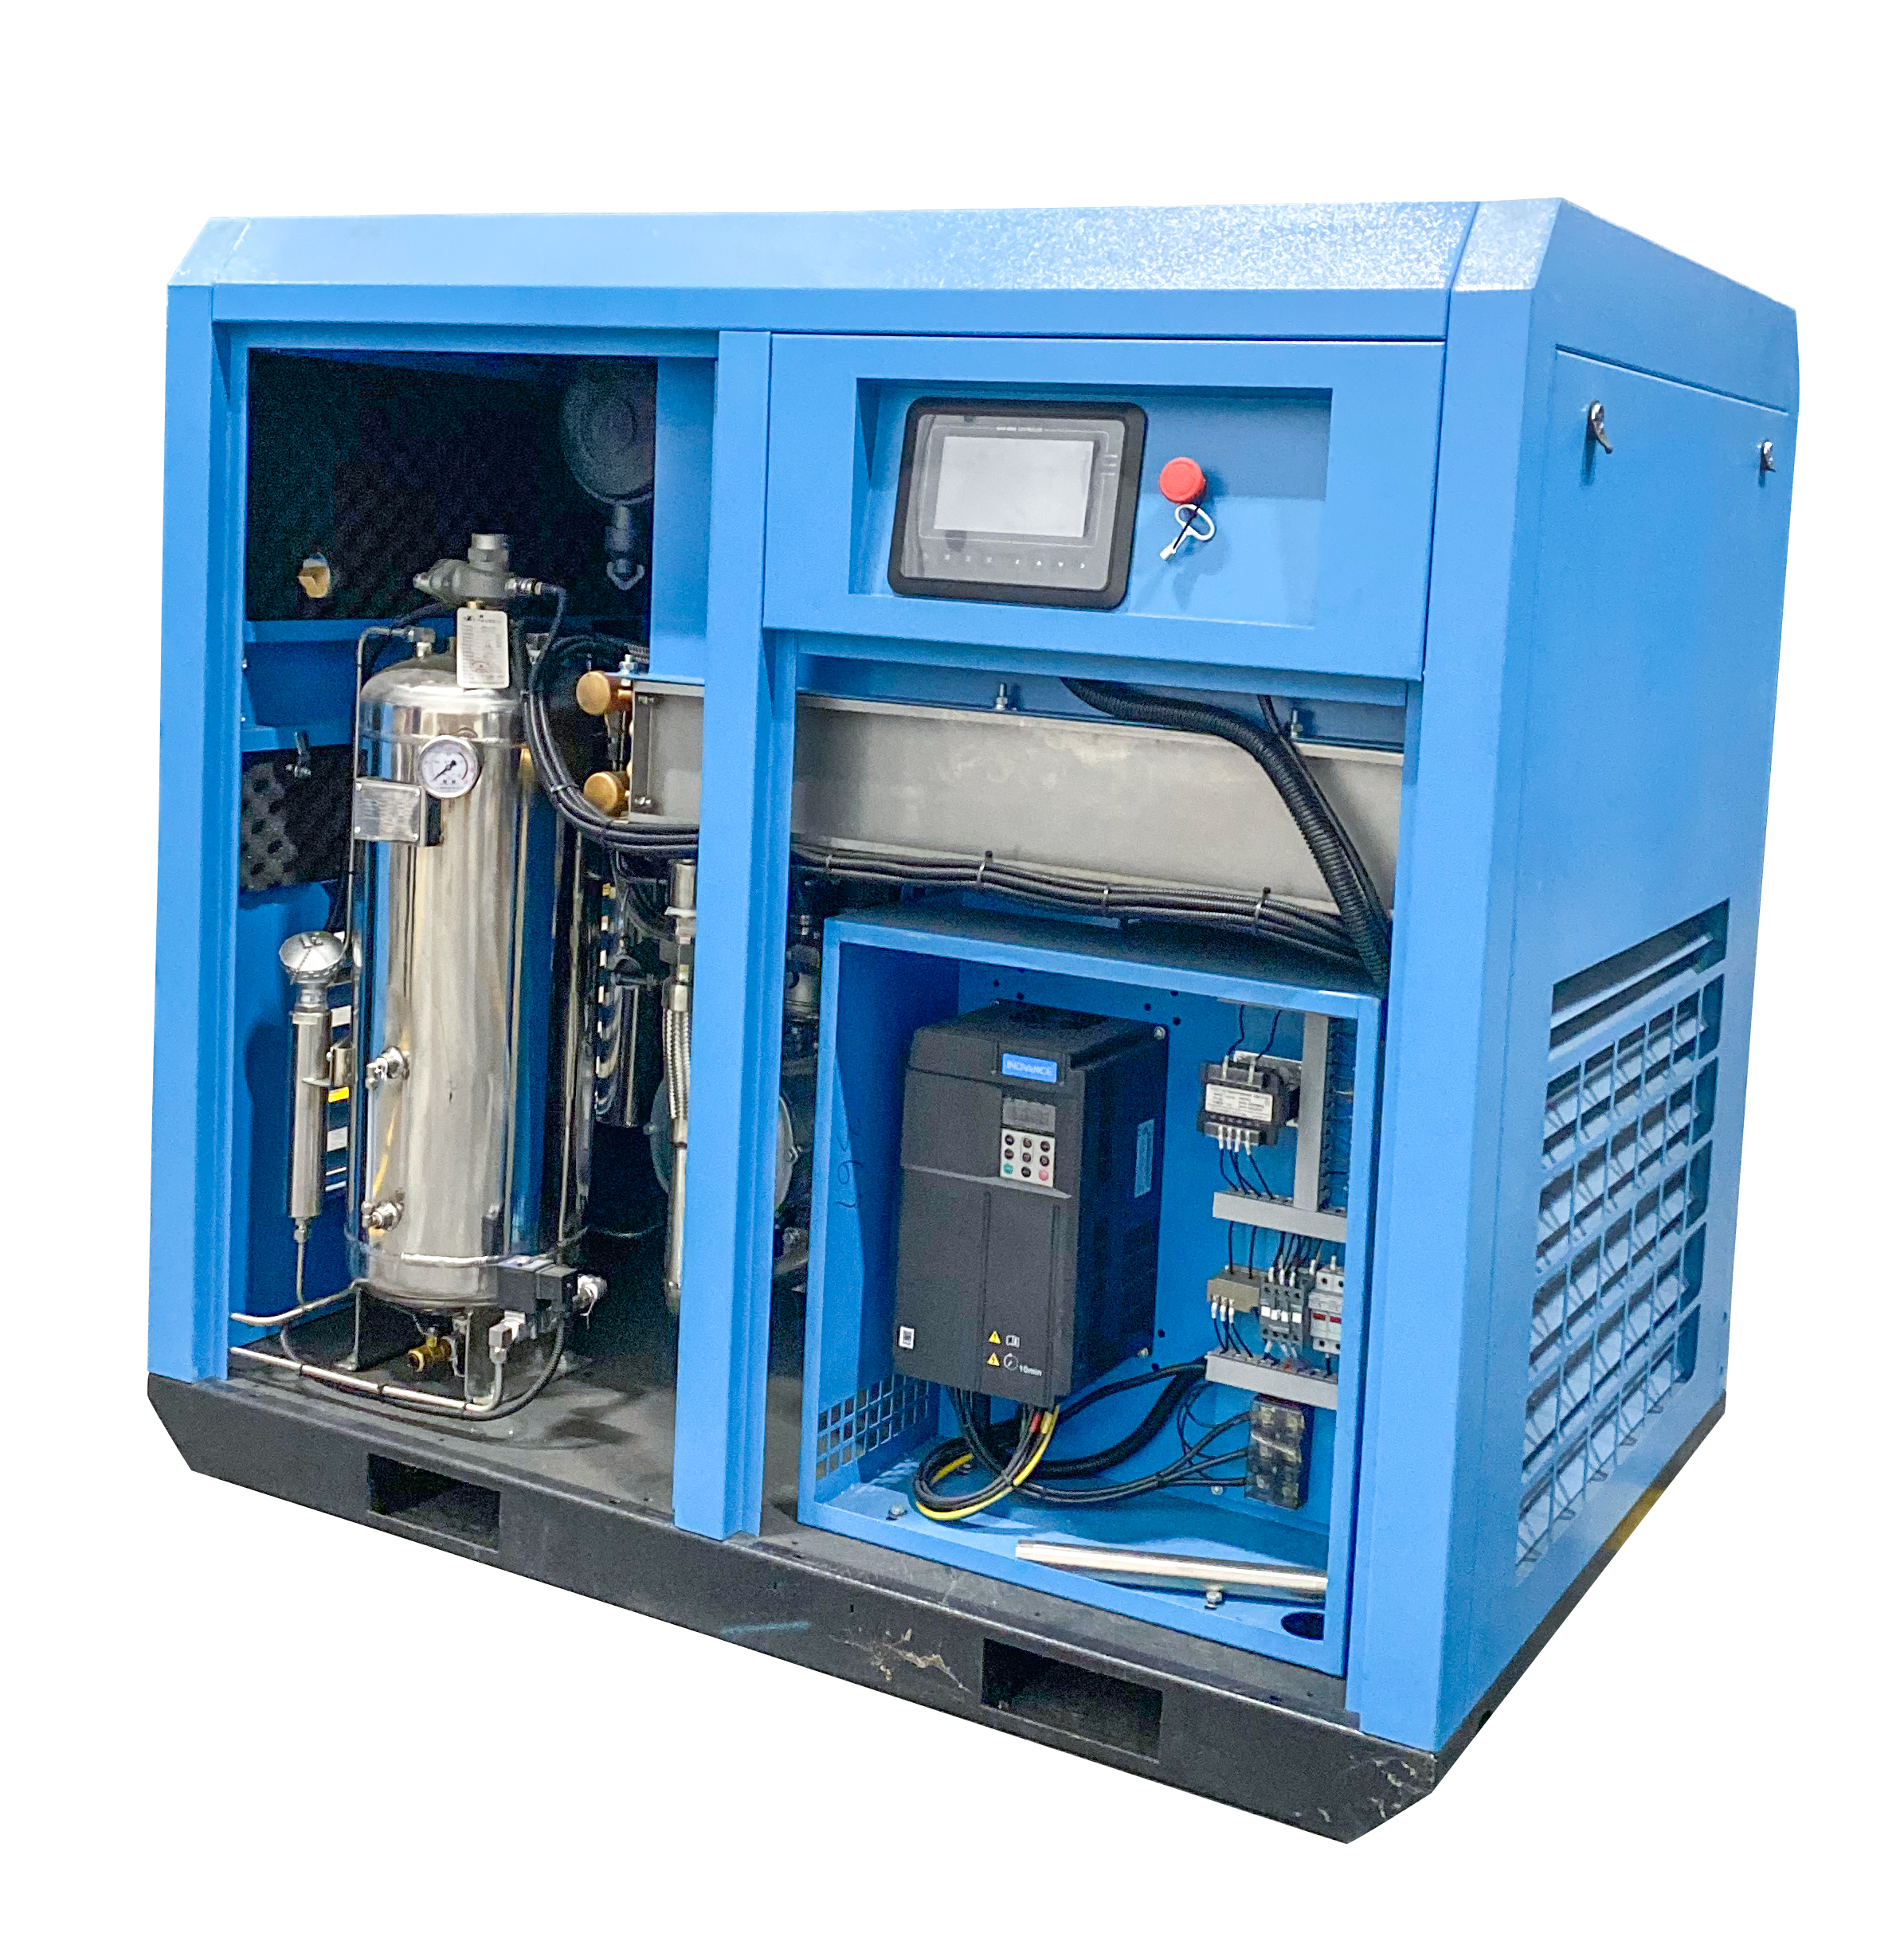
I produttori spesso evidenziano i valori massimi ottimali nelle loro brochure di vendita. È necessario ignorare questi numeri di picco. Chiedi invece al tuo team acquisti di valutare la consegna in aria libera (FAD) nel punto di pressione specifico richiesto. Le cadute di pressione si verificano naturalmente nelle reti di tubazioni, nei filtri e negli essiccatori. Se si dimensiona la macchina esclusivamente in base alla potenza massima, si verificheranno pericolose carenze di pressione sulla linea di produzione.
Errore comune: acquistare un compressore valutato per 125 PSI quando l'impianto necessita solo di 90 PSI. La compressione dell’aria a una pressione superiore a quella necessaria comporta uno spreco enorme di energia elettrica.
La potenza specifica rappresenta il vero standard di riferimento per la misurazione dell’efficienza. Definiamo la potenza specifica come kilowatt consumati per 100 piedi cubi al minuto di aria prodotta (kW/100 CFM). Un numero di potenza specifica inferiore indica una macchina più efficiente. Devi richiedere questa metrica esatta a ogni fornitore.
Il confronto delle curve prestazionali dell'azionamento a velocità variabile (VSD) rimane assolutamente fondamentale. Il nucleo Le specifiche dei compressori lubrificati ad acqua spesso dipendono dalla capacità del motore VSD di rispondere alle fluttuazioni delle esigenze dell'impianto. Osserva attentamente i valori di efficienza nell'intero intervallo di velocità, non solo al 100% del carico.
Consiglio per l'acquirente scettico: verificare sempre se l'efficienza dichiarata include l'assorbimento di potenza dei componenti ausiliari. Le ventole di raffreddamento e le pompe di circolazione interna dell'acqua consumano una quantità significativa di elettricità. Alcuni produttori escludono questi carichi parassiti per abbassare artificialmente i valori di potenza specifici pubblicati.
Il rapporto di turndown definisce la flessibilità operativa del compressore. Rappresenta l'intervallo tra la potenza massima e la potenza minima prima dello spegnimento della macchina. Un rapporto di turndown più ampio in un modello VSD impedisce cicli di avvio/arresto altamente inefficienti.
Quando la domanda dell'impianto diminuisce durante un turno di notte, un compressore con un ampio rapporto di turndown rallenta semplicemente i suoi rotori. Continua a fornire aria senza intoppi. Al contrario, una macchina con un rapporto stretto si spegnerà completamente. Dovrà poi ripartire violentemente quando la domanda ritornerà. Questi continui riavvii provocano enormi picchi elettrici e accelerano l'usura meccanica dei cuscinetti del motore.
L’affidabilità a lungo termine dipende interamente dalla resistenza alla corrosione superiore. Poiché l'acqua entra direttamente in contatto con le parti in movimento, l'acciaio al carbonio standard si deteriora rapidamente. I produttori utilizzano diverse soluzioni proprietarie per risolvere questa sfida chimica.
Non è possibile utilizzare l’acqua del rubinetto municipale standard in queste macchine altamente ingegnerizzate. L'acqua del rubinetto contiene minerali disciolti come calcio e magnesio. Questi minerali formano rapidamente incrostazioni sui rotori, distruggendo gli stretti giochi interni. La maggior parte delle unità industriali richiedono rigorosamente l'osmosi inversa (RO) o l'acqua demineralizzata.
È inoltre necessario esaminare i cicli automatizzati di lavaggio dell'acqua. Chiedere al venditore come la macchina gestisce i periodi di inattività. Le unità di qualità scaricano e sostituiscono automaticamente la fornitura idrica interna durante i tempi di inattività. Questa fase automatizzata fondamentale impedisce la crescita batterica, la formazione di alghe e le incrostazioni interne quando i rotori sono fermi.
Gli ingegneri generalmente scelgono tra due distinti metodi di lubrificazione dei cuscinetti. Entrambi gli approcci comportano implicazioni di manutenzione diverse.
I cuscinetti idrodinamici lubrificati ad acqua utilizzano il circuito idrico interno esistente per la lubrificazione. Semplificano la progettazione meccanica complessiva. Tuttavia, richiedono l'assoluta purezza dell'acqua per evitare rigature microscopiche sulle superfici dei cuscinetti.
In alternativa, i cuscinetti sigillati e lubrificati con grasso si trovano completamente all'esterno della camera di compressione. I sigilli atmosferici li separano dalla zona dell'acqua. Questo isolamento protegge i cuscinetti dalla contaminazione dell'umidità. Spesso prolunga la durata meccanica del gruppo rotante, a condizione che le guarnizioni rimangano intatte.
Un affidabile Il compressore oil-free lubrificato ad acqua richiede una rigorosa aderenza al programma di manutenzione. È necessario preparare il team di manutenzione per questi traguardi specifici.
Al raggiungimento delle 4.000 ore, i tecnici in genere eseguono cure preventive di base. Ispezionano i filtri di aspirazione dell'aria, sostituiscono i filtri primari dell'acqua e controllano l'integrità della membrana RO. Ciò garantisce che il circuito del fluido rimanga completamente incontaminato.
Il servizio di 8.000 ore richiede un'ispezione più invasiva. I tecnici puliranno il separatore d'acqua interno, testeranno le valvole di scarico automatizzate e ispezioneranno i cuscinetti del motore principale. Analizzano anche i giunti di trasmissione per verificarne l'usura prematura.
Il benchmark delle 20.000 ore spesso innesca un'importante revisione preventiva dei sistemi periferici. Probabilmente sostituirai le guarnizioni atmosferiche, aggiornerai le pompe di circolazione interna ed eseguirai un'analisi completa delle vibrazioni sull'alloggiamento del gruppo pompante.
La longevità dell'airend funge da parametro di valutazione primario per qualsiasi ingegnere di struttura. Quante ore può funzionare la macchina prima che si renda necessaria una ricostruzione completa del gruppo vite? È necessario confrontare direttamente le garanzie del produttore.
Alcuni costruttori offrono garanzie standard di 5 anni sul gruppo compressore. Altri forniscono garanzie complete di 10 anni, a condizione che si mantengano rigorosi standard di qualità dell'acqua. Poiché l'acqua riduce lo stress termico interno, un gruppo vite a iniezione d'acqua ben mantenuto spesso dura più di un equivalente a vite a secco. Richiedi sempre chiarezza su quali condizioni operative invalidano queste garanzie.
È necessario mappare accuratamente le parti di ricambio fisiche in corso. I compressori tradizionali richiedono enormi volumi di olio sintetico e costosi separatori aria-olio. Il tuo nuovo sistema elimina quegli elementi specifici, ma introduce nuovi requisiti.
Acquisterai spesso filtri per l'acqua sostitutivi. È inoltre necessario effettuare la manutenzione del sistema esterno di generazione dell'acqua RO, che richiede la sostituzione periodica della membrana. I filtri di aspirazione dell'aria rimangono un requisito standard. Mappando in anticipo questi componenti fisici, si evitano carenze di budget impreviste durante i cicli di manutenzione annuali.
Confronto dei componenti di manutenzione| Categoria dei componenti | Vite a secco tradizionale (lubrificata ad olio) | Lubrificata ad acqua Senza olio |
|---|---|---|
| Fluido primario | Olio sintetico (volume di sostituzione elevato) | Acqua RO (volume di sostituzione basso) |
| Elementi di separazione | È necessario il separatore aria/olio | Separatore d'acqua (nessun elemento specializzato) |
| Sistema di raffreddamento | Radiatori e ventole dell'olio | L'acqua agisce come refrigerante intrinseco |
| Cuscinetti interni | Bagno d'olio | Grasso sigillato o idrodinamico ad acqua |
Non accettare mai le affermazioni di marketing per valore nominale. È necessario richiedere una documentazione rigorosa e indipendente prima di procedere con un acquisto.
Innanzitutto, richiedi la certificazione indipendente TUV Rheinland per ISO 8573-1 Classe 0. Questo documento riconosciuto a livello mondiale dimostra che la macchina fornisce aria priva di olio al 100% in condizioni di test rigorosi. Le lettere autocertificate del produttore non hanno alcun peso negli ambienti di produzione critici.
In secondo luogo, richiedere le schede tecniche del CAGI (Compressed Air and Gas Institute). CAGI fornisce formati di test standardizzati e verificati da terze parti. Questi fogli consentono di verificare accuratamente i parametri prestazionali, il FAD e le specifiche dichiarazioni di potenza tra diversi marchi.
Una macchina brillante si guasta all'istante senza un supporto locale competente. È necessario valutare la disponibilità locale di tecnici formati in fabbrica. I sistemi a iniezione d'acqua richiedono competenze diagnostiche completamente diverse rispetto ai modelli standard a bagno d'olio.
Chiedi al venditore quanti tecnici locali possiedono certificazioni specifiche per le apparecchiature lubrificate ad acqua. Se intendono inviare un meccanico generale, rischi tempi di inattività prolungati durante scenari complessi di risoluzione dei problemi.
Consigliamo vivamente di condurre un audit completo della domanda d'aria di base sulla vostra struttura attuale. Dovresti eseguire questo passaggio prima di bloccare qualsiasi finale specifiche del compressore lubrificato ad acqua.
La scelta del giusto compressore oil-free lubrificato ad acqua richiede il bilanciamento di un'efficienza energetica quasi isotermica con una progettazione rigorosa e resistente alla corrosione. Elimini con successo la minaccia della contaminazione dell'olio, ma ti assumi la responsabilità di gestire la purezza del fluido interno. Gli acquirenti devono valutare attentamente questi severi requisiti di gestione della qualità dell’acqua rispetto ai sostanziali risparmi energetici a lungo termine.
Per garantire il successo operativo, non saltare mai la fase di verifica indipendente. Insistere sulla revisione delle schede tecniche CAGI verificate per confermare parametri di potenza specifici. Inoltre, completa sempre un audit completo dell'aria del sito con un ingegnere certificato. La raccolta dei dati di flusso effettivi prima di inviare la richiesta di offerta finale garantisce l'acquisto di una macchina dalle dimensioni adeguate e altamente efficiente, costruita per supportare i tuoi obiettivi di produzione specifici.
R: La tenuta ad acqua e il raffreddamento consentono regimi del rotore più bassi e una compressione quasi isotermica. Poiché l'acqua rimuove il calore in modo così efficace durante il processo, queste unità generalmente raggiungono un'efficienza energetica migliore del 10-15% rispetto a un compressore a vite a secco a due stadi standard.
R: La maggior parte delle unità industriali richiede rigorosamente acqua RO (osmosi inversa) o acqua demineralizzata altamente filtrata. L'uso di acqua purificata previene la formazione di incrostazioni interne, depositi minerali dannosi e una rapida corrosione dei metalli all'interno della camera di compressione.
R: Sì, la crescita microbica avviene se l'acqua rimane stagnante. Sistemi di alta qualità mitigano questo rischio utilizzando routine automatizzate di lavaggio dell’acqua, rigorosi controlli della temperatura e talvolta trattamenti UV per prevenire la formazione di batteri e alghe durante i cicli di arresto.
R: Con un'adeguata gestione della qualità dell'acqua e il rigoroso rispetto degli intervalli di manutenzione, i gruppi vite in acciaio inossidabile o ceramica di alta qualità offrono una durata eccezionale. Spesso possono superare dalle 40.000 alle 50.000 ore di funzionamento prima di richiedere una profonda revisione della fabbrica.


