
- Heim
- Produkte
- Heiß
- Über uns
- Dienstleistungen
- Industrie
- Kontakt
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 13.09.2026 Herkunft: Website


Anlageningenieure stehen beim Feuchtigkeitsmanagement in modernen pneumatischen Systemen oft vor einem frustrierenden Dilemma. Sie müssen eine kritische Feuchtigkeitskontrolle erreichen, ohne die massiven Energieeinbußen einer reinen Trockenmittelanlage auszulösen. Das Erreichen dieses empfindlichen Gleichgewichts bleibt für einen profitablen und zuverlässigen Betrieb von entscheidender Bedeutung. Überschüssige Feuchtigkeit beschädigt empfindliche Geräte schnell und ruiniert wertvolle Endprodukte. Wenn man sich jedoch ausschließlich auf trockene Trockenmittelbetten verlässt, müssen Kompressoren ständig teure Luft ausblasen. Dies verschwendet Energie und belastet Ihr gesamtes Erzeugungssystem unnötig.
In diesem Artikel werden die genauen Drucktaupunktfähigkeiten kombinierter Kühl- und Trockenmitteltechnologien beschrieben. Wir bieten einen strukturierten Rahmen, der Ihnen bei der Beurteilung hilft, ob diese Hybridstrategie für Ihre Einrichtung geeignet ist. Lesen Sie weiter und erfahren Sie, wie Sie eine überragende Trocknungsleistung erzielen können, ohne Einbußen bei der Energieeffizienz hinnehmen zu müssen. Sie erfahren, wie Sie Ihre Vermögenswerte schützen und gleichzeitig Ihren täglichen Energieverbrauch sicher optimieren.
Ein kombinierter Basisaufbau erreicht diese strenge Temperaturschwelle problemlos. Es bildet den Industriestandard zur Vermeidung kostspieliger Einfrierungen. Außenrohrleitungen sind in den Wintermonaten starken Temperaturabfällen ausgesetzt. Feuchtigkeit in diesen freiliegenden Rohren kann schnell festfrieren. Eisblockaden zerstören pneumatische Ventile und reißen teure Versorgungsleitungen. Sie vermeiden diese katastrophalen Ausfälle, indem Sie einen Drucktaupunkt von -40 °C einhalten. Wir sehen, dass diese Konfiguration heute in verschiedenen Fertigungsumgebungen stark genutzt wird. Es schützt empfindliche Pneumatik vor heimtückischem Innenrost. Es stellt außerdem sicher, dass automatisierte Zylinderhübe perfekt getimt und genau bleiben.
Bestimmte spezielle Herstellungsprozesse erfordern kontinuierlich ultratrockene Umgebungsbedingungen. Standardmäßige Trockenmittel aus aktiviertem Aluminiumoxid können diese extremen Werte nicht immer zuverlässig erreichen. Sie benötigen spezielle strukturelle Konfigurationen, um extrem niedrige Taupunkte sicher zu erreichen. Für diese äußerst anspruchsvollen Anwendungen spezifizieren Ingenieure häufig fortschrittliche Molekularsiebe. A Kombinierte Lufttrockner mit niedrigem Taupunkt nutzen diese speziellen Materialien fachmännisch. Die verbleibende Feuchtigkeit wird erfolgreich auf -70 °C gesenkt. Die Herstellung von Mikroelektronik erfordert ständig genau dieses Maß an trockener Luft. Auch pharmazeutische Verpackungslinien sind stark darauf angewiesen. Jede Spur von Feuchtigkeit könnte teure Halbleiterwafer sofort ruinieren.
Viele Anlagenbetreiber verwechseln diese beiden unterschiedlichen Messbegriffe. Der atmosphärische Taupunkt bezieht sich auf die Feuchtigkeit in druckloser Umgebungsluft. Unter Druck gesetzte Luft drückt Wasserdampf in ein viel kleineres physikalisches Volumen. Dadurch erhöht sich die natürliche Kondensationstemperatur des Gases drastisch. Sie müssen immer angeben Drucklufttaupunkt für aktive Systeme. Es bleibt die einzige zuverlässige Messgröße für unter Druck stehende Industrieumgebungen. Die Verwendung atmosphärischer Werte für die Systemauslegung garantiert eine katastrophale interne Kondensation. Stellen Sie immer sicher, dass die Messwerte Ihrer Sensoren den Druckzustand genau widerspiegeln.
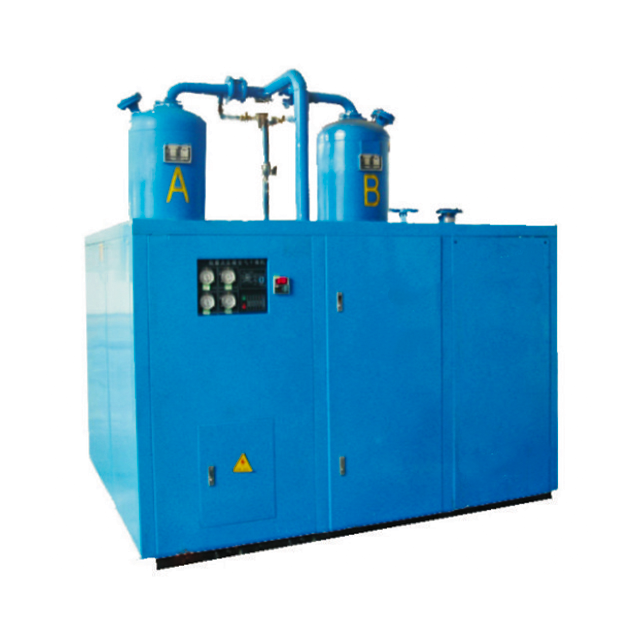
Heiße, gesättigte Luft verlässt das Kompressorelement nach der Erzeugung auf natürliche Weise. Es gelangt zunächst in die integrierte Kühl-Trocknungspartie. Dieser Primärabschnitt senkt die anfängliche Lufttemperatur direkt auf +3 °C (+38 °F). Durch den plötzlichen Abkühlungsprozess kondensieren sofort große Mengen Wasserdampf. Das flüssige Kondensat fließt dann automatisch über Ventile aus dem System ab. In dieser Phase entfernen Sie bis zu 85 % der gesamten Systemfeuchtigkeit. Wir halten dies für einen massiven Feuchtigkeitsabfall. Dadurch wird die anschließende Adsorptionsbelastung der nachgeschalteten chemischen Betten erheblich reduziert.
Die teilweise getrocknete Luft strömt durch interne Rohrleitungen weiter. Als nächstes gelangt es zur Endbehandlung in den Doppelturm-Trockenmittelbereich. Die Arbeitsbelastung der chemischen Perlen ist jetzt deutlich geringer. Sie behandeln nur die restlichen 15 % der gesamten Systemfeuchtigkeit. Dieser zielgerichtete Ansatz entspricht der Wahrheit Tiefentrocknungseffizienz in Aktion. Das Trockenmittel fungiert als hochpräzise Endpolierstufe. Es absorbiert restliche Dampfmoleküle aggressiv in mikroskopisch kleinen Poren. Der endgültige Taupunkt wird sanft auf die erforderlichen Ziele gesenkt.
Herkömmliche wärmelose Adsorptionstrockner verschwenden enorme Mengen an Druckluft. Sie verbrauchen oft 15 bis 20 % Ihrer gesamten Luftkapazität. Sie nutzen diese wertvolle Luft lediglich zur Spülung nasser Regenerationstürme. A Das kombinierte Trocknersystem verändert diese verschwenderische Dynamik vollständig. In der ersten Kühlphase wurde bereits der größte Teil des Wassers verarbeitet. Daher benötigt das Trockenmittel deutlich weniger Spülluft zur Bettregeneration. Sie können diesen Spülbedarf drastisch auf nur 1 % bis 5 % reduzieren. Diese massive Reduzierung setzt sofort wichtige Kompressorkapazitäten frei.
Die Norm ISO 8573-1 schreibt internationale Anforderungen an die Luftreinheit vor. Die Luftqualität wird anhand von Feststoffpartikeln, Wasser und Öl kategorisiert. Bei Trocknungsanwendungen konzentrieren wir uns ausschließlich auf die Wasserdampfsäule. Das Verständnis dieser Klassen verhindert kostspielige Überkonstruktion oder gefährliche Unterdimensionierung.
Tabelle 1: Zusammenfassung der Feuchtigkeitsklassen nach ISO 8573-1.
| der ISO 8573-1-Klasse. | Maximaler Drucktaupunkt | Typische Industrieanwendung |
|---|---|---|
| Klasse 4 | +3°C (+38°F) | Allgemeine Werkstattluft, Standard-Druckluftwerkzeuge |
| Klasse 2 | -40°C (-40°F) | Automobillackierung, Präzisionsinstrumente |
| Klasse 1 | -70 °C (-100 °F) | Halbleiter, kritische Pharmazeutika |
Viele Fertigungsanwendungen erfordern keine extreme Trockenheit, um sicher zu funktionieren. Die allgemeine Betriebsluft funktioniert nach Klasse-4-Standards oft einwandfrei. Ein eigenständiger Kältetrockner reicht hier völlig aus. Sie sollten eine unnötige Überentwicklung Ihres Systems aktiv vermeiden. Das Hinzufügen von Trockenmittelbetten für einfache Ziele der Klasse 4 verschwendet enorme Energie. Es erschwert die Wartung erheblich, bietet aber keine spürbaren betrieblichen Vorteile.
Dieses strenge Niveau entspricht direkt den standardmäßigen speziellen Industrieanforderungen. Wir sehen, dass es allgemein häufig genutzt wird industrielle Luftaufbereitung heute. Die Instrumentierungsluft in Anlagen erfordert unbedingt einen ständigen Taupunkt von -40 °C. Auch Autolackierstraßen verlangen genau diesen Feuchtigkeitsstandard. Jegliche Feuchtigkeit zerstört hier sofort nach dem Auftragen teure Lackierungen. Verpackungsbetriebe verlassen sich auf Klasse 2 für eine konsistente, rostfreie Zylinderbetätigung.
In hochsensiblen Sektoren sind weltweit strikt Feuchtigkeitswerte der Klasse 1 vorgeschrieben. Die pharmazeutische Produktion verträgt keinen Wasserdampf in der Luft in der Nähe offener Produkte. Bei der Halbleiterfertigung ist eine ständige absolute Reinheit der Atmosphäre erforderlich, um Mikrokorrosion zu verhindern. Auch die Verarbeitung kritischer Lebensmittel und Getränke erfordert Umgebungen der Klasse 1. Jegliche Streufeuchtigkeit birgt ein erhebliches Risiko für das Wachstum von Bakterien in den Lebensmittelleitungen. Um dies zu erreichen, sind spezielle, präzise konstruierte kombinierte Trocknungskonfigurationen erforderlich.
Befolgen Sie diese Schritte, um Ihre erforderliche Klasse anzugeben:
Diagramm 1: Systemvergleichstabelle Betriebsmetrik
| Eigenständiger | Adsorptionstrockner | Kombinierter Hybridtrockner |
|---|---|---|
| Spülluft erforderlich | 15 % - 20 % | 1 % - 5 % |
| Feuchtigkeitsbelastung des Trockenmittels | 100 % | 15 % (nach gekühltem Tropfen) |
| Physischer Fußabdruck | Standard | Etwas größer |
| Wartungskomplexität | Mäßig | Duales Technologiemanagement |
Nicht jede Einrichtung benötigt einen komplexen Hybridansatz zum Feuchtigkeitsmanagement. Sie müssen die Durchflussgröße Ihres spezifischen Systems sorgfältig bewerten. Kleine Anlagen erzielen mit fortschrittlicher Technologie möglicherweise keine schnelle Energierückgewinnung. Wir empfehlen typischerweise Hybridgeräte für mittlere bis größere Betriebe. Systeme, die über 500 CFM (14 m³/min) produzieren, erreichen den idealen Schwellenwert perfekt. Bei diesen höheren Volumina rechtfertigen die Energieeinsparungen die Investition rechnerisch schnell. Durch die massive Reduzierung der Spülluftverschwendung werden etwaige Geräteaufschläge ausgeglichen.
Vor dem Kauf neuer Geräte müssen Sie den Platzbedarf sorgfältig prüfen. Die Kombination zweier unterschiedlicher Trocknungstechnologien erfordert natürlich einen etwas größeren Platzbedarf. Werksleiter müssen diesen Spezialeinheiten ausreichend Platz zur Verfügung stellen. Die Verwaltung zweier Technologien auf einem Skid führt zunächst zu geringfügigen Wartungskomplexitäten. Sie müssen neben komplexen Trockenmittelschaltventilen auch Kältemittelkreisläufe warten. Moderne Designs integrieren diese unterschiedlichen Komponenten jedoch nahtlos miteinander. Elektronische Steuerungen überwachen beide Betriebsphasen gleichzeitig. Diese tiefe Integration vereinfacht die täglichen Bedienerinteraktionen und Diagnosen erheblich.
Selbst die besten Systeme scheitern, wenn Betreiber die Umweltrealitäten ignorieren. Wir treffen häufig auf Anlagen, die mit unvorhersehbaren Taupunktschwankungen zu kämpfen haben. Sie müssen mehrere externe Variablen aktiv verwalten, um eine stabile Leistung zu gewährleisten.
Luftkompressoren erzeugen während ihrer Kompressionszyklen enorme physikalische Wärme. Höhere Umgebungstemperaturen führen schnell zu massiven Betriebsproblemen. Temperaturspitzen am Einlass können den anfänglichen Kühlbereich schnell überlasten. Bei starker Hitzebelastung verliert es sofort seine lebenswichtige Kühlleistung. Dieser plötzliche Ausfall verursacht eine katastrophale Kaskade in die nachgeschalteten Trockenmittelbetten. Flüssiges Wasser überflutet schlagartig die empfindlichen chemischen Medien. Die gesättigten Perlen können danach keinen verbleibenden Dampf mehr absorbieren.
Leider umgehen Kompressorschmierstoffe häufig interne mechanische Abscheider. Wir betonen stets die absolute Notwendigkeit einer streng koaleszierenden Vorfiltration. Ölverschleppungen stellen eine äußerst tödliche Gefahr für chemische Trockenmittelbetten dar. Die mikroskopisch kleinen Ölaerosole bedecken mit der Zeit die Trockenmittelkügelchen dauerhaft. Diese glatte Beschichtung blockiert die entscheidenden Adsorptionsporen vollständig. Es zerstört die Tiefentrocknungsfähigkeiten Ihres Systems für immer. Sie müssen beschädigte Medien vollständig ersetzen, um die verlorene Leistung wiederherzustellen.
Viele Industrieanlagen haben täglich mit fehlerhaften Sensoreinstellungen zu kämpfen. Eine häufige betriebliche Gefahr sind völlig falsche Taupunktmessungen. Schlecht platzierte Hygrometer messen stehende Totluftzonen sehr ungenau. Unkalibrierte Sensoren weichen im Laufe der Zeit natürlicherweise von den tatsächlichen Werten ab. Sie könnten fälschlicherweise glauben, dass Ihre Luft vollkommen trocken bleibt. Währenddessen korrodiert verborgene Feuchtigkeit still und leise Ihre teure nachgeschaltete pneumatische Ausrüstung. Wir empfehlen dringend, die Sonden jährlich zu kalibrieren, um absolute Messgenauigkeit zu gewährleisten.
Kombinierte Trockner bieten einen enormen strategischen Wert für moderne Industrieanlagen. Sie bringen eine strenge Feuchtigkeitskontrolle perfekt mit lebenswichtiger Energienachhaltigkeit in Einklang. Sie müssen nicht mehr auf die Kompressorkapazität verzichten, um ultratrockene Luft zu erzielen. Durch die Nutzung einer Kühlphase zur Entfernung großer Feuchtigkeitsmengen schützen Sie das Trockenmittel und reduzieren den Bedarf an Spülluft drastisch. Dieser Hybridansatz stellt den Höhepunkt moderner pneumatischer Zuverlässigkeit dar.
Ergreifen Sie umsetzbare Schritte, um Ihr System effizient zu aktualisieren. Führen Sie zunächst ein formelles Druckluft-Audit durch, um bestehende Feuchtigkeitsschwachstellen zu identifizieren. Zweitens protokollieren Sie Ihre aktuellen Einlasstemperaturen über eine typische Produktionswoche genau. Berechnen Sie abschließend Ihre aktuellen Spülluftmengen, um eine klare Basis für zukünftige Lieferantenbewertungen zu schaffen. Mithilfe dieser präzisen Datenpunkte stellen Sie sicher, dass Sie genau das kombinierte Trocknungssystem spezifizieren, das Ihre Einrichtung wirklich benötigt.
A: Kein mechanisches System entfernt 100 % der Feuchtigkeit perfekt. Allerdings reduziert das Erreichen eines PDP von -70 °C den Dampf auf statistisch vernachlässigbare Werte. Es verhindert sicher Kondensation unter fast allen erdlichen Betriebsbedingungen. Sie erreichen perfekt trockene Arbeitsluft, ohne sinnlos nach dem Unmöglichen zu streben.
A: Hohe Umgebungswärme schränkt die physikalische Kühlkapazität des Kältetrockners direkt ein. Dies führt zu einem erheblichen Leistungsminderungsfaktor für die gesamte Einheit. Der anfängliche Tropfen entfernt viel weniger Wasser als vorgesehen. Dadurch erhöht sich die Feuchtigkeitsbelastung des nachgeschalteten Trockenmittelbetts erheblich, was möglicherweise zu gefährlichen Taupunktspitzen führt.
A: Die Lebensdauer des Trockenmittels wird in kombinierten Systemen oft erheblich verlängert. Die chemischen Medien halten in der Regel drei bis fünf volle Jahre. Die vorgeschaltete Kühleinheit schützt die Betten proaktiv vor starken Flüssigkeitsschlägen. Um diese längere Lebensdauer zu erreichen, müssen Sie jedoch eine konsequente strenge Ölfiltration aufrechterhalten.


