
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-09-06 Pochodzenie: Strona


Wybór odpowiedniego ciśnienia powietrza rzadko polega na zakupie maksymalnej wydajności na wszelki wypadek. Zespoły inżynierów często stają przed złożonym dylematem, próbując osiągnąć prawdziwą precyzję w swoich operacjach. Sprzęt o zbyt dużej specyfikacji stwarza iluzję bezpieczeństwa, jednocześnie stale wyczerpując zasoby operacyjne.
Domyślne ustawienie wyższego ciśnienia powoduje ogromne straty energii w całym obiekcie. I odwrotnie, niedowymiarowanie powoduje krytyczną awarię sprzętu pneumatycznego i wymusza frustrujące przestoje produkcyjne na hali. Znalezienie dokładnej równowagi decyduje o ogólnej wydajności operacyjnej i żywotności sprzętu.
Przed sfinalizowaniem jakichkolwiek modernizacji sprzętu należy dokładnie sprawdzić rzeczywiste wymagania w miejscu użycia. Zbadamy, jak dokładnie obliczyć spadki ciśnienia w systemie w bieżącym rurociągu. Ostatecznie takie podejście pomaga ustawić optymalne parametry pracy w oparciu o weryfikowalne dane obiektu, a nie czyste domysły.
Wielu operatorów podczas modernizacji sprzętu pada ofiarą mitu „więcej znaczy lepiej”. Przez pomyłkę kupują sprężarki 13 barów do standardowych zastosowań 8 barów. Robią to, działając jako siatka zabezpieczająca przed potencjalnymi spadkami ciśnienia. Z pozoru strategia ta wydaje się logiczna. Jednak ignoruje podstawowe zasady termodynamiki. Generowanie niepotrzebnego ciśnienia poważnie negatywnie wpływa na wydajność operacyjną.
Kara energetyczna za ten błąd jest wysoka i nieunikniona. Normy branżowe narzucają sztywne zasady dotyczące wytwarzania sprężonego powietrza. Każdy 1 bar niepotrzebnego ciśnienia zwiększa zużycie energii o około 7%. Płacisz tę składkę za każdą minutę pracy maszyny. System pracujący pod ciśnieniem 10 barów zamiast 8 barów marnuje prawie 14% więcej energii. Kara ta zwiększa się szybko w ciągu tysięcy godzin pracy rocznie.
Nadmierne ciśnienie powoduje również znaczne sztuczne zapotrzebowanie w całym obiekcie. Praca systemu przy ciśnieniu 10 barów powoduje, że nieregulowane narzędzia zużywają znacznie więcej powietrza. Standardowe dysze zdmuchujące niepotrzebnie wypuszczą nadmiar powietrza. Istniejące nieszczelności rur będą również powodować znacznie szybsze usuwanie powietrza. W rezultacie płacisz za sprężanie powietrza, a następnie natychmiast tracisz je do atmosfery.
Nie można wybrać właściwej maszyny bez zrozumienia jej rzeczywistej zapotrzebowanie roślin na powietrze . Musisz przeprowadzić dokładny audyt swojej placówki. Domysły często prowadzą do powstania sprzętu o dużych lub niewymiarowych rozmiarach. Wykonaj poniższe uporządkowane kroki, aby określić swoje prawdziwe wymagania.
Rozpocznij od zidentyfikowania sprzętu wymagającego najwyższego minimalnego ciśnienia roboczego. Przejdź się po hali produkcyjnej i przeczytaj etykiety producenta na każdej maszynie. Należy rozróżnić popyt ciągły od popytu przerywanego. Narzędzia linii montażowych stanowią ciągły popyt. Cylindry pneumatyczne lub odpylacze impulsowe stanowią zapotrzebowanie przerywane. Zapisz dokładnie te wartości bazowe.
Powietrze traci energię podczas podróży z pomieszczenia ze sprężarką na halę produkcyjną. Należy uwzględnić standardowy sprzęt do uzdatniania powietrza. Filtry i osuszacze chłodnicze zazwyczaj powodują spadek ciśnienia od 0,3 do 0,5 bara. Separatory wilgoci zwiększają odporność.
Następnie uwzględnij straty tarcia wynikające z układu rurociągów. Inżynierowie często nazywają to rzeczywistością „brudnej rury”. Średnica rury, długość całkowita i złącza kolankowe ograniczają przepływ powietrza. Starsze rury ocynkowane z korozją wewnętrzną powodują silne tarcie. Musisz obliczyć te straty, aby zrozumieć, co dociera do użytkownika końcowego.
Spadki ciśnienia składnika do standardowej obróbki
| Typ elementu | Oczekiwany spadek ciśnienia (bary) |
|---|---|
| Filtr wstępny cząstek stałych | 0,1 - 0,2 |
| Koalescencyjny filtr oleju | 0,2 - 0,3 |
| Chłodniczy osuszacz powietrza | 0,2 - 0,4 |
| Osuszacz powietrza z funkcją osuszania | 0,3 - 0,5 |
Możesz teraz obliczyć dokładny cel ciśnienie robocze sprężarki . Użyj tej prostej, ale skutecznej formuły:
Wynikowa liczba reprezentuje dokładne ciśnienie tłoczenia, jakie musi wytworzyć Twoja nowa sprężarka. Każde ciśnienie powyżej tej obliczonej wartości oznacza czyste odpady.
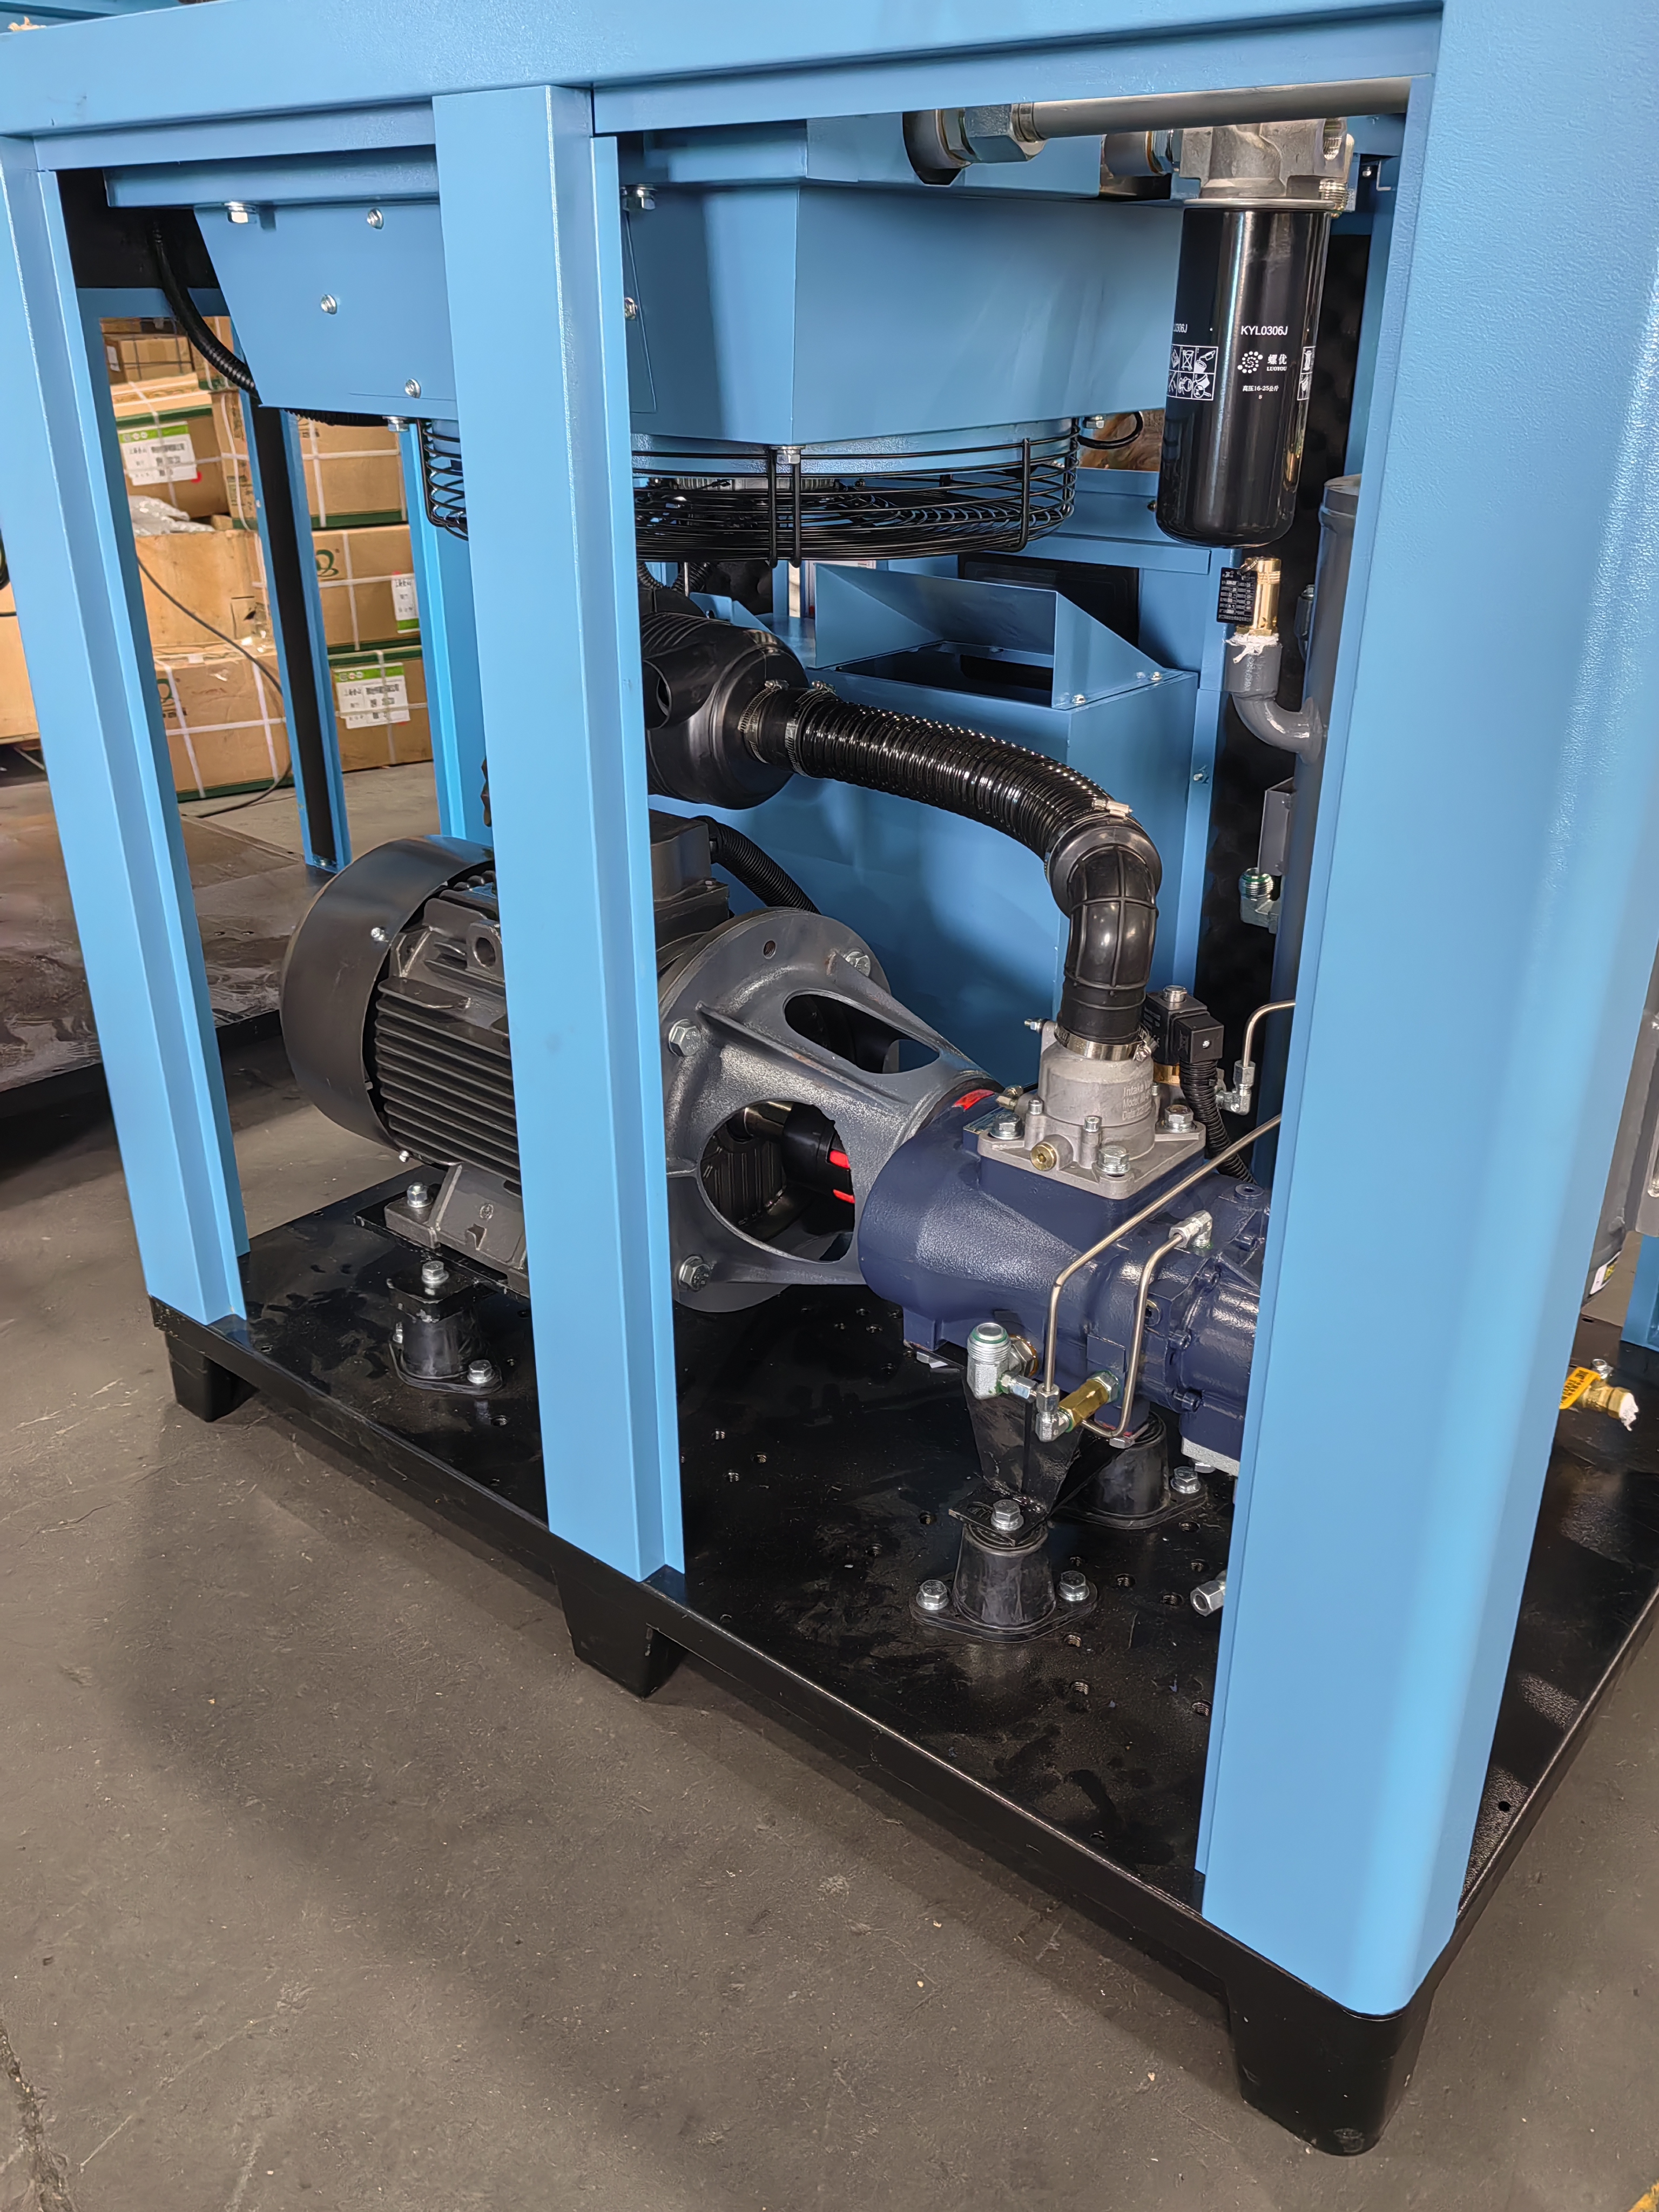
Jakiś Sprężarka śrubowa 8 10 13 bar występuje w różnych konfiguracjach dostosowanych do konkretnych zadań. Zrozumienie różnych zastosowań dla każdego ciśnienia znamionowego zapewnia optymalną wydajność.
Większość obiektów przemysłowych działa doskonale w zakresie 8 barów. Ta konfiguracja maksymalizuje objętość darmowego dostarczania powietrza (FAD). Oferuje absolutnie najlepszą efektywność energetyczną w typowych zastosowaniach.
Czasami standardowa presja nie jest w stanie przezwyciężyć słabej infrastruktury. System 10 barów tłoczy powietrze z większą siłą, aby skompensować znaczny opór sieci. Służy jako niezbędny kompromis w przypadku złożonych układów instalacji.
Tylko niewielka część procesów przemysłowych naprawdę wymaga ciśnienia 13 barów. Wytworzenie tego ciśnienia wymaga znacznych ilości energii i specjalistycznej infrastruktury. Ściśle poświęcasz całkowitą objętość powietrza, aby osiągnąć tę dużą siłę.
Fizyka narzuca ścisłe zasady dotyczące wytwarzania sprężonego powietrza. Moc silnika pozostaje ograniczona. Jeśli zwiększysz ciśnienie w systemie, musisz zmniejszyć generowaną objętość. Nie można mieć obu bez wymiany na znacznie większy silnik.
Przeanalizujmy standard Sprężarka śrubowa o mocy 55 kW . Kompromis w zakresie wydajności staje się natychmiast jasny, gdy przegląda się specyfikacje FAD dla różnych wartości ciśnienia.
Wydajność FAD w oparciu o ciśnienie (silnik 55 kW)
| Docelowe ciśnienie | Oczekiwana dostawa (m³/min) | Utrata objętości w porównaniu z wartością bazową |
|---|---|---|
| 8 barów | 10,0 do 10,5 | Wartość bazowa (0%) |
| 10 barów | 8,5 do 9,0 | ~ 15% straty |
| 13 barów | 7,0 do 7,5 | ~ 30% straty |
Lekcja zakupowa ma tu kluczowe znaczenie dla zarządców obiektów. Zakup jednostki 13 barów do instalacji 8 barów oznacza utratę około 30% potencjalnej objętości powietrza. Płacisz za silnik o mocy 55 kW, ale otrzymujesz tylko moc wyjściową znacznie mniejszej maszyny. To znaczne zmniejszenie objętości może zmusić Cię do zakupu drugiej sprężarki, aby spełnić podstawowe wymagania dotyczące przepływu.
Właściwy dobór presji wymaga strategicznego myślenia. Należy wybrać pomiędzy zwiększeniem ciśnienia w całym systemie a lokalną aktualizacją. Takie ramy decyzyjne zapobiegają masowemu marnowaniu kapitału.
Rozważmy scenariusz, w którym tylko jedna wycinarka laserowa potrzebuje 13 barów. Pozostała część instalacji działa doskonale przy ciśnieniu 8 barów. Nie kupuj sprężarki głównej o ciśnieniu 13 barów dla całego obiektu. Zmusza to 95% instalacji do nieefektywnej pracy. Zamiast tego kup wysoce wydajną sprężarkę główną o ciśnieniu 8 barów. Następnie zainstaluj specjalistyczny wzmacniacz wysokociśnieniowy wyłącznie dla wycinarki laserowej. To zlokalizowane podejście izoluje zapotrzebowanie na wysokie ciśnienie i optymalizuje ogólną wydajność instalacji.
Modernizacja do wyższych ciśnień stwarza kilka zagrożeń dla obiektu. Przed oddaniem nowego sprzętu do użytku należy aktywnie zarządzać tymi czynnikami.
Nie opieraj swojego zamówienia na założeniach historycznych. Zdecydowanie zalecamy przeprowadzenie tygodniowego audytu rejestrowania danych. Zainstaluj elektroniczne przepływomierze i przetworniki ciśnienia w kluczowych punktach dystrybucji. Sprzęt ten precyzyjnie odwzorowuje wymagania dotyczące przepływu szczytowego i minimalnego ciśnienia w całym cyklu produkcyjnym. Dane ujawniają prawdę.
Finalizowanie parametrów operacyjnych to delikatna czynność równoważenia. Należy zapewnić odpowiednią siłę w miejscu użycia, chroniąc jednocześnie ogólną wydajność systemu. Ślepe wybieranie najwyższego dostępnego ciśnienia niszczy infrastrukturę i codziennie marnuje energię elektryczną.
Zdecydowanie zalecamy wybór najniższego możliwego ciśnienia znamionowego. Upewnij się, że niezawodnie obsługuje najbardziej wymagający sprzęt, dopiero po uwzględnieniu nieuniknionych spadków ciśnienia w systemie. Jeśli to możliwe, lokalizuj zapotrzebowanie na wysokie ciśnienie za pomocą wzmacniaczy.
Podejmij działania już dziś, aby zoptymalizować infrastrukturę pneumatyczną. Natychmiast umów się na profesjonalny audyt systemu sprężonego powietrza. Skontaktuj się z doświadczonym inżynierem sprzedaży, aby określić dokładne wymagania FAD i wyeliminować domysły przy następnej instalacji.
Odpowiedź: Tak, ale działa mniej wydajnie niż dedykowany blok sprężający 8 barów. Wewnętrzna przekładnia, profil wirnika i silnik są ściśle zoptymalizowane pod kątem wysokiego ciśnienia. Praca przy niskim ciśnieniu powoduje marnotrawstwo początkowych nakładów inwestycyjnych i ostatecznie pogarsza optymalną wydajność mocy właściwej.
Odpowiedź: Prawie na pewno jest to problem z dystrybucją, a nie ze sprężarką. Zbyt małe rury, mocno zatkane filtry liniowe lub nadmierne kolanka rur powodują silne tarcie. Elementy te powodują ogromne spadki ciśnienia na długo przed dotarciem powietrza do narzędzia pneumatycznego.
Odp.: Technologia VSD doskonale radzi sobie z efektywnym dopasowywaniem zmian objętości przepływu w miarę wahań zapotrzebowania instalacji. Jednak system nadal musi być najpierw dobrany pod kątem prawidłowego ciśnienia szczytowego. VSD nie jest w stanie skompensować systemu, w którym zasadniczo brakuje niezbędnego ciśnienia docelowego.


