
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 28.08.2026 Pochodzenie: Strona


Nierówne ciśnienie gazu pomocniczego działa jak ukryty wróg w hali produkcyjnej. Powoduje to bezpośrednio zadziory, nadmierny żużel i całkowite zniszczenie partii materiału podczas cięcia laserem światłowodowym. Systemy laserowe średniej i dużej mocy wymagają ścisłej precyzji działania. Aby chronić swoje inwestycje, należy dokładnie ocenić infrastrukturę pneumatyczną.
W przypadku tych wymagających systemów wybór pomiędzy sprężarką o mocy 15 kW a 22 kW często stanowi ostateczny punkt krytyczny. Aktywnie oddziela bieżące wąskie gardła produkcyjne od skalowalnej, wysoce dochodowej wydajności. Nie możesz sobie pozwolić na spadki ciśnienia w połowie cięcia. Błyskawicznie niszczą drogie metalowe płyty.
Dobór rozmiaru sprzętu wymaga czegoś więcej niż tylko osiągnięcia docelowego ciśnienia statycznego. Należy dostosować wielkość ciągłego przepływu bezpośrednio do konkretnych cykli pracy i dokładnej mocy lasera. Zastanowimy się, jak skutecznie dopasować te parametry. Dowiesz się dokładnie, jak dobrać rozmiar systemu, aby uzyskać maksymalną niezawodność.
Sprężone powietrze pełni kluczową funkcję w nowoczesnych zakładach produkcyjnych. To nie tylko podstawowe narzędzie. Działa jako kluczowe narzędzie skrawające. Powietrze pod wysokim ciśnieniem wyrzuca stopiony metal bezpośrednio z nacięcia. Chłodzi także bezpośrednią strefę cięcia. Jeśli nie masz wystarczającego ciśnienia powietrza, stopiony metal szybko twardnieje. Powoduje to powstawanie uporczywego żużla wzdłuż dolnej krawędzi arkusza.
Niewystarczający wydajność sprężarki laserowej stwarza poważne ryzyko operacyjne. Zmusza operatorów maszyn do strasznych kompromisów. Muszą sztucznie spowalniać prędkość automatycznego cięcia. Czasami całkowicie zatrzymują laser pomiędzy poszczególnymi arkuszami blachy. Robią to, aby umożliwić napełnienie zbiornika odbiornika powietrza. Te wymuszone przerwy niszczą dzienne cele w zakresie przepustowości. Twoja droga wycinarka laserowa zasadniczo pozostaje bezczynna, czekając na sprężone powietrze.
Należy ocenić odpowiednie dopasowanie, korzystając ze ścisłych ram technicznych. Najpierw należy obliczyć ciągłą dostawę swobodnego powietrza (FAD). FAD mierzy rzeczywistą objętość użytecznego powietrza opuszczającego sprężarkę. Po drugie, należy sprawdzić maksymalne ciśnienie robocze. Nowoczesne lasery dużej mocy zazwyczaj wymagają co najmniej 16 barów (232 psi) stałego ciśnienia. Na koniec należy określić oczekiwany cykl pracy. Sklep pracujący na jedną zmianę ma zupełnie inne zapotrzebowanie na powietrze niż obiekt pracujący nieprzerwanie przez całą dobę.
Wybór pomiędzy tymi dwoma rozmiarami określa pułap produkcyjny Twojego zakładu. Musimy zbadać, jak każdy system radzi sobie pod dużymi obciążeniami przemysłowymi. Obsługują bardzo różne środowiska produkcyjne.
Standard Sprężarka laserowa o mocy 15 kW zazwyczaj dostarcza około 1,2 do 1,6 metra sześciennego na minutę. Osiąga maksymalne ciśnienie 16 barów. Ta objętość idealnie pasuje do specyficznych, lżejszych obciążeń.
Należy wziąć pod uwagę ten rozmiar w przypadku przerywanych operacji cięcia. Idealnie łączy się z jednogłowicowymi konfiguracjami laserowymi o mocy poniżej 6 kW. Często widzimy, że ten sprzęt doskonale sprawdza się podczas obróbki cieńszych materiałów. Na przykład wyjątkowo dobrze radzi sobie ze stalą węglową o grubości do 10 mm. Zapotrzebowanie na powietrze w przypadku cienkich metali pozostaje stosunkowo niskie.
Rozmiar ten ma jednak wyraźne ograniczenia. Ciężko pracuje, aby utrzymać stabilne ciśnienie podczas długich biegów. Jeśli zaprogramujesz ciągłe zagnieżdżanie na grubej blasze, zapotrzebowanie na powietrze wzrasta. Silnik o mocy 15 kW po prostu nie jest w stanie wytworzyć objętości wystarczająco szybko, aby utrzymać pełny zbiornik. W końcu ciśnienie spada. Spadek ten natychmiast pogarsza jakość krawędzi cięcia.
Solidny Sprężarka powietrza o mocy 22 kW wycinająca laserowo zazwyczaj zapewnia znacznie większą objętość. Pcha około 2,0 do 2,6 metra sześciennego na minutę przy 16 barach. Ten ogromny wzrost przepływu powietrza zmienia sposób działania Twojego sklepu.
Ta większa maszyna stanowi idealne zastosowanie dla laserów światłowodowych dużej mocy. Wszystko, co działa z mocą 10 kW lub wyższą, wymaga tej wydajności. Z łatwością radzi sobie z ciągłą pracą wielozmianową. Bez obaw możesz obrabiać grube płyty. Przedmuchuje czysto blachy ze stali nierdzewnej i aluminium o grubości powyżej 12 mm.
Podstawową zaletą jest utrzymująca się głośność. Gwarantuje nieskazitelne wykończenie krawędzi bez zadziorów w ciężkich seriach produkcyjnych. Silnik nigdy nie ma trudności z dotrzymaniem kroku. Zapewnia spokój ducha. Twoi operatorzy mogą uruchomić wycinarkę laserową z maksymalną określoną prędkością. Nigdy nie muszą się zatrzymywać, żeby zaczerpnąć powietrza.
Poniżej znajduje się przejrzysty wykres podsumowujący szczegółowo te różnice operacyjne:
| Metryka wydajności Sprężarka | 15 kW (20 KM) Sprężarka | 22 kW (30 KM) |
|---|---|---|
| Typowe natężenie przepływu (FAD przy 16 barach) | 1,2 – 1,6 m³/min | 2,0 – 2,6 m³/min |
| Idealne dopasowanie mocy lasera | 3 kW do 6 kW | 10kW do 20kW+ |
| Przydatność materiału | Cienkie arkusze, stal węglowa <10mm | Grube płyty, stal nierdzewna/aluminium > 12 mm |
| Możliwość cyklu pracy | Praca przerywana, jednozmianowa | Produkcja ciągła, wielozmianowa |
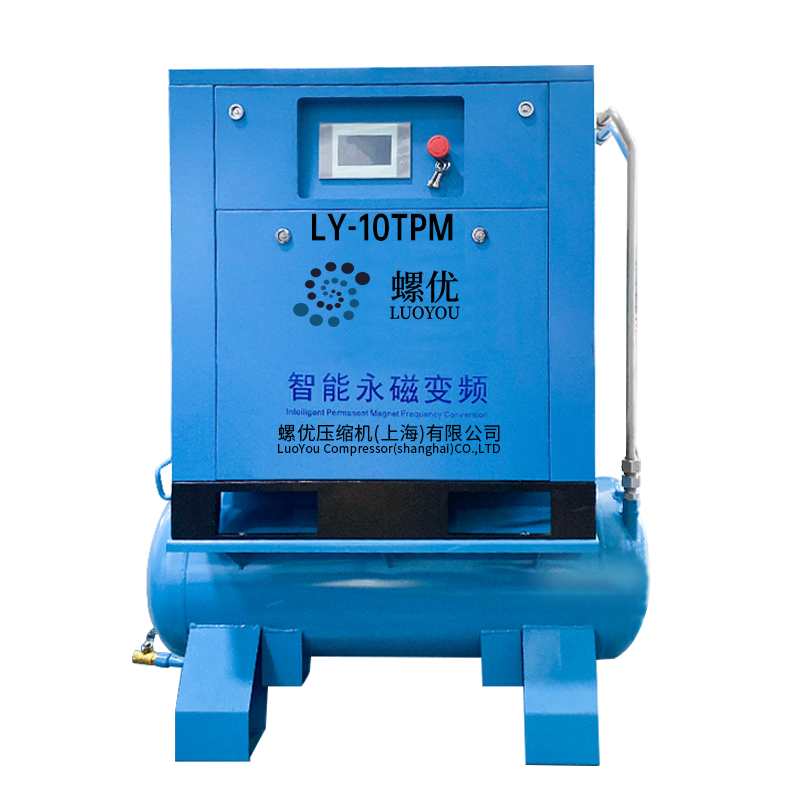
Potrzebujesz niezawodnej zasady doboru rozmiaru, która pomoże Ci wybrać sprzęt. Należy dostosować wytwarzanie powietrza bezpośrednio do określonej mocy lasera. Lasery o wyższej mocy tną szybciej i wykorzystują szersze otwory dysz. Szersza dysza wymaga znacznie więcej powietrza do utrzymania niezbędnego ciśnienia dynamicznego 16 barów na powierzchni cięcia.
Modernizacja lasera z 6 kW do 12 kW zasadniczo zmienia pneumatykę Twojego warsztatu. To z natury wymaga modernizacji całości Dopływ powietrza do cięcia laserowego . Nie można zwiększyć natężenia przepływu w dyszach za pomocą zbyt małych urządzeń wytwarzających. Jeśli spróbujesz tego, ciśnienie nieuchronnie spadnie.
Grubość materiału w dużym stopniu dyktuje wymagania dotyczące ciśnienia i objętości. Grubsze materiały wymagają wykładniczo większej trwałej objętości. Powietrze musi czysto przedmuchać stopiony materiał przez znacznie głębsze nacięcie. Jeśli tniesz grubą stal nierdzewną lub grube aluminium, materiał jest odporny na wyrzucanie. Gaz musi stale pokonywać ten opór. Tylko końcówka pneumatyczna o większej wydajności może zapewnić tę ciągłą, brutalną siłę.
Musisz także nadać priorytet zabezpieczeniu swojego sklepu na przyszłość. Zakup jednostki o mocy 15 kW wiąże się z poważnym ryzykiem operacyjnym w przypadku planowania rozbudowy. Wiele placówek zamierza dodać drugi laser w ciągu 24 miesięcy. Inni planują modernizację swojej przecinarki głównej do modelu o wyższej mocy. Jeśli kupisz teraz mniejszą sprężarkę, podczas następnej modernizacji stanie się ona całkowicie przestarzała. Będziesz musiał przedwcześnie wymienić cały układ pneumatyczny. Planowanie z wyprzedzeniem zapobiega nadmiarowości operacyjnej.
Musimy dokładnie ocenić długoterminową wydajność sprzętu. Zużycie energii stanowi główny czynnik operacyjny. Należy przeanalizować pobór mocy elektrycznej przez a Sprężarka śrubowa o mocy 22 kW . Porównaj pobór mocy pod pełnym obciążeniem i w stanie nieobciążonym. Wydajne sklepy wykorzystują technologię napędów o zmiennej częstotliwości (VFD). VFD precyzyjnie dostosowuje prędkość silnika, aby dopasować ją do rzeczywistego zapotrzebowania na powietrze w czasie rzeczywistym.
Ciągła praca mniejszej sprężarki o mocy 15 kW przy 100% wydajności powoduje poważne problemy. Generuje ekstremalne ciepło wewnętrzne. To stałe naprężenie termiczne powoduje znacznie szybszą degradację sprzętu. Łożyska zużywają się przedwcześnie. Olej smarowy ulega rozkładowi. Zużywa również więcej energii względnej na metr sześcienny, ponieważ silnik stale obciąża swój maksymalny limit.
I odwrotnie, większa maszyna o mocy 22 kW działa znacznie wygodniej. Do standardowych zadań często wykorzystuje zaledwie 70% swojej maksymalnej wydajności. To zmniejszone obciążenie mechaniczne wydłuża żywotność zespołu pneumatycznego. Utrzymuje niższą temperaturę pracy. Ogranicza ekstremalne zużycie najważniejszych ruchomych części.
Otwarcie przyznajemy, że większe maszyny wymagają nieco więcej płynu konserwacyjnego. Kupisz większe ilości oleju i nieco droższe filtry. Oferują jednak znacznie dłuższą żywotność, jeśli nie są przepracowane. Bezproblemowo radzą sobie z ciężkimi wymaganiami przemysłowymi. Chronią harmonogram produkcji, unikając katastrofalnych przestojów termicznych.
Zwiększanie wydajności instalacji pneumatycznej wymaga starannego przygotowania obiektu. Nie można po prostu zrzucić większej maszyny na halę produkcyjną. Kilka zagrożeń związanych z wdrożeniem wymaga natychmiastowej uwagi.
Najpierw sprawdź infrastrukturę elektryczną. Większy silnik pobiera znacznie więcej prądu. Musisz ostrzec swoich wykonawców instalacji elektrycznych. Muszą sprawdzić wydajność panelu elektrycznego obiektu. Przed podjęciem decyzji o modernizacji silnika o mocy 22 kW muszą sprawdzić maksymalny pobór prądu. Uszkodzony główny wyłącznik zatrzymuje całą fabrykę.
Po drugie, należy egzekwować rygorystyczne wymagania dotyczące uzdatniania powietrza. Przestrzeganie normy jakości powietrza ISO 8573-1 jest obowiązkowe. Sprężarki o większej wydajności przetwarzają znacznie więcej wilgoci atmosferycznej na godzinę. Kompresor należy idealnie sparować ze specjalistycznym sprzętem.
Jeśli nie będziesz odpowiednio oczyszczać powietrza, nastąpi katastrofa. Woda i para oleju przemieszczają się wzdłuż przewodów. W końcu trafiły w głowicę lasera. Zanieczyszczenie to szybko niszczy bardzo wrażliwe okienka ochronne lasera. Wymiana tej optyki kosztuje tysiące dolarów i całkowicie wstrzymuje produkcję.
Na koniec sprawdź ograniczenia dotyczące rozmiaru rur. Modernizacja silnika często wiąże się z koniecznością przewymiarowania pneumatycznych linii dostawczych. Małe rury powodują nadmierne tarcie. Tarcie powoduje ogromne spadki ciśnienia pomiędzy pomieszczeniem sprężarki a wycinarką laserową. Możesz wygenerować 16 barów w zbiorniku, ale dostarczyć tylko 12 barów do maszyny. Gładkie rury aluminiowe o odpowiednich rozmiarach rozwiązują ten problem.
Wybór odpowiedniego systemu wytwarzania powietrza gwarantuje jakość cięcia. Zapobiega frustrującym codziennym wąskim gardłom. Aby podjąć ostateczną decyzję, zalecamy przestrzeganie tych ostatecznych wytycznych.
Następny krok wymaga zebrania konkretnych danych. Zachęć swój zespół techniczny do obliczenia dokładnych, ciągłych wymagań dotyczących CFM lub LPM. Powinni opierać się całkowicie na oficjalnej karcie specyfikacji producenta lasera. Gdy już znasz te dokładne liczby, poproś o formalną wycenę od zaufanego dostawcy przemysłowego.
Odp.: Może to spowodować tymczasowe uruchomienie maszyny w przypadku bardzo cienkich materiałów. Jednakże nie będzie w stanie utrzymać wymaganego ciśnienia do ciągłego cięcia grubych płyt. Zapotrzebowanie objętościowe dyszy laserowej o mocy 12 kW przekracza współczynnik generacji 15 kW. Ten spadek ciśnienia nieuchronnie prowadzi do powstania silnego żużla i złej jakości krawędzi.
Odp.: Standardy branżowe zdecydowanie zalecają łączenie tego rozmiaru ze zbiornikiem odbiorczym o pojemności od 1000 l do 2000 l. Ten duży wolumen działa jak bufor krytyczny. Pochłania nagłe skoki powietrza o dużym zapotrzebowaniu na powietrze podczas ciągłych przebiegów gniazdowania. Zapewnia także silnikowi sprężarki odpowiedni czas na odpoczynek i ochłodzenie.
Odp.: Przetwornica częstotliwości stale dostosowuje prędkość obrotową silnika do aktualnego zapotrzebowania na powietrze. Jeśli Twoja maszyna o mocy 22 kW zostanie tymczasowo przewymiarowana na potrzeby określonej serii produkcyjnej, napęd VFD spowalnia silnik. Ta inteligentna regulacja pozwala zaoszczędzić znaczną ilość energii elektrycznej i zmniejszyć zużycie mechaniczne elementów wewnętrznych.


